





Normes relatives aux transformateurs de sous-stations électriques pour les essais de réception en usine
À la fin du programme d’essais en usine, un transformateur de poste électrique peut sembler prêt à être expédié : la cuve est peinte, les bornes sont installées, les accessoires sont montés et la plaque signalétique correspond au bon de commande. Puis un enregistrement d’essai soulève une question. Une valeur de résistance d’enroulement ne suit pas la tendance attendue selon les positions de prises, un résultat de perte à vide nécessite une clarification, ou une mesure d’isolement est présentée sans méthode de correction en température. À ce stade, la question ne se limite plus simplement à « réussi ou échoué ». Il s’agit de savoir si l’essai a été réalisé selon la bonne norme, avec les bons raccordements et par rapport à la bonne base d’acceptation.
Il s’agit d’un point de pression courant avant les essais de réception en usine (FAT). Un transformateur quittant l’usine avec des preuves incomplètes, des écarts non résolus ou des procédures d’essai mal maîtrisées peut entraîner ultérieurement des retards de mise en service et des discussions complexes sur les responsabilités. Pour un transformateur de poste électrique, le FAT constitue la barrière pratique entre l’achèvement de la fabrication et une installation sûre. L’approche la plus utile consiste à considérer les normes comme un cadre de décision, et non comme un ensemble de documents à citer une fois les essais terminés.
Commencez par identifier la norme qui régit réellement la commande
La première erreur dans la préparation d’un FAT consiste à supposer que chaque transformateur est testé selon un ensemble universel de règles. Les normes relatives aux transformateurs sont liées, mais elles ne se remplacent pas automatiquement. Les exigences applicables proviennent généralement de la spécification d’achat, des documents contractuels, des plans approuvés, des données de la plaque signalétique, des exigences du réseau ou du projet, ainsi que de l’édition de la norme identifiée dans la commande.
Pour de nombreux projets internationaux, la série IEC 60076 fournit la base technique centrale pour la conception des transformateurs de puissance, les caractéristiques assignées, les exigences diélectriques, l’évaluation de l’échauffement, les pertes et la classification des essais. Dans les projets appliquant les pratiques nord-américaines, les normes IEEE C57 et les spécifications client applicables peuvent définir différemment les méthodes d’essai, les tolérances, la documentation et les exigences de présence aux essais. Les codes locaux de réseau ou les exigences des services publics peuvent ajouter des conditions supplémentaires, notamment concernant le rapport de tension, l’impédance, le niveau sonore, les interfaces d’accessoires, les dispositifs de protection et la gestion de l’huile.
Avant de réserver la baie d’essai, l’équipe responsable doit établir une base d’essai contrôlée contenant les informations suivantes :
- Puissance assignée du transformateur, rapport de tension, fréquence, groupe vectoriel, impédance, plage de prises, modes de refroidissement et niveaux d’isolement ;
- La norme applicable et les parties auxquelles elle fait référence ;
- Les valeurs garanties contractuelles, y compris les pertes le cas échéant ;
- Les essais de série, de type, spéciaux et complémentaires requis ;
- Les exigences de présence, de point d’arrêt, de notification et de libération ;
- Les plans approuvés pour les bornes, traversées, changeur de prises, équipements de refroidissement et accessoires de protection ;
- Les règles de traitement des écarts, de répétition des essais et d’approbation du rapport final.
Cette base contrôlée a plus de valeur qu’un plan d’essai générique. Elle évite un désaccord fréquent : une partie attend un essai parce qu’il est habituel sur des unités similaires, tandis que l’autre le considère hors du périmètre contractuel. Si un essai demandé n’est pas clairement couvert, il convient d’en clarifier l’objectif, la méthode, le calendrier et le critère d’acceptation avant de mettre le transformateur sous tension dans la baie d’essai.
Les essais de série ne sont pas seulement un exercice administratif
Les essais de série sont généralement réalisés sur chaque unité fabriquée afin de vérifier que les principales caractéristiques électriques et fonctionnelles satisfont aux exigences applicables. La liste exacte dépend de la conception du transformateur et de la norme applicable, mais le FAT d’un transformateur de poste électrique comprend couramment la mesure de la résistance des enroulements, du rapport de tension et du déphasage, de l’impédance de court-circuit et des pertes en charge, des pertes et du courant à vide, des essais diélectriques et la vérification du changeur de prises et des équipements auxiliaires.
Un résultat d’essai de série doit toujours être interprété en tenant compte de ses conditions. Par exemple, les valeurs de résistance des enroulements dépendent de la température. Comparer une mesure effectuée à une température d’enroulement avec une valeur antérieure relevée dans une condition différente peut créer un écart apparent qui ne constitue pas un défaut de fabrication. Le rapport doit indiquer la température mesurée, la méthode de correction lorsqu’elle est utilisée, la position de prise, le courant d’essai ou la méthode instrumentale, ainsi que les bornes d’enroulement concernées.
L’essai de rapport de tension exige une discipline similaire. L’essai doit couvrir les positions de prises pertinentes et confirmer le rapport spécifié, la polarité et le groupe vectoriel. Un déphasage incorrect peut affecter le fonctionnement en parallèle, la coordination des protections, le comptage et la mise sous tension du réseau. Un résultat déclaré uniquement comme « rapport acceptable » est moins utile qu’un enregistrement traçable indiquant la prise sélectionnée, le rapport mesuré, le rapport spécifié et la base de tolérance.
Les essais de pertes à vide et en charge méritent un examen attentif, car leur interprétation est directement liée à la garantie contractuelle. Vérifiez que le montage d’essai, les conditions de tension et de fréquence, les corrections et la méthode de calcul sont documentés. Si un résultat est proche d’une limite garantie, le rapport doit rendre transparentes la norme appliquée et la méthode de correction, plutôt que de s’appuyer sur une déclaration récapitulative.
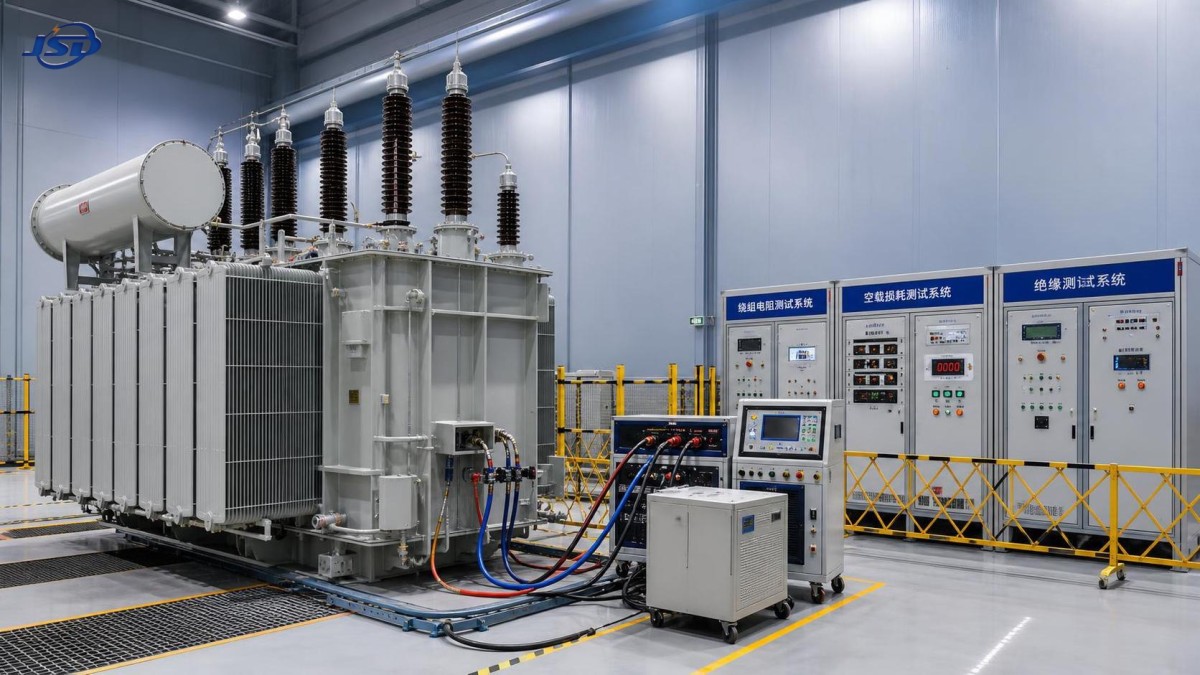
Les essais diélectriques nécessitent davantage qu’une simple indication finale de réussite
Les essais diélectriques sont souvent l’activité de FAT la plus surveillée, car ils évaluent le système d’isolation du transformateur sous une contrainte électrique spécifiée. Selon la conception et la norme, le programme d’essai peut inclure des essais de tension appliquée, des essais de tension induite, des essais de choc de foudre, des essais de choc de manœuvre ou d’autres examens diélectriques spécifiés.
Le niveau d’essai requis n’est pas sélectionné selon les préférences. Il est lié à la tension du système, au niveau d’isolement, à la configuration des bornes, à la catégorie du transformateur et aux exigences contractuelles. Avant le début de l’essai, confirmez que le schéma de raccordement d’essai correspond à la configuration réelle du transformateur. Les dispositions de mise à la terre du neutre, les enroulements tertiaires, les bornes de traversée, les conducteurs blindés et les accessoires déconnectés peuvent affecter sensiblement le montage.
Lors de l’examen, allez au-delà d’une simple mention « réussi ». Un enregistrement complet d’essai diélectrique doit indiquer la tension d’essai appliquée, la durée lorsque pertinente, la fréquence ou la forme d’onde, la configuration du circuit d’essai, les références des instruments et les observations effectuées pendant l’essai. Pour les essais aux chocs, les formes d’onde enregistrées et leur interprétation sont particulièrement importantes. Une différence de forme d’onde ne doit pas être automatiquement écartée, mais elle ne doit pas non plus être considérée comme une défaillance sans comparaison technique avec les traces de référence et la méthode d’évaluation applicable.
Les exigences relatives aux décharges partielles doivent également être traitées avec soin. Lorsqu’elles sont spécifiées, le rapport d’essai doit identifier la séquence de tension d’essai, les conditions de fond, la configuration de mesure, les informations d’étalonnage et les valeurs mesurées. Une faible valeur seule ne prouve pas que le processus était fiable si le bruit, la mise à la terre, l’étalonnage ou les conditions du circuit d’essai n’étaient pas maîtrisés.
Là où les revues de FAT échouent souvent
Une idée fausse fréquente est qu’un certificat de conformité peut remplacer les données brutes d’essai. Les certificats ont leur rôle, mais ils n’expliquent pas comment une unité particulière a été testée. Pour les caractéristiques critiques, l’acheteur ou l’examinateur désigné a besoin d’une traçabilité allant de la plaque signalétique et de la conception approuvée jusqu’aux mesures réelles et au rapport final.
Une autre pratique faible consiste à examiner les résultats sans vérifier l’identité. Le numéro de série, le numéro de fabrication, la date d’essai, la révision du plan, l’identité du changeur de prises, la configuration des traversées et la configuration des accessoires doivent tous correspondre à l’unité livrée. Cela est particulièrement pertinent lorsqu’une usine traite simultanément plusieurs transformateurs similaires. Un rapport techniquement correct associé à la mauvaise unité reste un risque d’acceptation.
Il est également risqué de traiter tous les écarts comme équivalents. Certains problèmes sont administratifs, comme une référence d’étalonnage omise ou une étiquette de borne peu claire. D’autres peuvent affecter l’intégrité diélectrique, les performances thermiques, l’état de préparation au transport ou la sécurité d’exploitation sur site. Un enregistrement utile des écarts décrit l’exigence, la condition observée, l’évaluation technique, l’action proposée, la partie responsable, la preuve de clôture et la nécessité éventuelle de refaire les essais. « Clos » doit signifier que les preuves convenues sont disponibles, et non simplement que le problème n’est plus discuté.
Une séquence pratique pour examiner le dossier d’essai
Commencez par les données techniques approuvées. Vérifiez que les informations de la plaque signalétique correspondent à la commande : puissance assignée, tensions primaire et secondaire, fréquence, groupe vectoriel, désignation de refroidissement, impédance, plage de prises et niveaux d’isolement. Comparez ensuite le plan d’ensemble final avec l’unité physique. Vérifiez le marquage des bornes, l’emplacement des traversées, les interfaces du coffret de raccordement, les indicateurs de niveau d’huile, les équipements de décompression, les dispositifs de température, les ventilateurs ou pompes de refroidissement lorsqu’ils sont installés, ainsi que les points de mise à la terre.
Examinez ensuite le plan d’essai par rapport au programme d’essais contractuel. Faites-le avant d’examiner les valeurs individuelles. Il est plus facile d’identifier un essai manquant à ce stade qu’après le début des formalités de libération d’expédition. L’examen doit distinguer les essais réalisés sur l’unité, les essais étayés par des preuves de conception valides lorsque cela est autorisé, et les essais non applicables à la configuration fournie.
Évaluez ensuite chaque rapport en termes de répétabilité et de traçabilité. La méthode de mesure, l’identification de l’équipement d’essai, le statut d’étalonnage, les conditions ambiantes ou des enroulements, le raccordement des bornes et la position de prise doivent être suffisamment enregistrés pour qu’un autre examinateur qualifié puisse comprendre le résultat. Un rapport court peut être acceptable s’il est clair ; un rapport volumineux comportant des tableaux inexpliqués ne constitue pas automatiquement une preuve plus solide.
Enfin, inspectez la documentation de libération comme un ensemble intégré. Elle comprend normalement les plans approuvés, l’enregistrement de la plaque signalétique, les rapports d’essais de série, les documents relatifs à l’huile lorsqu’ils sont applicables, les informations d’essai des accessoires, les instructions d’emballage ou de conservation, les contraintes de transport et tout document convenu de clôture des écarts. L’objectif n’est pas de créer une documentation inutile. Il s’agit de garantir que les informations nécessaires à l’installation, à la mise en service et à la maintenance future ne soient pas perdues entre l’usine et le site.
Attention particulière aux applications élévatrices pour les énergies renouvelables
Les transformateurs utilisés entre les systèmes d’onduleurs et le réseau peuvent nécessiter une discussion plus approfondie des conditions d’exploitation qu’une installation conventionnelle à charge stable. Le contenu harmonique, les cycles de charge, l’exposition ambiante, les exigences de raccordement et la sélection des prises doivent être alignés sur la conception du projet. Ces conditions ne modifient pas automatiquement chaque exigence de FAT, mais elles peuvent affecter la spécification et les preuves attendues avant la libération.
Par exemple, unTransformateur élévateur pour centrales photovoltaïques peut être configuré pour un service de 500kVA–5000kVA, avec des options haute tension de 10kV, 20kV ou 35kV et des options basse tension incluant 0.315kV, 0.4kV et 0.69kV. Un tel transformateur peut utiliser des groupes vectoriels Dyn11 ou Yyn0, un refroidissement ONAN ou ONAF, ainsi que des plages de prises spécifiées. Pendant le FAT, ces choix doivent être vérifiés par rapport à la configuration de projet approuvée plutôt que supposés à partir de la description d’une famille de produits.
IEC 60076 est identifiée pour ce type de transformateur élévateur photovoltaïque, mais la spécification d’achat doit néanmoins indiquer les essais exacts requis pour l’unité fournie. En particulier, vérifiez la tension de l’enroulement basse tension par rapport à la conception de sortie de l’onduleur, confirmez que le côté haute tension correspond à la configuration de raccordement au réseau et assurez-vous que les positions de prises sont documentées de manière à faciliter la mise en service. Le matériau des enroulements en cuivre, la conception pour installation extérieure et le mode de refroidissement indiqué sont également des éléments qui doivent être cohérents entre les plans, la plaque signalétique, les enregistrements d’inspection et les documents d’essai.
Lorsqu’un résultat nécessite une investigation plutôt qu’un rejet immédiat
Toute valeur inattendue ne signale pas nécessairement un transformateur défectueux. L’incertitude de mesure, les variations de température, la résistance des câbles d’essai, une erreur de position de prise, des données de référence incorrectes ou un calcul incomplet peuvent tous créer un problème apparent. La première étape appropriée consiste à conserver l’enregistrement original et à vérifier le montage d’essai. Répéter un essai sans comprendre les conditions initiales peut faire disparaître des informations de diagnostic utiles.
Posez une série de questions ciblées : la bonne unité était-elle raccordée ? Les bornes étaient-elles correctement identifiées ? Le changeur de prises était-il dans la position indiquée ? Les instruments étaient-ils étalonnés ? La température pertinente a-t-elle été enregistrée ? La norme applicable exige-t-elle une méthode de correction ou de comparaison ? Le résultat est-il incohérent avec des essais connexes, ou seulement avec une attente supposée ?
Si le problème reste non résolu, demandez une explication technique étayée par des calculs révisés, des essais répétés dans des conditions maîtrisées ou une inspection complémentaire selon le cas. Les nouveaux essais doivent suivre une procédure convenue et ne doivent pas remplacer le résultat initial. Les deux enregistrements doivent rester dans le dossier qualité, avec une explication claire de la raison de la répétition et du résultat retenu.
Ne libérez l’équipement que lorsque les preuves permettent d’assurer la sécurité des étapes suivantes
Une libération FAT fiable ne signifie pas que la mise en service sur site peut être omise. L’expédition, le stockage, le traitement de l’huile, l’installation, le raccordement des câbles, la mise à la terre, les réglages de protection et les essais sur site introduisent encore leurs propres risques. Toutefois, une revue rigoureuse en usine fournit à l’équipe d’installation une base de référence fiable et réduit l’incertitude lorsque les mesures ultérieures sont comparées.
Pour chaque transformateur de poste électrique, la décision d’acceptation la plus défendable découle de la concordance entre l’unité réelle, les exigences contractuelles, la norme applicable et les conditions d’essai enregistrées. Lorsque ces quatre éléments concordent, le FAT devient plus qu’une simple formalité finale en usine. Il devient un transfert contrôlé de preuves techniques qui favorise une mise sous tension plus sûre et un service plus fiable.
Dernières actualités
- 00
0000-00
Transformateurs moyenne tension à résine coulée pour installations en intérieur : critères de sécurité incendie et de ventilation - 00
0000-00
Exigences du code de réseau pour les transformateurs de distribution dans les projets d’énergie renouvelable - 00
0000-00
Quelles normes d’efficacité les transformateurs de distribution à faibles pertes doivent-ils respecter ?
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.