





Normas para Testes de Aceitação em Fábrica de Transformadores de Subestações Elétricas
No final do cronograma de testes de fábrica, um transformador de subestação elétrica pode parecer pronto para expedição: o tanque está pintado, os terminais estão instalados, os acessórios foram montados e a placa de identificação corresponde ao pedido de compra. Então, um registro de teste levanta uma questão. Um valor de resistência de enrolamento não apresenta a tendência esperada entre as posições de tap, um resultado de perda em vazio precisa de esclarecimento ou uma leitura de isolamento é apresentada sem o método de correção de temperatura. Nesse ponto, a questão deixa de ser simplesmente “aprovado ou reprovado”. Passa a ser uma questão de saber se o teste foi realizado segundo a norma correta, com as conexões corretas e com base no critério de aceitação adequado.
Este é um ponto de pressão comum antes dos testes de aceitação em fábrica (FAT). Um transformador que sai da fábrica com evidências incompletas, desvios não resolvidos ou procedimentos de teste mal controlados pode causar atrasos no comissionamento e discussões difíceis sobre responsabilidades posteriormente. Para um transformador de subestação elétrica, o FAT é a barreira prática entre a conclusão da fabricação e a instalação segura. A abordagem mais útil é tratar as normas como uma estrutura para decisões, e não como uma pilha de documentos a serem citados após a conclusão dos testes.
Comece identificando qual norma realmente rege o pedido
O primeiro erro na preparação do FAT é presumir que todo transformador é testado segundo um único regulamento universal. As normas para transformadores são relacionadas, mas não se substituem automaticamente. Os requisitos aplicáveis normalmente decorrem da especificação de compra, dos documentos contratuais, dos desenhos aprovados, dos dados da placa de identificação, dos requisitos da rede ou do projeto e da edição da norma identificada no pedido.
Em muitos projetos internacionais, a série IEC 60076 fornece a base técnica central para o projeto de transformadores de potência, classificações nominais, requisitos dielétricos, avaliação de elevação de temperatura, perdas e classificação de testes. Em projetos que utilizam práticas norte-americanas, as normas IEEE C57 e as especificações aplicáveis do cliente podem definir de forma diferente os métodos de teste, tolerâncias, documentação e requisitos de acompanhamento. Códigos locais de rede ou requisitos de concessionárias podem acrescentar outras condições, especialmente para relação de tensão, impedância, nível de ruído, interfaces de acessórios, dispositivos de proteção e manuseio de óleo.
Antes de reservar a baia de testes, a equipe responsável deve estabelecer uma base de testes controlada contendo as seguintes informações:
- Potência nominal do transformador, relação de tensão, frequência, grupo vetorial, impedância, faixa de taps, modos de resfriamento e níveis de isolamento;
- A norma aplicável e suas partes referenciadas;
- Valores garantidos contratualmente, incluindo perdas quando aplicável;
- Testes de rotina, de tipo, especiais e adicionais exigidos;
- Requisitos de acompanhamento, pontos de retenção, notificações e liberação;
- Desenhos aprovados para terminais, buchas, comutador de taps, equipamento de resfriamento e acessórios de proteção;
- Regras para tratamento de desvios, repetição de testes e aprovação do relatório final.
Essa base controlada é mais valiosa do que um plano de testes genérico. Ela evita um desacordo comum: uma parte espera um teste porque ele é habitual em unidades semelhantes, enquanto a outra o considera fora do escopo contratado. Se um teste solicitado não estiver claramente coberto, a resposta correta é esclarecer sua finalidade, método, momento e critério de aceitação antes de o transformador ser energizado na baia de testes.
Os testes de rotina não são apenas um exercício burocrático
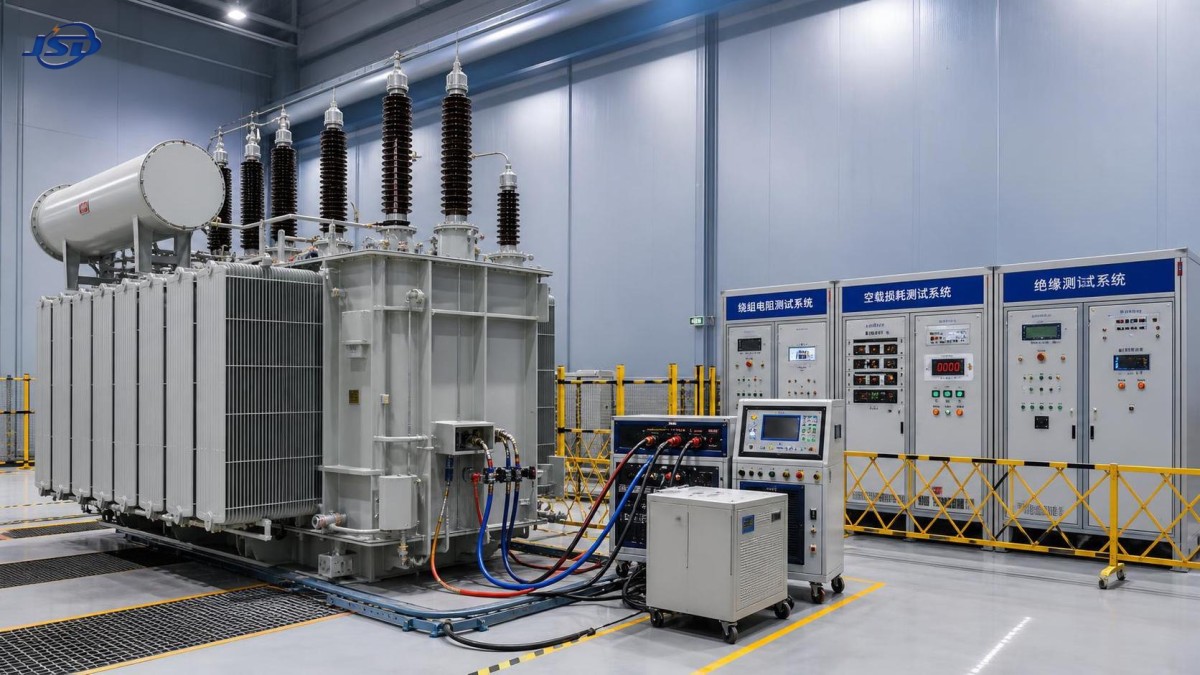
Os testes de rotina são geralmente realizados em cada unidade fabricada para verificar se as principais características elétricas e funcionais atendem aos requisitos aplicáveis. A lista exata depende do projeto do transformador e da norma aplicável, mas o FAT de um transformador de subestação elétrica normalmente inclui a medição da resistência dos enrolamentos, relação de tensão e deslocamento de fase, impedância de curto-circuito e perda em carga, perda e corrente em vazio, testes dielétricos e verificação do comutador de taps e dos equipamentos auxiliares.
Um resultado de teste de rotina deve sempre ser interpretado juntamente com suas condições. Por exemplo, os valores de resistência dos enrolamentos dependem da temperatura. Comparar uma medição realizada em uma temperatura de enrolamento com um valor anterior obtido sob condição diferente pode gerar uma discrepância aparente que não constitui defeito de fabricação. O relatório deve identificar a temperatura medida, o método de correção quando utilizado, a posição do tap, a corrente de teste ou o método do instrumento e os terminais dos enrolamentos envolvidos.
O teste de relação de tensão exige disciplina semelhante. O teste deve abranger as posições de tap relevantes e confirmar a relação especificada, a polaridade e o grupo vetorial. Um deslocamento de fase incorreto pode afetar a operação em paralelo, a coordenação de proteção, a medição e a energização do sistema. Um resultado relatado apenas como “relação aceitável” é menos útil do que um registro rastreável que apresente o tap selecionado, a relação medida, a relação especificada e a base de tolerância.
Os testes de perda em vazio e em carga merecem análise atenta porque sua interpretação está diretamente ligada à garantia contratual. Confirme que o arranjo de teste, as condições de tensão e frequência, as correções e o método de cálculo estão documentados. Se um resultado estiver próximo de um limite garantido, o relatório deve tornar transparentes a norma aplicada e o tratamento das correções, em vez de se apoiar em uma declaração resumida.
Os testes dielétricos exigem mais do que uma indicação final de aprovação
Os testes dielétricos são frequentemente a atividade de FAT mais acompanhada, pois avaliam o sistema de isolamento do transformador sob esforço elétrico especificado. Dependendo do projeto e da norma, o programa de testes pode incluir testes de tensão aplicada, testes de tensão induzida, testes de impulso atmosférico, testes de impulso de manobra ou outros exames dielétricos especificados.
O nível de teste exigido não é escolhido por preferência. Ele está relacionado à tensão do sistema, ao nível de isolamento, ao arranjo dos terminais, à categoria do transformador e aos requisitos contratuais. Antes de iniciar o teste, confirme que o diagrama de conexão de teste corresponde à configuração real do transformador. Arranjos de aterramento do neutro, enrolamentos terciários, terminais de buchas, cabos blindados e acessórios desconectados podem afetar substancialmente a configuração.
Durante a análise, observe além de uma única indicação de “aprovado”. Um registro completo de teste dielétrico deve apresentar a tensão de teste aplicada, a duração quando relevante, a frequência ou forma de onda, o arranjo do circuito de teste, as referências dos instrumentos e as observações feitas durante o teste. Para testes de impulso, as formas de onda registradas e sua interpretação são particularmente importantes. Uma diferença de forma de onda não deve ser descartada automaticamente, mas também não deve ser tratada como falha sem comparação técnica com os traços de referência e o método de avaliação aplicável.
Os requisitos de descarga parcial também devem ser tratados com cuidado. Quando especificado, o relatório de teste deve identificar a sequência de tensão de teste, as condições de fundo, o arranjo de medição, as informações de calibração e os valores medidos. Uma leitura baixa, por si só, não prova que o processo foi adequado se ruído, aterramento, calibração ou condições do circuito de teste não foram controlados.
Onde as análises de FAT frequentemente dão errado
Um equívoco frequente é acreditar que um certificado de conformidade pode substituir a evidência bruta dos testes. Os certificados têm sua função, mas não explicam como uma unidade específica foi testada. Para características críticas, o comprador ou revisor designado precisa de rastreabilidade desde a placa de identificação e o projeto aprovado até as medições reais e o relatório final.
Outra prática fraca é analisar resultados sem verificar a identidade. O número de série, o número de fabricação, a data do teste, a revisão do desenho, a identificação do comutador de taps, o arranjo das buchas e a configuração dos acessórios devem corresponder à unidade entregue. Isso é especialmente relevante quando uma fábrica manipula vários transformadores semelhantes ao mesmo tempo. Um relatório tecnicamente correto anexado à unidade errada ainda representa um risco de aceitação.
Também é arriscado tratar todos os desvios como equivalentes. Alguns problemas são administrativos, como uma referência de calibração omitida ou uma etiqueta de terminal pouco clara. Outros podem afetar a integridade dielétrica, o desempenho térmico, a prontidão para transporte ou a operação segura no local. Um registro de desvio útil descreve o requisito, a condição observada, a avaliação técnica, a ação proposta, a parte responsável, a evidência de encerramento e se é necessário repetir o teste. “Encerrado” deve significar que a evidência acordada está disponível, e não simplesmente que a questão deixou de ser discutida.
Uma sequência prática para analisar o pacote de testes
Comece pelos dados técnicos aprovados. Verifique se as informações da placa de identificação correspondem ao pedido: potência nominal, tensões primária e secundária, frequência, grupo vetorial, designação de resfriamento, impedância, faixa de taps e níveis de isolamento. Em seguida, compare o desenho de arranjo final com a unidade física. Verifique as marcações dos terminais, as posições das buchas, as interfaces da caixa de marshalling, os indicadores de nível de óleo, os equipamentos de alívio de pressão, os dispositivos de temperatura, ventiladores ou bombas de resfriamento quando instalados e os pontos de aterramento.
Em seguida, analise o plano de testes em relação ao cronograma contratual de testes. Faça isso antes de examinar valores individuais. É mais fácil identificar um teste ausente nesta fase do que após o início da documentação de liberação para expedição. A análise deve distinguir entre testes realizados na unidade, testes sustentados por evidências de projeto válidas quando permitido e testes não aplicáveis à configuração fornecida.
Depois, avalie cada relatório quanto à repetibilidade e rastreabilidade. O método de medição, a identificação do equipamento de teste, o status de calibração, a condição ambiente ou do enrolamento, a conexão dos terminais e a posição do tap devem ser registrados de forma suficiente para que outro revisor qualificado compreenda o resultado. Um relatório curto pode ser aceitável se for claro; um relatório extenso com tabelas sem explicação não constitui automaticamente uma evidência mais forte.
Por fim, inspecione a documentação de liberação como um pacote integrado. Normalmente, ela inclui os desenhos aprovados, o registro da placa de identificação, os relatórios de testes de rotina, registros relacionados ao óleo quando aplicável, informações de teste dos acessórios, instruções de embalagem ou preservação, restrições de transporte e quaisquer documentos acordados de encerramento de desvios. O objetivo não é criar documentação desnecessária. É assegurar que as informações necessárias para instalação, comissionamento e manutenção futura não se percam entre a fábrica e o local.
Atenção especial para aplicações de elevação de tensão em energia renovável
Transformadores utilizados entre sistemas de inversores e a rede podem exigir uma discussão mais detalhada sobre as condições operacionais do que uma instalação convencional de carga estável. Conteúdo harmônico, ciclos de carga, exposição ambiental, requisitos de conexão e seleção de taps devem estar alinhados ao projeto do empreendimento. Essas condições não alteram automaticamente todos os requisitos de FAT, mas podem afetar a especificação e as evidências esperadas antes da liberação.
Por exemplo, umTransformador Elevador para Usinas Fotovoltaicas pode ser configurado para serviço de 500kVA–5000kVA, com opções de alta tensão de 10kV, 20kV ou 35kV e opções de baixa tensão incluindo 0.315kV, 0.4kV e 0.69kV. Esse transformador pode utilizar grupos vetoriais Dyn11 ou Yyn0, resfriamento ONAN ou ONAF e faixas de taps especificadas. Durante o FAT, essas seleções devem ser verificadas em relação à configuração de projeto aprovada, e não presumidas a partir da descrição de uma família de produtos.
A IEC 60076 é identificada para esse tipo de transformador elevador fotovoltaico, mas a especificação de compra ainda deve indicar os testes exatos exigidos para a unidade fornecida. Em particular, verifique a tensão do enrolamento de baixa tensão em relação ao projeto de saída do inversor, confirme que o lado de alta tensão corresponde ao arranjo de conexão à rede e assegure que as posições de tap sejam documentadas de uma forma que apoie o comissionamento. O material de cobre dos enrolamentos, o projeto para instalação externa e o modo de resfriamento declarado também são detalhes que devem estar alinhados entre desenhos, placa de identificação, registros de inspeção e documentos de teste.
Quando um resultado precisa de investigação em vez de rejeição imediata
Nem todo valor inesperado indica um transformador defeituoso. Incerteza de medição, variação de temperatura, resistência dos cabos de teste, erro na posição do tap, dados de referência incorretos ou cálculo incompleto podem criar um problema aparente. O primeiro passo correto é preservar o registro original e verificar a configuração de teste. Repetir um teste sem compreender as condições iniciais pode eliminar informações diagnósticas úteis.
Faça um conjunto objetivo de perguntas: A unidade correta foi conectada? Os terminais foram identificados adequadamente? O comutador de taps estava na posição declarada? Os instrumentos estavam dentro da calibração? A temperatura relevante foi registrada? A norma aplicável exige um método de correção ou comparação? O resultado é inconsistente com testes relacionados ou apenas com uma expectativa presumida?
Se o problema permanecer sem solução, solicite uma explicação técnica apoiada por cálculos revisados, repetição de testes sob condições controladas ou inspeção adicional, conforme apropriado. A repetição do teste deve utilizar um procedimento acordado e não deve substituir o resultado original. Ambos os registros devem permanecer no arquivo de qualidade, com uma explicação clara de por que a repetição foi necessária e qual resultado foi aceito.
Libere somente quando as evidências sustentarem as próximas etapas seguras
Uma liberação de FAT sólida não significa que o comissionamento no local possa ser dispensado. Expedição, armazenamento, processamento de óleo, instalação, conexão de cabos, aterramento, ajustes de proteção e testes no local ainda introduzem seus próprios riscos. No entanto, uma análise disciplinada na fábrica fornece à equipe de instalação uma base confiável e reduz a incerteza ao comparar medições posteriores.
Para todo transformador de subestação elétrica, a decisão de aceitação mais defensável resulta da correspondência entre a unidade real, os requisitos contratuais, a norma aplicável e as condições de teste registradas. Quando esses quatro elementos concordam, o FAT se torna mais do que uma formalidade final de fábrica. Ele se torna uma transferência controlada de evidências técnicas que apoia uma energização mais segura e um serviço mais confiável.
Últimas notícias
- 00
0000-00
Transformadores de Média Tensão em Resina Fundida para Instalações Internas: Critérios de Incêndio e Ventilação - 00
0000-00
Requisitos do Código de Rede para Transformadores de Distribuição em Projetos de Energia Renovável - 00
0000-00
Quais normas de eficiência os transformadores de distribuição de baixa perda devem atender?
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje

A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.