





Normas para las pruebas de aceptación en fábrica de transformadores de subestaciones eléctricas
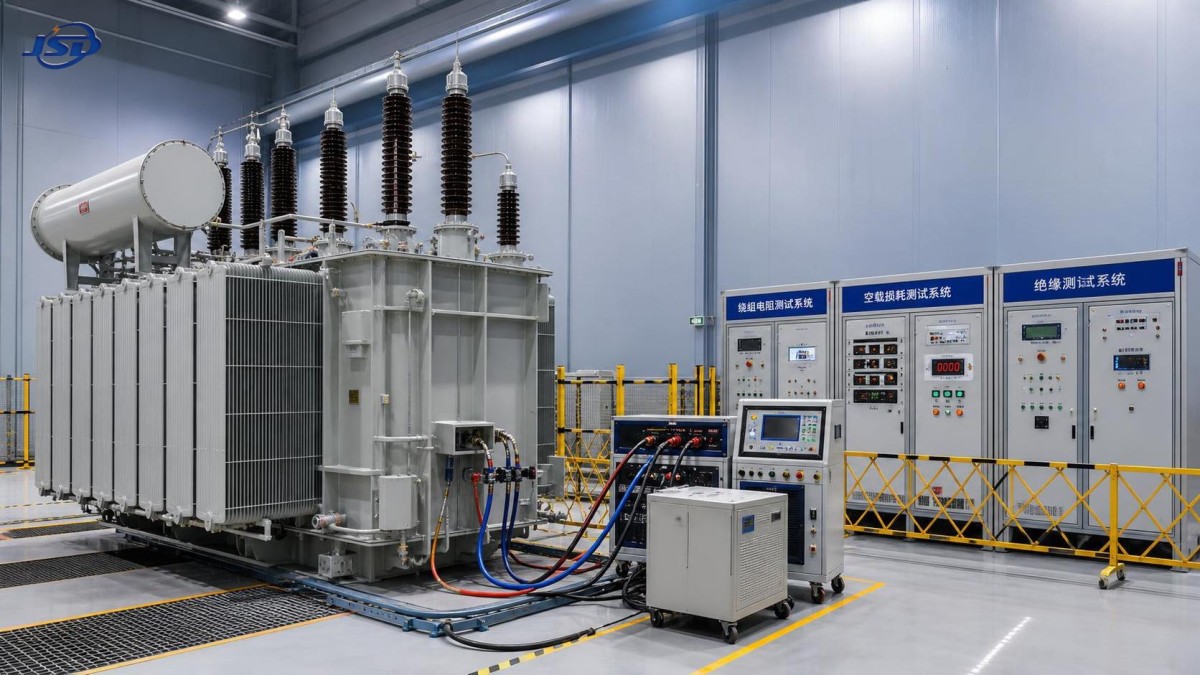
Al final del programa de pruebas de fábrica, un transformador de subestación eléctrica puede parecer listo para su envío: el tanque está pintado, los terminales están instalados, los accesorios están montados y la placa de características coincide con la orden de compra. Entonces, un registro de prueba plantea una duda. Un valor de resistencia de devanado no presenta la tendencia esperada entre las posiciones de toma, un resultado de pérdidas en vacío necesita aclaración o una lectura de aislamiento se presenta sin el método de corrección de temperatura. En ese punto, la cuestión deja de ser simplemente «aprobado o rechazado». Pasa a ser una cuestión de si la prueba se realizó conforme a la norma correcta, con las conexiones adecuadas y frente a la base de aceptación correspondiente.
Este es un punto de presión habitual antes de las pruebas de aceptación en fábrica (FAT). Un transformador que sale de fábrica con evidencias incompletas, desviaciones sin resolver o procedimientos de prueba mal controlados puede generar retrasos en la puesta en servicio y complejas discusiones sobre responsabilidades posteriormente. Para un transformador de subestación eléctrica, las FAT constituyen la barrera práctica entre la finalización de la fabricación y una instalación segura. El enfoque más útil consiste en considerar las normas como un marco para la toma de decisiones, no como un conjunto de documentos que se citan una vez finalizadas las pruebas.
Comience por identificar qué norma rige realmente el pedido
El primer error en la preparación de las FAT es asumir que todos los transformadores se prueban conforme a un único reglamento universal. Las normas de transformadores están relacionadas, pero no se sustituyen automáticamente unas a otras. Los requisitos aplicables normalmente proceden de la especificación de compra, los documentos contractuales, los planos aprobados, los datos de la placa de características, los requisitos de la red o del proyecto y la edición de la norma identificada en el pedido.
Para muchos proyectos internacionales, la serie IEC 60076 proporciona la base técnica central para el diseño de transformadores de potencia, las potencias nominales, los requisitos dieléctricos, la evaluación del aumento de temperatura, las pérdidas y la clasificación de pruebas. En proyectos que utilizan prácticas norteamericanas, las normas IEEE C57 y las especificaciones aplicables del cliente pueden definir de forma diferente los métodos de prueba, las tolerancias, la documentación y los requisitos de presenciación. Los códigos locales de red o los requisitos de las empresas eléctricas pueden añadir condiciones adicionales, especialmente para la relación de tensión, la impedancia, el nivel sonoro, las interfaces de accesorios, los dispositivos de protección y la manipulación del aceite.
Antes de reservar la bahía de pruebas, el equipo responsable debe establecer una base de pruebas controlada que contenga la siguiente información:
- Potencia nominal del transformador, relación de tensión, frecuencia, grupo vectorial, impedancia, rango de tomas, modos de refrigeración y niveles de aislamiento;
- La norma aplicable y sus partes referenciadas;
- Valores garantizados contractualmente, incluidas las pérdidas cuando corresponda;
- Pruebas rutinarias, de tipo, especiales y adicionales requeridas;
- Requisitos de presenciación, puntos de espera, notificación y liberación;
- Planos aprobados de terminales, pasatapas, cambiador de tomas, equipos de refrigeración y accesorios de protección;
- Reglas para la gestión de desviaciones, repetición de pruebas y aprobación del informe final.
Esa base controlada es más valiosa que un plan de pruebas genérico. Evita un desacuerdo frecuente: una parte espera una prueba porque es habitual en unidades similares, mientras que la otra la considera fuera del alcance contratado. Si una prueba solicitada no está claramente cubierta, la respuesta correcta es aclarar su finalidad, método, momento y criterio de aceptación antes de energizar el transformador en la bahía de pruebas.
Las pruebas rutinarias no son solo un ejercicio documental
Las pruebas rutinarias se realizan generalmente en cada unidad fabricada para verificar que las principales características eléctricas y funcionales cumplen los requisitos aplicables. La lista exacta depende del diseño del transformador y de la norma aplicable, pero las FAT de un transformador de subestación eléctrica incluyen habitualmente la medición de resistencia de devanados, relación de tensión y desplazamiento de fase, impedancia de cortocircuito y pérdidas en carga, pérdidas y corriente en vacío, pruebas dieléctricas y verificación del cambiador de tomas y equipos auxiliares.
Un resultado de prueba rutinaria siempre debe interpretarse junto con sus condiciones. Por ejemplo, los valores de resistencia de devanados dependen de la temperatura. Comparar una medición tomada a una temperatura de devanado con un valor anterior tomado en una condición distinta puede producir una discrepancia aparente que no constituye un defecto de fabricación. El informe debe identificar la temperatura medida, el método de corrección cuando se utilice, la posición de toma, la corriente de prueba o el método instrumental y los terminales de devanado implicados.
La prueba de relación de tensión requiere una disciplina similar. La prueba debe cubrir las posiciones de toma pertinentes y confirmar la relación especificada, la polaridad y el grupo vectorial. Un desplazamiento de fase incorrecto puede afectar el funcionamiento en paralelo, la coordinación de protecciones, la medición y la energización del sistema. Un resultado informado únicamente como «relación aceptable» es menos útil que un registro trazable que muestre la toma seleccionada, la relación medida, la relación especificada y la base de tolerancia.
Las pruebas de pérdidas en vacío y en carga merecen una revisión minuciosa porque su interpretación está directamente vinculada a la garantía contractual. Confirme que la disposición de prueba, las condiciones de tensión y frecuencia, las correcciones y el método de cálculo estén documentados. Si un resultado se aproxima a un límite garantizado, el informe debe hacer transparentes la norma aplicada y el tratamiento de corrección, en lugar de basarse en una declaración resumida.
Las pruebas dieléctricas requieren más que una indicación final de aprobación
Las pruebas dieléctricas suelen ser la actividad de FAT más vigilada porque evalúan el sistema de aislamiento del transformador bajo el esfuerzo eléctrico especificado. Dependiendo del diseño y de la norma, el programa de pruebas puede incluir pruebas de tensión aplicada, pruebas de tensión inducida, pruebas de impulso de rayo, pruebas de impulso de maniobra u otros exámenes dieléctricos especificados.
El nivel de prueba requerido no se selecciona por preferencia. Está relacionado con la tensión del sistema, el nivel de aislamiento, la disposición de terminales, la categoría del transformador y los requisitos contractuales. Antes de comenzar la prueba, confirme que el diagrama de conexiones de prueba corresponda a la configuración real del transformador. Las disposiciones de puesta a tierra del neutro, los devanados terciarios, los terminales de pasatapas, los conductores apantallados y los accesorios desconectados pueden afectar sustancialmente la configuración.
Durante la revisión, vaya más allá de una única anotación de «aprobado». Un registro completo de prueba dieléctrica debe mostrar la tensión de prueba aplicada, la duración cuando sea pertinente, la frecuencia o forma de onda, la disposición del circuito de prueba, las referencias de los instrumentos y las observaciones realizadas durante la prueba. Para las pruebas de impulso, las formas de onda registradas y su interpretación son especialmente importantes. Una diferencia de forma de onda no debe descartarse automáticamente, pero tampoco debe tratarse como un fallo sin una comparación técnica con las trazas de referencia y el método de evaluación aplicable.
Los requisitos de descarga parcial también deben tratarse con cuidado. Cuando se especifique, el informe de prueba debe identificar la secuencia de tensión de prueba, las condiciones de fondo, la disposición de medición, la información de calibración y los valores medidos. Una lectura baja por sí sola no demuestra que el proceso haya sido correcto si no se controlaron el ruido, la puesta a tierra, la calibración o las condiciones del circuito de prueba.
Dónde suelen fallar las revisiones de FAT
Un error conceptual frecuente es creer que un certificado de conformidad puede sustituir la evidencia bruta de las pruebas. Los certificados tienen una función, pero no explican cómo se ensayó una unidad concreta. Para las características críticas, el comprador o el revisor designado necesita trazabilidad desde la placa de características y el diseño aprobado hasta las mediciones reales y el informe final.
Otra práctica deficiente es revisar los resultados sin comprobar la identidad. El número de serie, el número de fabricación, la fecha de prueba, la revisión del plano, la identidad del cambiador de tomas, la disposición de pasatapas y la configuración de accesorios deben corresponder a la unidad entregada. Esto es especialmente relevante cuando una fábrica manipula varios transformadores similares al mismo tiempo. Un informe técnicamente correcto adjunto a la unidad equivocada sigue siendo un riesgo de aceptación.
También es arriesgado tratar todas las desviaciones como equivalentes. Algunos problemas son administrativos, como una referencia de calibración omitida o una etiqueta de terminal poco clara. Otros pueden afectar la integridad dieléctrica, el rendimiento térmico, la preparación para el transporte o la seguridad de operación en el sitio. Un registro de desviación útil describe el requisito, la condición observada, la evaluación técnica, la acción propuesta, la parte responsable, la evidencia de cierre y si es necesario repetir las pruebas. «Cerrado» debe significar que la evidencia acordada está disponible, no simplemente que el asunto ya no se discute.
Una secuencia práctica para revisar el paquete de pruebas
Comience con los datos técnicos aprobados. Verifique que la información de la placa de características coincida con el pedido: potencia nominal, tensiones primaria y secundaria, frecuencia, grupo vectorial, designación de refrigeración, impedancia, rango de tomas y niveles de aislamiento. Luego compare el plano de disposición final con la unidad física. Compruebe las marcas de terminales, las ubicaciones de pasatapas, las interfaces de la caja de control, los indicadores de nivel de aceite, los equipos de alivio de presión, los dispositivos de temperatura, los ventiladores o bombas de refrigeración cuando estén instalados y los puntos de puesta a tierra.
A continuación, revise el plan de pruebas frente al programa contractual de pruebas. Hágalo antes de examinar valores individuales. Es más fácil identificar una prueba faltante en esta etapa que después de que haya comenzado la documentación de liberación para el envío. La revisión debe distinguir entre las pruebas completadas en la unidad, las pruebas respaldadas por evidencia válida de diseño cuando esté permitido y las pruebas no aplicables a la configuración suministrada.
Después, evalúe cada informe en cuanto a repetibilidad y trazabilidad. El método de medición, la identificación del equipo de prueba, el estado de calibración, la condición ambiental o del devanado, la conexión de terminales y la posición de toma deben registrarse de forma suficiente para que otro revisor cualificado pueda comprender el resultado. Un informe breve puede ser aceptable si es claro; un informe extenso con tablas sin explicación no constituye automáticamente una evidencia más sólida.
Por último, inspeccione la documentación de liberación como un paquete integrado. Normalmente incluye los planos aprobados, el registro de placa de características, los informes de pruebas rutinarias, los registros relacionados con el aceite cuando corresponda, la información de pruebas de accesorios, las instrucciones de embalaje o conservación, las limitaciones de transporte y cualquier documento acordado de cierre de desviaciones. El objetivo no es generar documentación innecesaria. Es garantizar que la información necesaria para la instalación, la puesta en servicio y el mantenimiento futuro no se pierda entre la fábrica y el sitio.
Atención especial para aplicaciones elevadoras de energía renovable
Los transformadores utilizados entre sistemas de inversores y la red pueden requerir una discusión más detallada de las condiciones de operación que una instalación convencional de carga estable. El contenido armónico, los ciclos de carga, la exposición ambiental, los requisitos de conexión y la selección de tomas deben alinearse con el diseño del proyecto. Estas condiciones no modifican automáticamente todos los requisitos de FAT, pero pueden afectar la especificación y la evidencia esperada antes de la liberación.
Por ejemplo, unTransformador elevador para centrales fotovoltaicas puede configurarse para servicio de 500kVA–5000kVA, con opciones de alta tensión de 10kV, 20kV o 35kV y opciones de baja tensión que incluyen 0.315kV, 0.4kV y 0.69kV. Dicho transformador puede utilizar grupos vectoriales Dyn11 o Yyn0, refrigeración ONAN u ONAF y rangos de tomas especificados. Durante las FAT, estas selecciones deben verificarse frente a la configuración aprobada del proyecto y no asumirse a partir de la descripción de una familia de productos.
IEC 60076 se identifica para este tipo de transformador elevador fotovoltaico, pero la especificación de compra debe indicar igualmente las pruebas exactas requeridas para la unidad suministrada. En particular, verifique la tensión del devanado de baja tensión frente al diseño de salida del inversor, confirme que el lado de alta tensión coincida con la disposición de conexión a la red y asegúrese de que las posiciones de toma estén documentadas de una forma que respalde la puesta en servicio. El material de cobre de los devanados, el diseño para instalación exterior y el modo de refrigeración indicado también son detalles que deben estar alineados entre planos, placa de características, registros de inspección y documentos de prueba.
Cuando un resultado requiere investigación en lugar de rechazo inmediato
No todo valor inesperado indica un transformador defectuoso. La incertidumbre de medición, la variación de temperatura, la resistencia de los cables de prueba, un error de posición de toma, datos de referencia incorrectos o un cálculo incompleto pueden generar un problema aparente. El primer paso correcto es conservar el registro original y verificar la configuración de prueba. Repetir una prueba sin comprender las condiciones iniciales puede eliminar información de diagnóstico útil.
Formule un conjunto de preguntas concretas: ¿Se conectó la unidad correcta? ¿Se identificaron adecuadamente los terminales? ¿Estaba el cambiador de tomas en la posición indicada? ¿Estaban los instrumentos dentro de calibración? ¿Se registró la temperatura pertinente? ¿La norma aplicable exige un método de corrección o comparación? ¿El resultado es incoherente con pruebas relacionadas o solo con una expectativa supuesta?
Si el problema continúa sin resolverse, solicite una explicación técnica respaldada por cálculos revisados, repetición de pruebas en condiciones controladas o inspección adicional, según corresponda. La repetición de pruebas debe utilizar un procedimiento acordado y no debe sobrescribir el resultado original. Ambos registros deben permanecer en el archivo de calidad, con una explicación clara de por qué fue necesaria la repetición y qué resultado se acepta.
Libere únicamente cuando la evidencia respalde los siguientes pasos seguros
Una liberación FAT sólida no significa que pueda omitirse la puesta en servicio en sitio. El envío, el almacenamiento, el procesamiento del aceite, la instalación, la conexión de cables, la puesta a tierra, los ajustes de protección y las pruebas en sitio siguen introduciendo sus propios riesgos. Sin embargo, una revisión disciplinada en fábrica proporciona al equipo de instalación una línea base fiable y reduce la incertidumbre cuando se comparan mediciones posteriores.
Para cada transformador de subestación eléctrica, la decisión de aceptación más defendible resulta de hacer coincidir la unidad real, los requisitos contractuales, la norma aplicable y las condiciones de prueba registradas. Cuando estos cuatro elementos concuerdan, las FAT se convierten en algo más que una formalidad final de fábrica. Se convierten en una transferencia controlada de evidencia técnica que respalda una energización más segura y un servicio más fiable.
Últimas noticias
- 00
0000-00
Transformadores de media tensión de resina fundida para instalaciones interiores: criterios de incendio y ventilación - 00
0000-00
Requisitos del código de red para transformadores de distribución en proyectos de energías renovables - 00
0000-00
¿Qué normas de eficiencia deben cumplir los transformadores de distribución de bajas pérdidas?
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.