





Como os fabricantes de transformadores de distribuição verificam os materiais dos enrolamentos
Os fabricantes de transformadores de distribuição verificam os materiais dos enrolamentos por meio de uma combinação de registros rastreáveis dos fornecedores, identificação dos condutores, medições dimensionais, ensaios de resistência elétrica e verificações do isolamento. Nenhum ensaio isolado é suficiente: uma superfície cor de cobre não comprova que o condutor seja de cobre maciço, e um resultado aceitável de resistência no transformador acabado não demonstra que cada lote de material recebido atenda às especificações.
A distinção essencial está entre verificar o material fornecido e verificar o enrolamento concluído. A inspeção de recebimento confirma a identidade do condutor, sua seção transversal, condição e propriedades do isolamento. Os ensaios de produção e finais verificam se esses materiais foram processados para formar um enrolamento que atenda ao projeto aprovado. Uma aceitação confiável exige ambos, além de registros que vinculem o transformador entregue aos lotes de material utilizados.
A aceitação começa com uma especificação de materiais definida
Um pedido de compra que indique apenas “fio de cobre para enrolamento” ou “tira de alumínio” deixa sem resposta questões essenciais para a aceitação. A especificação controlada deve identificar o tipo do condutor, a têmpera, as dimensões e tolerâncias, os requisitos de condutividade ou resistividade, as condições da superfície e os requisitos de isolamento aplicáveis. Para condutores isolados, deve distinguir as dimensões do metal nu das dimensões totais com isolamento.
A têmpera é importante porque o enrolamento exige dobramento e deformação controlados. Um material duro demais pode retornar à forma original ou danificar o isolamento durante a conformação; um material excessivamente macio pode deformar-se sob a tensão do enrolamento. Portanto, a composição química correta, por si só, não comprova a adequação do material.
O cobre e o alumínio são materiais válidos para enrolamentos quando o transformador é projetado para eles. A substituição não é uma simples decisão de compra. As diferenças de resistividade, comportamento mecânico, requisitos das juntas e expansão térmica afetam o dimensionamento do condutor e a construção do enrolamento. Qualquer substituição exige aprovação de engenharia, e não aceitação com base em dimensões aparentemente semelhantes.
A especificação também deve definir a unidade de inspeção: lote de produção, corrida de fusão, bobina ou rolo de folha. Sem essa definição, uma amostra aprovada pode ser usada indevidamente para liberar materiais de lotes de fabricação sem relação entre si.
Os certificados devem corresponder ao material efetivamente recebido
O certificado do fornecedor só constitui evidência útil quando sua identificação corresponde à entrega física. Os inspetores devem conferir o fabricante, a designação do material, o número do lote ou da corrida de fusão, a identificação da bobina, as dimensões e os resultados dos ensaios informados, comparando-os com a especificação de compra e as etiquetas de recebimento.
Um certificado de conformidade não equivale a um relatório com valores medidos. A declaração de que o material “está em conformidade” fornece menos informações do que valores registrados de condutividade, propriedades de tração, alongamento e dimensões, acompanhados dos métodos de ensaio identificados. Nenhum dos documentos elimina a necessidade de verificação independente adequada ao risco.
A rastreabilidade deve continuar após o recebimento. Quando uma bobina de folha é cortada em tiras, uma bobina é dividida ou o condutor é destinado a vários trabalhos de enrolamento, os identificadores resultantes devem manter a ligação com o lote original. Caso contrário, o registro da inspeção de recebimento pode ser válido, mas impossível de associar a um transformador concluído.
Embalagens danificadas, identificação ausente, valores inconsistentes no certificado ou uma fonte de fabricação não aprovada justificam a retenção do material. O nome de um distribuidor conhecido não comprova que o produtor original do condutor ou o processo de fabricação permaneçam inalterados.
Confirme a identidade do condutor sem confiar excessivamente em ensaios de superfície
A inspeção visual pode revelar oxidação, contaminação, riscos, danos nas bordas e revestimentos inconsistentes, mas não pode determinar com confiabilidade a composição do material em seu volume. O alumínio revestido de cobre é um exemplo evidente: sua superfície pode parecer de cobre, embora seu comportamento elétrico e mecânico seja diferente do cobre maciço.
Em caso de dúvida quanto à identidade, uma seção transversal preparada pode revelar uma estrutura em camadas. Medições de densidade podem fornecer evidências complementares quando o volume e a massa da amostra são determinados com precisão e os revestimentos são levados em conta. Nenhum desses métodos, isoladamente, determina o tipo exato ou a qualidade elétrica do metal.
A fluorescência de raios X pode ajudar a identificar elementos de liga e algumas formas de contaminação, mas sua utilidade depende do instrumento, da calibração, da geometria da amostra e das condições da superfície. É principalmente uma técnica de análise superficial; um revestimento pode tornar o resultado não representativo do condutor subjacente. Além disso, ela não mede diretamente a condutividade nem comprova a ausência de impurezas residuais eletricamente significativas.
Quando for necessário determinar a composição com maior precisão, deve-se selecionar um método laboratorial adequado, como espectrometria de emissão óptica ou análise química, considerando o metal e os limites de detecção exigidos. A regra prática é usar ensaios de composição para determinar a identidade e o tipo do material e, em seguida, ensaios elétricos para determinar a propriedade mais diretamente relacionada às perdas do enrolamento.
Meça a resistência e a seção transversal em conjunto
A resistência do condutor depende da resistividade, do comprimento, da área da seção transversal e da temperatura. Um resultado de resistência sem essas medições complementares pode induzir a erro. Uma amostra pode apresentar resistência excessiva porque o metal tem condutividade insuficiente, porque está subdimensionada ou porque sua temperatura não foi considerada corretamente.
A relação fundamental é:
ρ = R × A ÷ L
Aqui, ρ é a resistividade, R é a resistência medida, A é a área da seção transversal do metal nu e L é o comprimento medido da amostra. As unidades devem ser consistentes e os resultados devem ser comparados à temperatura de referência especificada.
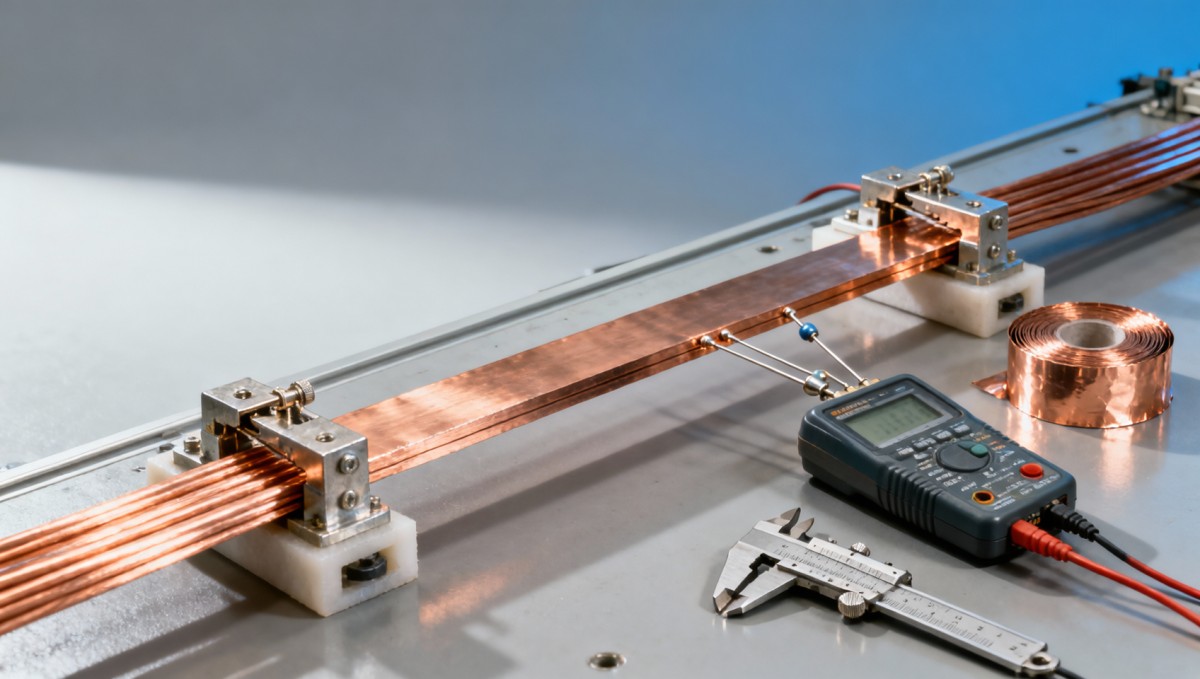
Medições de baixa resistência devem utilizar uma configuração adequada de quatro terminais, ou Kelvin, para minimizar os efeitos da resistência dos cabos e dos contatos. O espaçamento entre os contatos de tensão deve definir o comprimento de ensaio. A amostra deve atingir uma temperatura conhecida e estável, e a corrente de medição não deve provocar autoaquecimento significativo.
A correção de temperatura deve usar o coeficiente aplicável ao material do condutor e o método especificado. Comparar uma amostra aquecida sem correção com um valor de referência a 20°C pode indicar falsamente baixa condutividade. Medidores de condutividade por correntes parasitas podem auxiliar na triagem, mas a espessura, as condições da superfície, a temperatura e a calibração afetam sua adequação, especialmente para condutores finos.
As verificações dimensionais devem considerar a geometria real do condutor:
- Fio redondo: meça o diâmetro do metal nu em várias posições e orientações para detectar subdimensionamento ou ovalização.
- Fio retangular: verifique a largura, a espessura e a geometria dos cantos; considerar cantos arredondados como cantos vivos pode superestimar a área de metal.
- Folha: meça a espessura em toda a largura e ao longo do comprimento, em vez de confiar em um único ponto acessível.
- Condutores isolados: não calcule a área do metal com base nas dimensões externas do isolamento.
Para um material, comprimento e corrente fixos, uma redução de 5% na área do condutor aumenta a resistência e as perdas resistivas em aproximadamente 5,3%. Isso demonstra por que desvios dimensionais aparentemente pequenos podem ser importantes, mesmo quando a composição do condutor está correta.
A verificação do isolamento deve corresponder ao sistema de isolamento
A indicação “isolamento aprovado” é incompleta se o relatório não identificar o material, o método de ensaio, a preparação da amostra, o condicionamento e o limite de aceitação. Fio esmaltado, condutor revestido com papel e isolamento entre camadas aplicado separadamente têm diferentes mecanismos de falha e não podem ser avaliados pelo mesmo ensaio genérico de aceitação.
Para fios esmaltados de enrolamento, as verificações pertinentes podem incluir a espessura do isolamento, continuidade, tensão de ruptura, flexibilidade, aderência e resistência a esforços térmicos ou mecânicos especificados. Um revestimento pode resistir a um ensaio elétrico inicial e ainda assim trincar durante o enrolamento se sua flexibilidade ou aderência forem inadequadas. Portanto, os ensaios devem refletir os esforços de processamento impostos pelo método de enrolamento aprovado.
Nos condutores revestidos com papel, é necessário prestar atenção à cobertura do enrolamento, à sobreposição, à espessura, a rasgos, ao metal exposto e à contaminação. O controle da umidade também é importante para o isolamento celulósico. A embalagem, as condições de armazenamento, o tempo de exposição e os registros de secagem fazem parte das evidências; um ensaio elétrico, por si só, não comprova que a umidade esteja adequadamente controlada.
As rebarbas merecem atenção especial em folhas e condutores retangulares. Uma tira que atende às dimensões ainda pode ter uma borda capaz de cortar o isolamento adjacente durante o enrolamento ou a compressão. As condições das bordas devem ser avaliadas segundo um requisito definido, e não com base no julgamento subjetivo do inspetor.
A compatibilidade do isolamento vai além do revestimento do condutor. Papel, esmalte, adesivos, líquido isolante e temperaturas de processamento devem fazer parte de um sistema de isolamento aprovado. Uma classe térmica anunciada como superior para um componente não aumenta automaticamente a temperatura de operação permitida do transformador.
Quais normas se aplicam — e o que elas não comprovam
A IEC 60076 estabelece requisitos para transformadores por meio de suas partes aplicáveis. Para transformadores de distribuição imersos em líquido sob um enquadramento da IEEE, a IEEE C57.12.00 trata dos requisitos gerais, enquanto a IEEE C57.12.90 estabelece os procedimentos de ensaio. O documento aplicável, sua edição e os requisitos contratuais devem ser identificados antes da definição dos critérios de aceitação.
Essas normas para transformadores não devem ser tratadas como especificações completas de inspeção de materiais recebidos. A resistência do enrolamento da unidade acabada, as medições de perdas e os ensaios dielétricos fornecem evidências importantes, mas não substituem os requisitos relativos ao tipo de condutor, às dimensões ou aos materiais de isolamento.
Para fios de enrolamento, as partes pertinentes da IEC 60317 especificam tipos específicos de fio, enquanto a IEC 60851 trata dos métodos de ensaio para fios de enrolamento. A aplicabilidade depende do material e do formato do condutor, da construção do isolamento e da designação térmica. A referência a “conforme a IEC 60317”, sem indicar a parte pertinente, não é suficiente para definir o produto fornecido.
A ASTM B193 fornece um método para determinar a resistividade de materiais condutores elétricos. Por si só, ela não estabelece a resistividade permitida, as dimensões ou a têmpera para todos os condutores de transformadores. Esses limites devem ser definidos pela especificação de material aplicável e pelo projeto aprovado.
A certificação ISO 9001 diz respeito a um sistema de gestão da qualidade; não comprova que uma bobina específica ou um transformador tenha sido aprovado nos ensaios exigidos. Da mesma forma, a aprovação de um produto acabado não deve ser interpretada como certificação independente de cada lote de condutores recebido.
Mantenha a verificação dos materiais durante o enrolamento e os ensaios finais
A aceitação no recebimento não pode evitar defeitos introduzidos durante a produção. A tensão de enrolamento, a dobra, as condições das ferramentas, o manuseio e as junções podem danificar um condutor que, de outro modo, estaria em conformidade. Portanto, as verificações em processo devem confirmar que o isolamento permanece intacto, que as bordas do condutor estão controladas e que as junções seguem procedimentos qualificados.
As conexões de alumínio exigem atenção especial à remoção da camada de óxido, ao processo de união aprovado e à compatibilidade com os materiais de conexão. Um lote de condutor em boas condições não compensa uma junta eletricamente instável. A inspeção das juntas e quaisquer ensaios de resistência ou mecânicos especificados devem permanecer distintos da aceitação do condutor em sua totalidade.
Esses controles continuam sendo relevantes quando o enrolamento é incorporado a uma subestação compacta de instalação em plataforma, tipo americano. A construção do invólucro e o arranjo dos equipamentos não comprovam a qualidade do condutor; os registros dos materiais do enrolamento devem continuar rastreáveis até o transformador no conjunto.
A resistência do enrolamento acabado pode ajudar a identificar problemas de conexão, diferenças entre fases ou desvios em relação ao comprimento e à área esperados do condutor. A interpretação deve considerar a temperatura do enrolamento, a posição do comutador de derivações, o arranjo das conexões e a estabilização da medição. O ensaio de perdas em carga fornece evidências adicionais, mas as perdas em carga medidas incluem componentes além das perdas nos condutores em corrente contínua e, portanto, não podem determinar exclusivamente a pureza do condutor.
Da mesma forma, um ensaio dielétrico aprovado demonstra o desempenho nas condições de ensaio especificadas, mas não a ausência de todos os defeitos latentes do isolamento. Os ensaios de alta tensão exigem acesso controlado, intertravamentos adequados, aterramento e procedimentos de descarga verificados; não são uma alternativa informal à inspeção dos materiais.
As decisões de liberação exigem evidências e regras de escalonamento definidas
A frequência da inspeção deve refletir a criticidade do material, o histórico do fornecedor, as alterações de processo e a capacidade de detectar defeitos localizados. Uma amostra pode demonstrar a condição do material amostrado; não pode garantir que toda uma bobina tenha espessura uniforme ou isolamento sem defeitos. Registros contínuos do processo e verificações de produção adequadas são valiosos quando os defeitos podem ser intermitentes.
Quando os resultados de condutividade, dimensões ou isolamento não forem aprovados, o lote afetado deve permanecer segregado enquanto a causa é investigada. Os ensaios repetidos devem seguir uma regra documentada, e não continuar até que apareça um resultado aprovado. Confirmar a preparação da amostra, a correção de temperatura, a calibração dos instrumentos e a incerteza de medição ajuda a distinguir um defeito do material de um erro de ensaio.
O registro de liberação deve identificar a revisão da especificação, o lote do material, a base de amostragem, as medições efetivas, os instrumentos, a decisão de aceitação e qualquer destinação autorizada. Se um material suspeito já tiver entrado em produção, a rastreabilidade deve identificar os enrolamentos e as unidades acabadas afetados. Essa conexão — e não apenas um certificado — é o que torna a verificação dos materiais do enrolamento um controle eficaz de segurança e qualidade.
Últimas notícias
- 00
0000-00
O que significa o aumento dos gases dissolvidos em um transformador de 110 kV - 00
0000-00
Como localizar a origem de um vazamento de óleo em um transformador de 500 kVA - 00
0000-00
Quantos carregadores para veículos elétricos um transformador de 1000 kVA pode suportar realisticamente?
0000-00
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje
A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.