





Cómo verifican los fabricantes de transformadores de distribución los materiales de los devanados
Los fabricantes de transformadores de distribución verifican los materiales de los devanados mediante una combinación de registros trazables de proveedores, identificación de conductores, mediciones dimensionales, pruebas de resistencia eléctrica y verificaciones del aislamiento. Ninguna prueba por sí sola es suficiente: una superficie de color cobrizo no demuestra que el conductor sea de cobre macizo, y un resultado aceptable de resistencia del transformador terminado no demuestra que cada lote de material recibido cumpla las especificaciones.
La distinción esencial está entre verificar el material suministrado y verificar el devanado terminado. La inspección de recepción determina la identidad del conductor, su sección transversal, su estado y las propiedades del aislamiento. Las pruebas durante la producción y las pruebas finales determinan si esos materiales se han procesado para obtener un devanado que cumpla el diseño aprobado. Para una aceptación fiable se necesitan ambas, junto con registros que vinculen el transformador entregado con los lotes de material utilizados.
La aceptación comienza con una especificación de materiales definida
Una orden de compra que solo indique «alambre de cobre para devanados» o «fleje de aluminio» deja sin resolver cuestiones esenciales de aceptación. La especificación controlada debe identificar el grado y el temple del conductor, sus dimensiones y tolerancias, los requisitos de conductividad o resistividad, el estado de la superficie y los requisitos de aislamiento aplicables. Para los conductores aislados, debe diferenciar las dimensiones del metal desnudo de las dimensiones totales con aislamiento.
El temple importa porque el devanado requiere un doblado y una deformación controlados. Un material demasiado duro puede recuperar su forma o dañar el aislamiento durante el conformado; uno excesivamente blando puede deformarse bajo la tensión del devanado. Por tanto, que la composición química sea correcta no basta para demostrar que el material es apto.
Tanto el cobre como el aluminio son materiales legítimos para devanados cuando el transformador está diseñado para utilizarlos. La sustitución no es una simple decisión de compra. Sus diferencias de resistividad, comportamiento mecánico, requisitos de unión y expansión térmica influyen en el dimensionamiento del conductor y la construcción del devanado. Toda sustitución requiere la aprobación de ingeniería; no debe aceptarse basándose en dimensiones aparentemente similares.
La especificación también debe definir la unidad de inspección: un lote de producción, una colada, una bobina de hilo o una bobina de fleje. Sin esta definición, una muestra conforme podría utilizarse incorrectamente para liberar material de lotes de fabricación no relacionados.
Los certificados deben corresponder al material realmente recibido
Un certificado del proveedor solo aporta evidencia útil si los datos de identificación coinciden con el material recibido físicamente. Los inspectores deben cotejar el fabricante, la designación del material, el número de lote o de colada, la identificación de la bobina, las dimensiones y los resultados de las pruebas indicados con la especificación de compra y las etiquetas de recepción.
Un certificado de conformidad no equivale a un informe con valores medidos. Una declaración de que el material «cumple» aporta menos información que los valores registrados de conductividad, propiedades de tracción, alargamiento y dimensiones, junto con los métodos de ensayo identificados. Ninguno de los dos documentos elimina la necesidad de una verificación independiente adecuada al riesgo.
La trazabilidad debe mantenerse después de la recepción. Cuando se corta una bobina de fleje, se divide una bobina de hilo o se asigna un conductor a varios trabajos de devanado, los identificadores resultantes deben conservar la conexión con el lote de origen. De lo contrario, un registro de inspección de recepción puede ser válido, pero imposible de asociar con un transformador terminado.
Los embalajes dañados, la falta de identificación, los valores incoherentes en los certificados o una fuente de fabricación no aprobada justifican retener el material. Que el distribuidor sea conocido no demuestra que el productor del conductor de origen o el proceso de fabricación sigan siendo los mismos.
Confirmar la identidad del conductor sin confiar demasiado en las pruebas de superficie
El examen visual puede revelar oxidación, contaminación, arañazos, daños en los bordes y recubrimientos incoherentes, pero no permite determinar de manera fiable la composición del material en todo su volumen. El aluminio revestido de cobre es un ejemplo claro: su superficie puede parecer de cobre, aunque su comportamiento eléctrico y mecánico difiera del del cobre macizo.
Si hay dudas sobre la identidad, una sección transversal preparada puede revelar una estructura en capas. Las mediciones de densidad pueden aportar evidencia complementaria si se determinan con precisión el volumen y la masa de la muestra y se tienen en cuenta los recubrimientos. Ninguno de estos métodos, por sí solo, determina el grado exacto ni la calidad eléctrica del metal.
La fluorescencia de rayos X puede ayudar a identificar elementos de aleación y algunos tipos de contaminación, pero su utilidad depende del instrumento, la calibración, la geometría de la muestra y el estado de la superficie. Es principalmente una técnica de análisis de la superficie; un recubrimiento puede hacer que el resultado no represente el conductor subyacente. Tampoco mide directamente la conductividad ni demuestra la ausencia de impurezas traza con relevancia eléctrica.
Cuando sea necesario determinar la composición con mayor precisión, debe elegirse un método de laboratorio adecuado para el metal y los límites de detección requeridos, como la espectrometría de emisión óptica o el análisis químico. La regla práctica es utilizar pruebas de composición para determinar la identidad y el grado, y luego pruebas eléctricas para determinar la propiedad más directamente relacionada con las pérdidas del devanado.
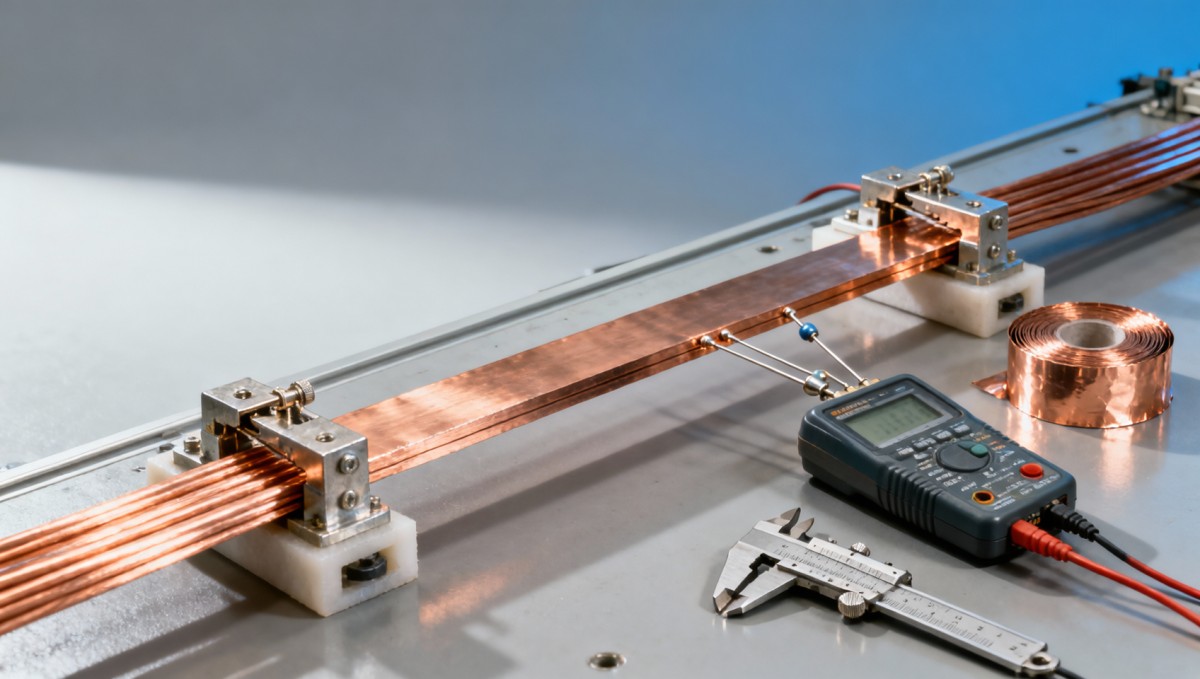
Medir conjuntamente la resistencia y la sección transversal
La resistencia del conductor depende de la resistividad, la longitud, el área de la sección transversal y la temperatura. Un resultado de resistencia sin estas mediciones complementarias puede inducir a error. Una muestra puede presentar una resistencia excesiva porque el metal tiene una conductividad insuficiente, porque sus dimensiones son inferiores a las especificadas o porque no se ha tenido en cuenta correctamente su temperatura.
La relación aplicable es:
ρ = R × A ÷ L
Aquí, ρ es la resistividad, R es la resistencia medida, A es el área de la sección transversal del metal desnudo y L es la longitud medida de la muestra. Las unidades deben ser coherentes y los resultados deben compararse a la temperatura de referencia especificada.
Para medir resistencias bajas, debe utilizarse una disposición adecuada de cuatro terminales, o Kelvin, a fin de minimizar los efectos de la resistencia de los cables y los contactos. La separación entre los contactos de tensión debe definir la longitud de ensayo. La muestra debe alcanzar una temperatura estable y conocida, y la corriente de medición no debe generar un autocalentamiento significativo.
La corrección por temperatura debe utilizar el coeficiente aplicable al material del conductor y el método especificado. Comparar una muestra caliente sin corregir con un valor de referencia a 20°C puede indicar falsamente una conductividad deficiente. Los instrumentos de conductividad por corrientes de Foucault pueden servir para el cribado, pero su idoneidad depende del espesor, el estado de la superficie, la temperatura y la calibración, especialmente en el caso de conductores delgados.
Las comprobaciones dimensionales deben tener en cuenta la geometría real del conductor:
- Alambre redondo: medir el diámetro del metal desnudo en varias posiciones y orientaciones para detectar dimensiones insuficientes u ovalidad.
- Alambre rectangular: verificar la anchura, el espesor y la geometría de las esquinas; tratar las esquinas redondeadas como si fueran afiladas puede sobreestimar el área del metal.
- Fleje: medir el espesor a lo ancho y a lo largo, en lugar de confiar en un único punto accesible.
- Conductores aislados: no calcular el área del metal a partir de las dimensiones totales con aislamiento.
Para un material, una longitud y una corriente determinados, una reducción del 5% en el área del conductor aumenta la resistencia y las pérdidas resistivas aproximadamente un 5,3%. Esto ilustra por qué incluso las desviaciones dimensionales aparentemente pequeñas pueden ser importantes aunque la composición del conductor sea correcta.
La verificación del aislamiento debe corresponder al sistema de aislamiento
La indicación «aislamiento aprobado» está incompleta si el informe no identifica el material, el método de ensayo, la preparación de la muestra, el acondicionamiento y el límite de aceptación. El hilo esmaltado, el conductor recubierto de papel y el aislamiento intercalado aplicado por separado presentan distintos mecanismos de fallo y no pueden someterse a una única prueba genérica de aceptación.
En el caso del hilo esmaltado para devanados, las comprobaciones pertinentes pueden incluir el espesor del aislamiento, la continuidad, la tensión de ruptura, la flexibilidad, la adherencia y la resistencia a esfuerzos térmicos o mecánicos especificados. Un recubrimiento puede superar una prueba eléctrica inicial y, aun así, agrietarse durante el devanado si su flexibilidad o adherencia son insuficientes. Por ello, las pruebas deben reflejar los esfuerzos de procesamiento impuestos por el método de devanado aprobado.
En los conductores recubiertos de papel, deben comprobarse la cobertura del enrollado, el solape, el espesor, los desgarros, el metal expuesto y la contaminación. También es importante controlar la humedad del aislamiento de celulosa. El embalaje, las condiciones de almacenamiento, el tiempo de exposición y los registros de secado forman parte de la evidencia; una prueba eléctrica por sí sola no demuestra que la humedad esté adecuadamente controlada.
En los conductores de fleje y rectangulares, debe prestarse especial atención a las rebabas. Una tira que cumple las dimensiones puede tener un borde capaz de cortar el aislamiento adyacente durante el devanado o la compresión. El estado de los bordes debe evaluarse conforme a un requisito definido, no según el criterio subjetivo del inspector.
La compatibilidad del aislamiento va más allá del recubrimiento del conductor. El papel, el esmalte, los adhesivos, el líquido aislante y las temperaturas de procesamiento deben formar parte de un sistema de aislamiento aprobado. Que un componente anuncie una clase térmica superior no eleva automáticamente la temperatura de funcionamiento permitida del transformador.
Qué normas se aplican y qué no demuestran
La IEC 60076 establece requisitos para transformadores en sus partes aplicables. En el caso de los transformadores de distribución sumergidos en líquido dentro del marco IEEE, la IEEE C57.12.00 aborda los requisitos generales, mientras que la IEEE C57.12.90 establece procedimientos de ensayo. Antes de definir los criterios de aceptación, deben identificarse el documento, la edición y los requisitos contractuales aplicables.
Estas normas para transformadores no deben considerarse especificaciones completas de inspección de materiales recibidos. La resistencia de los devanados de la unidad terminada, las mediciones de pérdidas y los ensayos dieléctricos aportan evidencia importante, pero no sustituyen los requisitos relativos al grado del conductor, sus dimensiones o los materiales aislantes.
Para los alambres de devanado, las partes pertinentes de la IEC 60317 especifican tipos de alambre concretos, mientras que la IEC 60851 aborda los métodos de ensayo de alambres para devanado. La aplicabilidad depende del material y la forma del conductor, la construcción del aislamiento y la designación térmica. La referencia a «conforme con IEC 60317» sin indicar la parte pertinente no basta para definir el producto suministrado.
La ASTM B193 establece un método para determinar la resistividad de los materiales conductores eléctricos. Por sí sola, no establece la resistividad, las dimensiones ni el temple permitidos para todos los conductores de transformadores. Esos límites deben proceder de la especificación de material aplicable y del diseño aprobado.
La certificación ISO 9001 se refiere a un sistema de gestión de la calidad; no demuestra que una bobina o un transformador individual haya superado las pruebas requeridas. Del mismo modo, la aprobación de un producto terminado no debe interpretarse como una certificación independiente de cada lote de conductor recibido.
Mantener la verificación de los materiales durante el devanado y las pruebas finales
La aceptación en recepción no puede evitar los defectos introducidos durante la producción. La tensión del devanado, el doblado, el estado de las herramientas, la manipulación y las uniones pueden dañar un conductor que, por lo demás, cumple las especificaciones. Por tanto, las comprobaciones en proceso deben confirmar que el aislamiento permanece intacto, que los bordes del conductor están controlados y que las uniones se realizan mediante procedimientos cualificados.
Las conexiones de aluminio requieren especial atención a la eliminación de óxidos, al proceso de unión aprobado y a la compatibilidad con los materiales de conexión. Un lote de conductor conforme no puede compensar una unión eléctricamente inestable. La inspección de las uniones y cualquier prueba de resistencia o mecánica especificada deben mantenerse diferenciadas de la aceptación del conductor en sí.
Estos controles siguen siendo pertinentes cuando el devanado se incorpora a una subestación compacta tipo pedestal de estilo estadounidense. La construcción de la envolvente y la disposición de los equipos no determinan la calidad del conductor; los registros de los materiales del devanado deben seguir siendo trazables hasta el transformador dentro del conjunto.
La resistencia del devanado terminado puede ayudar a identificar problemas de conexión, discrepancias entre fases o desviaciones respecto a la longitud y el área esperadas del conductor. Para interpretar los resultados, deben tenerse en cuenta la temperatura del devanado, la posición de las tomas, la disposición de las conexiones y la estabilización de la medición. Las pruebas de pérdidas bajo carga aportan evidencia adicional, pero las pérdidas medidas incluyen componentes distintos de las pérdidas directas de corriente continua del conductor, por lo que no permiten determinar de forma unívoca la pureza del conductor.
Del mismo modo, que se supere una prueba dieléctrica demuestra el rendimiento en las condiciones de ensayo especificadas, no la ausencia de todos los defectos latentes del aislamiento. Los ensayos de alta tensión requieren acceso controlado, enclavamientos adecuados, puesta a tierra y procedimientos de descarga verificados; no son un sustituto informal de la inspección de materiales.
Las decisiones de liberación requieren evidencias definidas y reglas de escalado
La frecuencia de inspección debe tener en cuenta la criticidad del material, el historial del proveedor, los cambios de proceso y la capacidad para detectar defectos localizados. Una muestra puede determinar el estado del material muestreado, pero no garantiza que toda una bobina tenga un espesor uniforme o un aislamiento libre de defectos. Los registros continuos del proceso y las comprobaciones de producción adecuadas son valiosos cuando los defectos pueden ser intermitentes.
Si los resultados de conductividad, dimensiones o aislamiento no son conformes, el lote afectado debe permanecer segregado mientras se investiga la causa. Las repeticiones de las pruebas deben seguir una regla documentada, no continuar hasta obtener un resultado conforme. Confirmar la preparación de la muestra, la corrección por temperatura, la calibración de los instrumentos y la incertidumbre de medición ayuda a distinguir un defecto del material de un error de ensayo.
El registro de liberación debe identificar la revisión de la especificación, el lote de material, la base del muestreo, las mediciones reales, los instrumentos, la decisión de aceptación y cualquier disposición autorizada. Si el material sospechoso ya se ha utilizado en producción, la trazabilidad debe identificar los devanados y las unidades terminadas afectados. Esta conexión —no un certificado por sí solo— es lo que hace de la verificación de los materiales de los devanados un control eficaz de seguridad y calidad.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.