





Como avaliar o processo de secagem de um fabricante de transformadores de distribuição
Como avaliar o processo de secagem de um fabricante de transformadores de distribuição
A confiabilidade do isolamento de um transformador a longo prazo depende muito da eficácia com que a umidade é removida durante a fabricação. Para os avaliadores técnicos, avaliar o processo de secagem de um fabricante de transformadores de distribuição exige mais do que verificar as especificações dos equipamentos. É preciso examinar os controles do processo, os critérios de aceitação de umidade e os registros de produção rastreáveis — além de verificar o que acontece após a secagem, antes de o isolamento ser protegido pelo óleo.
A pergunta mais esclarecedora não é “Qual é a potência do seu sistema de vácuo?”, mas sim “Mostre como determinou que esta parte ativa específica estava suficientemente seca”. Um fornecedor capaz de responder com registros de produção correlacionados oferece evidências mais sólidas do que aquele que apresenta uma impressionante foto da câmara.
Defina o que o processo de secagem precisa alcançar
Em transformadores de distribuição imersos em óleo, a principal preocupação é a umidade retida no isolamento de celulose: papel dos enrolamentos, barreiras de papelão prensado, espaçadores e outros componentes absorventes. A umidade afeta o comportamento dielétrico e o envelhecimento do isolamento. Removê-la não consiste simplesmente em secar o ar ao redor ou tratar o líquido isolante.
Comece confirmando o projeto do transformador, os materiais isolantes, o tipo de líquido e a sequência de fabricação. Esta avaliação se concentra em unidades preenchidas com líquido e isoladas com celulose; transformadores de resina fundida exigem uma análise diferente da preparação da resina, da fundição e da cura. Mesmo entre projetos imersos em óleo, uma receita de secagem qualificada para uma determinada configuração de isolamento não deve ser automaticamente aplicada a um conjunto substancialmente mais espesso ou pesado.
Solicite a meta de umidade residual do fabricante, sua fundamentação e o método de verificação. Não imponha um percentual universal sem especificar se ele se refere ao isolamento sólido ou ao líquido, como é medido e qual especificação de compra se aplica. Um valor sem uma base de medição não é um critério de aceitação.
Avalie o método em relação à carga real de produção
Os fabricantes podem usar estufas de ar quente, secagem a vácuo com aquecimento controlado, equipamentos de fase vapor ou uma combinação desses métodos. A escolha do equipamento é importante, mas, por si só, não determina a qualidade do processo. Um processo convencional bem qualificado pode ser mais confiável do que equipamentos sofisticados operados com regras de carregamento mal definidas.
O aquecimento por ar quente pode remover a umidade, mas sua eficácia depende da temperatura, do fluxo de ar, da umidade inicial, da espessura do isolamento e do tempo. Os processos assistidos por vácuo favorecem a remoção da umidade sob pressão reduzida, mas ainda exigem transferência de calor adequada para o interior do isolamento. A secagem em fase vapor usa vapor de solvente condensado para transferir calor e requer controles adequados de gestão e recuperação do solvente.
A pergunta útil durante a auditoria é como o fornecedor qualificou o processo para os produtos que você pretende comprar. Solicite o tamanho de carga permitido, a disposição, a faixa de isolamento e as regras de seleção da receita. Se partes ativas pequenas e grandes compartilham um lote, pergunte como é identificado o conjunto de secagem mais lenta. A ocupação da câmara não deve se tornar, silenciosamente, o fator decisivo para a duração do ciclo.
Analise em conjunto as tendências de temperatura e vácuo
Um valor de referência de temperatura comprova o que foi instruído ao controlador — não a temperatura efetivamente atingida pelo ponto mais frio do isolamento. Examine a localização dos sensores e as evidências usadas para estabelecer a uniformidade da temperatura. Durante a qualificação, medições representativas devem demonstrar que as regiões mais difíceis de aquecer recebem tratamento adequado sem superaquecimento dos materiais mais expostos.
Na produção de rotina, pode-se usar menos sensores do que nos ensaios de qualificação. Isso pode ser razoável se o fornecedor conseguir explicar a relação entre as temperaturas monitoradas e a carga validada. É mais difícil aceitar um temporizador de secagem que começa assim que o ar da câmara atinge o valor de referência, sem comprovação de que foi considerado o atraso térmico do conjunto.
Nos registros de vácuo, confirme se a pressão é indicada como pressão absoluta e se as unidades são consistentes. Examine a pressão na câmara, não apenas o vácuo final anunciado para a bomba. A localização do manômetro, sua calibração, a tubulação de conexão, os vazamentos e a carga de vapor d’água afetam a interpretação da leitura.
Solicite o registro completo do ciclo, mostrando aquecimento, evacuação, etapas de manutenção, interrupções e liberação. Temperatura e pressão devem ser coerentes entre si. Uma leitura de baixa pressão enquanto a carga permanece fria demais não comprova que a umidade migrou para fora do papelão prensado espesso.
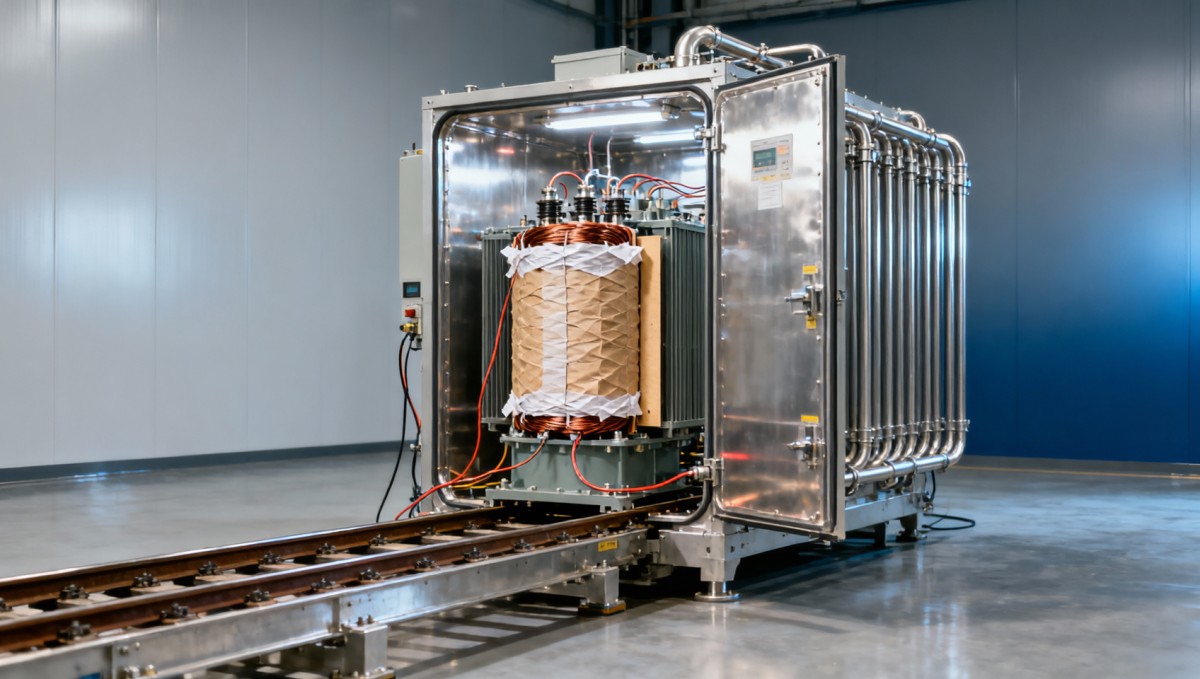
Compare um lote normal com outro que exigiu um ciclo prolongado. Pergunte o que motivou a extensão e quem aprovou a liberação. Isso revela se os operadores seguem uma decisão baseada no ponto final do processo ou simplesmente executam um cronograma fixo, independentemente das condições da carga.
Verifique como se determina que o material está “suficientemente seco”
O tempo decorrido é um parâmetro do processo, não uma prova direta de secagem. Uma receita fixa pode ser aceitável quando qualificada para uma família de produtos definida e condições de umidade de entrada controladas, mas o fabricante ainda deve explicar como essa qualificação foi estabelecida e quando precisa ser repetida.
Evidências úteis do ponto final podem incluir tendências de extração de umidade, ensaios de elevação de pressão, medições de umidade ou ponto de orvalho no escape e ensaios representativos de umidade do isolamento sólido. Cada método tem limitações:
- Água coletada: A diminuição da água coletada pode contribuir para a avaliação, mas uma entrada de calor insuficiente, perdas na coleta ou uma mudança na carga podem distorcer a tendência.
- Ensaio de elevação de pressão: A pressão após o isolamento do sistema reflete tanto vazamentos e desgaseificação quanto a umidade. A temperatura do ensaio, sua duração e os limites de aceitação devem ser definidos.
- Ponto de orvalho: O resultado depende do local de amostragem, da pressão e da temperatura do gás e das condições da linha de amostragem. Não é automaticamente uma medição direta da umidade do papel.
- Amostras de isolamento sólido: A amostragem pode fornecer evidências mais sólidas sobre o material, mas as amostras-testemunha devem representar a carga. Uma amostra fina e exposta pode secar mais rapidamente do que o isolamento dentro de um enrolamento.
Quando se utiliza o método de Karl Fischer, verifique o método de amostragem, extração ou estufa e as precauções de manuseio. A exposição de uma amostra ao ar úmido pode comprometer o resultado antes do início do ensaio. O método deve ser adequado ao material avaliado.
Um fabricante de transformadores de distribuição deve explicar como esses indicadores sustentam sua decisão de liberação. Considere os ensaios dielétricos de rotina como evidências complementares, não como uma medição retrospectiva da umidade. A aprovação em um ensaio de tensão suportável na fábrica não demonstra, por si só, que o nível de umidade residual pretendido foi atingido na celulose.
Acompanhe a parte ativa desde a secagem até o enchimento com óleo
Um ciclo de secagem confiável pode ser comprometido por manuseio não controlado posteriormente. A celulose pode voltar a absorver umidade durante o resfriamento, a montagem, a inspeção e a transferência. Durante a avaliação da fábrica, acompanhe esse percurso em vez de parar na porta da câmara de secagem.
Verifique se há limites de exposição definidos, monitoramento ambiental quando aplicável e uma resposta clara caso o intervalo permitido seja excedido. Dependendo do processo, a proteção pode envolver manuseio com ar seco, transferência selada, atmosfera controlada ou enchimento imediato. Não existe um único tempo de exposição adequado para todos os climas de fábrica e temperaturas de isolamento.
Os registros devem vincular os horários de liberação da secagem, abertura da câmara, montagem no tanque e enchimento. Se a montagem atrasar até o dia seguinte, o procedimento deve especificar se é necessária proteção, reavaliação ou nova secagem. “Normalmente, enchemos imediatamente” é menos convincente do que uma regra documentada e respaldada por registros de horário reais.
Avalie separadamente a preparação do óleo. Confirme os requisitos de controle de umidade e gases, os pontos de amostragem, a limpeza da transferência e as condições de enchimento. O baixo teor de água no óleo recém-tratado não comprova que a celulose esteja seca. Verifique também se o enchimento a vácuo é realizado somente dentro da capacidade de vácuo qualificada do tanque; nem todos os tanques de transformadores de distribuição são projetados para o mesmo diferencial de pressão.
Verifique a rastreabilidade usando um número de série real
Escolha uma unidade concluída e peça ao fornecedor que reconstitua seu histórico de secagem. Isso costuma ser mais informativo do que analisar um formulário de qualidade em branco. No processamento em lotes, os registros devem vincular o número de série do transformador à carga da câmara e à decisão de liberação.
O conjunto de evidências deve identificar a revisão da receita, o equipamento utilizado, a situação de calibração dos instrumentos pertinentes, as tendências do ciclo, os resultados do ponto final, o operador e a autoridade responsável pela liberação. Dê atenção especial aos desvios: interrupção do aquecimento, perda de vácuo, falhas de instrumentos e exposição excessiva após a secagem devem ter destinações documentadas.
A continuidade de energia também faz parte desta análise. Pergunte quais sistemas permanecem operacionais durante uma interrupção e como são avaliados os ciclos interrompidos. Para funções auxiliares limitadas ou de reserva temporária, um sistema portátil de armazenamento de energia em reboque de 50 kW/100 kWh pode ser pertinente, sujeito a verificações de carga, autonomia e compatibilidade elétrica. Sua bateria LiFePO4, BMS e EMS não comprovam sua adequação à própria instalação de secagem; aquecedores, bombas e correntes de partida exigem uma avaliação separada.
Uma fonte de reserva também não substitui regras de reinício. O fabricante deve decidir se um lote interrompido pode ser retomado, se precisa de um ciclo prolongado ou se exige nova qualificação segundo os critérios estabelecidos.
Condicione a aprovação do fornecedor à apresentação de evidências
Diferencie a falta de documentação da falta de entendimento do processo. Um registro incompleto pode ser corrigido. Já um fornecedor incapaz de explicar seu ponto final, a qualificação da carga ou os controles de exposição apresenta uma preocupação mais fundamental. Novos projetos de transformadores, alterações na configuração do isolamento e modificações importantes nos equipamentos devem desencadear uma análise documentada da aplicabilidade da receita.
A Jinshida Electric Power Technology Co., Ltd. concentra-se em equipamentos de transmissão e distribuição de energia para aplicações em redes elétricas, indústria, energias renováveis e infraestrutura. Sua ênfase declarada nos processos de fabricação e na gestão da qualidade deve ser avaliada com a mesma abordagem baseada em evidências: procedimentos específicos para cada produto, registros rastreáveis e decisões de liberação justificadas tecnicamente — não garantias genéricas.
Antes da aprovação, solicite um dossiê representativo de secagem e formalize por escrito os critérios de aceitação ainda pendentes. Se não for possível vincular o histórico de temperatura, as evidências do ponto final e a transferência protegida ao transformador fornecido, o processo de secagem ainda não foi demonstrado adequadamente.
Últimas notícias
- 00
0000-00
O que significa o aumento dos gases dissolvidos em um transformador de 110 kV - 00
0000-00
Como localizar a origem de um vazamento de óleo em um transformador de 500 kVA - 00
0000-00
Quantos carregadores para veículos elétricos um transformador de 1000 kVA pode suportar realisticamente?
0000-00
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje
A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.