





كيف يتحقق مصنعو محولات التوزيع من مواد الملفات
يتحقق مصنعو محولات التوزيع من مواد الملفات باستخدام مجموعة من سجلات الموردين القابلة للتتبع، وتحديد الموصلات، وقياسات الأبعاد، واختبارات المقاومة الكهربائية، وفحوصات العزل. ولا يكفي اختبار واحد بمفرده؛ فالمظهر النحاسي للسطح لا يثبت أن الموصل مصنوع من النحاس المصمت، كما أن نتيجة مقاومة مقبولة للمحول المكتمل لا تثبت مطابقة كل دفعة من المواد الواردة للمواصفات.
يتمثل الفرق الجوهري في التحقق من المادة الموردة مقابل التحقق من الملف المكتمل. إذ يثبت الفحص عند الاستلام هوية الموصل ومساحته المقطعية وحالته وخصائص عزله. أما اختبارات الإنتاج والاختبارات النهائية فتثبت ما إذا كانت تلك المواد قد عولجت لتكوين ملف مطابق للتصميم المعتمد. ويتطلب القبول الموثوق الأمرين معًا، إلى جانب سجلات تربط المحول المسلم بدفعات المواد المستخدمة فيه.
يبدأ القبول بمواصفات محددة للمواد
إن أمر الشراء الذي يقتصر على ذكر «سلك ملفات نحاسي» أو «شريط ألومنيوم» يترك أسئلة قبول أساسية بلا إجابة. وينبغي أن تحدد المواصفة الخاضعة للضبط درجة الموصل وحالة التقسية والأبعاد والتفاوتات ومتطلبات الموصلية أو المقاومية وحالة السطح ومتطلبات العزل المعمول بها. وبالنسبة إلى الموصلات المعزولة، ينبغي أن تميز المواصفة بين أبعاد المعدن العاري والأبعاد الكلية بعد العزل.
تكتسب حالة التقسية أهمية لأن لف الملفات يتطلب ثنيًا وتشوهًا مضبوطين. فقد ترتد المادة شديدة الصلابة إلى وضعها السابق أو تتسبب في تلف العزل أثناء التشكيل، بينما قد تتشوه المادة شديدة الليونة تحت شد اللف. لذلك، لا يكفي التركيب الكيميائي الصحيح وحده لإثبات ملاءمة المادة.
يُعد النحاس والألومنيوم مادتين مناسبتين للملفات متى صُمم المحول لاستخدامهما. لكن الاستبدال ليس مجرد قرار شراء، إذ تؤثر اختلافات المقاومية والسلوك الميكانيكي ومتطلبات الوصلات والتمدد الحراري في تحديد مقاس الموصل وبنية الملف. ويتطلب أي استبدال موافقة هندسية، ولا يجوز قبوله لمجرد تشابه الأبعاد ظاهريًا.
وينبغي أن تحدد المواصفة أيضًا وحدة الفحص: دفعة إنتاج أو صهرة أو بكرة أو لفة رقائق. ومن دون هذا التحديد، قد تُستخدم عينة اجتازت الاختبار على نحو غير صحيح للإفراج عن مواد من دفعات تصنيع أخرى غير مرتبطة بها.
يجب أن تربط الشهادات بين المواد والشحنة المستلمة فعليًا
لا تقدم شهادة المورد دليلًا مفيدًا إلا إذا تطابقت بيانات تعريفها مع الشحنة الفعلية. وينبغي للمفتشين مطابقة اسم الشركة المصنعة وتعيين المادة ورقم الدفعة أو الصهرة ومعرّف البكرة والأبعاد ونتائج الاختبارات الواردة في الشهادة مع مواصفات الشراء وملصقات الاستلام.
شهادة المطابقة ليست مكافئة لتقرير يتضمن القيم المقاسة. فالإفادة بأن المادة «مطابقة» توفر معلومات أقل من تسجيل قيم الموصلية وخصائص الشد والاستطالة والأبعاد، مع تحديد طرق الاختبار المستخدمة. ولا تُغني أي من الوثيقتين عن التحقق المستقل الذي تتناسب درجته مع مستوى المخاطر.
يجب أن تستمر إمكانية التتبع بعد الاستلام. فعند تقطيع لفة رقائق أو تقسيم بكرة أو تخصيص موصل لعدة أوامر لف، ينبغي أن تحتفظ المعرّفات الناتجة بارتباطها بالدفعة الأصلية. وإلا، فقد يكون سجل فحص المواد الواردة صحيحًا، لكن يتعذر ربطه بمحول مكتمل.
تستدعي العبوات المتضررة أو بيانات التعريف المفقودة أو القيم غير المتسقة في الشهادة أو مصدر التصنيع غير المعتمد حجز المادة. ولا يثبت الاسم المألوف للموزع أن منتج الموصل الأساسي أو عملية تصنيعه لم يتغيرا.
تحقق من هوية الموصل دون الإفراط في الاعتماد على اختبارات السطح
يمكن للفحص البصري كشف الأكسدة والتلوث والخدوش وتلف الحواف وعدم اتساق الطلاء، لكنه لا يستطيع تحديد التركيب الكلي للمادة بدقة موثوقة. ومن الأمثلة الواضحة على ذلك الألومنيوم المطلي بالنحاس؛ فقد يبدو سطحه نحاسيًا، بينما تختلف خصائصه الكهربائية والميكانيكية عن النحاس المصمت.
في حال وجود شك في هوية المادة، يمكن أن يكشف المقطع العرضي المُحضّر عن وجود بنية متعددة الطبقات. كما يمكن أن توفر قياسات الكثافة دليلًا داعمًا عند تحديد حجم العينة وكتلتها بدقة واحتساب الطلاءات. لكن أيًا من الطريقتين لا يحدد بمفرده الدرجة الدقيقة للمعدن أو جودته الكهربائية.
يمكن للتحليل بالأشعة السينية الفلورية أن يساعد في تحديد عناصر السبائك وبعض أشكال التلوث، لكن فائدته تعتمد على الجهاز ومعايرته وهندسة العينة وحالة سطحها. ويُعد هذا التحليل أساسًا تقنية لقياس الطبقات القريبة من السطح؛ إذ قد يجعل الطلاء النتيجة غير ممثلة للموصل الموجود تحته. كما أنه لا يقيس الموصلية مباشرةً ولا يثبت خلو المادة من الشوائب النزرة ذات الأهمية الكهربائية.
عندما يلزم تحديد التركيب بدقة أكبر، ينبغي اختيار طريقة مخبرية مناسبة للمعدن وحدود الكشف المطلوبة، مثل التحليل الطيفي بالانبعاث البصري أو التحليل الكيميائي. والقاعدة العملية هي استخدام اختبار التركيب لتحديد الهوية والدرجة، ثم استخدام الاختبارات الكهربائية لقياس الخاصية الأكثر ارتباطًا مباشرةً بفواقد اللف.
قِس المقاومة ومساحة المقطع معًا
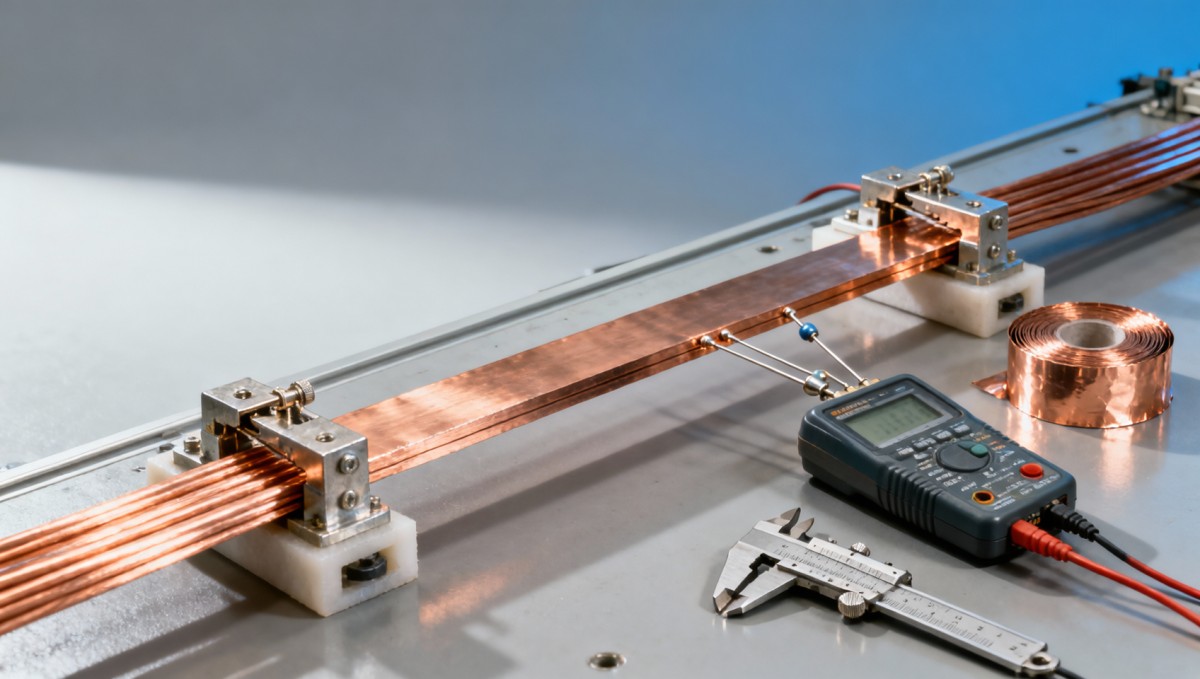
تعتمد مقاومة الموصل على المقاومية والطول ومساحة المقطع العرضي ودرجة الحرارة. وقد تكون نتيجة المقاومة مضللة إذا لم تُدعَم بهذه القياسات. فقد تظهر عينة مقاومة مفرطة بسبب انخفاض موصلية معدنها، أو صغر أبعادها عن المطلوب، أو عدم احتساب درجة حرارتها على النحو الصحيح.
العلاقة الأساسية هي:
ρ = R × A ÷ L
هنا، ρ هي المقاومية، وR هي المقاومة المقاسة، وA هي مساحة المقطع العرضي للمعدن العاري، وL هو طول العينة المقاس. ويجب أن تكون الوحدات متسقة وأن تُقارن النتائج عند درجة الحرارة المرجعية المحددة.
ينبغي إجراء قياسات المقاومة المنخفضة باستخدام ترتيب مناسب بأربعة أطراف، أو ترتيب كلفن، للحد من تأثير مقاومة أسلاك التوصيل والتلامس. ويجب أن تحدد المسافة بين نقاط تلامس الجهد طول الاختبار. كما ينبغي أن تصل العينة إلى درجة حرارة مستقرة ومعلومة، وألا يتسبب تيار القياس في تسخين ذاتي ملحوظ.
يجب أن يستخدم تصحيح درجة الحرارة المعامل الملائم لمادة الموصل والطريقة المحددة. وقد تؤدي مقارنة عينة دافئة غير مصححة بقيمة مرجعية عند 20°C إلى استنتاج خاطئ بضعف الموصلية. ويمكن لأجهزة قياس الموصلية بالتيارات الدوامية أن تدعم الفحص الأولي، إلا أن ملاءمتها تتأثر بالسماكة وحالة السطح ودرجة الحرارة والمعايرة، ولا سيما عند فحص الموصلات الرقيقة.
ينبغي أن تشمل فحوصات الأبعاد الهندسة الفعلية للموصل:
- السلك المستدير: قياس القطر العاري في مواضع واتجاهات متعددة للكشف عن نقص المقاس أو الاستطالة البيضاوية.
- السلك المستطيل: التحقق من العرض والسماكة وشكل الزوايا؛ إذ قد يؤدي التعامل مع الزوايا المستديرة على أنها حادة إلى المبالغة في تقدير مساحة المعدن.
- الرقائق: قياس السماكة عبر العرض وعلى امتداد الطول، بدلًا من الاعتماد على نقطة واحدة يسهل الوصول إليها.
- الموصلات المعزولة: عدم احتساب مساحة المعدن استنادًا إلى الأبعاد الكلية للموصل بعد العزل.
بالنسبة إلى مادة وطول وتيار ثابتة، تؤدي قلة مساحة الموصل بنسبة 5% إلى زيادة المقاومة والفقد المقاومي بنحو 5.3%. وهذا يوضح سبب أهمية الانحرافات البُعدية التي تبدو طفيفة، حتى عندما يكون تركيب الموصل صحيحًا.
يجب أن يتوافق التحقق من العزل مع نظام العزل
إن عبارة «اجتاز العزل الاختبار» غير مكتملة ما لم يحدد التقرير المادة وطريقة الاختبار وتحضير العينة وظروف تهيئتها وحد القبول. فللأسلاك المطلية بالمينا والموصلات المغطاة بالورق والعزل البيني المطبق على نحو منفصل آليات فشل مختلفة، ولا يمكن إخضاعها لاختبار قبول عام واحد.
قد تشمل الفحوصات ذات الصلة بأسلاك اللف المطلية بالمينا سماكة طبقة العزل واستمراريتها وجهد الانهيار والمرونة والالتصاق ومقاومة الإجهادات الحرارية أو الميكانيكية المحددة. فقد يتحمل الطلاء اختبارًا كهربائيًا أوليًا، لكنه يتشقق أثناء اللف إذا كانت مرونته أو درجة التصاقه غير كافية. لذلك، ينبغي أن تعكس الاختبارات إجهادات المعالجة الناتجة عن طريقة اللف المعتمدة.
تتطلب الموصلات المغطاة بالورق الانتباه إلى تغطية اللف وتراكبه وسماكته وتمزقاته والمعدن المكشوف والتلوث. كما أن التحكم في الرطوبة مهم لعزل السليلوز. ويُعد التغليف وظروف التخزين ومدة التعرض وسجلات التجفيف جزءًا من الأدلة؛ فالاختبار الكهربائي وحده لا يثبت إحكام التحكم في الرطوبة.
تستحق النتوءات اهتمامًا خاصًا في الموصلات المصنوعة من الرقائق والموصلات المستطيلة. فقد يكون الشريط مقبولًا من حيث الأبعاد، ومع ذلك تكون له حافة قادرة على قطع العزل المجاور أثناء اللف أو الضغط. وينبغي تقييم حالة الحواف وفق متطلب محدد، لا وفق تقدير ذاتي للمفتش.
يتجاوز توافق العزل طلاء الموصل. إذ يجب أن تكون الورق والمينا والمواد اللاصقة والسائل العازل ودرجات حرارة المعالجة ضمن نظام عزل معتمد. ولا تؤدي الفئة الحرارية الأعلى المعلن عنها لأحد المكونات تلقائيًا إلى رفع درجة حرارة التشغيل المسموح بها للمحول.
ما المعايير المنطبقة، وما الذي لا تثبته
يحدد IEC 60076 متطلبات المحولات من خلال أجزائه المنطبقة. أما محولات التوزيع المغمورة في السائل ضمن إطار IEEE، فيتناول IEEE C57.12.00 المتطلبات العامة، بينما يحدد IEEE C57.12.90 إجراءات الاختبار. وينبغي تحديد الوثيقة المنطبقة وإصدارها والمتطلبات التعاقدية قبل وضع معايير القبول.
ولا ينبغي اعتبار معايير المحولات هذه مواصفات مكتملة لفحص المواد الواردة. فمقاومة ملفات الوحدة المكتملة وقياسات الفقد واختبارات العزل الكهربائي توفر أدلة مهمة، لكنها لا تحل محل متطلبات درجة الموصل وأبعاده ومواد عزله.
وبالنسبة إلى أسلاك اللف، تحدد الأجزاء ذات الصلة من IEC 60317 أنواعًا معينة من الأسلاك، بينما يتناول IEC 60851 طرق اختبار أسلاك اللف. ويتوقف مدى الانطباق على مادة الموصل وشكله وبنية العزل والتصنيف الحراري. ولا تكفي الإشارة إلى «مطابقة IEC 60317» من دون ذكر الجزء ذي الصلة لتحديد المنتج المورد.
يوفر ASTM B193 طريقة لتحديد مقاومية مواد الموصلات الكهربائية. لكنه لا يحدد بمفرده المقاومية أو الأبعاد أو حالة التقسية المسموح بها لكل موصل مستخدم في المحولات. ويجب أن تُستمد تلك الحدود من مواصفة المادة المنطبقة والتصميم المعتمد.
تتعلق شهادة ISO 9001 بنظام إدارة الجودة؛ ولا تُعد دليلًا على اجتياز بكرة أو محول بعينه للاختبارات المطلوبة. وبالمثل، لا ينبغي تفسير اعتماد المنتج النهائي على أنه شهادة مستقلة لكل دفعة من الموصلات الواردة.
تابع التحقق من المواد خلال اللف والاختبارات النهائية
لا يمنع قبول المواد الواردة العيوب التي قد تظهر أثناء الإنتاج. فقد يؤدي شد اللف والثني وحالة الأدوات والمناولة والوصل إلى تلف موصل كان مطابقًا في الأصل. ولذلك، ينبغي أن تؤكد فحوصات أثناء التصنيع بقاء العزل سليمًا، وضبط حواف الموصل، وتنفيذ الوصلات وفق إجراءات مؤهلة.
تتطلب وصلات الألومنيوم اهتمامًا خاصًا بإزالة طبقة الأكسيد وعملية الوصل المعتمدة والتوافق مع مواد التوصيل. فلا يمكن لدفعة موصلات سليمة أن تعوّض عن وصلة غير مستقرة كهربائيًا. وينبغي أن يظل فحص الوصلات وأي اختبارات محددة للمقاومة أو الخواص الميكانيكية متميزًا عن قبول الموصلات على مستوى المادة.
وتظل هذه الضوابط ذات صلة عند دمج الملف في محطة فرعية أمريكية من النوع ذي التركيب على قاعدة. فلا يثبت تصميم الغلاف وترتيب المعدات جودة الموصل؛ بل يجب أن تظل سجلات مواد الملف قابلة للتتبع إلى المحول الموجود ضمن التجميعة.
يمكن أن تساعد مقاومة الملف المكتمل في كشف مشكلات التوصيل أو الاختلاف بين الأطوار أو الانحراف عن الطول والمساحة المتوقعين للموصل. ويجب عند تفسيرها مراعاة درجة حرارة الملف وموضع مغير النقرات وترتيب التوصيل واستقرار القياس. كما يوفر اختبار فقد الحمل أدلة إضافية، إلا أن الفقد المقاس يشمل مكونات تتجاوز فقد الموصل بالتيار المستمر، ولذلك لا يمكنه تحديد نقاء الموصل على نحو فريد.
وبالمثل، يثبت اجتياز اختبار العزل الكهربائي الأداء في ظروف الاختبار المحددة، ولا يثبت غياب كل عيب عزل كامن. وتتطلب اختبارات الجهد العالي التحكم في الوصول والتجهيزات المناسبة للتشابك والتأريض وإجراءات تفريغ تم التحقق منها؛ وهي ليست بديلًا غير رسمي عن فحص المواد.
تتطلب قرارات الإفراج أدلة محددة وقواعد تصعيد
ينبغي أن يعكس تواتر الفحص أهمية المادة وتاريخ المورد والتغييرات في العملية والقدرة على كشف العيوب الموضعية. ويمكن للعينة إثبات حالة المادة المأخوذة منها، لكنها لا تضمن تجانس السماكة على امتداد لفة كاملة أو خلو العزل من العيوب. وتكون سجلات العمليات المستمرة وفحوصات الإنتاج المناسبة ذات قيمة عندما يُحتمل ظهور العيوب بصورة متقطعة.
عند إخفاق نتائج الموصلية أو الأبعاد أو العزل، ينبغي إبقاء الدفعة المعنية معزولة أثناء التحقيق في السبب. ويجب أن يخضع تكرار الاختبار لقاعدة موثقة، لا أن يستمر حتى ظهور نتيجة ناجحة. ويساعد التحقق من تحضير العينة وتصحيح درجة الحرارة ومعايرة الجهاز ولايقين القياس على التمييز بين عيب في المادة وخطأ في الاختبار.
ينبغي أن يحدد سجل الإفراج إصدار المواصفة ودفعة المادة وأساس أخذ العينات والقياسات الفعلية والأجهزة وقرار القبول وأي إجراء تصرف معتمد. وإذا كانت مادة مشتبه بها قد دخلت الإنتاج بالفعل، فينبغي أن تحدد إمكانية التتبع الملفات والوحدات المكتملة المتأثرة. وهذا الربط، لا الشهادة وحدها، هو ما يجعل التحقق من مواد الملفات وسيلة فعالة لضبط السلامة والجودة.

احصل على عرض سعر
سواء كنتم بحاجة إلى استشارة عامة أو دعم محدد، يسعدنا مساعدتكم.
أرسل استفسارك إلينا اليوم
تظل Jinshida Electric ملتزمة بالمساهمة في تطوير الطاقة عالميًا من خلال التصنيع الاحترافي والخدمات المتميزة.