





Как производители распределительных трансформаторов проверяют материалы обмоток
Производители распределительных трансформаторов проверяют материалы обмоток, используя сочетание прослеживаемых записей поставщиков, идентификации проводников, измерений размеров, испытаний электрического сопротивления и проверок изоляции. Ни одного отдельного испытания недостаточно: медный цвет поверхности не доказывает, что проводник изготовлен из цельной меди, а приемлемое значение сопротивления готового трансформатора не подтверждает, что каждая партия поступивших материалов соответствует спецификации.
Принципиально важно различать проверку поставленного материала и проверку готовой обмотки. Входной контроль устанавливает материал проводника, его сечение, состояние и свойства изоляции. Контроль в процессе производства и окончательные испытания подтверждают, что из этих материалов изготовлена обмотка, соответствующая утвержденной конструкции. Для надежной приемки необходимы оба этапа, а записи должны связывать поставленный трансформатор с использованными партиями материалов.
Приемка начинается с четко определенной спецификации на материал
В заказе на поставку, где указано только «медный обмоточный провод» или «алюминиевая полоса», остаются нерешенными важные вопросы приемки. В контролируемой спецификации следует указать марку проводника, состояние материала, размеры и допуски, требования к электропроводности или удельному сопротивлению, состояние поверхности и применимые требования к изоляции. Для изолированных проводников следует отдельно указать размеры металлической основы без изоляции и габаритные размеры с изоляцией.
Состояние материала имеет значение, поскольку при изготовлении обмотки необходимы контролируемые изгиб и деформация. Слишком твердый материал может пружинить или повредить изоляцию при формовании; чрезмерно мягкий может деформироваться под натяжением при намотке. Поэтому соответствие химического состава само по себе не подтверждает пригодность материала.
Медь и алюминий являются подходящими материалами для обмоток, если трансформатор спроектирован для их применения. Замена одного материала другим — не просто решение о закупке. Различия в удельном сопротивлении, механических свойствах, требованиях к соединениям и тепловом расширении влияют на выбор сечения проводника и конструкцию обмотки. Любая замена требует одобрения инженеров, а не приемки на основании внешне сходных размеров.
В спецификации также следует определить единицу контроля: производственную партию, плавку, катушку или рулон фольги. Без такого определения положительные результаты проверки образца могут ошибочно стать основанием для выпуска материала из других, не связанных с ним производственных партий.
Сертификаты должны относиться к фактически полученному материалу
Сертификат поставщика служит полезным подтверждением только в том случае, если указанные в нем идентификационные данные совпадают с данными фактически поставленного материала. Инспекторы должны сверить изготовителя, обозначение материала, номер партии или плавки, идентификатор катушки, размеры и указанные результаты испытаний со спецификацией заказа и маркировкой при приемке.
Сертификат соответствия не равнозначен отчету с фактическими измеренными значениями. Заявление о том, что материал «соответствует требованиям», содержит меньше информации, чем записанные значения электропроводности, механических свойств при растяжении, удлинения и размеров с указанием методов испытаний. Ни один из этих документов не отменяет необходимости независимой проверки, соразмерной риску.
Прослеживаемость должна сохраняться и после приемки. При продольной резке рулона фольги, разделении катушки или выдаче проводника для нескольких заданий на изготовление обмоток идентификаторы полученных материалов должны сохранять связь с исходной партией. В противном случае запись входного контроля может быть действительной, но ее будет невозможно связать с готовым трансформатором.
Поврежденная упаковка, отсутствие маркировки, противоречивые значения в сертификате или неутвержденный источник производства являются основанием для помещения материала на карантин. Известное название дистрибьютора не подтверждает неизменность изготовителя исходного проводника или производственного процесса.
Подтверждайте материал проводника, не полагаясь чрезмерно на поверхностные испытания
Визуальный осмотр позволяет выявить окисление, загрязнение, царапины, повреждение кромок и неоднородность покрытий, но не позволяет надежно определить состав материала по всему сечению. Наглядный пример — алюминий с медным покрытием: поверхность может выглядеть как медь, хотя электрические и механические свойства отличаются от свойств цельного медного проводника.
При возникновении сомнений в материале поперечный шлиф может выявить многослойную структуру. Измерения плотности могут служить дополнительным подтверждением, если объем и масса образца определены точно и учтены покрытия. Однако ни один из этих методов сам по себе не устанавливает точную марку или электрические свойства металла.
Рентгенофлуоресцентный анализ может помочь выявить легирующие элементы и некоторые виды загрязнений, но его информативность зависит от прибора, калибровки, геометрии образца и состояния поверхности. Это преимущественно поверхностный метод: покрытие может сделать результат нерепрезентативным для находящегося под ним проводника. Кроме того, метод непосредственно не измеряет электропроводность и не подтверждает отсутствие следовых примесей, способных существенно повлиять на электрические свойства.
Если требуется более точное определение состава, следует выбрать подходящий лабораторный метод, например оптико-эмиссионную спектрометрию или химический анализ, с учетом металла и необходимых пределов обнаружения. На практике состав проверяют для подтверждения материала и марки, а затем проводят электрические испытания, чтобы определить свойство, наиболее непосредственно связанное с потерями в обмотке.
Измеряйте сопротивление и сечение одновременно
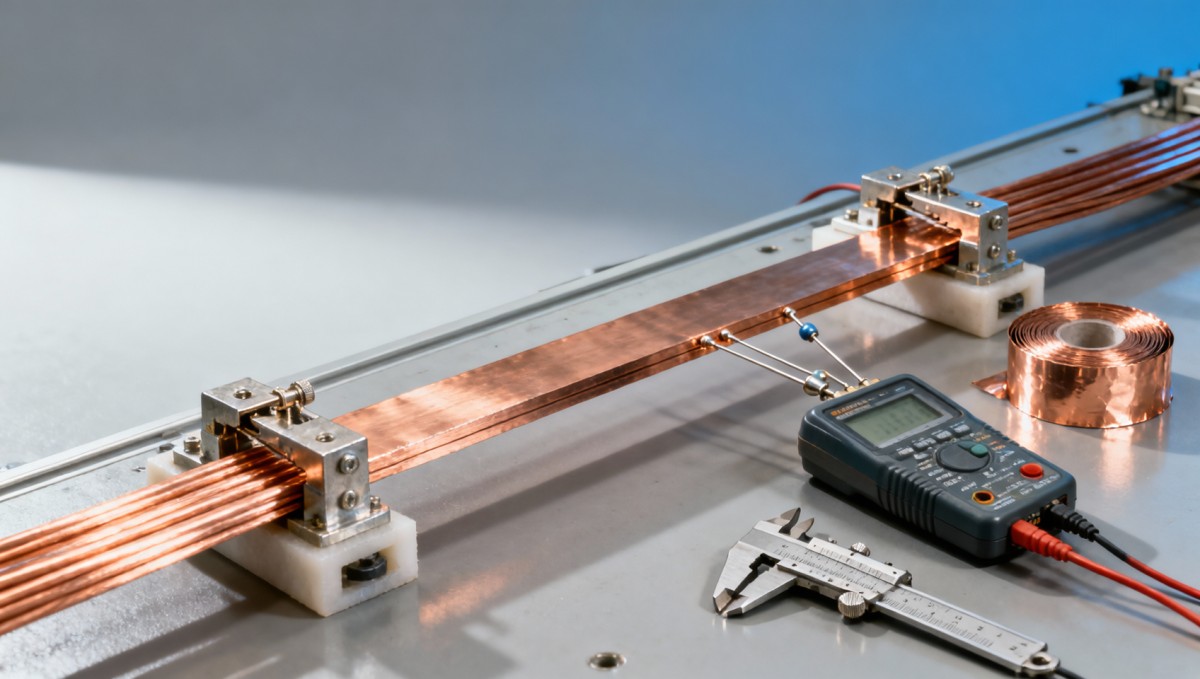
Сопротивление проводника зависит от удельного сопротивления, длины, площади поперечного сечения и температуры. Результат измерения сопротивления без этих сопутствующих измерений может вводить в заблуждение. Повышенное сопротивление образца может быть вызвано недостаточной электропроводностью металла, заниженным сечением или неправильным учетом температуры.
Основная зависимость выражается формулой:
ρ = R × A ÷ L
Здесь ρ — удельное сопротивление, R — измеренное сопротивление, A — площадь поперечного сечения металлической основы без изоляции, а L — измеренная длина образца. Единицы измерения должны быть согласованы, а результаты необходимо сравнивать при заданной опорной температуре.
Для измерений малого сопротивления следует использовать подходящую четырехпроводную схему, или схему Кельвина, чтобы минимизировать влияние сопротивления проводов и контактов. Расстояние между контактами для измерения напряжения должно определять длину испытуемого участка. Температура образца должна быть известной и стабильной, а измерительный ток не должен вызывать существенного саморазогрева.
При температурной коррекции следует использовать коэффициент, применимый к материалу проводника, и соблюдать заданную методику. Сравнение нескорректированного результата для нагретого образца с эталонным значением при 20°C может ошибочно указывать на низкую электропроводность. Приборы для измерения электропроводности вихретоковым методом можно использовать для предварительного контроля, однако пригодность метода зависит от толщины, состояния поверхности, температуры и калибровки, особенно при проверке тонких проводников.
При проверке размеров необходимо учитывать фактическую геометрию проводника:
- Круглый провод: измеряйте диаметр металлической основы без изоляции в нескольких местах и направлениях, чтобы выявить заниженный размер или овальность.
- Прямоугольный провод: проверяйте ширину, толщину и геометрию углов; расчет площади металла с учетом острых углов вместо скругленных приводит к ее завышению.
- Фольга: измеряйте толщину по ширине и длине, а не полагайтесь на единственную доступную точку.
- Изолированные проводники: не рассчитывайте площадь металла по габаритным размерам вместе с изоляцией.
Для материала с неизменными свойствами при заданных длине и токе уменьшение площади проводника на 5% повышает сопротивление и омические потери примерно на 5,3%. Это показывает, почему даже небольшие отклонения размеров могут иметь значение, несмотря на правильный состав проводника.
Проверка изоляции должна соответствовать системе изоляции
Формулировка «изоляция прошла испытание» неполна, если в отчете не указаны материал, метод испытания, подготовка образца, условия выдержки и критерий приемки. Эмалированный провод, проводник с бумажной изоляцией и отдельная межслойная изоляция имеют разные механизмы отказа, поэтому для них нельзя применять одно универсальное приемочное испытание.
Для эмалированного обмоточного провода к необходимым проверкам могут относиться толщина изоляции, непрерывность покрытия, пробивное напряжение, гибкость, адгезия и устойчивость к заданным термическим или механическим нагрузкам. Покрытие может выдержать первоначальное электрическое испытание, но растрескаться при намотке, если его гибкость или адгезия недостаточны. Поэтому испытания должны учитывать нагрузки, возникающие при обработке по утвержденной технологии намотки.
Для проводников с бумажной изоляцией необходимо контролировать полноту обмотки, нахлест, толщину, разрывы, участки оголенного металла и загрязнения. Важно также контролировать влажность целлюлозной изоляции. Данные об упаковке, условиях хранения, времени воздействия окружающей среды и сушке являются частью подтверждающей документации; одних электрических испытаний недостаточно, чтобы подтвердить надлежащий контроль влажности.
Заусенцам следует уделять особое внимание при использовании фольги и прямоугольных проводников. Полоса, соответствующая требованиям по размерам, может иметь кромку, способную прорезать соседнюю изоляцию при намотке или сжатии. Состояние кромок следует оценивать по установленным требованиям, а не на основании субъективного мнения инспектора.
Совместимость изоляции определяется не только покрытием проводника. Бумага, эмаль, клеи, изоляционная жидкость и температуры обработки должны относиться к утвержденной системе изоляции. Более высокий заявленный класс нагревостойкости одного компонента автоматически не повышает допустимую рабочую температуру трансформатора.
Какие стандарты применяются и чего они не подтверждают
IEC 60076 устанавливает требования к трансформаторам на уровне готового изделия в соответствующих частях стандарта. Для жидкостных распределительных трансформаторов в системе стандартов IEEE общие требования рассматриваются в IEEE C57.12.00, а процедуры испытаний — в IEEE C57.12.90. Применимый документ, его редакцию и договорные требования следует определить до установления критериев приемки.
Эти стандарты на трансформаторы не следует рассматривать как исчерпывающие спецификации входного контроля материалов. Сопротивление обмотки готового изделия, измерения потерь и диэлектрические испытания дают важные сведения, но не заменяют требований к марке проводника, его размерам или изоляционному материалу.
Соответствующие части IEC 60317 устанавливают требования к отдельным типам обмоточного провода, а IEC 60851 определяет методы испытаний обмоточного провода. Применимость зависит от материала и формы проводника, конструкции изоляции и температурного класса. Одной ссылки на «соответствие IEC 60317» без указания соответствующей части недостаточно для определения характеристик поставляемого изделия.
ASTM B193 устанавливает метод определения удельного сопротивления материалов электрических проводников. Сам по себе этот стандарт не устанавливает допустимое удельное сопротивление, размеры или состояние материала для каждого типа проводника трансформатора. Эти пределы должны быть определены в применимой спецификации на материал и утвержденной конструкции.
Сертификация ISO 9001 относится к системе менеджмента качества; она не подтверждает, что отдельная катушка или трансформатор прошли предусмотренные испытания. Аналогично, одобрение готового изделия не следует трактовать как независимую сертификацию каждой партии поступившего проводника.
Продолжайте проверку материалов при намотке и окончательных испытаниях
Входная приемка не предотвращает дефекты, возникающие в процессе производства. Натяжение при намотке, изгиб, состояние инструмента, обращение с материалом и соединение проводников могут повредить проводник, который изначально соответствовал требованиям. Поэтому контроль в процессе производства должен подтверждать сохранность изоляции, надлежащее состояние кромок проводника и выполнение соединений по аттестованным процедурам.
При соединении алюминия необходимо уделять особое внимание удалению оксидного слоя, применению утвержденного процесса соединения и совместимости с соединительными материалами. Качественная партия проводника не компенсирует электрически нестабильное соединение. Контроль соединений и предусмотренные испытания сопротивления или механической прочности следует учитывать отдельно от приемки основного проводника.
Эти меры контроля важны и в случаях, когда обмотка является частьюподстанции с корпусным трансформатором американского типа. Конструкция корпуса и компоновка оборудования не подтверждают качество проводника; записи о материалах обмотки должны сохранять прослеживаемую связь с трансформатором в составе установки.
Сопротивление готовой обмотки может помочь выявить проблемы соединений, расхождения между фазами или отклонения ожидаемых длины и сечения проводника. При интерпретации необходимо учитывать температуру обмотки, положение переключателя ответвлений, схему соединения и стабилизацию измерений. Испытания потерь под нагрузкой дают дополнительные сведения, но измеренные потери под нагрузкой включают составляющие, не связанные напрямую с потерями в проводнике при постоянном токе, поэтому по ним нельзя однозначно определить чистоту проводника.
Положительный результат диэлектрического испытания также подтверждает работоспособность только при заданных условиях испытания, но не отсутствие всех возможных скрытых дефектов изоляции. Испытания высоким напряжением требуют контролируемого доступа, подходящих блокировок, заземления и проверенных процедур разряда; они не являются неформальной заменой контроля материалов.
Для принятия решения о выпуске необходимы определенные подтверждающие данные и правила эскалации
Периодичность контроля должна учитывать критичность материала, историю работы с поставщиком, изменения процессов и возможность выявления локальных дефектов. Образец позволяет оценить состояние проверенного материала, но не гарантирует равномерность толщины по всему рулону или отсутствие дефектов изоляции. Непрерывные записи о процессе и надлежащие производственные проверки особенно важны, если дефекты могут возникать периодически.
Если результаты проверки электропроводности, размеров или изоляции не соответствуют требованиям, затронутая партия должна оставаться изолированной до выяснения причины. Повторные испытания следует проводить по документированным правилам, а не до тех пор, пока не появится положительный результат. Проверка подготовки образца, температурной коррекции, калибровки прибора и неопределенности измерений помогает отличить дефект материала от ошибки испытания.
Запись о выпуске материала должна содержать редакцию спецификации, номер партии, основание для выборки, фактические измерения, сведения о приборах, решение о приемке и любое разрешенное распоряжение по материалу. Если подозрительный материал уже попал в производство, прослеживаемость должна позволять определить затронутые обмотки и готовые изделия. Именно эта связь, а не один только сертификат, превращает проверку материалов обмотки в эффективную меру обеспечения безопасности и качества.
Горячие новости
- 00
0000-00
Что означает повышение содержания растворённых газов в трансформаторе 110 кВ - 00
0000-00
Как определить источник утечки масла в трансформаторе мощностью 500 кВА - 00
0000-00
Сколько зарядных устройств для электромобилей реально может поддерживать трансформатор мощностью 1000 кВА?
0000-00
Связаться с нами

Получить коммерческое предложение
Независимо от того, требуется ли вам общая консультация или конкретная поддержка, мы готовы вам помочь.
Отправьте нам свой запрос сегодня
Jinshida Electric сохраняет приверженность содействию глобальному энергетическому развитию посредством профессионального производства и превосходного обслуживания.