





Comment les fabricants de transformateurs de distribution vérifient les matériaux des enroulements
Les fabricants de transformateurs de distribution vérifient les matériaux des enroulements en combinant les dossiers fournisseurs traçables, l’identification des conducteurs, les mesures dimensionnelles, les essais de résistance électrique et les contrôles d’isolation. Aucun essai unique ne suffit : une surface couleur cuivre ne prouve pas que le conducteur est en cuivre massif, et un résultat acceptable de résistance du transformateur fini ne démontre pas que chaque lot de matériaux entrant est conforme aux spécifications.
La distinction essentielle consiste à vérifier le matériau fourni, d’une part, et l’enroulement terminé, d’autre part. Le contrôle à réception établit l’identité du conducteur, sa section, son état et ses propriétés d’isolation. Les contrôles en cours de production et les essais finaux établissent si ces matériaux ont été transformés en un enroulement conforme à la conception approuvée. Une acceptation fiable exige les deux, avec des dossiers permettant de remonter du transformateur livré aux lots de matériaux utilisés.
L’acceptation commence par une spécification des matériaux clairement définie
Un bon de commande mentionnant uniquement « fil de bobinage en cuivre » ou « bande d’aluminium » laisse sans réponse des questions essentielles pour l’acceptation. La spécification contrôlée doit préciser la nuance du conducteur, son état métallurgique, ses dimensions et tolérances, les exigences de conductivité ou de résistivité, l’état de surface et les exigences d’isolation applicables. Pour les conducteurs isolés, elle doit distinguer les dimensions du métal nu des dimensions hors tout, isolation comprise.
L’état métallurgique est important, car le bobinage implique un pliage et une déformation contrôlés. Un matériau trop dur peut reprendre sa forme ou endommager l’isolation lors du formage ; un matériau trop mou peut se déformer sous la tension de bobinage. Une composition chimique correcte ne suffit donc pas à établir l’aptitude à l’emploi.
Le cuivre et l’aluminium sont tous deux des matériaux valables pour les enroulements lorsque le transformateur est conçu pour les utiliser. Leur substitution ne relève pas d’une simple décision d’achat. Leurs différences de résistivité, de comportement mécanique, d’exigences de raccordement et de dilatation thermique influent sur le dimensionnement des conducteurs et la construction de l’enroulement. Toute substitution nécessite l’approbation du service d’ingénierie et ne peut être acceptée au seul motif que les dimensions semblent similaires.
La spécification doit également définir l’unité d’inspection : lot de production, coulée, bobine ou rouleau de feuillard. En l’absence de cette définition, un échantillon conforme peut être utilisé à tort pour libérer des matériaux provenant de lots de fabrication sans lien entre eux.
Les certificats doivent correspondre aux matériaux effectivement reçus
Un certificat fournisseur ne constitue un élément de preuve utile que si son identification correspond à la livraison physique. Les inspecteurs doivent rapprocher le fabricant, la désignation du matériau, le numéro de lot ou de coulée, l’identification de la bobine, les dimensions et les résultats d’essai déclarés de la spécification d’achat et des étiquettes de réception.
Un certificat de conformité n’équivaut pas à un rapport indiquant des valeurs mesurées. Une déclaration selon laquelle le matériau est « conforme » fournit moins d’informations que des valeurs enregistrées de conductivité, de propriétés de traction, d’allongement et de dimensions, accompagnées des méthodes d’essai identifiées. Aucun de ces documents ne dispense d’une vérification indépendante adaptée au niveau de risque.
La traçabilité doit se poursuivre après la réception. Lorsqu’un rouleau de feuillard est refendu, qu’une bobine est divisée ou qu’un conducteur est affecté à plusieurs travaux de bobinage, les identifiants résultants doivent conserver le lien avec le lot d’origine. À défaut, un enregistrement de contrôle à réception peut être valide, mais impossible à associer à un transformateur terminé.
Un emballage endommagé, une identification manquante, des valeurs de certificat incohérentes ou une source de fabrication non approuvée justifient la mise en attente du matériau. Le nom connu d’un distributeur ne prouve pas que le producteur du conducteur ou le procédé de fabrication sous-jacent est resté inchangé.
Confirmer l’identité du conducteur sans accorder une confiance excessive aux contrôles de surface
L’examen visuel peut révéler une oxydation, une contamination, des rayures, des dommages sur les bords et des revêtements irréguliers, mais il ne permet pas d’établir de manière fiable la composition en profondeur. L’aluminium cuivré en est un exemple évident : sa surface peut ressembler à du cuivre, alors que son comportement électrique et mécanique diffère de celui du cuivre massif.
En cas de doute sur l’identité du matériau, une coupe transversale préparée peut révéler une structure en couches. Les mesures de densité peuvent apporter des éléments complémentaires si le volume et la masse de l’échantillon sont déterminés avec précision et si les revêtements sont pris en compte. Aucune de ces méthodes ne permet, à elle seule, d’établir la nuance précise ou la qualité électrique du métal.
La fluorescence X peut aider à identifier des éléments d’alliage et certaines formes de contamination, mais son utilité dépend de l’instrument, de son étalonnage, de la géométrie de l’échantillon et de l’état de surface. Il s’agit principalement d’une technique d’analyse de surface ; un revêtement peut rendre le résultat non représentatif du conducteur sous-jacent. Cette méthode ne mesure pas non plus directement la conductivité et ne prouve pas l’absence d’impuretés à l’état de traces ayant une incidence électrique significative.
Lorsqu’une composition plus précise doit être établie, il convient de choisir une méthode de laboratoire appropriée au métal et aux limites de détection requises, par exemple la spectrométrie d’émission optique ou l’analyse chimique. En pratique, l’analyse de la composition sert à établir l’identité et la nuance, puis les essais électriques à vérifier la propriété la plus directement liée aux pertes dans les enroulements.
Mesurer ensemble la résistance et la section
La résistance d’un conducteur dépend de sa résistivité, de sa longueur, de sa section et de sa température. Un résultat de résistance sans ces mesures complémentaires peut induire en erreur. Une résistance excessive peut être due à une conductivité insuffisante du métal, à une section trop faible ou à une température qui n’a pas été correctement prise en compte.
La relation applicable est la suivante :
ρ = R × A ÷ L
Ici, ρ représente la résistivité, R la résistance mesurée, A la section du métal nu et L la longueur mesurée de l’échantillon. Les unités doivent être cohérentes et les résultats doivent être comparés à la température de référence spécifiée.
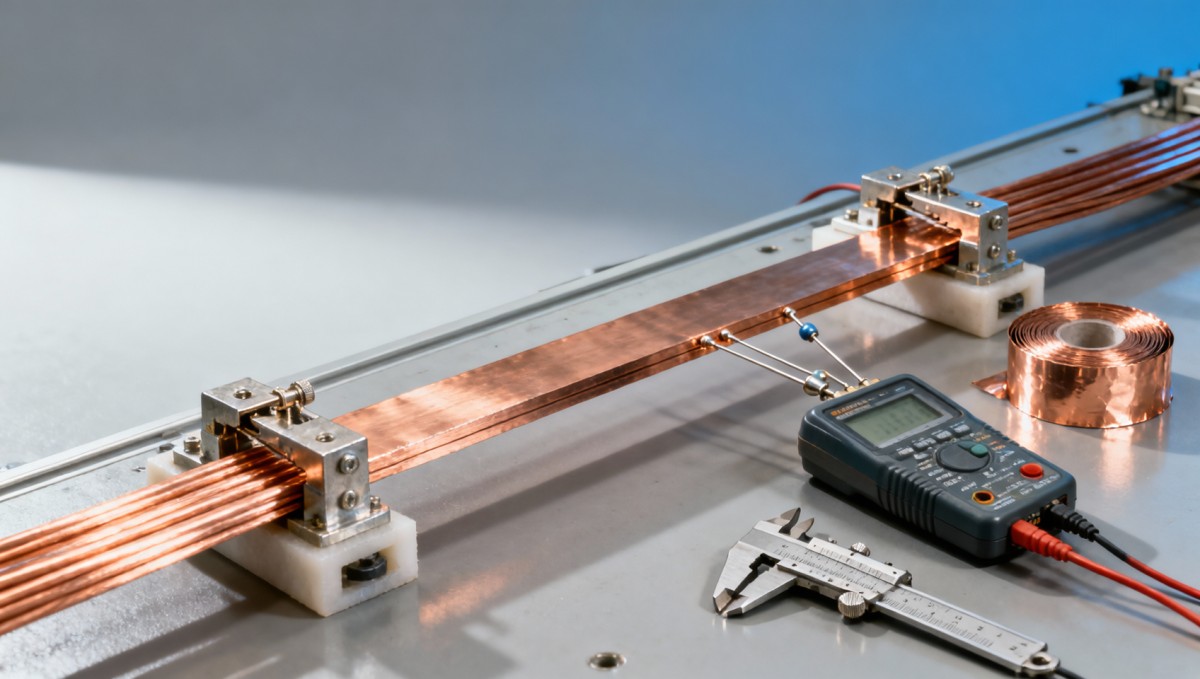
Les mesures de faibles résistances doivent utiliser un montage approprié à quatre bornes, ou montage Kelvin, afin de minimiser les effets de la résistance des fils et des contacts. L’écartement des contacts de tension doit définir la longueur d’essai. L’échantillon doit atteindre une température stable et connue, et le courant de mesure ne doit pas provoquer d’auto-échauffement significatif.
La correction de température doit utiliser le coefficient applicable au matériau du conducteur et la méthode spécifiée. Comparer un échantillon chaud non corrigé à une valeur de référence à 20°C peut faire croire à tort que sa conductivité est insuffisante. Les appareils de conductivité à courants de Foucault peuvent servir au contrôle préliminaire, mais leur adéquation dépend de l’épaisseur, de l’état de surface, de la température et de l’étalonnage, en particulier pour les conducteurs minces.
Les contrôles dimensionnels doivent tenir compte de la géométrie réelle du conducteur :
- Fil rond : mesurer le diamètre du métal nu en plusieurs positions et orientations pour détecter une section insuffisante ou une ovalisation.
- Fil rectangulaire : vérifier la largeur, l’épaisseur et la géométrie des angles ; assimiler des angles arrondis à des angles vifs peut entraîner une surestimation de la section métallique.
- Feuillard : mesurer l’épaisseur sur la largeur et le long du feuillard, plutôt que de se fier à un seul point accessible.
- Conducteurs isolés : ne pas calculer la section métallique à partir des dimensions hors tout, isolation comprise.
Pour un matériau, une longueur et un courant donnés, une réduction de 5% de la section du conducteur augmente la résistance et les pertes par effet Joule d’environ 5.3%. Cet exemple montre pourquoi des écarts dimensionnels apparemment faibles peuvent être importants, même lorsque la composition du conducteur est correcte.
La vérification de l’isolation doit correspondre au système d’isolation
La mention « isolation conforme » est incomplète si le rapport n’indique pas le matériau, la méthode d’essai, la préparation de l’échantillon, le conditionnement et le critère d’acceptation. Le fil émaillé, le conducteur recouvert de papier et l’isolation intercouche appliquée séparément présentent des modes de défaillance différents et ne peuvent pas relever d’un seul essai générique d’acceptation.
Pour le fil de bobinage émaillé, les contrôles pertinents peuvent inclure l’épaisseur d’isolation, la continuité, la tension de claquage, la flexibilité, l’adhérence et la résistance aux contraintes thermiques ou mécaniques spécifiées. Un revêtement peut réussir un essai électrique initial, mais se fissurer pendant le bobinage si sa flexibilité ou son adhérence est insuffisante. Les essais doivent donc tenir compte des contraintes de transformation imposées par la méthode de bobinage approuvée.
Pour les conducteurs recouverts de papier, il faut vérifier la couverture, le chevauchement, l’épaisseur, les déchirures, les parties métalliques exposées et la contamination. La maîtrise de l’humidité est également importante pour l’isolation cellulosique. L’emballage, les conditions de stockage, la durée d’exposition et les enregistrements de séchage font partie des éléments de preuve ; un essai électrique seul ne démontre pas que l’humidité est correctement maîtrisée.
Les bavures méritent une attention particulière sur les feuillards et les conducteurs rectangulaires. Une bande conforme sur le plan dimensionnel peut néanmoins présenter une arête susceptible de couper l’isolation adjacente pendant le bobinage ou le serrage. L’état des bords doit être évalué selon une exigence définie, plutôt qu’en fonction du jugement subjectif d’un inspecteur.
La compatibilité de l’isolation ne se limite pas au revêtement du conducteur. Le papier, l’émail, les adhésifs, le liquide isolant et les températures de traitement doivent appartenir à un système d’isolation approuvé. Une classe thermique annoncée comme supérieure pour un composant ne relève pas automatiquement la température de fonctionnement admissible du transformateur.
Quelles normes s’appliquent — et que ne prouvent-elles pas ?
La norme IEC 60076 définit les exigences applicables aux transformateurs dans ses différentes parties. Pour les transformateurs de distribution immergés dans un liquide relevant du cadre IEEE, la norme IEEE C57.12.00 traite des exigences générales, tandis que la norme IEEE C57.12.90 définit les procédures d’essai. Le document applicable, son édition et les exigences contractuelles doivent être identifiés avant de fixer les critères d’acceptation.
Ces normes relatives aux transformateurs ne doivent pas être considérées comme des spécifications complètes de contrôle des matériaux à réception. La résistance des enroulements de l’unité finie, les mesures de pertes et les essais diélectriques fournissent des éléments de preuve importants, mais ne remplacent pas les exigences relatives à la nuance du conducteur, aux dimensions ou aux matériaux d’isolation.
Pour les fils de bobinage, les parties pertinentes de la norme IEC 60317 spécifient certains types de fils, tandis que la norme IEC 60851 traite des méthodes d’essai des fils de bobinage. Leur applicabilité dépend du matériau du conducteur, de sa forme, de la construction de l’isolation et de la désignation thermique. La simple mention « conforme à IEC 60317 », sans référence à la partie concernée, ne suffit pas à définir le produit fourni.
La norme ASTM B193 décrit une méthode de détermination de la résistivité des matériaux conducteurs électriques. À elle seule, elle ne définit pas les limites de résistivité, les dimensions ou l’état métallurgique admissibles pour tous les conducteurs de transformateur. Ces limites doivent être définies par la spécification des matériaux applicable et la conception approuvée.
La certification ISO 9001 concerne un système de management de la qualité ; elle ne prouve pas qu’une bobine ou un transformateur donné a réussi les essais requis. De même, l’homologation d’un produit fini ne doit pas être interprétée comme une certification indépendante de chaque lot de conducteurs entrant.
Intégrer la vérification des matériaux au bobinage et aux essais finaux
L’acceptation à réception ne peut pas empêcher les défauts introduits pendant la production. La tension de bobinage, le pliage, l’état des outillages, la manutention et les opérations d’assemblage peuvent endommager un conducteur pourtant conforme. Les contrôles en cours de fabrication doivent donc confirmer que l’isolation reste intacte, que les bords des conducteurs sont maîtrisés et que les assemblages respectent des procédures qualifiées.
Les raccordements en aluminium nécessitent une attention particulière concernant l’élimination de la couche d’oxyde, le procédé d’assemblage approuvé et la compatibilité avec les matériaux de raccordement. Un lot de conducteurs conforme ne peut pas compenser un raccordement électriquement instable. L’inspection des raccordements et les essais de résistance ou mécaniques spécifiés doivent rester distincts de l’acceptation du conducteur en vrac.
Ces contrôles restent pertinents lorsque l’enroulement est intégré à un poste de transformation sur socle de type américain. La construction de l’enveloppe et la disposition des équipements ne déterminent pas la qualité du conducteur ; les dossiers relatifs aux matériaux de l’enroulement doivent permettre de remonter au transformateur intégré à l’ensemble.
La résistance de l’enroulement fini peut aider à détecter des problèmes de raccordement, des écarts entre phases ou des différences par rapport à la longueur et à la section attendues du conducteur. Son interprétation doit tenir compte de la température de l’enroulement, de la position de prise, du schéma de raccordement et de la stabilisation de la mesure. Les essais de pertes en charge apportent des éléments complémentaires, mais les pertes en charge mesurées comprennent des composantes autres que les pertes directes par courant continu dans les conducteurs ; ils ne permettent donc pas d’établir de façon unique la pureté du conducteur.
Un essai diélectrique conforme démontre également les performances dans les conditions d’essai spécifiées, et non l’absence de tout défaut d’isolation latent. Les essais haute tension nécessitent un accès contrôlé, des dispositifs de verrouillage adaptés, une mise à la terre et des procédures de décharge vérifiées ; ils ne constituent pas un substitut informel au contrôle des matériaux.
Les décisions de libération nécessitent des preuves définies et des règles d’escalade
La fréquence des inspections doit tenir compte de la criticité du matériau, de l’historique du fournisseur, des changements de procédé et de la capacité à détecter des défauts localisés. Un échantillon peut établir l’état du matériau prélevé, mais ne peut garantir l’uniformité de l’épaisseur d’une bobine entière ni l’absence de défauts d’isolation. Des enregistrements de procédé continus et des contrôles de production appropriés sont précieux lorsque les défauts peuvent être intermittents.
En cas de non-conformité des résultats de conductivité, de dimensions ou d’isolation, le lot concerné doit rester isolé pendant l’analyse de la cause. Les contre-essais doivent suivre une règle documentée et ne pas être répétés jusqu’à l’obtention d’un résultat conforme. La vérification de la préparation de l’échantillon, de la correction de température, de l’étalonnage de l’instrument et de l’incertitude de mesure aide à distinguer un défaut du matériau d’une erreur d’essai.
Le dossier de libération doit indiquer la révision de la spécification, le lot de matériau, la méthode d’échantillonnage, les mesures réelles, les instruments, la décision d’acceptation et toute disposition autorisée. Si un matériau suspect a déjà été intégré à la production, la traçabilité doit permettre d’identifier les enroulements et les unités finies concernés. C’est ce lien — et non un certificat à lui seul — qui fait de la vérification des matériaux d’enroulement un contrôle efficace de la sécurité et de la qualité.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.