





Quels essais en usine sont importants pour un groupe électrogène diesel de type ouvert ?
Quels essais en usine sont importants pour un groupe électrogène diesel ouvert ?
Pour les équipes chargées du contrôle qualité et de la sécurité, les essais en usine constituent la première ligne de défense contre les défaillances coûteuses des groupes électrogènes et les risques opérationnels. Un fabricant qualifié de groupes électrogènes diesel ouverts doit vérifier les performances, les fonctions de protection, la sortie électrique et la capacité de charge avant la livraison. Ce guide explique quels essais en usine sont les plus importants, afin d’aider les acheteurs à évaluer la fiabilité, la conformité et l’adéquation des groupes électrogènes aux applications industrielles et d’infrastructure exigeantes.
Un groupe électrogène diesel ouvert n’est pas simplement un moteur accouplé à un alternateur. Il s’agit d’un système d’alimentation intégré comprenant le moteur diesel, l’alternateur, le contrôleur, le disjoncteur, les dispositifs d’alimentation en carburant et de refroidissement, le système de démarrage par batterie, le châssis, le câblage et les dispositifs de protection. Une faiblesse dans l’un de ces éléments peut affecter l’ensemble du groupe. Ceci est particulièrement pertinent lorsque le groupe alimente un transformateur, un commutateur de transfert automatique, des charges motorisées, un tableau de distribution ou un réseau temporaire de chantier.
L’essai de réception en usine (FAT) approprié doit donc répondre à des questions pratiques : l’unité peut-elle démarrer lorsque nécessaire ? Maintient-elle la tension et la fréquence lorsque la charge varie ? Se déclenchera-t-elle en toute sécurité en cas de défauts réels plutôt que d’alarmes intempestives ? L’alternateur installé est-il adapté à l’appel de courant d’un transformateur et aux autres charges réactives ? Et les résultats sont-ils traçables jusqu’à la machine réellement livrée, identifiée par son numéro de série ?
Commencer par la base d’essai, et non par une liste de contrôle générique
Avant d’assister à un essai, l’acheteur doit confirmer la puissance convenue et le régime de fonctionnement. Les puissances de secours, prime et continue ne sont pas interchangeables. L’acceptation de charge, la surcharge autorisée, les intervalles de maintenance et les conditions de température peuvent différer selon la définition de la puissance et les spécifications du projet. La norme ISO 8528 est largement référencée pour les groupes électrogènes, mais les parties applicables exactes, les exigences du site et les réglementations électriques locales doivent être identifiées dans le contrat plutôt que présumées.
Le procès-verbal d’essai doit indiquer au minimum le modèle du groupe électrogène, les numéros de série du moteur et de l’alternateur, la puissance nominale en kW/kVA, le facteur de puissance, la tension, la fréquence, les conditions ambiantes lorsqu’elles sont mesurées, la configuration du contrôleur et l’état d’étalonnage des instruments d’essai. Un rapport de performance sans identification de l’unité a une valeur limitée : il peut prouver qu’une machine similaire a été testée, mais non que la machine expédiée a réussi l’essai.
Pour les projets impliquant des transformateurs, la spécification doit également définir la configuration de tension, la philosophie de mise à la terre, le traitement du neutre, le groupe vectoriel du transformateur lorsque cela est pertinent, et si le groupe électrogène démarrera directement des charges raccordées au transformateur. Ces détails influencent le dimensionnement de l’alternateur, le comportement du régulateur de tension, les réglages du disjoncteur et la pertinence du FAT.
Les inspections visuelles, mécaniques et du câblage détectent des défauts élémentaires mais graves
Une inspection visuelle peut sembler élémentaire, mais elle révèle souvent des problèmes qui ne peuvent pas être corrigés par un bon graphique de banc de charge. Les équipes qualité doivent examiner les plaques signalétiques, les étiquettes de puissance, les points de levage, les soudures du châssis de base, les supports antivibratoires, les protections autour des pièces tournantes, l’isolation ou le blindage de l’échappement lorsqu’ils sont fournis, le cheminement des conduites de carburant, les colliers de serrage, le maintien de la batterie et les dispositifs d’arrêt d’urgence accessibles.
Un groupe électrogène ouvert possède par conception des composants exposés ; un accès sécurisé et une protection contre les contacts accidentels exigent donc une attention particulière. Vérifiez que les bornes de câble sont enfermées conformément aux spécifications, que les points de mise à la terre sont clairement marqués, que les portes du panneau de commande se ferment correctement et que le câblage de puissance est éloigné des sections chaudes de l’échappement et des pièces mobiles. Des embouts de câble desserrés, une numérotation incohérente des fils, des plaques presse-étoupes manquantes et un support de câble insuffisant ne sont pas des défauts esthétiques. Les vibrations et les cycles thermiques peuvent les transformer en défauts intermittents après l’installation.
Les contrôles mécaniques doivent également porter sur l’huile moteur, le liquide de refroidissement, le niveau de carburant ou l’état de préparation du système d’alimentation pour l’essai, l’état des courroies, le dégagement du ventilateur, l’intégrité du radiateur et les signes de fuite pendant et après le fonctionnement. Pour une unité montée sur skid, vérifiez que le châssis de base ne présente aucune déformation et que les dispositifs de retenue pour le transport, s’ils sont fournis, ne compromettent pas l’isolation normale contre les vibrations.
Essais de sécurité électrique : isolation, continuité et vérification des phases
Les essais électriques doivent être réalisés selon une procédure comprise et avec une isolation sécurisée. L’essai de résistance d’isolement est un contrôle essentiel pour les enroulements de l’alternateur, les circuits de sortie et le câblage de commande concerné. La tension d’essai, le critère d’acceptation, la température des enroulements et les équipements déconnectés pour l’essai sont tous importants. Une valeur brute de résistance d’isolement n’a pas de sens si la méthode n’est pas claire ou si des équipements électroniques sensibles sont restés connectés.
La continuité de la terre de protection doit être vérifiée entre les parties conductrices exposées, le châssis du groupe électrogène, la barre de terre du panneau et les bornes de mise à la terre désignées. Cela ne remplace pas la conception de la mise à la terre du site, mais confirme que l’ensemble fabriqué en usine dispose d’un chemin de protection continu. L’ordre des phases doit être vérifié aux bornes de sortie, notamment lorsque le groupe électrogène est destiné à être raccordé à un équipement de distribution alimenté par transformateur ou à des systèmes capables de fonctionner en parallèle. Un ordre de phases inversé peut provoquer des erreurs de rotation des moteurs et des retards de mise en service.
L’usine doit également confirmer la tension et la fréquence de sortie nominales à vide. Pour un groupe électrogène triphasé, mesurez la tension entre phases et entre phase et neutre lorsqu’un neutre est disponible. Un déséquilibre important à vide mérite une investigation avant l’acceptation de l’unité, même si elle semble fonctionner sans problème.
L’essai sur banc de charge est la preuve centrale des performances du groupe électrogène
Le FAT le plus utile est un essai de charge contrôlé à l’aide d’un banc de charge approprié. Il démontre que le régulateur de vitesse du moteur, le régulateur automatique de tension (AVR), l’alternateur, le système de refroidissement, le disjoncteur et le contrôleur fonctionnent ensemble sous sollicitation. Le fonctionnement à vide seul ne peut pas révéler une alimentation en carburant insuffisante, une surchauffe, une régulation instable, une régulation de tension insuffisante ou un disjoncteur qui se déclenche prématurément.
Un plan d’essai normal comprend généralement plusieurs paliers de charge, tels que 25 %, 50 %, 75 % et 100 % de la puissance contractuelle, maintenus suffisamment longtemps pour observer des valeurs stables. La durée exacte doit suivre les spécifications d’achat, la base de puissance et la procédure approuvée du fabricant. À chaque palier, enregistrez la tension, la fréquence, le courant par phase, les kW, les kVA, le facteur de puissance lorsqu’il est disponible, la pression d’huile, la température du liquide de refroidissement, l’état de charge de la batterie et toute fumée, tout bruit, toute vibration ou toute fuite anormale.
La question essentielle n’est pas de savoir si chaque valeur affichée reste parfaitement fixe. Un moteur diesel répond de manière dynamique. L’important est de savoir si la tension et la fréquence restent dans les tolérances convenues pour le groupe et si l’unité se stabilise de manière prévisible après les variations de charge. Les essais d’application et de rejet brusques de charge sont particulièrement révélateurs, car ils montrent la réponse du régulateur de vitesse et de l’AVR. Examinez le comportement transitoire enregistré plutôt que de vous fier uniquement à l’affirmation d’un technicien selon laquelle la réponse était « normale ».
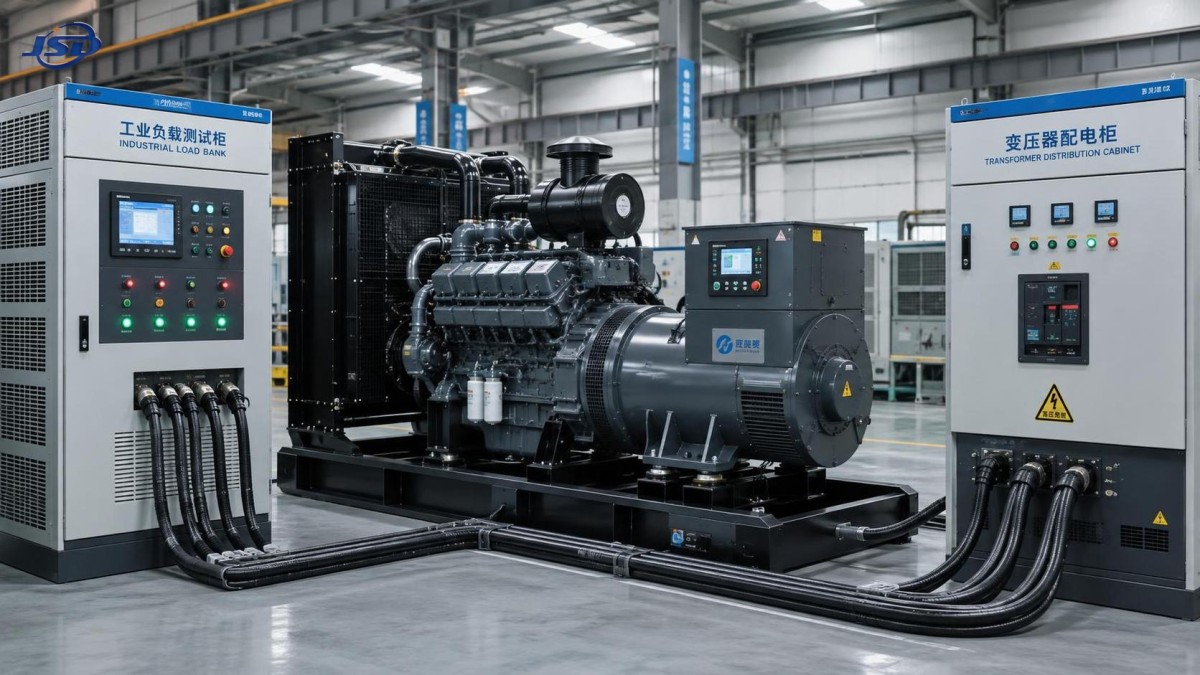
Les bancs de charge résistifs sont pratiques et largement utilisés, mais ils ne reproduisent pas entièrement le comportement des gros moteurs, redresseurs, systèmes UPS ou de la mise sous tension d’un transformateur. Si l’installation doit mettre sous tension un transformateur à partir du groupe électrogène, le courant d’appel peut créer une chute de tension de courte durée bien supérieure à la demande représentée par une charge résistive stable. La revue de conception doit prendre en compte la réactance subtransitoire de l’alternateur, la capacité de forçage de l’AVR, l’impédance du groupe électrogène, la taille du transformateur et la séquence de commutation prévue. Cette évaluation peut être aussi importante que le FAT de routine.
Les essais de protection doivent vérifier à la fois la logique de déclenchement et l’arrêt sécurisé
Un groupe électrogène qui fournit une sortie électrique acceptable mais ignore un défaut réel n’est pas prêt à être mis en service. Les essais des fonctions de protection doivent couvrir les dispositifs installés sur l’ensemble fourni ainsi que la philosophie de contrôle du projet. Les fonctions typiques comprennent l’arrêt d’urgence, l’arrêt pour survitesse, l’alarme ou le déclenchement pour basse pression d’huile, l’alarme ou le déclenchement pour température élevée du liquide de refroidissement, l’indication de tension de batterie basse et élevée, la logique d’échec de démarrage, la protection contre les surintensités et les alarmes de tension ou de fréquence anormale.
Toutes les protections ne doivent pas être testées en créant physiquement une condition destructive. Beaucoup peuvent être vérifiées par simulation au niveau du contrôleur, substitution de capteur, entrées de test ou procédures fonctionnelles approuvées. L’objectif est de démontrer la séquence complète : détection, alarme, action du disjoncteur le cas échéant, arrêt ou refroidissement du moteur, indication du défaut et comportement de réinitialisation. Les témoins doivent noter si chaque alarme est mémorisée, si elle est enregistrée par le contrôleur et si la cause reste identifiable après un cycle d’alimentation.
L’essai du disjoncteur mérite davantage que la simple ouverture et fermeture de l’appareil. Confirmez son calibre de châssis et ses réglages de déclenchement par rapport aux documents de conception, vérifiez les commandes locales et à distance si elles sont fournies, et contrôlez les verrouillages. Lorsqu’un commutateur de transfert automatique ou un panneau de synchronisation est hors du périmètre du groupe électrogène, les signaux d’interface doivent néanmoins être vérifiés point par point. De nombreux problèmes de mise en service surviennent à ces limites : deux systèmes peuvent fonctionner individuellement, mais utiliser des contacts secs, une logique de démarrage ou des configurations de neutre incompatibles.
Les essais de démarrage, de commande et de communication reflètent les conditions réelles d’exploitation
Une démonstration de démarrage à froid est plus utile que l’observation d’un groupe électrogène déjà réchauffé pour les essais. L’unité doit démontrer un lancement fiable, un démarrage fiable, une montée en pression d’huile, une transition stable du ralenti à la vitesse nominale et la charge de la batterie. Si des préchauffeurs, des réchauffeurs d’eau de jaquette, des réchauffeurs de carburant ou des fonctions d’exercice automatique sont inclus, leur fonctionnement doit être documenté. Le climat réel du site peut exiger une évaluation supplémentaire ; un fonctionnement en usine dans des conditions douces ne peut à lui seul confirmer les performances hivernales.
Les essais de commande doivent inclure le démarrage/arrêt manuel local, l’entrée de démarrage automatique, le comportement d’arrêt à distance, l’arrêt d’urgence et la réinitialisation des alarmes. Pour les installations surveillées, validez l’interface de communication et les points de données requis. Une connexion Modbus qui établit simplement la communication ne suffit pas ; l’équipe projet doit confirmer les registres, les définitions d’état, la correspondance des alarmes et la synchronisation temporelle nécessaires au système de supervision.
Cela est important lorsque les groupes électrogènes font partie de configurations hybrides d’alimentation électrique temporaire. Un système de batteries monté sur remorque peut réduire les charges diesel brusques, soutenir les périodes plus silencieuses et fournir un pont d’alimentation contrôlé lors du déploiement. Par exemple, lesystème mobile de stockage d’énergie sur remorque de 100 kW/215 kWh est conçu pour la recharge par réseau électrique, solaire photovoltaïque et groupe électrogène diesel, avec un PCS de 100 kW, une sortie AC de 400 V, des batteries LiFePO4, une commande BMS et EMS, ainsi qu’une prise en charge du fonctionnement en parallèle. Dans une telle configuration, la revue en usine doit s’étendre aux limites de charge du groupe électrogène, aux plages d’acceptation de fréquence et de tension, à la logique de communication et à la réponse aux défauts entre les deux systèmes. Un FAT de groupe électrogène ne peut pas valider l’installation hybride complète à moins que ces interfaces ne soient incluses dans le périmètre convenu.
Ce qu’un dossier FAT utile doit contenir
La documentation finale fait partie de la livraison, et non d’une considération secondaire. Un dossier solide comprend normalement la fiche technique approuvée, le plan d’ensemble, le schéma de câblage, la liste des composants principaux, les détails de la plaque signalétique, la liste de contrôle d’inspection, le rapport d’essai, l’identification des instruments, la configuration ou le relevé des réglages du contrôleur, ainsi que les manuels. Tout écart, toute reprise, tout essai échoué ou tout nouvel essai doit être visible dans le dossier plutôt que supprimé.
Il est également judicieux de distinguer la vérification en usine de l’essai de réception sur site. Le FAT confirme la qualité de fabrication et les performances dans les conditions d’usine. La réception sur site doit confirmer les éléments spécifiques à l’installation : ventilation, cheminement de l’échappement, stockage de carburant, fondation ou positionnement de la remorque, mise à la terre, dimensionnement des câbles, interface avec le transformateur, fonctionnement de l’ATS, charges réellement raccordées et exigences locales de sécurité. La réussite de l’un n’élimine pas la nécessité de l’autre.
Évaluer la rigueur des essais du fabricant, et pas seulement le résultat conforme
Lors de l’évaluation d’un fabricant de groupes électrogènes diesel ouverts, les équipes qualité doivent rechercher une maîtrise reproductible de l’ensemble du processus : inspection à réception des composants critiques, contrôles d’assemblage, équipements d’essai étalonnés, actions correctives documentées, traçabilité et techniciens capables d’expliquer les résultats. Un essai précipité avec des relevés incomplets peut être plus préoccupant qu’un problème mineur identifié et corrigé de manière transparente.
Pour les projets électriques associant groupes électrogènes, transformateurs, équipements de distribution et nouveaux actifs de stockage d’énergie, les fournisseurs les plus fiables considèrent les interfaces comme des responsabilités d’ingénierie plutôt que comme des exclusions commerciales. Jinshida Electric Power Technology Co., Ltd. applique cette approche dans le cadre de ses activités liées aux équipements de transport et de distribution d’électricité, avec l’appui d’équipes techniques, de processus de fabrication avancés et d’une gestion rigoureuse de la qualité. Un soutien électrique stable dépend non seulement des performances des équipements individuels, mais aussi de la manière dont la protection, la compatibilité de tension, la surveillance et les séquences d’exploitation sont vérifiées conjointement.
Avant l’autorisation d’expédition, demandez à l’avance la procédure FAT approuvée, identifiez les essais qui doivent être observés et alignez le périmètre d’essai sur les charges réelles en aval. Pour un groupe électrogène alimentant un transformateur ou un système énergétique hybride, la question la plus utile n’est pas simplement « A-t-il atteint sa puissance nominale ? » Il s’agit de savoir si la machine testée, avec ses réglages et interfaces documentés, peut se comporter de manière sûre et prévisible dans le système électrique qu’elle a été achetée pour soutenir.
Dernières actualités
- 00
0000-00
Essais de réception des transformateurs de poste installés dans des parcs solaires - 00
0000-00
Conception de transformateurs de poste pour centrales solaires avec des charges CC-CA élevées - 00
0000-00
Éléments à inclure dans un cahier des charges d’appel d’offres pour un transformateur de poste électrique de parc éolien
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.