





Quels contrôles de production une usine de groupes électrogènes diesel doit-elle maintenir ?
Une usine de groupes électrogènes diesel doit contrôler bien plus que la puissance de sortie finale et le démarrage du moteur. Un groupe électrogène peut réussir un bref essai à vide tout en présentant des défauts qui se manifesteront ultérieurement sous forme de fuites de carburant, de surchauffe, de tension instable, de défaillance d’isolation, de câblage dangereux ou de protection insuffisante lors de la maintenance. Le système de production doit donc maîtriser la chaîne allant de la qualification des fournisseurs et de l’inspection à réception jusqu’à l’assemblage, aux essais de routine, à la libération et aux actions correctives après livraison.
L’approche la plus efficace consiste à traiter le contrôle de la production comme un processus documenté de gestion des risques plutôt que comme un ensemble de points d’inspection. L’ISO 9001 fournit un cadre utile de management de la qualité, tandis que l’ISO 45001 peut soutenir le management de la santé et de la sécurité au travail. Aucune de ces certifications ne prouve à elle seule qu’un groupe électrogène est techniquement conforme ou adapté à un projet particulier. La conformité du produit dépend toujours des exigences applicables aux générateurs, moteurs, alternateurs, à la sécurité électrique, aux émissions et aux réglementations locales.
Commencer par un plan de contrôle spécifique au produit
Une usine de groupes électrogènes diesel a besoin d’un plan de contrôle qui suive la configuration réellement fabriquée. Cela est essentiel, car un petit groupe de secours, une unité industrielle conteneurisée et un générateur destiné à une application d’alimentation critique ne présentent pas les mêmes risques. Le plan doit identifier chaque caractéristique contrôlée, la méthode d’acceptation, la fréquence d’inspection, le rôle responsable, l’équipement de mesure et l’enregistrement requis.
Pour les groupes électrogènes, les caractéristiques contrôlées comprennent couramment la puissance nominale du moteur, la puissance nominale de l’alternateur, les réglages du régulateur de vitesse, le cheminement du système de carburant, la capacité de refroidissement, le dimensionnement des câbles, les points de mise à la terre, l’intégrité de l’enceinte, la programmation du panneau de commande, les réglages des dispositifs de protection et les données de la plaque signalétique. Chaque caractéristique doit être liée à un plan, une nomenclature, une spécification approuvée ou une instruction d’essai définie. Une instruction verbale dans l’atelier ne constitue pas un substitut adéquat à un document maîtrisé.
La gestion de configuration est particulièrement importante. Une usine peut utiliser des châssis, radiateurs, panneaux de commande et alternateurs similaires pour plusieurs puissances nominales, mais l’interchangeabilité des dimensions physiques ne garantit pas l’adéquation électrique ou thermique. Remplacer un disjoncteur, un relais, une cosse de câble, un flexible, un capteur ou un bornier sans revue d’ingénierie peut invalider la coordination des protections, les performances de l’enceinte ou les exigences spécifiques du client. Toute modification approuvée doit être traçable au numéro de série de l’unité et à sa date de production.
Les contrôles à réception déterminent ce que les essais finaux peuvent réellement prouver
Les essais fonctionnels finaux ne peuvent pas révéler de manière fiable toutes les faiblesses introduites par des matériaux de mauvaise qualité ou des composants non approuvés. Le contrôle qualité à réception doit donc se concentrer sur les articles et matériaux achetés critiques plutôt que d’appliquer le même niveau d’inspection à chaque livraison.
Les moteurs, alternateurs, contrôleurs, disjoncteurs, batteries, réservoirs de carburant, radiateurs, flexibles, faisceaux de câbles, matériaux acoustiques et enceintes de protection nécessitent des critères d’acceptation définis. Selon le composant, les vérifications peuvent inclure la vérification d’identité, la documentation du fournisseur, la confirmation de la référence et de la révision, l’inspection de l’état visuel, les contrôles dimensionnels, les contrôles électriques, l’examen des certificats et l’échantillonnage selon le risque évalué.
La traçabilité est particulièrement précieuse lorsqu’un défaut peut affecter la sécurité, la fiabilité ou le service sur site. L’usine doit pouvoir établir quels moteur, alternateur, contrôleur, dispositif de protection et principaux composants électriques ont été installés sur une unité terminée. La traçabilité par lot est souvent appropriée pour les consommables tels que le fil de soudage, la peinture, les colliers de serrage, les joints, les lubrifiants et les matériaux de câble lorsqu’un défaut peut affecter plusieurs unités.
L’approbation des fournisseurs doit également inclure le contrôle des modifications. Le certificat ou l’approbation antérieure d’un fournisseur ne doit pas automatiquement couvrir un nouveau site de production, une conception révisée de composant, une matière première alternative ou un processus d’étalonnage modifié. Lorsqu’un composant acheté possède une valeur nominale ou une certification déclarée, l’usine doit vérifier que la version fournie correspond à la version approuvée, et non pas simplement qu’elle porte une marque familière.
La qualité de l’assemblage dépend de la discipline des processus, et non de corrections en fin de ligne
L’assemblage d’un générateur combine des travaux mécaniques, électriques, relatifs aux fluides et aux systèmes de commande. De nombreux défauts récurrents surviennent aux interfaces : une connexion électrique serrée à un couple incorrect, une conduite de carburant insuffisamment soutenue, un câble acheminé près d’une surface chaude, une entrée d’enceinte non étanchée ou un capteur raccordé de manière incorrecte. Ces défauts peuvent rester cachés lors d’un court essai en usine.
Les instructions de travail doivent définir la séquence d’assemblage, les outils requis, les valeurs de serrage, les méthodes d’étanchéité, les exigences de propreté et les points d’arrêt d’inspection. Les assemblages à couple contrôlé méritent une attention particulière. Les joints de jeux de barres, bornes d’alternateur, connexions de batterie, bornes de mise à la terre, supports moteur, raccords de carburant et connexions d’échappement doivent être assemblés à l’aide des valeurs et outils spécifiés, soumis à un contrôle d’étalonnage. Une valeur de couple sans preuve que l’outil est adapté et étalonné ne constitue pas un contrôle de production fiable.
La qualité d’exécution électrique exige une attention distincte de l’assemblage mécanique. L’identification des câbles, la section des conducteurs, la méthode de sertissage, la préparation des bornes, la séparation du câblage de puissance et de commande, le rayon de courbure, la protection contre l’abrasion et l’étanchéité des entrées d’enceinte influent tous sur la fiabilité. Il en va de même pour la continuité de mise à la terre : un conducteur de terre visuellement présent ne suffit pas si la peinture, la protection anticorrosion, une quincaillerie desserrée ou une connexion inadaptée empêchent un chemin de protection à faible résistance.
Les contrôles de soudage et de fabrication sont tout aussi pertinents pour les châssis de base, réservoirs, capots, points de levage et supports du système de carburant. L’usine doit définir, lorsque nécessaire, des procédures de soudage qualifiées, vérifier la compétence des soudeurs, inspecter les soudures critiques et maîtriser les déformations. Les oreilles de levage et dispositifs de retenue pour le transport exigent une attention particulière, car un dispositif de levage dangereux peut créer un risque grave avant même la mise en service du générateur.
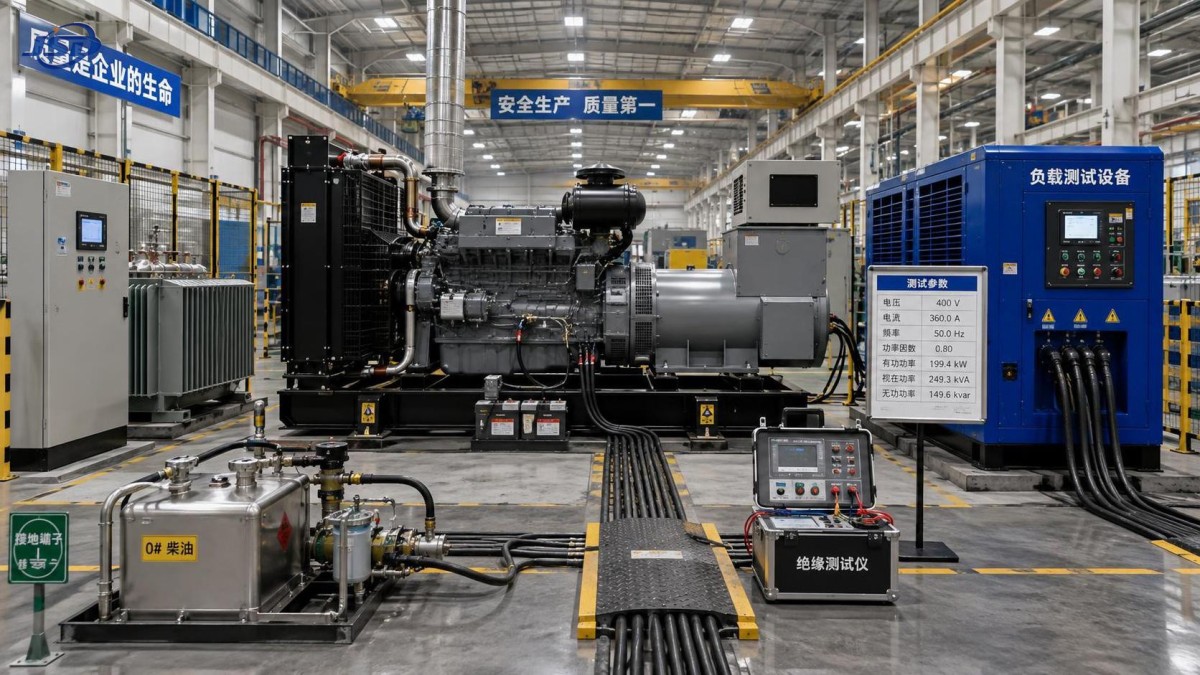
Les essais doivent refléter les risques auxquels le client sera confronté
Les essais de routine doivent confirmer que l’unité terminée correspond à sa configuration approuvée et fonctionne en toute sécurité dans des conditions définies. Les essais applicables dépendent de la puissance nominale du générateur, de son régime de service, de la portée de l’équipement, de la spécification contractuelle et de la norme applicable. La série ISO 8528 est largement utilisée pour les groupes électrogènes à courant alternatif entraînés par des moteurs alternatifs à combustion interne ; les parties pertinentes traitent notamment des puissances nominales et performances, de la sécurité, de l’appareillage de commande et des recommandations d’application. L’édition exacte et le périmètre contractuel doivent être confirmés pour chaque projet.
Un essai de réception en usine significatif ne se limite pas au démarrage du moteur et à l’observation d’un affichage de tension. Il doit vérifier, selon le cas :
- le modèle, le numéro de série, la puissance nominale, la tension, la fréquence, la configuration des phases et les informations de la plaque signalétique corrects ;
- le démarrage et l’arrêt du moteur, la stabilité de vitesse et la réponse en fréquence régulée ;
- la régulation de tension de l’alternateur, l’équilibre des phases et les performances de sortie sous un profil de charge approprié ;
- le fonctionnement des alarmes, arrêts, arrêt d’urgence, protection contre la survitesse, protection contre la basse pression d’huile, protection contre la haute température du liquide de refroidissement et fonctions de charge de batterie ;
- le fonctionnement du disjoncteur, les interverrouillages, les réglages des dispositifs de protection et la logique du panneau de commande ;
- la résistance d’isolement, la continuité des liaisons de protection, la polarité et la vérification du câblage, le cas échéant ;
- les contrôles de fuite du carburant, de l’huile, du liquide de refroidissement, de l’échappement et du système d’air ;
- les vibrations, bruits, surchauffes, connexions desserrées ou interférences anormales entre pièces mobiles.
Les essais en charge nécessitent une interprétation attentive. Un essai réalisé à faible charge peut vérifier le fonctionnement de base, mais ne peut pas établir le comportement à la puissance nominale contractuelle. Les performances thermiques, la réponse en tension, la stabilité du moteur, le comportement des gaz d’échappement et l’adéquation du système de refroidissement deviennent plus significatifs à mesure que la charge augmente et que la durée d’essai est suffisante pour stabiliser les conditions de fonctionnement. L’usine doit documenter la capacité du banc de charge, la durée d’essai, les conditions ambiantes, les valeurs mesurées, les instruments utilisés et tout écart.
Les fonctions de protection ne doivent pas être acceptées uniquement parce qu’un écran de contrôleur indique qu’elles sont activées. Le système de commande doit être vérifié par rapport aux réglages, au câblage et à la logique de cause à effet prévus approuvés. Lorsqu’un essai direct d’une fonction d’arrêt pourrait créer un risque pour l’équipement, la méthode d’essai doit néanmoins fournir des preuves convaincantes que l’entrée, la logique, la sortie et le dispositif final fonctionnent comme prévu.
Les contrôles de sécurité doivent s’étendre au-delà du produit lui-même
Une usine qui fabrique des équipements électriques doit maîtriser les dangers créés par le carburant, les batteries, les machines rotatives, les opérations de levage, les zones d’essais électriques, le soudage, les solvants, les processus de peinture et le bruit. La sécurité de production et la sécurité du produit sont liées : un mauvais entretien des lieux, un câblage temporaire non maîtrisé, des pratiques de levage inadéquates ou des protecteurs de machine neutralisés peuvent également créer des défauts dans les équipements finis.
Les baies d’essais électriques doivent comporter des restrictions d’accès claires, des systèmes d’avertissement, une isolation d’urgence, des procédures définies de mise sous tension et du personnel compétent. Les câbles d’essai, les connexions au banc de charge, les dispositions de mise à la terre et les instruments temporaires nécessitent inspection et maintenance. Les zones d’essais ne doivent pas s’appuyer sur des pratiques informelles, en particulier lorsqu’elles impliquent des courants élevés, des panneaux sous tension, des systèmes de batteries ou des équipements rotatifs.
La manipulation du carburant exige des mesures contre les fuites, l’inflammation et les rejets dans l’environnement. Cela comprend un stockage approprié, des dispositions de réponse aux déversements, la gestion des absorbants contaminés, une ventilation lorsque nécessaire et le contrôle des activités de travaux par point chaud. Les procédures de manipulation des batteries doivent couvrir le levage, l’exposition aux acides le cas échéant, les risques de court-circuit, la ventilation pendant la charge et la protection correcte des bornes. Des procédures de consignation et d’isolement sont nécessaires chaque fois que le personnel travaille sur des équipements pouvant démarrer automatiquement ou conserver de l’énergie électrique.
La documentation est un outil de contrôle, et non une formalité administrative
Un dossier de fabrication complet permet de répondre à des questions fondamentales mais importantes après la libération : Quels composants ont été installés ? Quels plans et réglages s’appliquaient ? Qui a réalisé les inspections critiques ? Quels ont été les résultats d’essai réels ? Quels instruments de mesure ont été utilisés ? Des non-conformités ont-elles été constatées, réparées et soumises à un nouvel essai ?
Pour chaque groupe libéré, le dossier doit normalement inclure la spécification technique approuvée, la révision de la nomenclature, les enregistrements d’inspection, les enregistrements de couple ou de processus lorsqu’ils sont désignés comme critiques, le rapport d’essai, les réglages de protection, le statut d’étalonnage des instruments pertinents, le traitement des non-conformités et l’autorisation finale de libération. Les systèmes numériques peuvent améliorer la récupération et le contrôle des versions, mais les dossiers numérisés ou électroniques n’apportent de valeur que si le processus sous-jacent est rigoureux.
Les équipements de mesure et d’essai doivent être sélectionnés selon l’exactitude et la plage requises, protégés contre les dommages et étalonnés ou vérifiés à des intervalles planifiés. Une lecture de courant de charge, un résultat de résistance d’isolement, une valeur de couple ou une mesure de température ne peuvent justifier l’acceptation si le statut de l’instrument est inconnu. Lorsqu’un équipement est trouvé hors tolérance, l’usine doit évaluer si des décisions antérieures d’inspection ou d’essai ont pu être affectées.
Le contrôle des non-conformités doit empêcher leur récurrence, et pas seulement permettre l’expédition
La pression de production peut encourager des retouches rapides sans analyse adéquate. Cette approche est risquée lorsque les défauts concernent des bornes desserrées répétées, des fuites récurrentes, des réglages de commande incorrects, des problèmes d’adhérence de peinture, une surchauffe ou des composants incompatibles. Un système de gestion des non-conformités doit distinguer une erreur isolée de réalisation d’une défaillance au niveau du processus.
Les décisions de traitement nécessitent une autorité technique. Les retouches doivent être documentées, inspectées et soumises à de nouveaux essais lorsque le défaut affecte la sécurité ou les performances. Les décisions « utiliser en l’état » ne doivent pas servir à contourner une exigence spécifiée, sauf en présence d’une dérogation technique maîtrisée et de l’accord du client lorsque le contrat l’exige. Les contrôles de rebut et de quarantaine sont tout aussi importants : les composants rejetés doivent être clairement séparés afin de ne pas réintégrer l’assemblage par erreur.
Les actions correctives doivent examiner la cause en termes de conditions de processus, instructions, outillage, formation, qualité à réception, clarté de conception et supervision. Des constats d’inspection répétés prouvent souvent que le processus lui-même reste instable. L’analyse des tendances des types de défauts, des heures de retouche, des défaillances fournisseurs, des échecs d’essai et des observations de sécurité peut identifier les domaines où une action préventive a plus de valeur que l’ajout d’une inspection finale supplémentaire.
Les interfaces avec les transformateurs et les équipements pour zones dangereuses exigent des limites distinctes
Les usines de générateurs fournissent souvent des ensembles qui se raccordent à des transformateurs, des appareillages de commutation, des équipements de transfert automatique ou des systèmes de distribution miniers. La limite de qualité doit être explicite. Un groupe électrogène peut être conforme dans son propre périmètre, tandis que le système électrique complet exige encore des vérifications distinctes concernant la compatibilité de tension, le schéma de mise à la terre, la coordination des protections, le raccordement des câbles et les exigences des zones dangereuses.
Par exemple, les applications minières souterraines peuvent exiger des équipements conçus et certifiés pour des conditions très différentes des installations industrielles ordinaires. Un transformateur décrit comme antidéflagrant ou adapté à l’exploitation minière ne doit pas être considéré comme interchangeable avec un transformateur de distribution standard immergé dans l’huile simplement parce que sa tension et sa puissance nominale en kVA semblent appropriées. Un équipement tel qu’untransformateur antidéflagrant pour mines doit être évalué par rapport à la spécification minière applicable, aux conditions d’installation, aux exigences de l’enceinte, à la configuration du boîtier de câbles, au schéma de protection et aux normes pertinentes indiquées pour cet équipement. Le plan de contrôle de l’usine de générateurs doit vérifier l’interface, et non supposer que la documentation au niveau des composants répond aux obligations de sécurité au niveau du système.
L’autorité de libération doit être indépendante de l’urgence de production
La libération finale est le moment où l’usine accepte la responsabilité de la conformité de l’équipement à la spécification approuvée et de l’achèvement des inspections et essais requis. La décision de libération doit être prise par un personnel autorisé ayant accès au dossier complet de production et le pouvoir d’arrêter l’expédition lorsque les preuves sont incomplètes.
Une usine rigoureuse de groupes électrogènes diesel ne définit pas la qualité comme « l’absence de défaut visible lors de l’expédition ». Elle maintient des entrées maîtrisées, des méthodes d’assemblage reproductibles, des essais significatifs, des enregistrements fiables, des pratiques de travail protégées et une boucle d’action corrective qui modifie le processus lorsque les preuves le nécessitent. Ce sont ces contrôles qui transforment un générateur assemblé en un équipement pouvant être installé, entretenu et utilisé de manière fiable sans transférer au site des risques évitables en matière de qualité et de sécurité.
Dernières actualités
- 00
0000-00
Évaluation du coût du cycle de vie des modernisations de transformateurs de poste haute capacité - 00
0000-00
Comment les pertes des transformateurs affectent le rendement énergétique des projets de centrales solaires - 00
0000-00
Quand un transformateur haute tension a-t-il besoin d’un régleur en charge ?
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.