





¿Qué pruebas de fábrica son importantes para un generador diésel de tipo abierto?
¿Qué pruebas de fábrica son importantes para un generador diésel de tipo abierto?
Para los equipos de control de calidad y seguridad, las pruebas de fábrica son la primera línea de defensa contra costosas fallas del generador y riesgos operativos. Un fabricante cualificado de generadores diésel de tipo abierto debe verificar el rendimiento, las funciones de protección, la salida eléctrica y la capacidad de carga antes de la entrega. Esta guía explica qué pruebas de fábrica son más importantes y ayuda a los compradores a evaluar la fiabilidad, el cumplimiento y la idoneidad del generador para aplicaciones industriales y de infraestructura exigentes.
Un generador diésel de tipo abierto no es simplemente un motor acoplado a un alternador. Es un sistema de energía integrado que comprende el motor diésel, el alternador, el controlador, el interruptor automático, las instalaciones de combustible y refrigeración, el sistema de arranque por batería, el bastidor, el cableado y los dispositivos de protección. Una debilidad en cualquiera de estas partes puede afectar al conjunto completo. Esto es especialmente relevante cuando el generador alimenta un transformador, un interruptor de transferencia automática, cargas de motores, un cuadro de distribución o una red temporal en obra.
Por lo tanto, la prueba de aceptación en fábrica (FAT) adecuada debe responder preguntas prácticas: ¿Puede la unidad arrancar cuando se requiere? ¿Mantiene el voltaje y la frecuencia bajo cargas variables? ¿Se desconectará de forma segura ante fallas reales en lugar de generar alarmas molestas? ¿El alternador instalado es adecuado para la corriente de irrupción del transformador y otras cargas reactivas? ¿Y los resultados son trazables a la máquina real con número de serie que se va a entregar?
Comience por la base de prueba, no por una lista de verificación genérica
Antes de presenciar cualquier prueba, el comprador debe confirmar la potencia nominal y el régimen de funcionamiento acordados. Las clasificaciones de emergencia, potencia principal y funcionamiento continuo no son intercambiables. La aceptación de carga, la sobrecarga permitida, los intervalos de mantenimiento y las condiciones de temperatura pueden variar según la definición de la clasificación y la especificación del proyecto. ISO 8528 se utiliza ampliamente como referencia para grupos electrógenos, pero las partes aplicables exactas, los requisitos del sitio y las normativas eléctricas locales deben identificarse en el contrato, no suponerse.
El registro de pruebas debe indicar, como mínimo, el modelo del generador, los números de serie del motor y del alternador, los kW/kVA nominales, el factor de potencia, el voltaje, la frecuencia, las condiciones ambientales cuando se midan, la configuración del controlador y el estado de calibración de los instrumentos de prueba. Un informe de rendimiento sin identificación de la unidad tiene un valor limitado: puede demostrar que se probó una máquina similar, no que la máquina enviada superó la prueba.
Para proyectos que involucren transformadores, la especificación también debe definir la configuración de voltaje, la filosofía de puesta a tierra, el tratamiento del neutro, el grupo vectorial del transformador cuando corresponda y si el generador arrancará directamente cargas conectadas al transformador. Estos detalles influyen en el dimensionamiento del alternador, el comportamiento del regulador de voltaje, los ajustes del interruptor automático y la relevancia de la FAT.
Las inspecciones visuales, mecánicas y de cableado detectan fallas básicas pero graves
Una inspección visual puede parecer elemental, pero a menudo revela problemas que un buen gráfico de banco de carga no puede corregir. Los equipos de calidad deben examinar las placas de características, las etiquetas de clasificación, los puntos de elevación, las soldaduras del bastidor base, los soportes antivibratorios, las protecciones alrededor de las piezas giratorias, el aislamiento o blindaje del escape cuando se suministre, el tendido de las líneas de combustible, las abrazaderas de manguera, la sujeción de la batería y los dispositivos de parada de emergencia accesibles.
Un generador abierto tiene componentes expuestos por diseño, por lo que el acceso seguro y la protección contra el contacto accidental requieren especial atención. Compruebe que los terminales de cable estén cerrados según lo especificado, que los puntos de puesta a tierra estén claramente marcados, que las puertas del panel de control cierren correctamente y que el cableado de potencia se aleje de las secciones calientes del escape y de las piezas móviles. Las punteras flojas, la numeración inconsistente de los cables, la ausencia de placas pasacables y el soporte deficiente de los cables no son defectos estéticos. La vibración y los ciclos térmicos pueden convertirlos en fallas intermitentes después de la instalación.
Las comprobaciones mecánicas también deben incluir el aceite del motor, el refrigerante, el nivel de combustible o la preparación del sistema de combustible para la prueba, el estado de las correas, la holgura del ventilador, la integridad del radiador y signos de fugas durante y después del funcionamiento. Para una unidad montada sobre patín, verifique que el bastidor base no presente deformaciones y que las sujeciones de transporte, si se proporcionan, no comprometan el aislamiento normal de vibraciones.
Pruebas de seguridad eléctrica: aislamiento, continuidad y verificación de fases
Las pruebas eléctricas deben realizarse con un procedimiento establecido y un aislamiento seguro. La prueba de resistencia de aislamiento es una comprobación fundamental para los devanados del alternador, los circuitos de salida y el cableado de control pertinente. Importan el voltaje de prueba, el criterio de aceptación, la temperatura del devanado y los equipos desconectados para la prueba. Un valor bruto de resistencia de aislamiento no es significativo si el método no está claro o si se dejaron conectados equipos electrónicos sensibles.
Debe verificarse la continuidad de tierra de protección entre las partes conductoras expuestas, el bastidor del generador, la barra de tierra del panel y los terminales de puesta a tierra designados. Esto no sustituye el diseño de puesta a tierra del sitio, pero confirma que el conjunto fabricado en fábrica cuenta con una trayectoria de protección continua. La secuencia de fases debe verificarse en los terminales de salida, especialmente cuando el generador esté destinado a conectarse con equipos de distribución alimentados por transformador o sistemas capaces de operar en paralelo. Una secuencia de fases invertida puede causar errores de giro de motores y retrasos en la puesta en marcha.
La fábrica también debe confirmar el voltaje y la frecuencia de salida nominales en vacío. Para un generador trifásico, mida el voltaje entre fases y entre fase y neutro cuando haya neutro disponible. Un desequilibrio significativo en vacío merece una investigación antes de aceptar la unidad, incluso si parece funcionar sin problemas.
La prueba con banco de carga es la prueba central del rendimiento del generador
La FAT más útil es una prueba de carga controlada utilizando un banco de carga adecuado. Demuestra que el regulador de velocidad del motor, el regulador automático de voltaje (AVR), el alternador, el sistema de refrigeración, el interruptor automático y el controlador funcionan conjuntamente bajo demanda. El funcionamiento en vacío por sí solo no puede revelar un suministro de combustible inadecuado, sobrecalentamiento, regulación inestable, regulación débil de voltaje o un interruptor automático que se dispara prematuramente.
Un plan de prueba normal suele incluir varios escalones de carga, como 25%, 50%, 75% y 100% de la potencia contratada, mantenidos el tiempo suficiente para observar valores estables. La duración exacta debe seguir la especificación de compra, la base de clasificación y el procedimiento aprobado por el fabricante. Durante cada escalón, registre el voltaje, la frecuencia, la corriente por fase, los kW, los kVA, el factor de potencia cuando esté disponible, la presión de aceite, la temperatura del refrigerante, el estado de carga de la batería y cualquier humo, ruido, vibración o fuga anormal.
La pregunta clave no es si cada valor mostrado permanece perfectamente fijo. Un motor diésel responde de forma dinámica. Lo importante es si el voltaje y la frecuencia se mantienen dentro de las tolerancias acordadas para el equipo y si la unidad se estabiliza de forma predecible después de los cambios de carga. Las pruebas de aplicación y rechazo súbito de carga son especialmente reveladoras porque muestran la respuesta del regulador de velocidad y del AVR. Revise el comportamiento transitorio registrado en lugar de basarse únicamente en la afirmación de un técnico de que la respuesta fue “normal”.
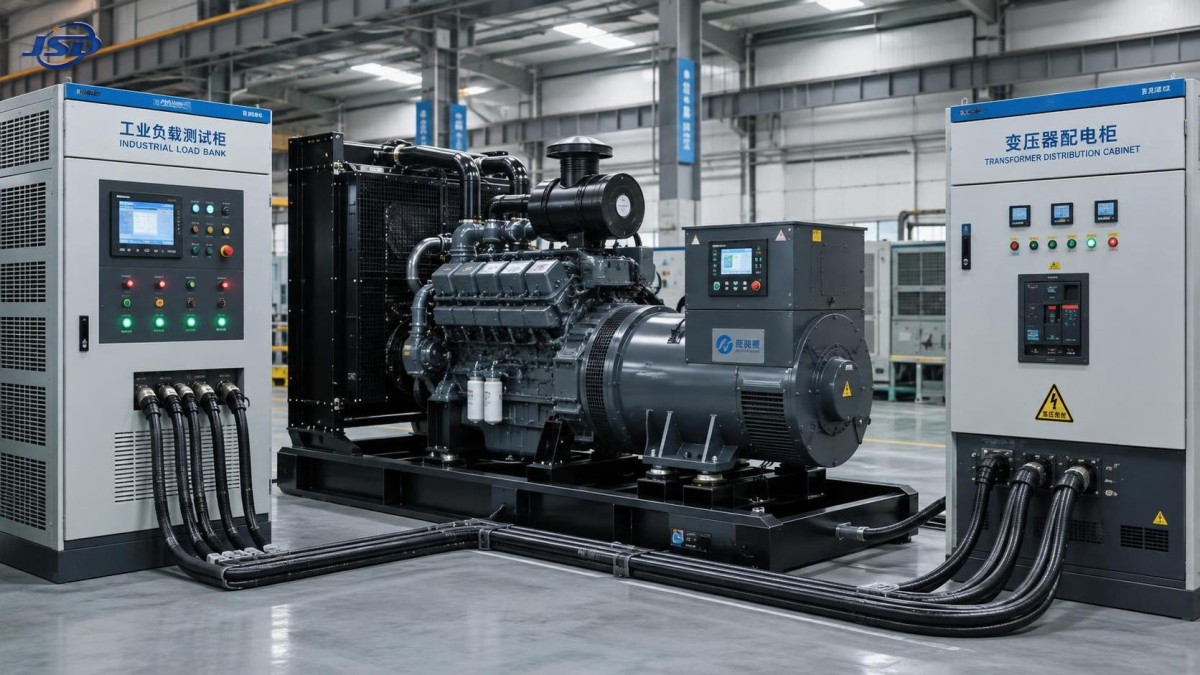
Los bancos de carga resistivos son prácticos y ampliamente utilizados, pero no reproducen por completo el comportamiento de motores grandes, rectificadores, sistemas UPS o la energización de transformadores. Si la instalación energizará un transformador desde el generador, la corriente de irrupción puede crear una caída de voltaje de corta duración muy superior a la demanda representada por una carga resistiva estable. La revisión del diseño debe considerar la reactancia subtransitoria del alternador, la capacidad de forzamiento del AVR, la impedancia del generador, el tamaño del transformador y la secuencia de conmutación prevista. Esta evaluación puede ser tan importante como la FAT rutinaria.
Las pruebas de protección deben verificar tanto la lógica de disparo como la parada segura
Un generador que produce una salida eléctrica aceptable pero ignora una falla real no está listo para entrar en servicio. Las pruebas de las funciones de protección deben abarcar los dispositivos instalados en el equipo suministrado y la filosofía de control del proyecto. Las funciones típicas incluyen parada de emergencia, parada por sobrevelocidad, alarma o disparo por baja presión de aceite, alarma o disparo por alta temperatura del refrigerante, indicación de bajo y alto voltaje de batería, lógica de fallo de arranque, protección contra sobrecorriente y alarmas de voltaje o frecuencia anormales.
No todas las protecciones deben probarse creando físicamente una condición destructiva. Muchas pueden verificarse mediante simulación del controlador, sustitución de sensores, entradas de prueba o procedimientos funcionales aprobados. El objetivo es demostrar la secuencia completa: detección, alarma, acción del interruptor automático cuando corresponda, parada o enfriamiento del motor, indicación de falla y comportamiento de restablecimiento. Los testigos deben observar si cada alarma queda enclavada, si queda registrada por el controlador y si la causa permanece identificable después de un ciclo de alimentación.
La prueba del interruptor automático merece más que abrir y cerrar el dispositivo. Confirme su bastidor nominal y sus ajustes de disparo con respecto a los documentos de diseño, verifique los comandos locales y remotos si se proporcionan, y compruebe los enclavamientos. Cuando un interruptor de transferencia automática o un panel de sincronización esté fuera del alcance del generador, las señales de interfaz deben verificarse igualmente punto por punto. Muchos problemas de puesta en marcha surgen en estos límites: dos sistemas pueden funcionar individualmente, pero utilizar contactos secos, lógica de arranque o configuraciones de neutro incompatibles.
Las pruebas de arranque, control y comunicaciones reflejan las condiciones reales de funcionamiento
Una demostración de arranque en frío es más útil que observar un generador que ya se ha calentado para las pruebas. La unidad debe mostrar una puesta en marcha fiable, arranque, aumento de presión de aceite, transición estable de ralentí a velocidad nominal y carga de batería. Si se incluyen precalentadores, calentadores de agua de camisa, calentadores de combustible o funciones automáticas de ejercicio, su funcionamiento debe documentarse. El clima real del sitio puede requerir una evaluación adicional; una prueba de fábrica en condiciones moderadas no puede confirmar por sí sola el rendimiento en invierno.
Las pruebas de control deben incluir arranque/parada manual local, entrada de arranque automático, comportamiento de parada remota, parada de emergencia y restablecimiento de alarmas. Para instalaciones supervisadas, valide la interfaz de comunicación y los puntos de datos requeridos. Una conexión Modbus que simplemente establece comunicación no es suficiente; el equipo del proyecto debe confirmar los registros, las definiciones de estado, el mapeo de alarmas y la sincronización horaria requeridos por el sistema de supervisión.
Esto es importante cuando los generadores forman parte de configuraciones híbridas de energía temporal. Un sistema de baterías montado en remolque puede reducir la carga diésel brusca, respaldar los períodos más silenciosos y proporcionar un puente de energía controlado durante el despliegue. Por ejemplo, elSistema móvil de almacenamiento de energía en remolque de 100 kW/215 kWh está diseñado para la carga mediante red eléctrica, solar fotovoltaica y generador diésel, con un PCS de 100 kW, salida de CA de 400 V, baterías LiFePO4, control BMS y EMS y soporte para operación en paralelo. En esta configuración, la revisión en fábrica debe abarcar los límites de carga del generador, las ventanas de aceptación de frecuencia y voltaje, la lógica de comunicación y la respuesta ante fallas entre ambos sistemas. Una FAT del generador no puede validar la planta híbrida completa a menos que esas interfaces estén incluidas en el alcance acordado.
Qué debe contener un expediente FAT útil
La documentación final forma parte de la entrega, no es algo secundario. Un expediente sólido normalmente incluye la hoja de datos aprobada, el plano de disposición general, el diagrama de cableado, la lista de componentes principales, los detalles de la placa de características, la lista de verificación de inspección, el informe de prueba, la identificación de los instrumentos, la configuración o el registro de ajustes del controlador y los manuales. Cualquier desviación, retrabajo, prueba fallida o repetición de prueba debe ser visible en el registro en lugar de eliminarse.
También es prudente diferenciar la verificación en fábrica de las pruebas de aceptación en sitio. La FAT confirma la calidad de fabricación y el rendimiento en condiciones de fábrica. La aceptación en sitio debe confirmar aspectos específicos de la instalación: ventilación, tendido del escape, almacenamiento de combustible, cimentación o posicionamiento del remolque, puesta a tierra, dimensionamiento de cables, interfaz del transformador, funcionamiento del ATS, cargas reales conectadas y requisitos locales de seguridad. Superar una no elimina la necesidad de la otra.
Evalúe la disciplina de prueba del fabricante, no solo el resultado de aprobación
Al evaluar a un fabricante de generadores diésel de tipo abierto, los equipos de calidad deben buscar un control repetible de todo el proceso: inspección de entrada de componentes críticos, comprobaciones de montaje, equipos de prueba calibrados, acciones correctivas documentadas, trazabilidad y técnicos capaces de explicar los resultados. Una prueba apresurada con lecturas incompletas puede ser más preocupante que un problema menor detectado y corregido de manera transparente.
Para proyectos eléctricos que combinan generadores, transformadores, equipos de distribución y activos emergentes de almacenamiento de energía, los proveedores más fiables tratan las interfaces como responsabilidades de ingeniería y no como exclusiones comerciales. Jinshida Electric Power Technology Co., Ltd. aplica esta perspectiva mediante su trabajo en equipos de transmisión y distribución de energía, respaldado por equipos técnicos, procesos de fabricación avanzados y una rigurosa gestión de calidad. Un suministro eléctrico estable depende no solo del rendimiento de cada equipo, sino también de cómo se verifican conjuntamente la protección, la compatibilidad de voltaje, la supervisión y las secuencias operativas.
Antes de autorizar el envío, solicite con antelación el procedimiento FAT aprobado, identifique las pruebas que deben presenciarse y alinee el alcance de las pruebas con las cargas reales aguas abajo. Para un generador que alimenta un transformador o un sistema híbrido de energía, la pregunta más valiosa no es simplemente “¿Alcanzó la potencia nominal?”. Es si la máquina probada, con sus ajustes e interfaces documentados, puede comportarse de manera segura y predecible en el sistema eléctrico para el que fue adquirida.
Últimas noticias
- 00
0000-00
Pruebas de aceptación para transformadores de subestación instalados en plantas solares - 00
0000-00
Diseño de transformadores de subestación para plantas solares con altas cargas de CC a CA - 00
0000-00
Qué incluir en una especificación de licitación para un transformador de subestación de parque eólico
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.