





Comment évaluer le processus de séchage d’un fabricant de transformateurs de distribution
Comment évaluer le processus de séchage d’un fabricant de transformateurs de distribution
La fiabilité à long terme de l’isolation d’un transformateur dépend fortement de l’efficacité avec laquelle l’humidité est éliminée pendant la fabrication. Pour les évaluateurs techniques, évaluer le processus de séchage d’un fabricant de transformateurs de distribution ne consiste pas seulement à vérifier les caractéristiques des équipements. Il faut examiner les contrôles du processus, les critères d’acceptation de l’humidité et les dossiers de production traçables, ainsi que vérifier ce qui se passe après le séchage, avant que l’isolation ne soit protégée par l’huile.
La question la plus révélatrice n’est pas : « Quelle est la puissance de votre installation de mise sous vide ? », mais plutôt : « Montrez-moi comment vous avez déterminé que cette partie active précise était suffisamment sèche. » Un fournisseur capable de répondre en présentant des dossiers de production associés offre des preuves plus solides que celui qui présente une photo impressionnante de sa chambre de séchage.
Définir les objectifs du processus de séchage
Pour les transformateurs de distribution immergés dans l’huile, la principale préoccupation est l’humidité retenue dans l’isolation cellulosique : papier des enroulements, barrières en carton pressé, entretoises et autres composants absorbants. L’humidité affecte le comportement diélectrique et le vieillissement de l’isolation. Son élimination ne consiste pas simplement à sécher l’air ambiant ou à traiter le liquide isolant.
Commencez par confirmer la conception du transformateur, les matériaux isolants, le type de liquide et la séquence de fabrication. Cette évaluation porte sur les unités à isolation cellulosique et à remplissage liquide ; les transformateurs à résine coulée nécessitent un examen différent de la préparation de la résine, de la coulée et du durcissement. Même parmi les conceptions immergées dans l’huile, une recette de séchage qualifiée pour une construction d’isolation donnée ne doit pas être automatiquement appliquée à un ensemble nettement plus épais ou plus lourd.
Demandez au fabricant l’objectif de teneur en humidité résiduelle, son fondement et la méthode de vérification. N’imposez pas de pourcentage universel sans préciser s’il concerne l’isolation solide ou le liquide, comment il est mesuré et quelle spécification d’achat s’applique. Un chiffre sans base de mesure ne constitue pas un critère d’acceptation.
Évaluer la méthode en fonction de la charge de production réelle
Les fabricants peuvent utiliser des étuves à air chaud, le séchage sous vide avec chauffage contrôlé, des équipements à phase vapeur ou une combinaison de ces méthodes. Le choix de l’équipement est important, mais ne détermine pas à lui seul la qualité du processus. Un processus conventionnel bien qualifié peut être plus fiable qu’un équipement sophistiqué utilisé avec des règles de chargement mal définies.
Le chauffage à air chaud peut éliminer l’humidité, mais son efficacité dépend de la température, du débit d’air, de l’humidité initiale, de l’épaisseur de l’isolation et de la durée. Les processus assistés par le vide favorisent l’élimination de l’humidité à pression réduite, mais nécessitent toujours un transfert de chaleur adéquat vers l’isolation. Le séchage en phase vapeur utilise la condensation de vapeurs de solvant pour transférer la chaleur et exige une gestion et des contrôles de récupération des solvants adaptés.
La question pertinente lors de l’audit est de savoir comment le fournisseur a qualifié son processus pour les produits que vous envisagez d’acheter. Demandez la taille de charge autorisée, la disposition, la plage d’isolation et les règles de sélection des recettes. Si des parties actives de petite et de grande taille sont traitées dans un même lot, demandez comment est identifié l’ensemble qui sèche le plus lentement. Le taux d’occupation de la chambre ne doit pas devenir subrepticement le facteur déterminant de la durée du cycle.
Analyser conjointement les tendances de température et de vide
Une consigne de température prouve ce que le régulateur a été programmé pour faire, et non la température réellement atteinte dans la zone la plus froide de l’isolation. Examinez l’emplacement des capteurs et les éléments utilisés pour établir l’uniformité de la température. Lors de la qualification, des mesures représentatives doivent démontrer que les zones difficiles à chauffer reçoivent un traitement adéquat sans surchauffer les matériaux plus exposés.
La production courante peut utiliser moins de capteurs que les essais de qualification. Cela peut être raisonnable si le fournisseur est en mesure d’expliquer le lien entre les températures surveillées et la charge validée. Il est plus difficile d’accepter un temporisateur de séchage qui démarre dès que l’air de la chambre atteint sa consigne, sans qu’il ait été démontré que le décalage thermique de l’ensemble est pris en compte.
Pour les dossiers de vide, vérifiez que la pression est indiquée en pression absolue et que les unités sont cohérentes. Examinez la pression dans la chambre, et pas seulement le vide limite annoncé pour la pompe. L’emplacement du manomètre, son étalonnage, la tuyauterie de raccordement, les fuites et la charge en vapeur d’eau influent tous sur l’interprétation de la mesure.
Demandez la courbe complète du cycle, montrant le chauffage, la mise sous vide, les étapes de maintien, les interruptions et la remise à la pression atmosphérique. La température et la pression doivent être cohérentes entre elles. Une faible pression mesurée alors que la charge reste trop froide ne prouve pas que l’humidité a migré hors du carton pressé épais.
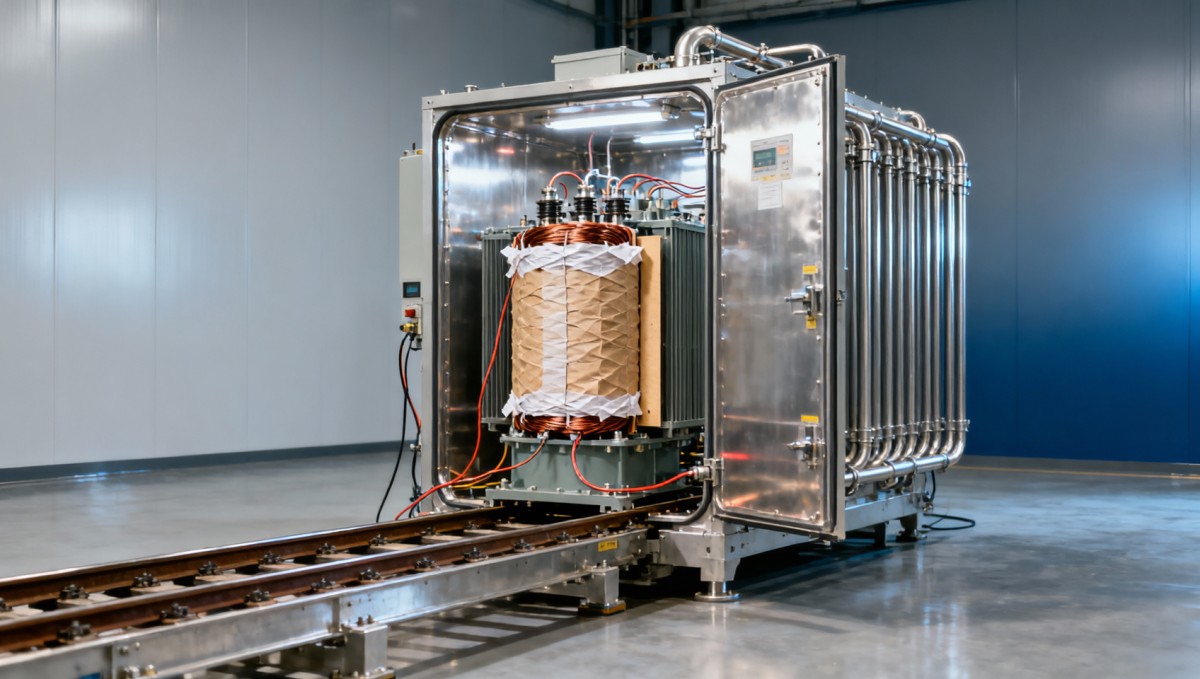
Comparez un lot ordinaire à un lot qui a nécessité un cycle prolongé. Demandez ce qui a déclenché la prolongation et qui a autorisé la libération. Cela permet de savoir si les opérateurs appliquent une décision fondée sur un critère de fin de cycle ou exécutent simplement un programme fixe, indépendamment de l’état de la charge.
Vérifier comment le niveau de séchage requis est établi
La durée écoulée est un paramètre du processus, pas une preuve directe du séchage. Une recette fixe peut être acceptable lorsqu’elle a été qualifiée pour une famille de produits définie et des conditions d’humidité initiale maîtrisées, mais le fabricant doit tout de même expliquer comment cette qualification a été établie et dans quels cas elle doit être renouvelée.
Les éléments utiles pour déterminer la fin du cycle peuvent inclure les tendances d’extraction de l’humidité, les essais de remontée de pression, la mesure de l’humidité ou du point de rosée à l’échappement, ainsi que des essais représentatifs de l’humidité de l’isolation solide. Chacune de ces méthodes a ses limites :
- Eau recueillie : Une diminution de la quantité recueillie peut étayer l’évaluation, mais un apport de chaleur insuffisant, des pertes lors de la collecte ou un changement de charge peuvent fausser la tendance.
- Essai de remontée de pression : Après isolement, la pression reflète les fuites et le dégazage, ainsi que l’humidité. La température d’essai, sa durée et les limites d’acceptation doivent être définies.
- Point de rosée : Le résultat dépend de l’emplacement de prélèvement, de la pression du gaz, de la température et de l’état de la ligne d’échantillonnage. Il ne s’agit pas automatiquement d’une mesure directe de l’humidité du papier.
- Échantillons d’isolation solide : Le prélèvement peut fournir des preuves plus solides concernant le matériau, mais les échantillons témoins doivent être représentatifs de la charge. Un échantillon mince et exposé peut sécher plus vite que l’isolation à l’intérieur d’un enroulement.
Lorsque la méthode Karl Fischer est utilisée, vérifiez la méthode de prélèvement, d’extraction ou d’étuvage, ainsi que les précautions de manipulation. L’exposition d’un échantillon à l’air humide peut compromettre le résultat avant même le début de l’essai. La méthode doit être adaptée au matériau évalué.
Un fabricant de transformateurs de distribution doit expliquer comment ces indicateurs étayent sa décision de libération. Considérez les essais diélectriques courants comme des éléments de preuve complémentaires, et non comme une mesure rétrospective de l’humidité. Le fait de réussir un essai de tenue en usine ne démontre pas, à lui seul, que le niveau d’humidité résiduelle visé a été atteint dans la cellulose.
Suivre la partie active du séchage jusqu’au remplissage d’huile
Un cycle de séchage crédible peut être compromis par une manutention ultérieure non maîtrisée. La cellulose peut réabsorber de l’humidité pendant le refroidissement, l’assemblage, l’inspection et le transfert. Suivez ce parcours lors de l’évaluation de l’usine au lieu de vous arrêter à la porte de la chambre de séchage.
Recherchez des limites d’exposition définies, une surveillance de l’environnement lorsque nécessaire et une procédure claire en cas de dépassement de l’intervalle autorisé. Selon le processus, la protection peut reposer sur une manutention sous air sec, un transfert sous emballage étanche, une atmosphère contrôlée ou un remplissage rapide. Il n’existe pas de durée d’exposition unique qui convienne à tous les climats d’usine et à toutes les températures d’isolation.
Les dossiers doivent établir un lien entre l’autorisation de fin de séchage, l’ouverture de la chambre, la mise en cuve et les heures de remplissage. Si l’assemblage est reporté au lendemain, la procédure doit préciser si une protection, une réévaluation ou un nouveau séchage est nécessaire. « Nous effectuons généralement le remplissage immédiatement » est moins probant qu’une règle documentée, étayée par des horodatages réels.
Examinez séparément la préparation de l’huile. Confirmez les exigences relatives à l’humidité et au contrôle des gaz, les points de prélèvement, la propreté du transfert et les conditions de remplissage. Une faible teneur en eau dans une huile fraîchement traitée ne prouve pas que la cellulose est sèche. Vérifiez également que le remplissage sous vide est effectué uniquement dans les limites de vide pour lesquelles la cuve a été qualifiée ; toutes les cuves de transformateurs de distribution ne sont pas conçues pour supporter le même différentiel de pression.
Vérifier la traçabilité à l’aide d’un numéro de série réel
Choisissez une unité terminée et demandez au fournisseur de reconstituer son historique de séchage. Cette démarche est généralement plus instructive que l’examen d’un formulaire qualité vierge. Pour un traitement par lots, les dossiers doivent relier le numéro de série du transformateur à la charge de la chambre et à la décision de libération correspondante.
Le dossier justificatif doit indiquer la révision de la recette, l’équipement utilisé, l’état d’étalonnage des instruments concernés, les tendances du cycle, les résultats de fin de cycle, l’opérateur et l’autorité ayant autorisé la libération. Les écarts méritent une attention particulière : interruption du chauffage, perte de vide, défaillance d’un instrument et exposition excessive après séchage doivent faire l’objet de décisions documentées.
La continuité de l’alimentation électrique fait partie de cette évaluation. Demandez quels équipements restent opérationnels en cas de coupure et comment les cycles interrompus sont évalués. Pour des besoins auxiliaires limités ou une alimentation de secours temporaire, un système de stockage d’énergie mobile sur remorque de 50 kW/100 kWh peut être pertinent, sous réserve de vérifier la charge, l’autonomie et la compatibilité électrique. Sa batterie LiFePO4, son BMS et son EMS ne suffisent pas à établir son adéquation avec l’installation de séchage elle-même ; les résistances chauffantes, les pompes et les courants de démarrage nécessitent une évaluation distincte.
Une source de secours ne remplace pas non plus les règles de redémarrage. Le fabricant doit déterminer si un lot interrompu peut reprendre le cycle, nécessite une prolongation ou doit être requalifié selon les critères établis.
Subordonner l’approbation du fournisseur aux preuves fournies
Faites la distinction entre des documents manquants et une compréhension insuffisante du processus. Un dossier incomplet peut être corrigé. L’incapacité d’un fournisseur à expliquer son critère de fin de séchage, la qualification de la charge ou les mesures de contrôle de l’exposition constitue un problème plus fondamental. Les nouvelles conceptions de transformateurs, les modifications de la construction de l’isolation et les changements majeurs d’équipement doivent déclencher un examen documenté de l’applicabilité de la recette.
Jinshida Electric Power Technology Co., Ltd. se concentre sur les équipements de transport et de distribution d’électricité destinés aux réseaux électriques, à l’industrie, aux énergies renouvelables et aux infrastructures. L’importance qu’elle déclare accorder aux processus de fabrication et à la gestion de la qualité doit être évaluée selon la même approche fondée sur les preuves : procédures propres aux produits, dossiers traçables et décisions de libération techniquement justifiées, plutôt que garanties générales.
Avant l’approbation, demandez un dossier de séchage représentatif et convenez par écrit des critères d’acceptation encore en suspens. Si l’historique des températures, les preuves de fin de cycle et le transfert sous protection ne peuvent pas être reliés au transformateur fourni, le processus de séchage n’a pas encore été démontré de manière adéquate.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.