





¿Qué controles de producción debe mantener una fábrica de generadores diésel?
Una fábrica de generadores diésel debe controlar mucho más que la potencia de salida final y el arranque del motor. Un grupo electrógeno puede superar una breve prueba sin carga y, aun así, presentar defectos que posteriormente se manifiesten como fugas de combustible, sobrecalentamiento, tensión inestable, fallo de aislamiento, cableado inseguro o protección insuficiente durante el mantenimiento. Por tanto, el sistema de producción debe controlar la cadena desde la homologación de proveedores y la inspección de entrada hasta el ensamblaje, las pruebas rutinarias, la liberación y las acciones correctivas posteriores a la entrega.
El enfoque más eficaz consiste en tratar el control de producción como un proceso documentado de gestión de riesgos, en lugar de una recopilación de puntos de inspección. ISO 9001 proporciona un marco útil para la gestión de la calidad, mientras que ISO 45001 puede respaldar la gestión de la seguridad y salud en el trabajo. Ninguna certificación, por sí sola, demuestra que un grupo electrógeno cumpla técnicamente los requisitos o sea adecuado para un proyecto específico. La conformidad del producto sigue dependiendo de los requisitos aplicables al generador, motor, alternador, seguridad eléctrica, emisiones y normativa local.
Comience con un plan de control específico para el producto
Una fábrica de generadores diésel necesita un plan de control que siga la configuración real que se está fabricando. Esto es esencial porque un pequeño equipo de reserva, una unidad industrial contenerizada y un generador destinado a una aplicación de energía crítica no presentan los mismos riesgos. El plan debe identificar cada característica controlada, el método de aceptación, la frecuencia de inspección, la función responsable, el equipo de medición y el registro requerido.
En los grupos electrógenos, las características controladas suelen incluir la potencia nominal del motor, la potencia nominal del alternador, los ajustes del regulador de velocidad, el trazado del sistema de combustible, la capacidad de refrigeración, la sección de los cables, los puntos de puesta a tierra, la integridad de la envolvente, la programación del panel de control, los ajustes de los dispositivos de protección y los datos de la placa de características. Cada característica debe estar vinculada a un plano, lista de materiales, especificación aprobada o instrucción de prueba definida. Una instrucción verbal en el taller no sustituye adecuadamente a un documento controlado.
La gestión de la configuración es especialmente importante. Una fábrica puede utilizar bastidores, radiadores, paneles de control y alternadores similares en varias potencias, pero la intercambiabilidad de las dimensiones físicas no garantiza la idoneidad eléctrica o térmica. Sustituir un interruptor automático, relé, terminal de cable, manguera, sensor o bloque de terminales sin revisión de ingeniería puede invalidar la coordinación de protecciones, el rendimiento de la envolvente o los requisitos específicos del cliente. Todo cambio aprobado debe poder rastrearse hasta el número de serie de la unidad y la fecha de producción.
Los controles de entrada determinan lo que las pruebas finales pueden demostrar de forma realista
Las pruebas funcionales finales no pueden revelar de forma fiable todas las deficiencias introducidas por materiales deficientes o componentes no aprobados. Por ello, el control de calidad de entrada debe centrarse en los artículos y materiales comprados críticos, en vez de aplicar la misma profundidad de inspección a cada entrega.
Los motores, alternadores, controladores, interruptores automáticos, baterías, depósitos de combustible, radiadores, mangueras flexibles, arneses de cableado, materiales acústicos y envolventes de protección requieren criterios de aceptación definidos. Dependiendo del componente, las comprobaciones pueden incluir verificación de identidad, documentación del proveedor, confirmación del número de pieza y revisión, inspección del estado visible, verificaciones dimensionales y eléctricas, revisión de certificados y muestreo según el riesgo evaluado.
La trazabilidad aporta mayor valor cuando un defecto podría afectar a la seguridad, fiabilidad o servicio en campo. La fábrica debe poder determinar qué motor, alternador, controlador, dispositivo de protección y principales componentes eléctricos se instalaron en una unidad terminada. La trazabilidad por lote suele ser adecuada para consumibles como alambre de soldadura, pintura, abrazaderas de manguera, juntas, lubricantes y materiales de cable cuando un defecto podría afectar a varias unidades.
La aprobación de proveedores también debe incluir el control de cambios. Un certificado o aprobación previa de un proveedor no debe cubrir automáticamente una nueva planta de producción, un diseño de componente revisado, una materia prima alternativa o un proceso de calibración modificado. Si un componente comprado tiene una potencia nominal o certificación declarada, la fábrica debe verificar que la versión suministrada corresponde a la versión aprobada, no solamente que lleve una marca conocida.
La calidad del ensamblaje depende de la disciplina del proceso, no de correcciones al final de la línea
El ensamblaje de generadores combina trabajos mecánicos, eléctricos, de fluidos y de sistemas de control. Muchos defectos recurrentes surgen en las interfaces: una conexión eléctrica con par incorrecto, una línea de combustible mal soportada, un cable tendido cerca de una superficie caliente, una entrada de envolvente sin sellar o un sensor conectado incorrectamente. Estos fallos pueden permanecer ocultos durante una breve prueba en fábrica.
Las instrucciones de trabajo deben definir la secuencia de ensamblaje, las herramientas necesarias, los valores de apriete, los métodos de sellado, los requisitos de limpieza y los puntos de retención de inspección. Las uniones con par controlado merecen especial atención. Las uniones de barras colectoras, terminales del alternador, conexiones de batería, terminales de puesta a tierra, soportes del motor, conexiones de combustible y conexiones de escape deben ensamblarse utilizando valores y herramientas especificados bajo control de calibración. Un valor de par sin evidencia de que la herramienta es adecuada y está calibrada no constituye un control de producción fiable.
La calidad de ejecución eléctrica requiere una atención separada del ensamblaje mecánico. La identificación de cables, la sección del conductor, el método de engaste, la preparación de terminales, la segregación del cableado de potencia y control, el radio de curvatura, la protección contra abrasión y el sellado de entradas de la envolvente influyen en la fiabilidad. Lo mismo se aplica a la continuidad de puesta a tierra: un conductor de tierra visualmente presente no es suficiente si la pintura, la protección contra corrosión, la tornillería floja o una conexión inadecuada impiden una trayectoria de protección de baja resistencia.
Los controles de soldadura y fabricación son igualmente relevantes para bastidores base, depósitos, cubiertas, puntos de elevación y soportes del sistema de combustible. La fábrica debe definir procedimientos de soldadura cualificados cuando sea necesario, verificar la competencia de los soldadores, inspeccionar las soldaduras críticas y controlar la deformación. Las orejetas de elevación y los amarres de transporte requieren especial cuidado, ya que una disposición de elevación insegura puede crear un riesgo grave antes de que el generador se ponga en servicio.
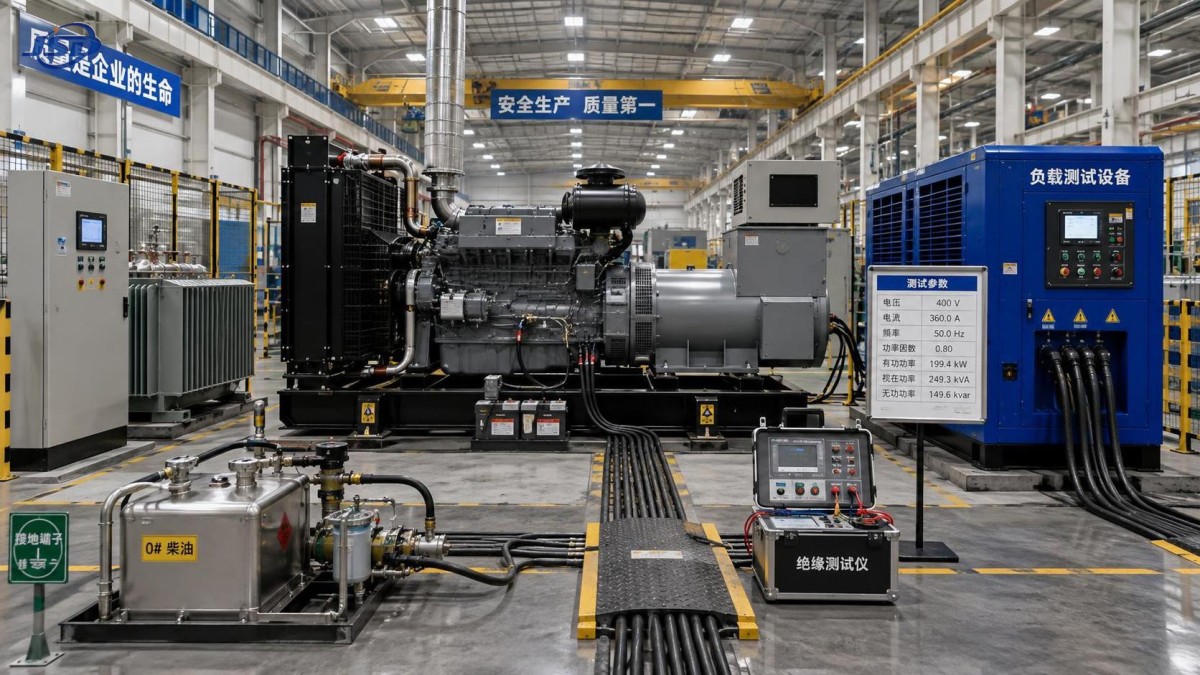
Las pruebas deben reflejar los riesgos a los que se enfrentará el cliente
Las pruebas rutinarias deben confirmar que la unidad terminada coincide con su configuración aprobada y funciona de forma segura en condiciones definidas. Las pruebas aplicables dependen de la potencia del generador, el servicio, el alcance del equipo, la especificación contractual y la norma aplicable. La serie ISO 8528 se utiliza ampliamente para grupos electrógenos de CA accionados por motores alternativos de combustión interna; las partes pertinentes tratan aspectos como potencias y rendimiento, seguridad, equipos de control y orientación de aplicación. Deben confirmarse la edición exacta y el alcance contractual para cada proyecto.
Una prueba de aceptación en fábrica significativa es más que arrancar el motor y observar una pantalla de tensión. Debe verificar, según corresponda:
- modelo, número de serie, potencia nominal, tensión, frecuencia, disposición de fases e información de la placa de características correctos;
- arranque, parada, estabilidad de velocidad y respuesta de frecuencia regulada del motor;
- regulación de tensión del alternador, equilibrio de fases y rendimiento de salida bajo un perfil de carga adecuado;
- funcionamiento de alarmas, paradas, parada de emergencia, protección contra sobrevelocidad, protección de baja presión de aceite, protección de alta temperatura del refrigerante y funciones de carga de batería;
- funcionamiento del interruptor automático, enclavamientos, ajustes de dispositivos de protección y lógica del panel de control;
- resistencia de aislamiento, continuidad de la unión de protección, polaridad y verificación del cableado cuando corresponda;
- verificaciones de fugas de combustible, aceite, refrigerante, escape y sistema de aire;
- vibraciones anormales, ruido, sobrecalentamiento, conexiones flojas o interferencias entre piezas móviles.
Las pruebas de carga requieren una interpretación cuidadosa. Una prueba realizada a baja carga puede verificar el funcionamiento básico, pero no puede establecer el comportamiento a la potencia contratada. El rendimiento térmico, la respuesta de tensión, la estabilidad del motor, el comportamiento del escape y la suficiencia del sistema de refrigeración adquieren mayor significado a medida que aumenta la carga y la duración de la prueba es suficiente para que se estabilicen las condiciones de funcionamiento. La fábrica debe documentar la capacidad del banco de carga, la duración de la prueba, las condiciones ambientales, los valores medidos, los instrumentos utilizados y cualquier desviación.
Las funciones de protección no deben aceptarse únicamente porque una pantalla del controlador indique que están activadas. El sistema de control debe verificarse frente a los ajustes, cableado y lógica causa-efecto previstos aprobados. Cuando probar directamente una función de parada pudiera generar riesgo para el equipo, el método de prueba debe seguir proporcionando evidencia convincente de que la entrada, la lógica, la salida y el dispositivo final funcionan según lo previsto.
Los controles de seguridad deben extenderse más allá del propio producto
Una fábrica que fabrica equipos eléctricos debe controlar los peligros creados por combustible, baterías, maquinaria rotativa, operaciones de elevación, áreas de pruebas eléctricas, soldadura, disolventes, procesos de pintura y ruido. La seguridad de producción y la seguridad del producto están vinculadas: una limpieza deficiente, cableado temporal no controlado, prácticas de elevación inadecuadas o protecciones de máquina anuladas también pueden crear defectos en el equipo terminado.
Las zonas de pruebas eléctricas deben contar con restricciones claras de acceso, sistemas de advertencia, aislamiento de emergencia, procedimientos definidos de energización y personal competente. Los cables de prueba, conexiones del banco de carga, disposiciones de puesta a tierra e instrumentos temporales requieren inspección y mantenimiento. Las áreas de prueba no deben depender de prácticas informales, especialmente cuando intervienen corrientes elevadas, paneles energizados, sistemas de baterías o equipos rotativos.
La manipulación de combustible requiere medidas contra fugas, ignición y liberación al medio ambiente. Esto incluye almacenamiento adecuado, disposiciones de respuesta ante derrames, gestión de absorbentes contaminados, ventilación cuando sea necesaria y control de actividades de trabajo en caliente. Los procedimientos de manipulación de baterías deben abordar la elevación, la exposición a ácido cuando corresponda, los riesgos de cortocircuito, la ventilación durante la carga y la protección correcta de terminales. Los procedimientos de bloqueo y aislamiento son necesarios siempre que el personal trabaje en equipos que puedan arrancar automáticamente o retener energía eléctrica.
La documentación es una herramienta de control, no una consideración administrativa posterior
Un registro de fabricación completo permite responder a preguntas básicas pero importantes después de la liberación: ¿Qué componentes se instalaron? ¿Qué planos y ajustes se aplicaron? ¿Quién realizó las inspecciones críticas? ¿Cuáles fueron los resultados reales de las pruebas? ¿Qué instrumentos de medición se utilizaron? ¿Se detectaron, repararon y volvieron a probar las no conformidades?
Para cada equipo liberado, el registro debe incluir normalmente la especificación técnica aprobada, la revisión de la lista de materiales, los registros de inspección, los registros de par o proceso cuando se designen como críticos, el informe de prueba, los ajustes de protección, el estado de calibración de los instrumentos pertinentes, la disposición de no conformidades y la autorización de liberación final. Los sistemas digitales pueden mejorar la recuperación y el control de versiones, pero los registros escaneados o electrónicos solo aportan valor si el proceso subyacente es disciplinado.
Los equipos de medición y prueba deben seleccionarse para la precisión y el rango requeridos, protegerse de daños y calibrarse o verificarse a intervalos planificados. Una lectura de corriente de carga, resultado de resistencia de aislamiento, valor de par o medición de temperatura no puede respaldar la aceptación si se desconoce el estado del instrumento. Cuando se descubre que un equipo está fuera de tolerancia, la fábrica debe evaluar si decisiones anteriores de inspección o prueba podrían haberse visto afectadas.
El control de no conformidades debe evitar la recurrencia, no solo permitir el envío
La presión de producción puede fomentar retrabajos rápidos sin análisis adecuado. Este enfoque es arriesgado cuando los defectos incluyen terminales flojos repetidos, fugas recurrentes, ajustes de control incorrectos, problemas de adherencia de pintura, sobrecalentamiento o componentes no coincidentes. Un sistema de no conformidades debe distinguir entre un error aislado de ejecución y un fallo a nivel de proceso.
Las decisiones de disposición requieren autoridad técnica. El retrabajo debe documentarse, inspeccionarse y volver a probarse cuando el defecto afecte a la seguridad o al rendimiento. Las decisiones de “usar tal cual” no deben utilizarse para eludir un requisito especificado, salvo que exista una concesión de ingeniería controlada y el acuerdo del cliente cuando sea contractualmente necesario. Los controles de desecho y cuarentena son igualmente importantes: los componentes rechazados deben segregarse claramente para que no puedan volver al ensamblaje por error.
La acción correctiva debe examinar la causa en términos de condiciones del proceso, instrucciones, herramientas, formación, calidad de entrada, claridad del diseño y supervisión. Los hallazgos repetidos de inspección suelen ser evidencia de que el proceso sigue siendo inestable. El análisis de tendencias de tipos de defectos, horas de retrabajo, fallos de proveedores, fallos de pruebas y observaciones de seguridad puede identificar dónde la acción preventiva es más valiosa que añadir otra inspección final.
Las interfaces con transformadores y equipos para áreas peligrosas requieren límites separados
Las fábricas de generadores suelen suministrar paquetes que se conectan a transformadores, aparamenta, equipos de transferencia automática o sistemas de distribución minera. El límite de calidad debe ser explícito. Un grupo electrógeno puede cumplir dentro de su propio alcance, mientras que el sistema eléctrico completo sigue requiriendo verificaciones separadas de compatibilidad de tensión, disposición de puesta a tierra, coordinación de protecciones, terminación de cables y requisitos de áreas peligrosas.
Por ejemplo, las aplicaciones de minería subterránea pueden requerir equipos diseñados y certificados para condiciones que difieren considerablemente de las instalaciones industriales ordinarias. Un transformador descrito como antideflagrante o apto para minería no debe considerarse intercambiable con un transformador de distribución estándar sumergido en aceite únicamente porque su tensión y potencia kVA parezcan adecuadas. Equipos como unTransformador antideflagrante para minería deben evaluarse conforme a la especificación minera aplicable, las condiciones de instalación, los requisitos de envolvente, la disposición de la caja de cables, el esquema de protección y las normas pertinentes indicadas para dicho equipo. El plan de control de la fábrica de generadores debe verificar la interfaz, no asumir que la documentación a nivel de componente resuelve las obligaciones de seguridad a nivel de sistema.
La autoridad de liberación debe ser independiente de la urgencia de producción
La liberación final es el momento en que la fábrica acepta la responsabilidad de que el equipo cumple la especificación aprobada y ha completado las inspecciones y pruebas requeridas. La decisión de liberación debe tomarla personal autorizado con acceso al registro completo de producción y autoridad para detener el envío cuando la evidencia sea incompleta.
Una fábrica disciplinada de generadores diésel no define la calidad como “sin defectos visibles en el despacho”. Mantiene entradas controladas, métodos de ensamblaje repetibles, pruebas significativas, registros fiables, prácticas de trabajo protegidas y un ciclo de acciones correctivas que modifica el proceso cuando la evidencia demuestra que es necesario. Estos controles son los que convierten un generador ensamblado en un equipo que puede instalarse, mantenerse y utilizarse con confianza sin transferir al sitio riesgos evitables de calidad y seguridad.
Últimas noticias
- 00
0000-00
Evaluación del coste del ciclo de vida de las modernizaciones de transformadores de subestación de alta capacidad - 00
0000-00
Cómo afectan las pérdidas del transformador a la producción energética en proyectos de plantas de energía solar - 00
0000-00
¿Cuándo necesita un transformador de alta tensión un cambiador de tomas bajo carga?
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.