





Cómo evaluar el proceso de secado de un fabricante de transformadores de distribución
Cómo evaluar el proceso de secado de un fabricante de transformadores de distribución
La fiabilidad del aislamiento de un transformador a largo plazo depende en gran medida de la eficacia con que se elimina la humedad durante la fabricación. Para los evaluadores técnicos, evaluar el proceso de secado de un fabricante de transformadores de distribución implica mucho más que comprobar las especificaciones de los equipos. Requiere examinar los controles del proceso, los criterios de aceptación de humedad y los registros de producción trazables, además de verificar qué ocurre después del secado, antes de que el aceite proteja el aislamiento.
La pregunta más reveladora no es «¿Qué potencia tiene su sistema de vacío?», sino «Muéstreme cómo determinaron que esta parte activa en particular estaba suficientemente seca». Un proveedor capaz de responder con registros de producción vinculados ofrece pruebas más sólidas que uno que presenta una impresionante fotografía de la cámara.
Definir qué debe lograr el proceso de secado
En los transformadores de distribución sumergidos en aceite, la principal preocupación es la humedad retenida en el aislamiento celulósico: papel de los devanados, barreras de cartón prensado, espaciadores y otros componentes absorbentes. La humedad afecta el comportamiento dieléctrico y el envejecimiento del aislamiento. Eliminarla no consiste simplemente en secar el aire circundante ni en tratar el líquido aislante.
Comience por confirmar el diseño del transformador, los materiales aislantes, el tipo de líquido y la secuencia de fabricación. Esta evaluación se centra en unidades llenas de líquido y aisladas con celulosa; los transformadores de resina colada requieren una revisión distinta de la preparación de la resina, el colado y el curado. Incluso entre los diseños sumergidos en aceite, una receta de secado cualificada para una determinada configuración de aislamiento no debe aplicarse automáticamente a un conjunto considerablemente más grueso o pesado.
Solicite el objetivo de humedad residual del fabricante, su fundamento y el método de verificación. No imponga un porcentaje universal sin especificar si se refiere al aislamiento sólido o al líquido, cómo se mide y qué especificación de compra se aplica. Una cifra sin una base de medición no constituye un criterio de aceptación.
Evaluar el método en función de la carga de producción real
Los fabricantes pueden utilizar hornos de aire caliente, secado al vacío con calentamiento controlado, equipos de secado en fase de vapor o una combinación de estos métodos. La elección del equipo importa, pero por sí sola no determina la calidad del proceso. Un proceso convencional bien cualificado puede ser más fiable que un equipo sofisticado operado con reglas de carga mal definidas.
El calentamiento con aire caliente puede eliminar la humedad, pero su eficacia depende de la temperatura, el flujo de aire, la humedad inicial, el espesor del aislamiento y el tiempo. Los procesos asistidos por vacío favorecen la eliminación de humedad a presión reducida, pero también requieren una transferencia de calor adecuada al interior del aislamiento. El secado en fase de vapor utiliza vapor de disolvente condensado para transferir calor y requiere una gestión adecuada del disolvente y controles de recuperación.
La pregunta útil para una auditoría es cómo cualificó el proveedor su proceso para los productos que usted prevé comprar. Solicite el tamaño y la disposición de carga permitidos, el rango de aislamiento y las reglas para seleccionar la receta. Si se procesan partes activas pequeñas y grandes en el mismo lote, pregunte cómo se identifica el conjunto que tarda más en secarse. La utilización de la cámara no debería convertirse silenciosamente en el factor decisivo para la duración del ciclo.
Analizar conjuntamente las tendencias de temperatura y vacío
Un punto de consigna de temperatura demuestra lo que se indicó al controlador, no la temperatura que experimentó realmente la zona más fría del aislamiento. Revise la ubicación de los sensores y las pruebas utilizadas para establecer la uniformidad de temperatura. Durante la cualificación, las mediciones representativas deben demostrar que las zonas difíciles de calentar reciben un tratamiento adecuado sin sobrecalentar los materiales más expuestos.
En la producción rutinaria puede utilizarse un número menor de sensores que en los ensayos de cualificación. Esto puede ser razonable si el proveedor explica la relación entre las temperaturas monitorizadas y la carga validada. Es más difícil aceptar un temporizador de secado que se activa en cuanto el aire de la cámara alcanza su punto de consigna, sin haber demostrado que contempla el retraso térmico del conjunto.
En los registros de vacío, confirme que la presión se expresa como presión absoluta y que las unidades son coherentes. Examine la presión en la cámara, no solo el vacío final anunciado por la bomba. La ubicación del manómetro, su calibración, las tuberías de conexión, las fugas y la carga de vapor de agua afectan la interpretación de la lectura.
Solicite un registro completo del ciclo que muestre el calentamiento, la evacuación, las etapas de mantenimiento, las interrupciones y la liberación. La temperatura y la presión deben ser coherentes entre sí. Una lectura de baja presión mientras la carga sigue demasiado fría no demuestra que la humedad haya salido del cartón prensado grueso.
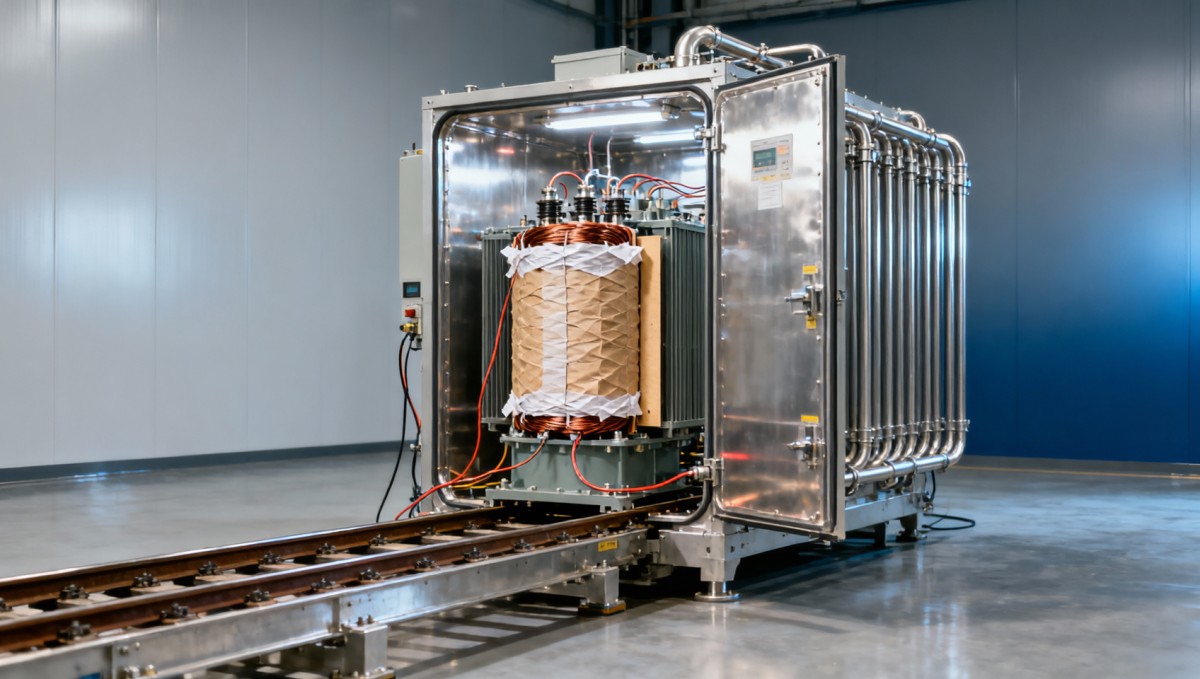
Compare un lote normal con otro que haya requerido un ciclo prolongado. Pregunte qué motivó la prolongación y quién autorizó la liberación. Esto revela si los operarios siguen una decisión basada en el punto final del proceso o si simplemente ejecutan un programa fijo sin tener en cuenta el estado de la carga.
Comprobar cómo se determina que el material está «suficientemente seco»
El tiempo transcurrido es un parámetro del proceso, no una prueba directa de sequedad. Una receta fija puede ser aceptable si está cualificada para una familia de productos definida y para condiciones de humedad inicial controladas, pero el fabricante debe explicar cómo se estableció esa cualificación y cuándo debe repetirse.
Entre las pruebas útiles del punto final pueden figurar las tendencias de extracción de humedad, los ensayos de aumento de presión, las mediciones de humedad o punto de rocío en el escape y los ensayos representativos de humedad del aislamiento sólido. Cada método tiene sus limitaciones:
- Agua recogida: La disminución de la cantidad recogida puede respaldar la evaluación, pero un aporte de calor insuficiente, las pérdidas durante la recogida o un cambio en la carga pueden distorsionar la tendencia.
- Ensayo de aumento de presión: La presión tras el aislamiento refleja tanto las fugas y la desgasificación como la humedad. Deben definirse la temperatura, la duración y los límites de aceptación del ensayo.
- Punto de rocío: El resultado depende del punto de muestreo, la presión y la temperatura del gas, así como del estado de la línea de muestreo. No equivale automáticamente a una medición directa de la humedad del papel.
- Muestras de aislamiento sólido: El muestreo puede aportar pruebas más sólidas sobre el material, pero las muestras testigo deben representar la carga. Una muestra delgada y expuesta puede secarse más rápido que el aislamiento dentro de un devanado.
Cuando se utilice el método Karl Fischer, compruebe el método de muestreo, extracción u horno, así como las precauciones de manipulación. La exposición de una muestra al aire húmedo puede comprometer el resultado antes de que comience el ensayo. El método debe ser adecuado para el material evaluado.
Un fabricante de transformadores de distribución debe explicar cómo respaldan estos indicadores su decisión de liberar el producto. Considere las pruebas dieléctricas rutinarias como pruebas complementarias, no como una medición retrospectiva de la humedad. Superar una prueba de tensión soportada en fábrica no demuestra por sí solo que la celulosa haya alcanzado el nivel de humedad residual previsto.
Seguir la parte activa desde el secado hasta el llenado de aceite
Un ciclo de secado fiable puede verse comprometido por una manipulación posterior sin control. La celulosa puede volver a absorber humedad durante el enfriamiento, el montaje, la inspección y el traslado. Recorra esta ruta durante la evaluación de fábrica en lugar de detenerse en la puerta de la cámara de secado.
Busque límites de exposición definidos, monitorización ambiental cuando corresponda y una respuesta clara cuando se supere el intervalo permitido. Según el proceso, la protección puede incluir la manipulación con aire seco, el traslado en un entorno sellado, una atmósfera controlada o el llenado inmediato. No existe un único tiempo de exposición adecuado para todos los climas de fábrica y todas las temperaturas del aislamiento.
Los registros deben vincular la liberación del secado con las horas de apertura de la cámara, montaje en el tanque y llenado. Si el montaje se retrasa hasta el día siguiente, el procedimiento debe especificar si se requiere protección, una nueva evaluación o un nuevo secado. «Normalmente llenamos de inmediato» es menos convincente que una regla documentada respaldada por marcas de tiempo reales.
Revise por separado la preparación del aceite. Confirme los requisitos de humedad y control de gases, los puntos de muestreo, la limpieza durante el trasiego y las condiciones de llenado. Un bajo contenido de agua en el aceite recién tratado no demuestra que la celulosa esté seca. Verifique también que el llenado al vacío se realice únicamente dentro de la capacidad de vacío cualificada del tanque; no todos los tanques de transformadores de distribución están diseñados para el mismo diferencial de presión.
Verificar la trazabilidad con un número de serie real
Elija una unidad terminada y pida al proveedor que reconstruya su historial de secado. Esto suele ser más informativo que revisar un formulario de calidad en blanco. En el procesamiento por lotes, los registros deben vincular el número de serie del transformador con la carga de la cámara y la decisión de liberación correspondiente.
El expediente de pruebas debe identificar la revisión de la receta, el equipo utilizado, el estado de calibración de los instrumentos pertinentes, las tendencias del ciclo, los resultados del punto final, el operario y la autoridad que autorizó la liberación. Las desviaciones requieren especial atención: las interrupciones del calentamiento, la pérdida de vacío, las fallas de los instrumentos y la exposición excesiva después del secado deben contar con decisiones documentadas.
La continuidad del suministro eléctrico también forma parte de esta evaluación. Pregunte qué permanece operativo durante un corte y cómo se evalúan los ciclos interrumpidos. Para funciones auxiliares limitadas o de respaldo temporal, un sistema portátil de almacenamiento de energía en remolque de 50 kW/100 kWh puede ser pertinente, sujeto a verificaciones de carga, autonomía y compatibilidad eléctrica. Su batería LiFePO4, BMS y EMS no demuestran que sea adecuado para la propia planta de secado; los calentadores, las bombas y las corrientes de arranque requieren una evaluación independiente.
Una fuente de respaldo tampoco sustituye las reglas de reinicio. El fabricante debe determinar si un lote interrumpido puede reanudarse, requiere un ciclo prolongado o debe volver a cualificarse según los criterios establecidos.
Condicionar la aprobación del proveedor a las pruebas
Distinga entre la falta de documentación y la falta de comprensión del proceso. Un registro incompleto puede corregirse. Un proveedor incapaz de explicar el punto final, la cualificación de la carga o los controles de exposición representa un problema más fundamental. Los nuevos diseños de transformadores, los cambios en las configuraciones de aislamiento y las modificaciones importantes de los equipos deben dar lugar a una revisión documentada de la aplicabilidad de la receta.
Jinshida Electric Power Technology Co., Ltd. se centra en equipos de transmisión y distribución de energía para aplicaciones de redes eléctricas, industria, energías renovables e infraestructuras. Su énfasis declarado en los procesos de fabricación y la gestión de calidad debe evaluarse con el mismo enfoque basado en pruebas: procedimientos específicos para cada producto, registros trazables y decisiones de liberación justificadas técnicamente, no garantías generales.
Antes de la aprobación, solicite un expediente de secado representativo y acuerde por escrito los criterios de aceptación pendientes. Si no es posible vincular el historial de temperatura, las pruebas del punto final y el traslado protegido con el transformador suministrado, el proceso de secado aún no se ha demostrado adecuadamente.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.