





Testes de Aceitação em Fábrica para Transformadores de Distribuição com Enrolamentos de Cobre: Um Checklist para Compradores
Um teste de aceitação em fábrica deve ser tratado como uma decisão de liberação, e não como um teste testemunhal meramente cerimonial. Antes de um transformador de distribuição com enrolamento de cobre sair da fábrica, o comprador precisa de evidências de que a unidade foi construída conforme o projeto aprovado, que suas características elétricas correspondem à placa de identificação e à especificação de compra, e que nenhum defeito de fabricação foi ocultado por um acabamento de pintura limpo ou apenas pela aprovação em um teste de rotina.
A abordagem mais eficaz é acordar o plano de inspeção e testes antes da conclusão da produção. Esse plano deve identificar a norma técnica aplicável, os requisitos contratuais, os métodos de teste, os valores de aceitação quando aplicáveis, os documentos a serem apresentados, os pontos de testemunho e a ação necessária para um teste reprovado ou repetido. Um relatório de teste assinado sem esse contexto não é suficiente.
Comece pela base técnica aprovada
Toda decisão de aceitação deve ser rastreada até um conjunto controlado de documentos: o pedido de compra, os desenhos aprovados, os dados técnicos garantidos, a programação da placa de identificação e quaisquer requisitos específicos do projeto. A fábrica pode produzir diversos transformadores semelhantes com diferentes relações de tensão, grupos vetoriais, valores de impedância, configurações de derivações, graus de proteção do invólucro ou layouts de terminais. Uma unidade pode ser aprovada em seus testes elétricos e ainda assim estar incorreta para a instalação se esses detalhes não forem verificados primeiro.
Confirme o seguinte antes de passar aos testes elétricos:
- Potência nominal, tensão primária e secundária, frequência, configuração de fases e grupo vetorial.
- Método de resfriamento especificado, classe de isolamento, base de elevação de temperatura e ambiente de instalação.
- Tipo de comutador de derivações, posições de derivação, mecanismo de operação e recursos necessários de travamento ou indicação.
- Impedância de curto-circuito, garantias de perdas quando indicadas no contrato e acessórios necessários.
- Marcações dos terminais, configuração do neutro, pontos de aterramento, configuração da caixa de cabos ou das buchas e distâncias de isolamento.
- Idioma da placa de identificação, número de série, massa, instruções de elevação, dados do óleo para unidades preenchidas com líquido e etiquetas de advertência.
Essa primeira comparação evita um erro comum de aceitação: aprovar um transformador porque o relatório de teste parece completo, enquanto a unidade física não corresponde ao projeto de aplicação aprovado.
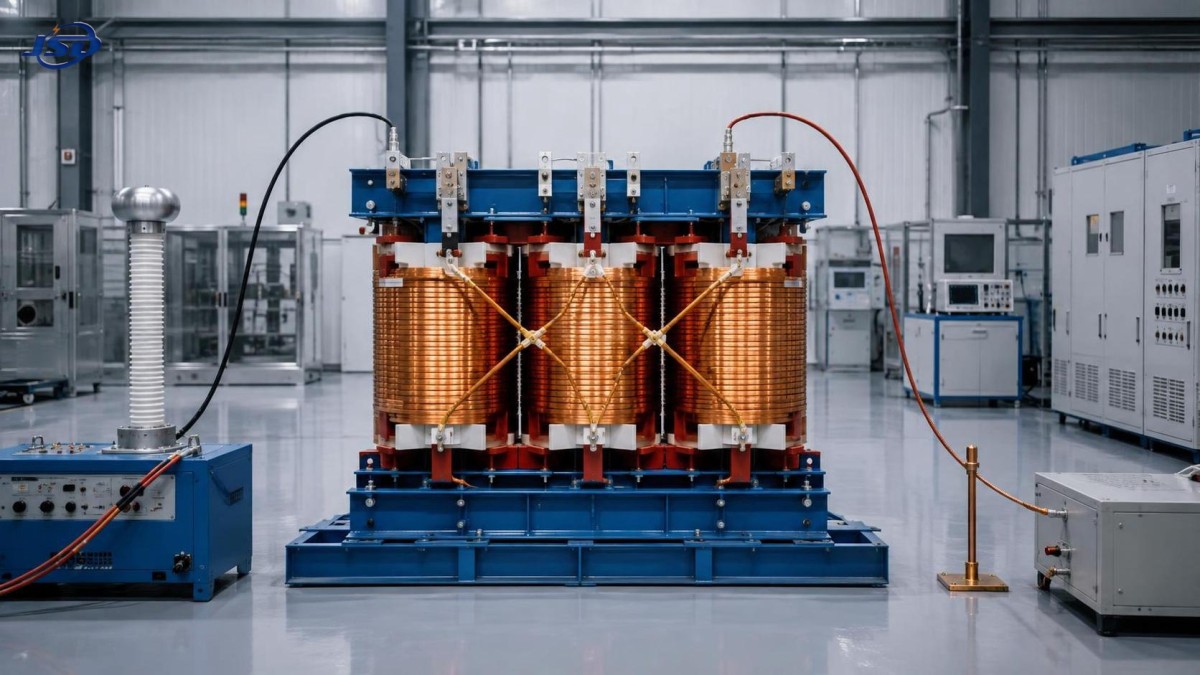
Inspecione o trabalho dos enrolamentos de cobre antes de confiar nos valores de teste
Os condutores de cobre são frequentemente selecionados por sua condutividade, resistência mecânica e desempenho confiável sob ciclos térmicos. No entanto, o valor de um transformador de distribuição com enrolamento de cobre depende da execução, e não apenas do material do condutor. A inspeção em fábrica deve estabelecer que o conjunto de enrolamentos está adequadamente suportado, isolado, conectado e preparado para suportar as solicitações de serviço.
Quando a construção estiver visível durante a etapa de inspeção, examine os condutores dos enrolamentos, as barreiras de isolamento, as estruturas de fixação, os condutores de derivação e as conexões em busca de sinais de mão de obra inadequada. Procure bordas afiadas nas curvas dos condutores, papel isolante ou papelão prensado danificados, calços soltos, roteamento irregular dos condutores, revestimento isolante incompleto ou conexões que pareçam superaquecidas devido a trabalhos de brasagem ou aparafusamento. Essas observações são importantes porque vibrações, forças de corrente de falha e ciclos repetidos de carga atuam sobre o sistema de enrolamentos ao longo da vida operacional do transformador.
Para projetos preenchidos com óleo, a limpeza é igualmente importante. Partículas estranhas, excesso de resíduos de solda, exposição à umidade ou controle inadequado da montagem da parte ativa podem comprometer a confiabilidade dielétrica, mesmo quando o transformador é inicialmente energizado normalmente. O comprador não precisa determinar o processo interno do fabricante, mas deve exigir evidências claras de que a parte ativa foi manuseada sob um processo de qualidade controlado e seca antes da montagem final.
A rastreabilidade de materiais deve ser significativa, e não meramente decorativa. O fabricante deve ser capaz de vincular o número de série do transformador ao lote do condutor do enrolamento, ao sistema de isolamento, aos registros do material do núcleo e aos principais componentes adquiridos. Isso é particularmente útil quando uma investigação posterior de falha exige um histórico claro de produção.
Testes elétricos de rotina que devem ser testemunhados ou analisados
O conjunto exato de testes depende do projeto do transformador e do contrato, mas vários testes de rotina constituem o núcleo prático da aceitação em fábrica. O relatório de teste deve identificar o transformador pelo número de série, apresentar as condições de teste, informar o instrumento ou a configuração de teste utilizada e incluir os resultados reais registrados, em vez de uma declaração genérica de “aprovado”.
Os valores de teste precisam ser interpretados. Pequenas diferenças entre fases podem refletir a resistência dos cabos de teste, a geometria do condutor ou a temperatura. Elas não devem ser descartadas automaticamente, mas também não devem ser avaliadas isoladamente. Uma análise útil questiona se o resultado é internamente consistente, se está de acordo com o projeto aprovado e se o fabricante explicou qualquer desvio do comportamento esperado.
Preste muita atenção aos novos testes. Um teste repetido não é automaticamente motivo para rejeição, mas deve ter uma razão documentada. Um erro de conexão corrigido, por exemplo, é diferente de uma falha dielétrica seguida de reparo. O relatório deve apresentar o evento original, a ação corretiva, a inspeção após o reparo e o resultado final. Remover esse histórico do registro de aceitação impede que o comprador avalie o risco real.
Verificações mecânicas, de segurança e de expedição
O desempenho elétrico pode ser perdido durante o transporte se o transformador não for preparado corretamente. Inspecione o tanque, os radiadores quando instalados, as buchas, os compartimentos de terminais, as juntas, as soldas, os fixadores, as olhais de elevação, as rodas e os dispositivos de alívio de pressão ou de proteção adequados ao projeto. Não deve haver vazamento de óleo, isolamento de porcelana ou polímero danificado, roscas de terminais desprotegidas, terminais de aterramento ausentes ou defeitos de pintura que exponham o metal base em um ambiente corrosivo.
Para um transformador preenchido com líquido, verifique o nível do fluido ou a condição de expedição especificada para transporte, as posições das válvulas, as disposições de vedação e quaisquer instruções de transporte relacionadas à pressão ou ao gás. Para unidades a seco, inspecione a integridade do invólucro, as aberturas de ventilação, a distância interna e a proteção contra umidade e impacto. Em ambos os projetos, confirme que os pontos de elevação estão claramente marcados e que a embalagem de transporte impede o movimento de acessórios vulneráveis.
A análise de segurança deve incluir detalhes práticos que frequentemente são deixados para a instalação no local: pontos de aterramento acessíveis, etiquetas duráveis de advertência de alta tensão, identificação correta de fases e terminais, acesso seguro aos controles de comutação de derivações e segregação adequada das conexões energizadas após a instalação. Esses não são requisitos estéticos. Marcações ambíguas e pontos de aterramento inacessíveis criam riscos evitáveis durante o comissionamento e a manutenção.
Não confunda documentação de certificação com evidências de aceitação
Documentos de certificação e conformidade podem demonstrar que uma família de produtos, material ou componente foi avaliada sob um esquema declarado. Eles não substituem os registros de fábrica específicos para o número de série. O comprador deve solicitar os documentos exigidos pelo projeto, mas deve mantê-los separados das próprias evidências de inspeção e teste do transformador.
O pacote final de documentos normalmente deve incluir os desenhos de contorno e conexão aprovados, dados da placa de identificação, relatório de testes de rotina, lista de embalagem, instruções de operação e manutenção, termos de garantia e registros dos componentes ou acessórios especificados. Quando um projeto exigir testes adicionais, relatórios de inspeção ou certificados, essas entregas devem ser listadas na especificação de compra, em vez de serem presumidas.
Fabricantes com controle de projeto disciplinado, processos de fabricação documentados e um sistema de qualidade rigoroso estão mais bem posicionados para fornecer essa rastreabilidade de forma consistente. A Jinshida Electric Power Technology Co., Ltd. aplica essa abordagem focada na qualidade a equipamentos de transmissão e distribuição de energia para aplicações em redes elétricas, indústria, energia renovável e infraestrutura.
Quando a aplicação no local altera as prioridades do FAT
O teste em fábrica deve refletir o sistema que o transformador atenderá. Um alimentador padrão de concessionária, uma planta com grandes cargas de motores e um local de energia renovável podem impor diferentes preocupações operacionais. Por exemplo, um transformador que alimenta cargas eletrônicas sensíveis pode exigir mais atenção à carga harmônica, à configuração de aterramento e à coordenação de impedância. Uma unidade destinada à operação em paralelo exige confirmação cuidadosa da compatibilidade da relação de tensão, do grupo vetorial, da impedância e da posição de derivação com o transformador associado.
Projetos que combinam um transformador com armazenamento em baterias merecem a mesma disciplina de interface. Um sistema externo como oSistema de Armazenamento de Energia Comercial e Industrial de 125kW/261kWh pode operar em 380 V ou 400 V CA e pode ser utilizado para deslocamento de carga, fornecimento de reserva ou integração de energia renovável. O FAT do transformador não é um teste do gabinete de armazenamento, mas o comprador deve assegurar que a tensão secundária do transformador, o grupo vetorial, a filosofia de proteção, a configuração de aterramento e o fluxo de potência bidirecional esperado estejam alinhados ao projeto elétrico geral.
Uma lista de verificação prática para liberação
A aprovação para expedição deve ser retida até que o comprador possa responder “sim” a cada uma destas perguntas:
- A unidade identificada por número de série corresponde à potência aprovada, tensão, derivações, grupo vetorial, impedância, terminais e acessórios?
- O conjunto de enrolamentos de cobre foi inspecionado ou respaldado por registros adequados de rastreabilidade da produção e dos materiais?
- Os resultados dos testes de rotina estão completos, legíveis, internamente consistentes e vinculados à norma técnica exigida?
- Eventos de teste reprovados, repetidos ou incomuns foram totalmente documentados e encerrados?
- A placa de identificação, as marcações, as disposições de aterramento, as etiquetas de advertência e os controles operacionais são adequados para uma instalação e manutenção seguras?
- O transformador foi protegido para transporte, incluindo buchas vulneráveis, acessórios, superfícies de vedação e dispositivos de elevação?
- O pacote final de documentos contém os registros necessários para comissionamento, manutenção e futura investigação de falhas?
Um transformador com enrolamento de cobre não deve ser aceito simplesmente porque é novo, visualmente intacto ou acompanhado de um certificado padrão. A aceitação é justificada quando a construção, as evidências de teste, os requisitos da aplicação e a condição de expedição contam a mesma história. Essa disciplina identifica problemas corrigíveis enquanto o transformador ainda está na fábrica, onde a solução causa muito menos interrupções do que após a energização.
Últimas notícias
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje

A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.