





Que controles de produção uma fábrica de geradores a diesel deve manter?
Uma fábrica de geradores a diesel deve controlar muito mais do que a potência final de saída e a partida do motor. Um grupo gerador pode passar em um breve teste sem carga e ainda apresentar defeitos que surgem posteriormente como vazamentos de combustível, sobreaquecimento, tensão instável, falha de isolamento, fiação insegura ou proteção inadequada durante a manutenção. Portanto, o sistema de produção deve controlar toda a cadeia, desde a qualificação de fornecedores e a inspeção de recebimento até a montagem, os testes de rotina, a liberação e as ações corretivas pós-entrega.
A abordagem mais eficaz é tratar o controle de produção como um processo documentado de gestão de riscos, e não como uma coleção de pontos de inspeção. A ISO 9001 fornece uma estrutura útil de gestão da qualidade, enquanto a ISO 45001 pode apoiar a gestão de saúde e segurança ocupacional. Nenhuma certificação, por si só, comprova que um grupo gerador esteja tecnicamente em conformidade ou seja adequado para um projeto específico. A conformidade do produto ainda depende dos requisitos aplicáveis ao gerador, motor, alternador, segurança elétrica, emissões e regulamentações locais.
Comece com um plano de controle específico do produto
Uma fábrica de geradores a diesel precisa de um plano de controle que acompanhe a configuração efetivamente fabricada. Isso é essencial porque um pequeno conjunto de reserva, uma unidade industrial conteinerizada e um gerador destinado a uma aplicação de energia crítica não apresentam os mesmos riscos. O plano deve identificar cada característica controlada, o método de aceitação, a frequência de inspeção, a função responsável, os equipamentos de medição e o registro exigido.
Para grupos geradores, as características controladas normalmente incluem a potência nominal do motor, a potência nominal do alternador, os ajustes do regulador de velocidade, o roteamento do sistema de combustível, a capacidade de refrigeração, o dimensionamento dos cabos, os pontos de aterramento, a integridade do invólucro, a programação do painel de controle, os ajustes dos dispositivos de proteção e os dados da placa de identificação. Cada característica deve estar vinculada a um desenho, lista de materiais, especificação aprovada ou instrução de teste definida. Uma instrução verbal no chão de fábrica não é um substituto adequado para um documento controlado.
A gestão de configuração é particularmente importante. Uma fábrica pode usar estruturas, radiadores, painéis de controle e alternadores semelhantes em várias potências, mas a intercambiabilidade nas dimensões físicas não garante adequação elétrica ou térmica. Substituir um disjuntor, relé, terminal de cabo, mangueira, sensor ou bloco de terminais sem análise de engenharia pode invalidar a coordenação da proteção, o desempenho do invólucro ou requisitos específicos do cliente. Toda alteração aprovada deve ser rastreável ao número de série da unidade e à data de produção.
Os controles de recebimento determinam o que os testes finais podem comprovar de forma realista
Os testes funcionais finais não podem revelar de forma confiável todas as fragilidades introduzidas por materiais de baixa qualidade ou componentes não aprovados. Portanto, o controle de qualidade de recebimento deve se concentrar em itens e materiais adquiridos críticos, em vez de aplicar a mesma profundidade de inspeção a cada entrega.
Motores, alternadores, controladores, disjuntores, baterias, tanques de combustível, radiadores, mangueiras flexíveis, chicotes elétricos, materiais acústicos e invólucros de proteção precisam de critérios de aceitação definidos. Dependendo do componente, as verificações podem incluir confirmação de identidade, documentação do fornecedor, confirmação do número da peça e da revisão, inspeção visual de condição, verificações dimensionais, verificações elétricas, análise de certificados e amostragem conforme o risco avaliado.
A rastreabilidade é mais valiosa quando um defeito pode afetar a segurança, a confiabilidade ou o serviço em campo. A fábrica deve ser capaz de identificar quais motor, alternador, controlador, dispositivo de proteção e principais componentes elétricos foram instalados em uma unidade concluída. A rastreabilidade por lote é frequentemente adequada para consumíveis, como arame de solda, tinta, abraçadeiras de mangueira, juntas, lubrificantes e materiais de cabos, quando um defeito pode afetar várias unidades.
A aprovação de fornecedores também deve incluir o controle de alterações. Um certificado de fornecedor ou uma aprovação anterior não deve cobrir automaticamente uma nova unidade de produção, um projeto de componente revisado, uma matéria-prima alternativa ou um processo de calibração modificado. Se um componente adquirido possuir uma classificação ou certificação declarada, a fábrica deve verificar se a versão fornecida corresponde à versão aprovada, e não apenas se apresenta uma marca conhecida.
A qualidade da montagem depende da disciplina do processo, não de correções no fim da linha
A montagem de geradores combina trabalhos mecânicos, elétricos, de fluidos e de sistemas de controle. Muitos defeitos recorrentes surgem nas interfaces: uma conexão elétrica com torque incorreto, uma linha de combustível mal apoiada, um cabo roteado próximo a uma superfície quente, uma entrada de invólucro sem vedação ou um sensor conectado incorretamente. Essas falhas podem permanecer ocultas durante um curto funcionamento na fábrica.
As instruções de trabalho devem definir a sequência de montagem, as ferramentas necessárias, os valores de aperto, os métodos de vedação, os requisitos de limpeza e os pontos de parada para inspeção. As juntas com torque controlado merecem atenção especial. Juntas de barramentos, terminais do alternador, conexões de bateria, terminais de aterramento, suportes do motor, conexões de combustível e conexões de escape devem ser montados utilizando valores e ferramentas especificados sob controle de calibração. Um valor de torque sem evidência de que a ferramenta é adequada e calibrada não constitui um controle de produção confiável.
A qualidade da execução elétrica exige atenção separada da montagem mecânica. Identificação de cabos, seção transversal dos condutores, método de crimpagem, preparação de terminais, segregação da fiação de potência e controle, raio de curvatura, proteção contra abrasão e vedação das entradas do invólucro influenciam a confiabilidade. O mesmo se aplica à continuidade do aterramento: um condutor de terra visualmente presente não é suficiente se a tinta, a proteção anticorrosiva, ferragens soltas ou uma conexão inadequada impedirem um caminho de proteção de baixa resistência.
Os controles de soldagem e fabricação são igualmente relevantes para estruturas de base, tanques, coberturas, pontos de elevação e suportes do sistema de combustível. A fábrica deve definir procedimentos de soldagem qualificados quando necessário, verificar a competência dos soldadores, inspecionar soldas críticas e controlar deformações. Olhais de elevação e travas de transporte exigem cuidado especial, pois uma disposição de elevação insegura pode criar riscos graves antes mesmo de o gerador ser comissionado.
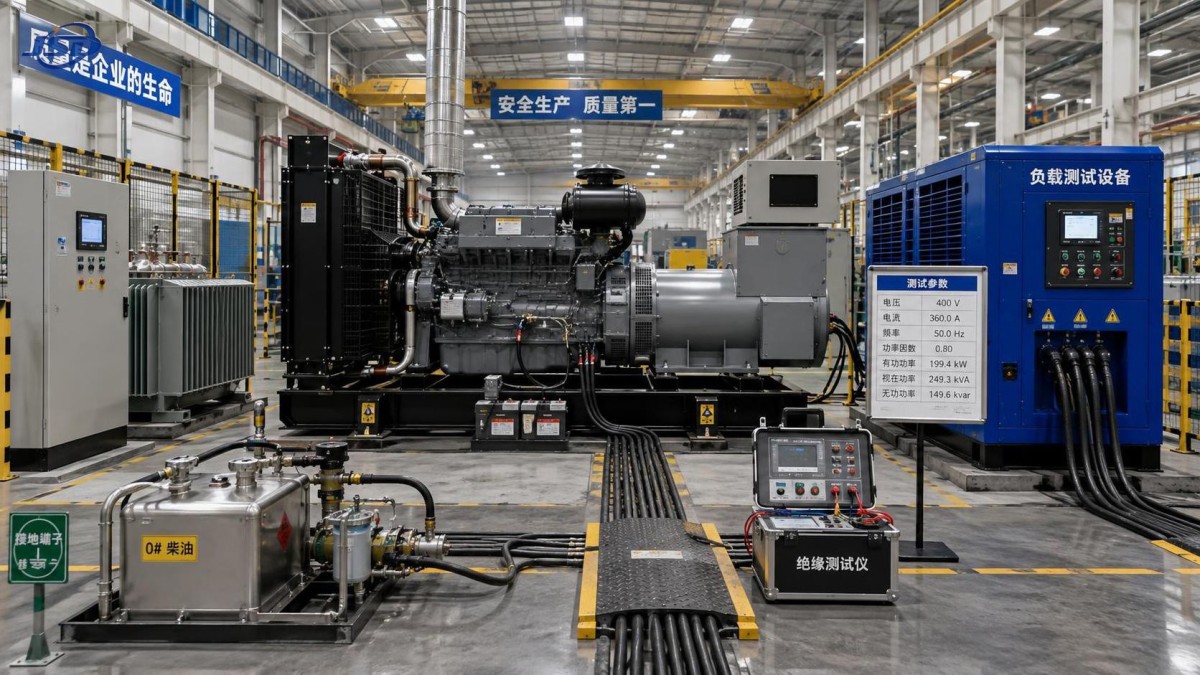
Os testes devem refletir os riscos que o cliente enfrentará
Os testes de rotina devem confirmar que a unidade concluída corresponde à sua configuração aprovada e opera com segurança sob condições definidas. Os testes aplicáveis dependem da potência nominal do gerador, regime de serviço, escopo do equipamento, especificação contratual e norma aplicável. A série ISO 8528 é amplamente utilizada para grupos geradores CA acionados por motores alternativos de combustão interna; partes relevantes tratam de áreas como classificações e desempenho, segurança, aparelhagem de controle e orientações de aplicação. A edição exata e o escopo contratual devem ser confirmados para cada projeto.
Um teste de aceitação em fábrica significativo é mais do que dar partida no motor e observar um indicador de tensão. Ele deve verificar, conforme aplicável:
- modelo, número de série, potência nominal, tensão, frequência, configuração de fases e informações da placa de identificação corretos;
- partida, parada, estabilidade de velocidade e resposta de frequência regulada do motor;
- regulação de tensão do alternador, equilíbrio de fases e desempenho de saída sob um perfil de carga adequado;
- operação de alarmes, desligamentos, parada de emergência, proteção contra sobrevelocidade, proteção contra baixa pressão de óleo, proteção contra alta temperatura do líquido de arrefecimento e funções de carregamento da bateria;
- operação do disjuntor, intertravamentos, ajustes dos dispositivos de proteção e lógica do painel de controle;
- resistência de isolamento, continuidade da ligação de proteção, verificação de polaridade e fiação, quando aplicável;
- verificações de vazamento nos sistemas de combustível, óleo, líquido de arrefecimento, escape e ar;
- vibração anormal, ruído, sobreaquecimento, conexões soltas ou interferência entre peças móveis.
O teste de carga exige interpretação cuidadosa. Um teste realizado com baixa carga pode verificar a operação básica, mas não pode estabelecer o comportamento na potência contratada. O desempenho térmico, a resposta de tensão, a estabilidade do motor, o comportamento do escape e a adequação do sistema de refrigeração tornam-se mais significativos à medida que a carga aumenta e a duração do teste é suficiente para que as condições operacionais se estabilizem. A fábrica deve documentar a capacidade do banco de carga, a duração do teste, as condições ambientais, os valores medidos, os instrumentos utilizados e quaisquer desvios.
As funções de proteção não devem ser aceitas apenas porque uma tela do controlador mostra que estão ativadas. O sistema de controle deve ser verificado em relação aos ajustes, fiação e lógica de causa e efeito pretendida aprovados. Quando testar diretamente uma função de desligamento puder criar risco para o equipamento, o método de teste ainda deverá fornecer evidência convincente de que a entrada, a lógica, a saída e o dispositivo final operam conforme pretendido.
Os controles de segurança devem ir além do próprio produto
Uma fábrica que produz equipamentos de energia deve controlar os perigos criados por combustível, baterias, máquinas rotativas, operações de elevação, áreas de teste elétrico, soldagem, solventes, processos de pintura e ruído. A segurança da produção e a segurança do produto estão ligadas: limpeza inadequada, fiação temporária sem controle, práticas de elevação inadequadas ou proteções de máquinas desativadas também podem criar defeitos no equipamento acabado.
As baias de teste elétrico devem ter restrições claras de acesso, sistemas de aviso, isolamento de emergência, procedimentos definidos de energização e pessoal competente. Cabos de teste, conexões de banco de carga, arranjos de aterramento e instrumentos temporários precisam de inspeção e manutenção. As áreas de teste não devem depender de práticas informais, especialmente quando envolvem alta corrente, painéis energizados, sistemas de baterias ou equipamentos rotativos.
O manuseio de combustível requer medidas contra vazamento, ignição e liberação ambiental. Isso inclui armazenamento adequado, providências para resposta a derramamentos, gestão de absorventes contaminados, ventilação quando necessária e controle de atividades de trabalho a quente. Os procedimentos de manuseio de baterias devem abordar elevação, exposição a ácido quando aplicável, riscos de curto-circuito, ventilação durante o carregamento e proteção correta dos terminais. Procedimentos de bloqueio e isolamento são necessários sempre que o pessoal trabalhar em equipamentos que possam partir automaticamente ou reter energia elétrica.
A documentação é uma ferramenta de controle, não uma formalidade administrativa posterior
Um registro completo de fabricação permite responder a perguntas básicas, porém importantes, após a liberação: Quais componentes foram instalados? Quais desenhos e ajustes se aplicavam? Quem concluiu as inspeções críticas? Quais foram os resultados reais dos testes? Quais instrumentos de medição foram utilizados? Foram encontradas não conformidades, reparadas e retestadas?
Para cada conjunto liberado, o registro normalmente deve incluir a especificação técnica aprovada, a revisão da lista de materiais, os registros de inspeção, os registros de torque ou de processo quando designados como críticos, o relatório de teste, os ajustes de proteção, o status de calibração dos instrumentos relevantes, a disposição das não conformidades e a autorização final de liberação. Os sistemas digitais podem melhorar a recuperação e o controle de versões, mas os registros digitalizados ou eletrônicos só agregam valor se o processo subjacente for disciplinado.
Os equipamentos de medição e teste devem ser selecionados para a precisão e a faixa exigidas, protegidos contra danos e calibrados ou verificados em intervalos planejados. Uma leitura de corrente de carga, resultado de resistência de isolamento, valor de torque ou medição de temperatura não pode sustentar a aceitação se o status do instrumento for desconhecido. Quando um equipamento é considerado fora de tolerância, a fábrica deve avaliar se decisões anteriores de inspeção ou teste podem ter sido afetadas.
O controle de não conformidades deve prevenir recorrências, não apenas permitir a expedição
A pressão da produção pode incentivar retrabalhos rápidos sem análise adequada. Essa abordagem é arriscada quando os defeitos envolvem terminais repetidamente soltos, vazamentos recorrentes, ajustes de controle incorretos, problemas de aderência da tinta, sobreaquecimento ou componentes incompatíveis. Um sistema de não conformidades deve distinguir entre um erro isolado de execução e uma falha no nível do processo.
As decisões de disposição exigem autoridade técnica. O retrabalho deve ser documentado, inspecionado e retestado quando o defeito afeta a segurança ou o desempenho. Decisões de “usar como está” não devem ser usadas para contornar um requisito especificado, a menos que exista uma concessão de engenharia controlada e a concordância do cliente quando contratualmente necessária. Os controles de sucateamento e quarentena são igualmente importantes: componentes rejeitados devem ser claramente segregados para que não retornem à montagem por engano.
A ação corretiva deve examinar a causa em termos de condições do processo, instruções, ferramental, treinamento, qualidade de recebimento, clareza do projeto e supervisão. Constatações repetidas de inspeção são frequentemente evidência de que o próprio processo continua instável. A análise de tendências de tipos de defeito, horas de retrabalho, falhas de fornecedores, falhas de teste e observações de segurança pode identificar onde a ação preventiva é mais valiosa do que adicionar outra inspeção final.
As interfaces com transformadores e equipamentos para áreas perigosas exigem limites separados
As fábricas de geradores frequentemente fornecem conjuntos que se conectam a transformadores, aparelhagem de manobra, equipamentos de transferência automática ou sistemas de distribuição em minas. O limite de qualidade deve ser explícito. Um grupo gerador pode estar em conformidade dentro de seu próprio escopo, enquanto o sistema elétrico completo ainda exige verificações separadas de compatibilidade de tensão, arranjo de aterramento, coordenação da proteção, terminação de cabos e requisitos para áreas perigosas.
Por exemplo, aplicações de mineração subterrânea podem exigir equipamentos projetados e certificados para condições que diferem significativamente das instalações industriais comuns. Um transformador descrito como à prova de chamas ou adequado para mineração não deve ser tratado como intercambiável com um transformador de distribuição padrão imerso em óleo apenas porque sua tensão e potência em kVA parecem adequadas. Equipamentos como umTransformador à Prova de Chamas para Mineração devem ser avaliados em relação à especificação de mina aplicável, condições de instalação, requisitos de invólucro, disposição da caixa de cabos, esquema de proteção e normas relevantes indicadas para esse equipamento. O plano de controle da fábrica de geradores deve verificar a interface, e não presumir que a documentação em nível de componente resolva as obrigações de segurança em nível de sistema.
A autoridade de liberação deve ser independente da urgência da produção
A liberação final é o ponto em que a fábrica assume a responsabilidade de que o equipamento está em conformidade com a especificação aprovada e concluiu as inspeções e os testes exigidos. A decisão de liberação deve ser tomada por pessoal autorizado, com acesso ao registro completo de produção e autoridade para interromper a expedição quando as evidências estiverem incompletas.
Uma fábrica disciplinada de geradores a diesel não define qualidade como “nenhum defeito visível na expedição”. Ela mantém entradas controladas, métodos de montagem repetíveis, testes significativos, registros confiáveis, práticas de trabalho protegidas e um ciclo de ação corretiva que altera o processo quando as evidências mostram ser necessário. Esses controles são o que transformam um gerador montado em equipamento que pode ser instalado, mantido e utilizado com confiança, sem transferir riscos evitáveis de qualidade e segurança para o local.
Últimas notícias
- 00
0000-00
Avaliação do Custo do Ciclo de Vida de Atualizações de Transformadores de Subestação de Alta Capacidade - 00
0000-00
Como as perdas do transformador afetam a produção de energia em projetos de usinas solares - 00
0000-00
Quando um transformador de alta tensão precisa de um comutador de derivação sob carga?
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje

A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.