





Какие меры производственного контроля должен поддерживать завод по производству дизельных генераторов?
Завод по производству дизельных генераторов должен контролировать гораздо больше, чем только выходную мощность и запуск двигателя. Генераторная установка может успешно пройти кратковременный запуск без нагрузки, но при этом иметь дефекты, которые позднее проявятся в виде утечек топлива, перегрева, нестабильного напряжения, нарушения изоляции, небезопасной проводки или недостаточной защиты при техническом обслуживании. Поэтому производственная система должна контролировать всю цепочку — от квалификации поставщиков и входного контроля до сборки, стандартных испытаний, выпуска и корректирующих действий после поставки.
Наиболее эффективный подход — рассматривать производственный контроль как документированный процесс управления рисками, а не как набор контрольных точек. ISO 9001 предоставляет полезную основу для менеджмента качества, а ISO 45001 может поддерживать управление охраной труда и промышленной безопасностью. Однако ни одна из этих сертификаций сама по себе не доказывает, что генераторная установка технически соответствует требованиям или пригодна для конкретного проекта. Соответствие продукции по-прежнему зависит от применимых требований к генераторам, двигателям, альтернаторам, электрической безопасности, выбросам и местного законодательства.
Начните с плана контроля, ориентированного на конкретное изделие
Заводу по производству дизельных генераторов необходим план контроля, соответствующий фактически изготавливаемой конфигурации. Это важно, поскольку маломощная резервная установка, контейнерная промышленная установка и генератор, предназначенный для ответственного электроснабжения, несут разные риски. План должен определять каждую контролируемую характеристику, метод приемки, частоту контроля, ответственную роль, средства измерения и требуемую запись.
Для генераторных установок контролируемые характеристики обычно включают номинальные параметры двигателя, номинальные параметры альтернатора, настройки регулятора частоты вращения, прокладку топливной системы, мощность системы охлаждения, сечение кабелей, точки заземления, целостность корпуса, программирование панели управления, настройки защитных устройств и данные на паспортной табличке. Каждая характеристика должна быть связана с чертежом, спецификацией материалов, утвержденной спецификацией или установленной инструкцией по испытаниям. Устное указание в производственном цехе не является достаточной заменой контролируемого документа.
Особенно важно управление конфигурацией. Завод может использовать сходные рамы, радиаторы, панели управления и альтернаторы для нескольких номиналов, однако взаимозаменяемость по физическим размерам не гарантирует электрическую или тепловую пригодность. Замена автоматического выключателя, реле, кабельного наконечника, шланга, датчика или клеммной колодки без инженерного анализа может нарушить координацию защит, характеристики корпуса или требования заказчика. Каждое утвержденное изменение должно быть прослеживаемо до серийного номера установки и даты производства.
Входной контроль определяет, что реально могут подтвердить окончательные испытания
Окончательные функциональные испытания не могут надежно выявить каждую слабость, вызванную некачественными материалами или неутвержденными компонентами. Поэтому входной контроль качества должен быть сосредоточен на критически важных закупаемых изделиях и материалах, а не применять одинаковую глубину контроля к каждой поставке.
Для двигателей, альтернаторов, контроллеров, автоматических выключателей, аккумуляторов, топливных баков, радиаторов, гибких шлангов, кабельных жгутов, звукопоглощающих материалов и защитных корпусов должны быть определены критерии приемки. В зависимости от компонента проверки могут включать идентификацию, документацию поставщика, подтверждение номера детали и редакции, визуальный контроль состояния, проверку размеров, электрические проверки, анализ сертификатов и выборочный контроль в соответствии с оцененным риском.
Прослеживаемость наиболее ценна там, где дефект может повлиять на безопасность, надежность или обслуживание на объекте. Завод должен иметь возможность установить, какие двигатель, альтернатор, контроллер, защитное устройство и основные электрические компоненты были установлены на готовую установку. Прослеживаемость партий часто уместна для расходных материалов, таких как сварочная проволока, краска, хомуты для шлангов, прокладки, смазочные материалы и кабельные материалы, если дефект может затронуть несколько установок.
Одобрение поставщика также должно включать контроль изменений. Сертификат поставщика или предыдущее одобрение не должны автоматически распространяться на новую производственную площадку, пересмотренную конструкцию компонента, альтернативное сырье или измененный процесс калибровки. Если закупаемый компонент имеет заявленный номинал или сертификацию, завод должен проверить, что поставленная версия соответствует утвержденной версии, а не только имеет знакомое название бренда.
Качество сборки зависит от технологической дисциплины, а не от исправлений в конце линии
Сборка генератора объединяет механические, электрические, жидкостные работы и работы с системой управления. Многие повторяющиеся дефекты возникают на стыках: неправильно затянутое электрическое соединение, недостаточно закрепленная топливная линия, кабель, проложенный рядом с горячей поверхностью, негерметичный ввод корпуса или неправильно подключенный датчик. Эти неисправности могут остаться скрытыми во время кратковременного заводского запуска.
Рабочие инструкции должны определять последовательность сборки, требуемые инструменты, значения затяжки, методы герметизации, требования к чистоте и точки приостановки для контроля. Особого внимания заслуживают соединения с контролируемым моментом затяжки. Соединения шин, клеммы альтернатора, соединения аккумулятора, клеммы заземления, крепления двигателя, топливные фитинги и соединения выхлопной системы должны собираться с использованием установленных значений и инструментов, находящихся под контролем калибровки. Значение крутящего момента без подтверждения пригодности и калибровки инструмента не является надежным производственным контролем.
Качество электрического монтажа требует отдельного внимания помимо механической сборки. Идентификация кабелей, сечение проводников, метод опрессовки, подготовка клемм, разделение силовой и управляющей проводки, радиус изгиба, защита от истирания и герметизация вводов в корпус — все это влияет на надежность. То же относится к непрерывности заземления: визуально имеющийся заземляющий проводник недостаточен, если краска, антикоррозионное покрытие, ослабленный крепеж или неподходящее соединение препятствуют созданию низкоомного защитного пути.
Контроль сварки и изготовления металлоконструкций также важен для базовых рам, баков, кожухов, точек подъема и опор топливной системы. Завод должен при необходимости определить аттестованные процедуры сварки, подтверждать квалификацию сварщиков, контролировать критические сварные швы и управлять деформациями. Подъемные проушины и транспортировочные фиксаторы требуют особой осторожности, поскольку небезопасная схема подъема может создать серьезный риск еще до ввода генератора в эксплуатацию.
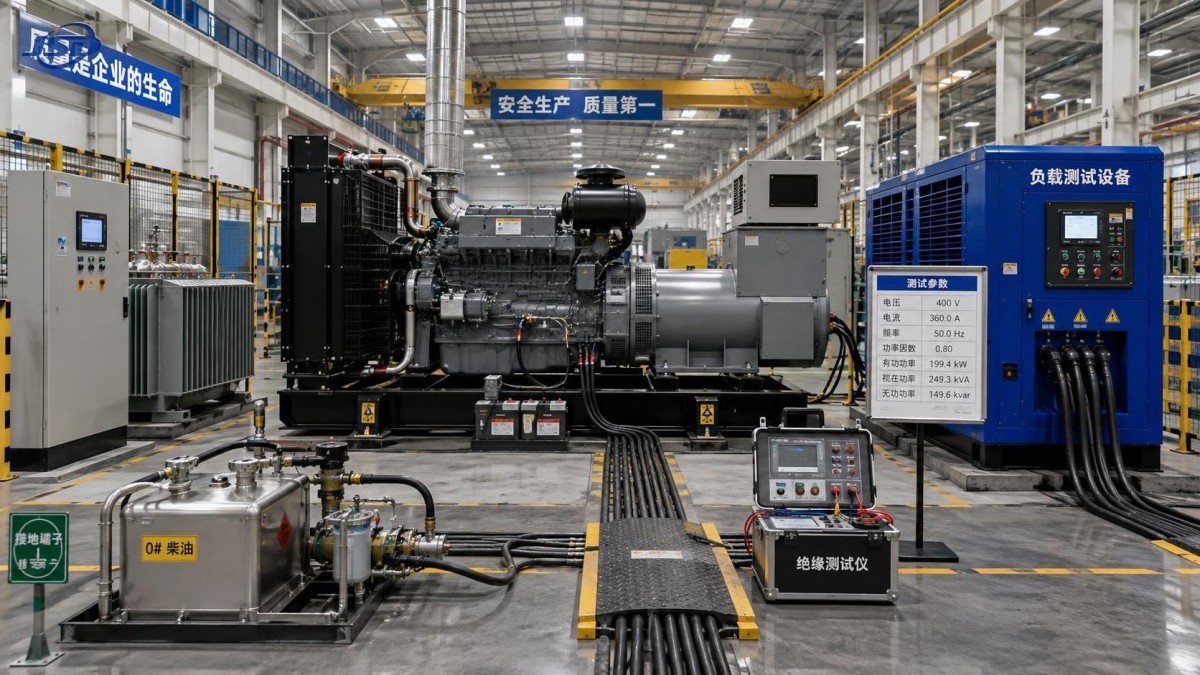
Испытания должны отражать риски, с которыми столкнется заказчик
Стандартные испытания должны подтверждать, что готовая установка соответствует утвержденной конфигурации и безопасно работает в установленных условиях. Применимые испытания зависят от номинальных параметров генератора, режима работы, объема оборудования, договорной спецификации и применимого стандарта. Серия ISO 8528 широко применяется для генераторных установок переменного тока с приводом от поршневых двигателей внутреннего сгорания; соответствующие части охватывают такие области, как номинальные характеристики и производительность, безопасность, аппаратура управления и рекомендации по применению. Точную редакцию и договорной объем следует подтверждать для каждого проекта.
Содержательное заводское приемочное испытание — это не просто запуск двигателя и наблюдение за индикатором напряжения. Оно должно проверять, в зависимости от применимости:
- правильность модели, серийного номера, номинальных параметров, напряжения, частоты, схемы фаз и информации на паспортной табличке;
- запуск и останов двигателя, стабильность частоты вращения и регулируемую реакцию частоты;
- регулирование напряжения альтернатора, баланс фаз и выходные характеристики при соответствующем профиле нагрузки;
- работу сигнализации, отключений, аварийной остановки, защиты от превышения частоты вращения, защиты от низкого давления масла, защиты от высокой температуры охлаждающей жидкости и функций зарядки аккумулятора;
- работу автоматического выключателя, блокировки, настройки защитных устройств и логику панели управления;
- сопротивление изоляции, непрерывность защитного соединения, полярность и проверку проводки, где применимо;
- проверки на утечки топлива, масла, охлаждающей жидкости, выхлопных газов и воздуха;
- аномальную вибрацию, шум, перегрев, ослабленные соединения или взаимодействие между движущимися частями.
Испытания под нагрузкой требуют тщательной интерпретации. Испытание при низкой нагрузке может подтвердить базовую работоспособность, но не может установить поведение при договорном номинале. Тепловые характеристики, реакция напряжения, стабильность двигателя, характеристики выхлопа и достаточность системы охлаждения становятся более показательными по мере увеличения нагрузки и при достаточной продолжительности испытания для стабилизации рабочих условий. Завод должен документировать мощность нагрузочного стенда, продолжительность испытания, условия окружающей среды, измеренные значения, использованные приборы и любые отклонения.
Защитные функции не следует принимать только потому, что на экране контроллера показано их включение. Система управления должна быть проверена на соответствие утвержденным настройкам, проводке и предусмотренной логике причинно-следственных связей. Если непосредственное испытание функции отключения может создать риск для оборудования, метод испытания все равно должен давать убедительное подтверждение того, что вход, логика, выход и конечное устройство работают по назначению.
Контроль безопасности должен распространяться не только на сам продукт
Завод, производящий энергетическое оборудование, должен контролировать опасности, создаваемые топливом, аккумуляторами, вращающимися механизмами, подъемными операциями, зонами электрических испытаний, сваркой, растворителями, процессами окраски и шумом. Производственная безопасность и безопасность продукции взаимосвязаны: плохое содержание рабочих мест, неконтролируемая временная проводка, ненадлежащая практика подъема или отключенные защитные ограждения механизмов также могут создавать дефекты в готовом оборудовании.
Зоны электрических испытаний должны иметь четкие ограничения доступа, системы предупреждения, аварийное отключение, определенные процедуры подачи напряжения и квалифицированный персонал. Испытательные провода, соединения нагрузочного стенда, схемы заземления и временные приборы нуждаются в контроле и обслуживании. Зоны испытаний не должны полагаться на неформальную практику, особенно когда задействованы высокий ток, панели под напряжением, аккумуляторные системы или вращающееся оборудование.
Обращение с топливом требует мер против утечек, воспламенения и выбросов в окружающую среду. Это включает подходящее хранение, меры реагирования на разливы, обращение с загрязненными абсорбентами, вентиляцию при необходимости и контроль огневых работ. Процедуры обращения с аккумуляторами должны учитывать подъем, воздействие кислоты, где применимо, риски короткого замыкания, вентиляцию при зарядке и правильную защиту клемм. Процедуры блокировки и изоляции необходимы всякий раз, когда персонал работает с оборудованием, которое может запуститься автоматически или сохранять электрическую энергию.
Документация — это инструмент контроля, а не административное дополнение
Полный производственный комплект записей позволяет после выпуска ответить на основные, но важные вопросы: Какие компоненты были установлены? Какие чертежи и настройки применялись? Кто выполнил критические проверки? Каковы были фактические результаты испытаний? Какие средства измерения использовались? Были ли обнаружены несоответствия, устранены и повторно испытаны?
Для каждой выпущенной установки запись обычно должна включать утвержденную техническую спецификацию, редакцию спецификации материалов, записи контроля, записи о крутящем моменте или процессе, если они определены как критические, протокол испытаний, настройки защит, статус калибровки соответствующих приборов, решение по несоответствию и разрешение на окончательный выпуск. Цифровые системы могут улучшить поиск и контроль версий, однако отсканированные или электронные записи имеют ценность только при дисциплинированности основного процесса.
Средства измерения и испытательное оборудование должны выбираться с учетом требуемой точности и диапазона, защищаться от повреждений и калиброваться или поверяться через запланированные интервалы. Показание тока нагрузки, результат измерения сопротивления изоляции, значение крутящего момента или измерение температуры не могут служить основанием для приемки, если статус прибора неизвестен. Если оборудование обнаружено вне допуска, завод должен оценить, могли ли быть затронуты предыдущие решения по контролю или испытаниям.
Контроль несоответствий должен предотвращать повторение, а не только обеспечивать отгрузку
Производственное давление может поощрять быстрое исправление без надлежащего анализа. Такой подход рискован, когда дефекты связаны с повторяющимися ослабленными клеммами, регулярными утечками, неправильными настройками управления, проблемами адгезии краски, перегревом или несоответствующими компонентами. Система управления несоответствиями должна различать единичную ошибку изготовления и сбой на уровне процесса.
Решения о дальнейших действиях требуют технических полномочий. Доработка должна быть документирована, проконтролирована и повторно испытана, если дефект влияет на безопасность или характеристики. Решения «использовать как есть» не должны применяться для обхода установленного требования, если только не имеется контролируемое инженерное разрешение и согласие заказчика, когда это необходимо по договору. Не менее важны контроль брака и карантина: отклоненные компоненты должны быть четко изолированы, чтобы они не могли по ошибке вернуться в сборку.
Корректирующее действие должно анализировать причину с точки зрения условий процесса, инструкций, оснастки, обучения, входного качества, ясности конструкции и надзора. Повторяющиеся результаты контроля часто свидетельствуют о том, что сам процесс остается нестабильным. Анализ тенденций по типам дефектов, часам доработки, отказам поставщиков, неудачным испытаниям и наблюдениям по безопасности может выявить, где предупредительные действия ценнее добавления еще одного окончательного контроля.
Интерфейсы с трансформаторами и оборудованием для опасных зон требуют отдельных границ
Заводы по производству генераторов часто поставляют комплексы, подключаемые к трансформаторам, распределительным устройствам, оборудованию автоматического ввода резерва или системам распределения для шахт. Граница ответственности за качество должна быть четкой. Генераторная установка может соответствовать требованиям в пределах собственного объема, тогда как полная энергосистема все равно требует отдельных проверок совместимости напряжения, схемы заземления, координации защит, оконцевания кабелей и требований для опасных зон.
Например, для подземных горных работ может требоваться оборудование, спроектированное и сертифицированное для условий, резко отличающихся от обычных промышленных установок. Трансформатор, описанный как взрывозащищенный или пригодный для горных работ, не следует считать взаимозаменяемым со стандартным масляным распределительным трансформатором только потому, что его номиналы напряжения и кВА кажутся подходящими. Такое оборудование, как горный взрывозащищённый трансформатор, должно оцениваться по применимой шахтной спецификации, условиям установки, требованиям к корпусу, конструкции кабельного ящика, схеме защиты и соответствующим стандартам, указанным для этого оборудования. План контроля завода по производству генераторов должен проверять интерфейс, а не предполагать, что документация на уровне компонентов решает обязательства по безопасности на уровне системы.
Полномочия по выпуску должны быть независимы от срочности производства
Окончательный выпуск — это момент, когда завод принимает на себя ответственность за то, что оборудование соответствует утвержденной спецификации и прошло требуемые проверки и испытания. Решение о выпуске должно приниматься уполномоченным персоналом, имеющим доступ к полному производственному комплекту записей и полномочия остановить отгрузку при неполноте доказательств.
Дисциплинированный завод по производству дизельных генераторов не определяет качество как «отсутствие видимого дефекта при отгрузке». Он поддерживает контролируемые входные данные, воспроизводимые методы сборки, содержательные испытания, надежные записи, безопасные методы работы и цикл корректирующих действий, который изменяет процесс, когда доказательства показывают необходимость этого. Именно эти меры контроля превращают собранный генератор в оборудование, которое можно устанавливать, обслуживать и использовать с уверенностью, не перенося на объект предотвратимые риски для качества и безопасности.

Получить коммерческое предложение
Независимо от того, требуется ли вам общая консультация или конкретная поддержка, мы готовы вам помочь.
Отправьте нам свой запрос сегодня

Jinshida Electric сохраняет приверженность содействию глобальному энергетическому развитию посредством профессионального производства и превосходного обслуживания.