





Guide de dimensionnement du stockage d’énergie par batteries industriel pour les sites de production à forte charge
Le dimensionnement d’un système de stockage sur batterie pour une usine à forte charge doit être établi à partir du comportement électrique du site, et non d’un objectif générique en kWh. La première question consiste à déterminer si le système doit écrêter les pointes de demande, maintenir les charges critiques lors de perturbations en amont, stabiliser des charges de procédé à réponse rapide ou assurer le temps de transition entre l’alimentation du réseau et la production sur site. Chaque objectif implique un rapport différent entre la puissance nominale, la capacité énergétique, la marge de charge du transformateur, le temps de réponse de l’onduleur et la profondeur de décharge admissible. Un système qui semble suffisant sur un graphique de consommation quotidienne peut néanmoins être sous-dimensionné si l’usine connaît des hausses de courant brèves et importantes dues au démarrage de gros moteurs, aux soudeuses, au chauffage par induction, aux compresseurs ou aux lignes de production cycliques.
Pour la plupart des évaluations de systèmes industriels de stockage sur batterie, le profil de charge doit être réparti en plusieurs niveaux. La charge de base correspond à la demande alimentée en permanence, qui reste relativement stable. Vient ensuite la charge de procédé, susceptible de varier selon l’équipe, le lot ou l’état de la machine. Un troisième niveau correspond souvent à la demande transitoire ou intermittente, dont la durée est courte mais dont le niveau de puissance est élevé. Si ces niveaux ne sont pas séparés, le système de stockage est souvent surdimensionné en énergie et sous-spécifié en puissance de décharge. Une batterie peut disposer d’une capacité suffisante en kWh pour une heure tout en étant incapable de soutenir un événement de dix secondes si l’onduleur, le jeu de barres, les câbles ou l’impédance du transformateur limitent la puissance réellement fournie.
Lors de l’analyse des données par intervalles, les sites à forte charge doivent éviter de s’appuyer uniquement sur les pointes relevées par la facturation du réseau. Ces pointes sont utiles pour analyser les coûts liés à la demande, mais elles ne décrivent pas les conditions réelles sur les jeux de barres internes. Une surveillance à l’échelle de la sous-seconde ou de la seconde est souvent nécessaire lorsque l’usine comporte des variateurs de fréquence, des transformateurs de four, de grandes charges redresseuses ou des appels de courant répétés. Dans de nombreux cas, le dimensionnement pratique commence par l’identification de trois fenêtres de fonctionnement : production normale, alimentation réseau limitée et mode de secours. La batterie est ensuite dimensionnée en fonction de la condition crédible la plus défavorable dans chaque fenêtre, plutôt qu’en fonction de la consommation annuelle moyenne.
Commencer par définir la limite électrique
Le point de raccordement est déterminant. Une batterie installée du côté basse tension d’un transformateur de distribution se comporte différemment d’une batterie raccordée à un jeu de barres moyenne tension par l’intermédiaire d’un transformateur élévateur dédié. Du côté basse tension, le système peut soutenir directement les départs en aval et les charges sensibles, mais la section des conducteurs, le pouvoir de coupure de l’appareillage et la chute de tension deviennent immédiatement des contraintes. Du côté moyenne tension, une section plus importante de l’usine peut être soutenue, mais les pertes du transformateur, la coordination des protections et les séquences de commutation deviennent plus complexes. Le dimensionnement ne peut pas être dissocié de cette limite, car le transformateur n’est pas un simple élément passif : son impédance, sa classe thermique, son réglage de prises et son comportement en surcharge influencent les performances réellement utilisables de la batterie.
Dans les conceptions centrées sur le transformateur, une erreur courante de dimensionnement consiste à comparer uniquement la puissance nominale de l’onduleur de la batterie avec les kVA nominaux du transformateur. Cette approche néglige le comportement de la puissance réactive, les harmoniques générées par l’électronique de puissance et la marge de charge existante à température ambiante élevée. Un transformateur qui semble disposer d’une capacité disponible peut déjà fonctionner près de sa limite thermique lors de la production de l’après-midi, notamment si la ventilation est limitée ou si le contenu harmonique est important. Dans ce cas, l’ajout de flux de puissance bidirectionnels liés à la charge et à la décharge de la batterie peut modifier les pertes et nécessiter un autre choix de transformateur, un transformateur auxiliaire dédié ou une adaptation des plages de recharge.
La contribution au courant de défaut constitue un autre enjeu lié à la limite électrique. Les onduleurs de batterie limitent généralement le courant de défaut par rapport à une production synchrone, mais ils modifient néanmoins le comportement des protections. Si l’usine dépend d’un déclenchement sélectif à plusieurs niveaux de départs, l’étude de protection doit être mise à jour avant de finaliser la capacité. Un bloc de stockage électriquement important mais mal coordonné peut provoquer des déclenchements intempestifs lors de défauts sur les départs ou d’événements de transfert, ce qui annule l’intérêt de l’alimentation de secours.
La puissance nominale détermine généralement la première étape
Sur les sites de fabrication dotés de machines concentrées, la première étape du dimensionnement est souvent déterminée par les kW ou les kVA plutôt que par les kWh. L’écrêtement des pointes nécessite une puissance de décharge instantanée suffisante pour réduire le sommet de la courbe de demande. Le soutien de secours nécessite une puissance suffisante pour alimenter les charges sélectionnées sans dépasser la tolérance de tension ni les limites de surcharge de l’onduleur. Si la charge protégée prévue comprend des groupes de moteurs, l’étude de dimensionnement doit distinguer le courant de fonctionnement du courant de démarrage, ainsi que les démarrages directs des démarrages commandés. Une batterie capable de maintenir la charge en régime établi peut néanmoins nécessiter l’aide de démarreurs progressifs, de modifications de la logique des VFD ou de séquences de redémarrage par étapes après une coupure.
Pour les applications de pontage court, dans lesquelles le stockage couvre l’intervalle précédant la prise en charge par une autre source, la durée peut être modeste tandis que la demande de puissance reste élevée. Dans ce cas, la capacité énergétique ne doit pas être augmentée sans raison. Le surdimensionnement de l’énergie peut accroître l’encombrement, les besoins de gestion thermique et le coût de remplacement sans améliorer le résultat réel du maintien d’alimentation. Un bloc énergétique plus petit doté d’une section d’onduleur plus puissante peut mieux convenir si la séquence de transfert des charges est clairement définie.
C’est également dans ce contexte qu’une autre source peut être associée au stockage dans l’architecture électrique. Lors de coupures plus longues ou dans le cadre d’une alimentation de secours sécurisée sur le plan du carburant, certains sites associent le soutien par batterie à une voie de groupe électrogène telle que Silent Canopy Diesel Generator Set, en utilisant la batterie pour absorber les perturbations de transfert, prendre en charge les variations rapides de charge ou éviter le fonctionnement du groupe électrogène à faible charge lorsque la demande de production varie. Dans ces configurations, le dimensionnement de la batterie doit tenir compte de la logique de basculement, plutôt que de supposer qu’elle doit couvrir seule toute la durée de la coupure.
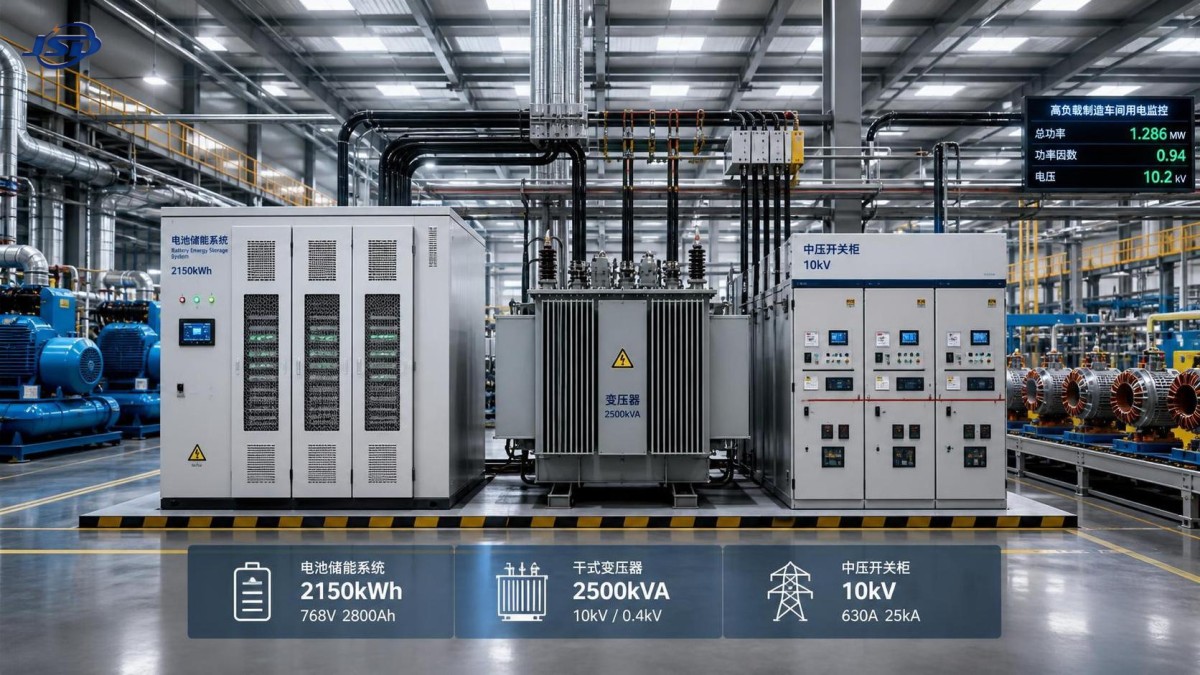
La capacité énergétique dépend du cycle de fonctionnement, et non d’un simple calcul de plaque signalétique
Une fois l’enveloppe de puissance définie, le calcul énergétique peut être établi à partir des cycles de fonctionnement réels. Une méthode utile consiste à représenter chaque scénario cible comme une séquence temporelle : état de charge avant l’événement, durée de l’événement, fenêtre de recharge et éventuelle répétition au cours du même poste. La capacité nominale requise doit ensuite être ajustée en fonction de la marge de réserve, de l’état de charge minimal, de la dégradation, de l’effet de la température ambiante, du rendement de l’onduleur, des pertes du transformateur et des pertes dans les câbles. La capacité en kWh indiquée sur la plaque signalétique n’est jamais entièrement disponible au niveau du bus CA.
La profondeur de décharge doit être choisie en fonction de la fréquence de fonctionnement prévue. Une batterie destinée à un soutien occasionnel en situation de secours peut généralement utiliser une stratégie de réserve différente de celle d’une batterie qui écrête les pointes chaque jour. Si la fenêtre de fonctionnement quotidienne est réduite et que les possibilités de recharge sont limitées, le maintien d’une réserve trop importante peut imposer un système plus grand que nécessaire. À l’inverse, l’utilisation de presque toute la fenêtre disponible peut accélérer le vieillissement ou réduire la fiabilité de la réponse vers la fin de la durée de service. Le bon équilibre dépend de la tolérance de l’usine à une autonomie réduite en fin de vie.
Le choix de la chimie influence cette marge. Le phosphate de fer et de lithium est souvent envisagé lorsque la stabilité thermique et le comportement en cyclage sont prioritaires, tandis que d’autres chimies peuvent être étudiées si l’espace disponible, le comportement en décharge ou la plage de température orientent le choix différemment. La sélection doit reposer sur la conception de l’enveloppe, la ventilation, la séparation incendie, les charges auxiliaires et les pratiques de maintenance, et pas uniquement sur les spécifications au niveau des cellules. La consommation du système HVAC, les réchauffeurs d’armoire par temps froid et la consommation en veille du système de gestion de batterie réduisent tous l’énergie nette utilisable et doivent être inclus dans les bases de dimensionnement.
La sélection des charges doit correspondre à la réalité du procédé
Les usines ont rarement besoin que toutes leurs charges soient secourues par un système de stockage. La séparation des circuits critiques, différables et non essentiels améliore généralement davantage la précision du dimensionnement que tout perfectionnement d’un tableur. Toutefois, cette répartition doit tenir compte des dépendances du procédé. Un départ qui semble non critique pris isolément peut alimenter l’eau de refroidissement, la lubrification, les ventilateurs d’extraction, l’air de commande ou les commutateurs réseau nécessaires au maintien en fonctionnement d’une autre ligne de production. De même, certaines charges ne peuvent pas simplement être supprimées, car les rebuts au redémarrage, les pertes liées au refroidissement thermique ou le temps de nettoyage de la ligne peuvent être plus perturbateurs qu’une brève interruption électrique.
Pour cette raison, les schémas unifilaires doivent être examinés avec les diagrammes d’interverrouillage du procédé et les descriptions des séquences. L’équipe chargée de la conception de la batterie doit savoir quels contacteurs doivent rester fermés, quels racks PLC doivent rester opérationnels sans redémarrage et si certains transformateurs doivent rester sous tension afin d’éviter de longs délais de magnétisation ou de synchronisation. Cela est particulièrement important lorsque l’installation comporte des transformateurs de four, des transformateurs redresseurs ou des transformateurs de machines dédiés alimentant des équipements de production étroitement couplés.
La diversité des départs mérite également une attention particulière. Si les charges critiques sélectionnées sont réparties sur plusieurs tableaux, le point d’interconnexion de la batterie peut imposer de faire transiter l’énergie par plusieurs étages de transformation ou par de longues liaisons de câbles. Cela peut créer des goulots d’étranglement locaux même lorsque la capacité totale du site semble suffisante. Il est souvent préférable de soutenir une section plus petite mais électriquement cohérente de l’usine plutôt que de revendiquer une couverture étendue au moyen d’un réseau fragmenté comportant de nombreux points de transfert.
L’intégration du transformateur modifie la taille pratique
Dans les projets industriels de stockage sur batterie, le transformateur intervient dans le dimensionnement de quatre manières : adaptation de tension, charge thermique, comportement de l’impédance et harmoniques. L’adaptation de tension est simple en théorie, mais peut devenir restrictive lorsque le site utilise des tensions d’utilisation non standard ou plusieurs zones de transformateurs avec des positions de prises différentes. La charge thermique devient critique si la recharge coïncide avec les pointes de production. Une batterie qui se recharge rapidement après chaque cycle de décharge peut déplacer la demande vers une période durant laquelle le transformateur fonctionne déjà à température élevée.
Le comportement de l’impédance est important lors des événements de décharge rapide. Si l’impédance du transformateur est élevée par rapport à l’échelon de charge, la batterie peut ne pas maintenir la tension en aval dans la plage de tolérance exigée par les variateurs sensibles ou les systèmes d’automatisation. Les harmoniques doivent être évalués à la fois du côté de l’onduleur et du côté des charges non linéaires existantes. Selon le spectre harmonique et l’impact thermique, un filtrage supplémentaire ou un transformateur présentant des caractéristiques K-factor appropriées peut être nécessaire.
Les dispositions d’isolement et de mise à la terre doivent également être examinées dès le début. Le groupe de couplage du transformateur, le traitement du neutre et la philosophie de mise à la terre influencent la détection des défauts à la terre et le comportement en mode commun. Les problèmes dans ce domaine apparaissent généralement tardivement, souvent lors de la mise en service, lorsque les corrections sont plus difficiles. Un système de batterie correctement dimensionné peut néanmoins être sous-performant si la mise à la terre et la logique de protection ont été traitées comme des détails secondaires.
Les limites d’installation physique écartent souvent les options théoriques
L’espace disponible, l’itinéraire de transport et l’accès pour la maintenance peuvent restreindre le choix de la batterie avant la sélection finale. Les systèmes en conteneur peuvent simplifier la livraison, mais nécessitent un accès pour une grue, la vérification des fondations ainsi que des dégagements pour les portes, la séparation incendie et la circulation de l’air de refroidissement. Les systèmes en armoires installés à l’intérieur peuvent s’intégrer dans un local électrique existant, mais la température du local, le cheminement de la ventilation, la charge au sol et les voies d’évacuation doivent être vérifiés. Si le site se trouve dans un environnement corrosif, poussiéreux, soumis à de fortes vibrations ou très humide, le degré de protection de l’enveloppe et la maintenance des filtres font partie de la décision de dimensionnement, car ils influencent la stabilité thermique et la continuité de service.
La séquence d’installation est également importante. Si le transformateur, la modification de l’appareillage et le conteneur de batteries sont livrés dans des lots différents, les fenêtres d’arrêt temporaire doivent être coordonnées avec les travaux sur les couplages de jeux de barres, les essais de protection et l’intégration de la commande. Une conception qui semble efficace sur le papier peut devenir impraticable si elle nécessite plusieurs arrêts des départs de production. Dans ce cas, une configuration de batterie modulaire avec mise sous tension progressive peut réduire le risque lié à la mise en service, même si la disposition finale est moins compacte.
Erreurs courantes de jugement dans le dimensionnement du stockage
Une erreur récurrente consiste à utiliser la charge moyenne pour dimensionner une alimentation de secours. La charge moyenne masque les pointes brèves du procédé et les équipements auxiliaires qui ne démarrent qu’en cas de perturbation. Une autre erreur consiste à considérer le rendement de l’onduleur comme une valeur fixe sur tous les points de fonctionnement. Le fonctionnement à charge partielle, la température et le soutien de la puissance réactive peuvent modifier la puissance CA effective disponible pour l’usine. Une troisième erreur consiste à ignorer les contraintes de recharge. Si l’usine connaît plusieurs événements de pointe au cours du même poste, la batterie doit récupérer un état de charge suffisant entre ces événements sans créer une nouvelle pointe de demande pendant la recharge.
On a également tendance à supposer qu’une même marge de conception doit couvrir toutes les incertitudes. En pratique, les incertitudes sont de natures différentes. Certaines relèvent de la marge de conception électrique, comme les variations des pertes dans le câblage et l’élévation de température du transformateur. D’autres relèvent des scénarios opérationnels, comme une tentative supplémentaire de redémarrage après un déclenchement ou un chevauchement imprévu des charges de production. La séparation de ces incertitudes facilite la justification de la capacité finale et évite généralement un dimensionnement excessif.
Avant sa validation, la taille proposée doit être testée sur quelques séquences de fonctionnement sévères mais crédibles : affaissement partiel de l’alimentation réseau en pleine production, décharge de la batterie suivie d’une tentative immédiate de réenclenchement et perte d’un départ principal avec la logique de transfert en aval active. Si le système reste cohérent dans ces conditions, la capacité sélectionnée repose généralement sur la réalité de l’usine plutôt que sur des hypothèses de catalogue.
Un résultat de dimensionnement fiable est celui qui résiste aux détails électriques : comportement du transformateur, topologie des départs, puissance de décharge, limites de recharge et ordre réel dans lequel les charges industrielles démarrent, s’arrêtent et reprennent leur fonctionnement.
Dernières actualités
- 00
0000-00
Essais de réception des transformateurs de poste installés dans des parcs solaires - 00
0000-00
Conception de transformateurs de poste pour centrales solaires avec des charges CC-CA élevées - 00
0000-00
Éléments à inclure dans un cahier des charges d’appel d’offres pour un transformateur de poste électrique de parc éolien
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.