





Fallas del sistema de almacenamiento de baterías BESS: causas comunes y señales de alerta temprana
Muchas fallas en los sistemas de almacenamiento de baterías BESS comienzan como pequeñas desviaciones que es fácil pasar por alto: un gabinete que funciona a una temperatura más alta de lo habitual por la tarde, un rack cuyo equilibrio de tensión se desvía después de la carga, un interruptor que se dispara únicamente durante periodos de alta variación de potencia o un compartimento del transformador que desarrolla un olor más intenso bajo carga. Esperar a que se produzca una parada total suele convertir un defecto controlable en daños en las celdas, esfuerzos en el aislamiento o fallas más amplias en los equipos auxiliares. En la práctica de campo, el enfoque adecuado consiste en tratar las pequeñas irregularidades térmicas, eléctricas y de comunicación como señales relacionadas, en lugar de considerarlas inconvenientes aislados.
El calor suele ser el primer problema visible, pero rara vez es la causa raíz por sí solo. En un sistema de almacenamiento de baterías BESS, el sobrecalentamiento puede deberse a un flujo de aire bloqueado, una falla del ventilador, acumulación de polvo en los intercambiadores de calor, uniones de barras colectoras flojas, un prensado deficiente de los cables, desequilibrio entre celdas, ciclos repetidos de alta corriente o condiciones ambientales fuera del rango de diseño original. Un rack puede parecer estable con una carga baja y aun así desarrollar un punto caliente peligroso durante una carga o descarga rápida. Por eso, los valores de temperatura del BMS deben compararse con escaneos infrarrojos en terminales, contactos de interruptores, portafusibles, terminales de cables y conexiones del transformador, en lugar de aceptarse sin más.
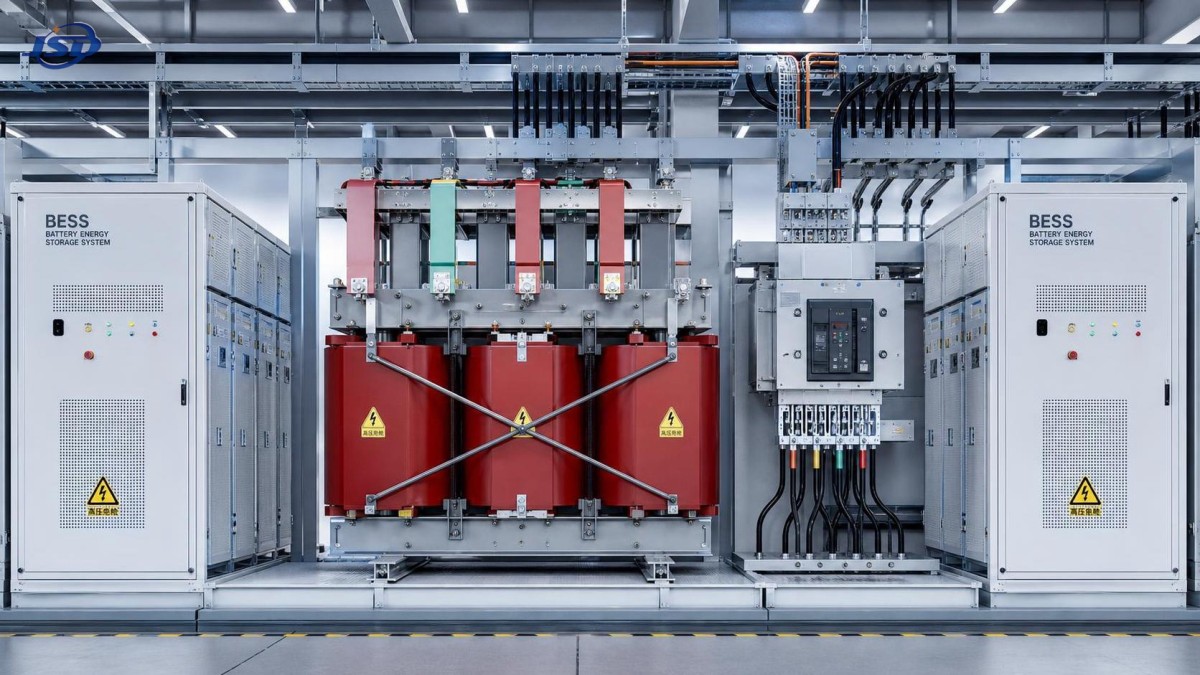
Un error de diagnóstico frecuente consiste en concentrarse únicamente en el gabinete de baterías e ignorar las interfaces aguas arriba y aguas abajo. Si una sección de media tensión utiliza equipos de tipo seco, como un transformador de distribución trifásico de tipo seco con resina fundida de 35 kV, el calentamiento anormal, el esfuerzo armónico o la resistencia de conexión en ese lado pueden modificar el comportamiento de carga y generar síntomas que parecen estar relacionados con las baterías. Una alarma repetida de sobrecorriente de CC o una reducción de potencia del PCS puede tener su origen en una inestabilidad del lado de la red, una continuidad deficiente de la puesta a tierra o una desviación en la coordinación de control, y no en las propias celdas.
Cuando las alarmas de temperatura no cuentan toda la historia
Una alarma de aumento de temperatura solo adquiere significado después de relacionar su ubicación y momento con el estado operativo. Si el mismo módulo se calienta durante el modo de espera, se debe sospechar primero de una pérdida parásita, un circuito de equilibrado defectuoso o un problema del sensor, antes de suponer un riesgo real de fuga térmica. Si el aumento se produce únicamente al final de la carga, deben investigarse la sobretensión en celdas específicas, la resistencia interna no uniforme o una respuesta de refrigeración que se retrasa con respecto al perfil de carga. Cuando la temperatura del gabinete se mantiene normal, pero un solo terminal está mucho más caliente que las estructuras metálicas circundantes, el problema suele ser la resistencia de contacto, una película de óxido, un par de apriete insuficiente o una relajación mecánica después de los ciclos térmicos.
El olor también es importante. Un olor intenso a resina, a aislamiento calentado o un ligero olor similar al electrolito nunca debe descartarse como “normal bajo carga”. Los componentes de resina fundida, el aislamiento de los cables y las carcasas de los conectores envejecen de manera diferente bajo esfuerzos térmicos. Un olor localizado cerca de un punto de paso o de una curvatura del cable puede indicar un radio de curvatura excesivo durante la instalación, abrasión de la cubierta durante el transporte o vibraciones prolongadas contra los bordes del gabinete. En entornos costeros o químicamente agresivos, los depósitos sobre las superficies conductoras pueden aumentar aún más las fugas superficiales y el calentamiento localizado.
La inspección térmica es más útil cuando se realiza con bandas de carga repetibles, en lugar de después de que el sistema ya se haya disparado. Comparar el arranque matutino, la carga estable del mediodía y las condiciones de alta temperatura al final del ciclo suele revelar si el problema está relacionado con la capacidad de refrigeración, la resistencia eléctrica o la estrategia de control. Una única imagen térmica estática sin contexto operativo puede inducir a error.
La degradación del aislamiento rara vez aparece sin advertencia
Los problemas de aislamiento en las instalaciones BESS no se limitan a las celdas de las baterías. Pueden desarrollarse en cables de CC, arneses de comunicación, circuitos auxiliares de CA, soportes de barras colectoras, devanados del transformador e interfaces de terminación. Entre las primeras señales de advertencia se incluyen alarmas intermitentes del sistema de monitoreo del aislamiento, disparos intempestivos durante condiciones de humedad, marcas de condensación dentro de los gabinetes, rastros de carbonización sobre las superficies de soporte o una disminución gradual de la resistencia de aislamiento después de trabajos de mantenimiento.
La entrada de humedad es un factor desencadenante frecuente, especialmente cuando las puertas de los gabinetes se abren con frecuencia, los prensaestopas no están bien sellados o las variaciones de temperatura introducen aire húmedo en los compartimentos. La condensación puede formarse primero sobre las superficies metálicas más frías y luego desplazarse hacia las piezas aislantes. El polvo mezclado con humedad es más peligroso que cualquiera de los dos elementos por separado, porque crea una película conductora que puede no provocar un arco eléctrico inmediato, pero sí reducir lentamente los márgenes dieléctricos. Cuando la limpieza se realiza con disolventes inadecuados o una presión excesiva, pueden quedar residuos en las cavidades alrededor de los terminales y bloques de sensores, generando posteriormente una falla cuyo origen en la intervención resulta difícil de rastrear.
Las pruebas de aislamiento también deben interpretarse cuidadosamente. Una lectura baja después de la parada no siempre significa una falla del material; algunos circuitos necesitan tiempo para que se descargue la capacitancia y se equilibre la humedad antes de realizar la medición. Al mismo tiempo, un valor “aprobado” en un día seco no debe cerrar la investigación si las alarmas aparecen de forma constante durante la lluvia, la niebla o el enfriamiento nocturno. El comportamiento de la tendencia es más importante que un único valor aislado.
Las fallas de conexión suelen ocultarse detrás de las alarmas de software
Las conexiones flojas o degradadas pueden imitar fallas del BMS, PCS o EMS, porque las señales inestables de tensión y corriente se propagan por el sistema de control. Un enlace de CC ligeramente flojo puede provocar caídas transitorias de tensión, reinicios de comunicación o alarmas de anomalía del contactor. La corrosión en los terminales de baja tensión puede interrumpir la realimentación de los sensores durante el tiempo suficiente para generar eventos falsos de alta temperatura, falla del ventilador o falla de aislamiento. Si las alarmas saltan entre subsistemas no relacionados, la investigación debe incluir las terminaciones físicas antes de sustituir placas o actualizar el firmware.
Los registros de par de apriete solo son útiles cuando el estado de la unión no ha cambiado desde la instalación. Los conductores de aluminio, las uniones de metales diferentes, la expansión térmica repetida y las vibraciones de los equipos cercanos pueden modificar la presión de contacto con el tiempo. Una película de pintura bajo una terminal de tierra, una compresión incompleta del prensado o una arandela montada en un orden incorrecto pueden permanecer ocultas hasta que aumente la corriente. En los racks de baterías, los conectores entre módulos merecen la misma atención que las conexiones principales de las barras, porque pequeños aumentos de resistencia pueden distorsionar el equilibrado de los módulos y producir limitaciones crónicas de despacho.
Otro problema de campo está relacionado con el transporte y la elevación. Los gabinetes que parecen intactos aún pueden presentar soportes desplazados, terminales sometidos a esfuerzos o daños capilares en los aisladores de soporte si las cargas de impacto no se controlaron adecuadamente. Semanas después, el primer síntoma puede ser una alarma intermitente durante la conmutación, en lugar de un defecto mecánico visible.
Las anomalías de control suelen ser problemas de coordinación
No todas las anomalías de control se deben a un controlador averiado. En muchos sistemas, los problemas comienzan con marcas de tiempo incoherentes, una calidad de comunicación inestable, cambios de parámetros no verificados, un comportamiento de firmware no coincidente entre subsistemas o una secuencia de reinicio que deja a un dispositivo funcionando con límites obsoletos. Un sistema de almacenamiento de baterías BESS puede continuar funcionando en un modo reducido mientras informa repetidamente de fallas del PCS, desviaciones del SOC o rechazo del despacho, aunque el problema subyacente sea una comunicación deficiente entre la capa de gestión de baterías y los controles de conversión de potencia.
Preste atención a los patrones: las alarmas que aparecen después de un ajuste remoto de parámetros, únicamente durante la transición entre carga y descarga o solo después de perturbaciones del lado de la red eléctrica suelen apuntar a la coordinación del control. Si los contactores se cierran en el orden correcto, pero la precarga sigue fallando, deben inspeccionarse el estado de la resistencia, la sincronización de los comandos, la latencia de la realimentación y la escala de medición antes de asumir que el propio contactor está averiado. Si el SOC salta repentinamente después de recuperar la comunicación, compare la actualización de los datos a nivel de rack y la calibración de los sensores de corriente. Un gráfico de la sala de control puede mostrar un evento de software, pero el desencadenante también puede ser un shunt desviado, un cable de señal ruidoso o un problema en la referencia de puesta a tierra.
La puesta a tierra merece más atención de la que suele recibir. Una diferencia de potencial de tierra entre gabinetes, secciones de inversores, salas de transformadores y equipos de monitoreo puede producir inestabilidad de comunicación, valores erráticos de los sensores y acciones de protección inexplicables. Esto es más probable después de trabajos de ampliación, reorganización de cables o sustitución de componentes metálicos por piezas revestidas que interrumpen la continuidad de la unión equipotencial.
Los síntomas de las baterías deben tratarse desde el inicio
La inconsistencia de la tensión de las celdas es una de las señales de advertencia temprana más claras, pero debe evaluarse según el estado operativo y la temperatura. Una pequeña diferencia en reposo puede convertirse en una diferencia mayor al alcanzar el final de la carga o durante los picos de descarga. Si un módulo alcanza repetidamente los límites antes que el resto de la cadena, hay que mirar más allá de la lógica de equilibrado. El aumento de la resistencia interna, la resistencia de los conectores, el desplazamiento del sensor o unas condiciones térmicas no uniformes pueden producir ese patrón. Sustituir un módulo sospechoso sin confirmar la trayectoria eléctrica circundante puede desplazar el síntoma en lugar de eliminarlo.
Una autodescarga inusual, periodos de igualación más prolongados y alarmas recurrentes de alta o baja tensión en la misma ubicación suelen indicar una degradación progresiva de las celdas. Las señales mecánicas también son importantes: una ligera deformación del panel, residuos en los respiraderos, elementos de fijación descoloridos, cambios en el sellado alrededor de los bordes del módulo o una puerta del gabinete que ya no cierra uniformemente después de los ciclos de calentamiento. Ninguna de estas señales demuestra por sí sola una falla inminente, pero en conjunto justifican una inspección más profunda y límites operativos más estrictos hasta aclarar la causa.
Puntos prácticos de inspección durante el rastreo de fallas
La secuencia es importante durante la resolución de problemas. Comience con el registro de eventos e identifique qué ocurrió inmediatamente antes de la primera alarma, no solo qué alarmas se acumularon después. A continuación, compare los registros digitales con las evidencias físicas. Un procedimiento útil consiste en verificar las condiciones ambientales, inspeccionar la ventilación y el estado de los filtros, examinar el apriete mecánico de las uniones de alta corriente, revisar el comportamiento del aislamiento y solo después pasar a la sustitución de placas o la corrección de parámetros. Esto reduce el riesgo de resolver la alarma visible mientras la falla original permanece activa.
- Observe si la falla sigue la carga, la temperatura ambiente, la humedad o el estado de conmutación. Una falla que aparece únicamente durante los periodos de transición suele apuntar a problemas de temporización, precarga o conexiones, más que a una sobrecarga continua.
- Inspeccione las entradas de cables, el sellado de los prensaestopas, las vías de goteo y las juntas de las puertas de los gabinetes. Las marcas de agua, las líneas de polvo o los halos de corrosión suelen revelar mejor una entrada prolongada de humedad que los datos en tiempo real.
- Utilice imágenes térmicas en barras colectoras, bases de fusibles, terminales de interruptores, terminaciones de transformadores y puntos de puesta a tierra con corrientes de operación comparables. La diferencia relativa de temperatura entre puntos similares suele ser más informativa que una única lectura absoluta.
- Revise el historial de mantenimiento en busca de trabajos recientes de apriete, cambios de firmware, sustitución de sensores, transporte, reubicación o limpieza. Muchas fallas recurrentes comienzan poco después de una intervención realizada con buenas intenciones.
Algunas fallas se crean por la incompatibilidad entre componentes que individualmente funcionan correctamente. La impedancia del transformador, los ajustes del inversor, la longitud de los cables, las prácticas de puesta a tierra y los umbrales de protección deben funcionar conjuntamente. Si se modifica una sección y el resto de la coordinación permanece sin cambios, pueden producirse disparos intempestivos o esfuerzos acelerados. Por eso, los problemas recurrentes de los sistemas BESS deben investigarse en toda la trayectoria de potencia, en lugar de limitarse al interior del gabinete de baterías.
Cuando las señales de advertencia se repiten en la misma ubicación, el sistema ya está proporcionando un mapa de dónde se encuentra el punto débil. Tratar las alarmas como eventos aislados desperdicia ese mapa. El funcionamiento estable suele recuperarse cuando el comportamiento térmico, el estado del aislamiento, la integridad de las conexiones y la coordinación del control se comprueban como una sola cadena, en lugar de abordarlos como cuatro temas separados.
Últimas noticias
- 00
0000-00
Pruebas de aceptación para transformadores de subestación instalados en plantas solares - 00
0000-00
Diseño de transformadores de subestación para plantas solares con altas cargas de CC a CA - 00
0000-00
Qué incluir en una especificación de licitación para un transformador de subestación de parque eólico
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.