





¿Puede una fábrica de transformadores para subestaciones cumplir con el plazo de entrega de su proyecto?
¿Puede una fábrica de transformadores para subestaciones cumplir el calendario de entrega de su proyecto?
¿Puede su fábrica de transformadores para subestaciones eléctricas cumplir el calendario de su proyecto sin comprometer la calidad? Para los responsables de proyectos, la entrega puntual depende de mucho más que una fecha de envío prometida. Las aprobaciones de diseño, la disponibilidad de materiales, la capacidad de producción, las pruebas y la logística influyen en cuándo llega el equipo a las instalaciones y cuándo puede ponerse efectivamente en servicio.
Un proveedor que ofrece el plazo de entrega más corto no necesariamente ofrece el menor riesgo para el calendario. La mejor opción es un fabricante que pueda explicar qué incluye su compromiso de entrega, demostrar cómo avanzará el pedido por las distintas etapas de producción e identificar las decisiones que debe tomar su equipo de ingeniería. Estos detalles son más importantes que una respuesta segura a «¿Puede entregar a tiempo?»
Parta de la fecha de puesta en servicio, no de la fecha de envío
«Entrega» puede significar que el equipo está listo para su recogida, que se ha entregado al transportista, que se ha descargado en las instalaciones del proyecto o que está instalado y listo para la puesta en servicio. Son hitos distintos. Antes de comparar proveedores, establezca el punto de entrega contractual, el Incoterm aplicable y el lugar designado, así como quién se hace cargo de cada actividad después de que el equipo salga de fábrica.
Planifique hacia atrás desde la fecha prevista de puesta en servicio. Reserve tiempo para la inspección de recepción, la colocación, la terminación de cables, las comprobaciones de protección, las pruebas en obra y los requisitos de aceptación de la compañía eléctrica. Después, tenga en cuenta el transporte, el despacho de aduanas cuando corresponda, el embalaje, las pruebas de aceptación en fábrica, la fabricación, la adquisición de materiales y la aprobación de planos. Algunas actividades pueden solaparse; otras, no.
Este análisis suele revelar que la verdadera limitación no es el montaje del transformador. Puede tratarse de una disposición de entrada de cables aún sin resolver, una revisión de la compañía eléctrica o la disponibilidad de una grúa y de una ruta de acceso. Una fábrica no puede recuperar el tiempo perdido fuera de su alcance si estas dependencias no se identifican con antelación.
Pregunte cuándo empieza a contar el plazo de entrega indicado. La emisión del pedido de compra, la recepción de un anticipo, la aprobación de los planos y la congelación de las especificaciones técnicas no son puntos de partida equivalentes. Deje por escrito el evento que activa el plazo y las premisas en las que se basa.
Cierre las interfaces que pueden detener la producción
La potencia nominal de un transformador no constituye una especificación de fabricación completa. Las tensiones nominales, la frecuencia, el grupo vectorial, la impedancia, los requisitos de tomas, el sistema de refrigeración, las pérdidas, los requisitos de aislamiento y las condiciones de instalación influyen en el diseño. Algunas decisiones también afectan a la protección aguas arriba, los niveles de cortocircuito y la compatibilidad con los equipos aguas abajo.
En una subestación prefabricada, el alcance de la aprobación es más amplio. El fabricante necesita que se acuerden las configuraciones de alta y baja tensión, los requisitos de medición, las interfaces de protección, las conexiones de puesta a tierra, el acceso para cables, las dimensiones de la envolvente y los espacios libres necesarios para el mantenimiento. Un cambio aparentemente menor en los alimentadores de salida puede afectar al cuadro de baja tensión, las barras colectoras, la disposición de la envolvente y los planos de fabricación.
Distinga las decisiones que deben cerrarse antes de la adquisición de aquellas que pueden quedar abiertas temporalmente. Por lo general, el diseño de los devanados y la selección de los principales equipos de maniobra requieren un acuerdo más temprano que las etiquetas o ciertos detalles de acabado. El proveedor debe identificar estos límites en lugar de tratar todos los asuntos pendientes como igual de urgentes.
Designe a una persona para consolidar los comentarios sobre los planos de consultores, contratistas, equipos de operación y la compañía eléctrica. Las instrucciones contradictorias que llegan por canales separados generan ciclos de revisión. Un registro controlado de comentarios, con responsables y fechas límite de respuesta, suele ser más útil que celebrar reuniones frecuentes sin dejar constancia de las decisiones.
Solicite pruebas que respalden el compromiso de producción
Una visita a la fábrica puede mostrar su capacidad de fabricación, pero no demuestra que haya capacidad disponible para su pedido. La preparación para la entrega depende de la carga de trabajo actual, los recursos asignados, los componentes adquiridos y el acceso a las instalaciones de ensayo. Solicite un plan de hitos específico para su pedido, en lugar de una declaración general sobre la producción anual.
Las siguientes preguntas ayudan a distinguir un compromiso respaldado de una estimación optimista:
- ¿Qué componentes están ya disponibles y cuáles requieren fechas de entrega confirmadas por sus proveedores?
- ¿Está reservado el turno de fabricación o depende la reserva de la aprobación técnica?
- ¿Qué operaciones o instalaciones compartidas podrían convertirse en cuellos de botella para esta configuración?
- ¿Quién fabrica el transformador, los equipos de maniobra, la envolvente y los conjuntos de control, y quién coordina sus calendarios?
- ¿Qué ocurre si un componente recibido no supera la inspección o si la unidad terminada necesita reparaciones?
La subcontratación no es automáticamente una debilidad. Se convierte en un riesgo cuando las responsabilidades no están claras o las fechas de los subcontratistas no se integran en el calendario principal. Un proveedor competente debe mantener el control de la calidad de las interfaces, los criterios de aceptación y la escalación, incluso cuando algunos componentes procedan de fabricantes especializados.
Busque pruebas fechadas en los puntos de control acordados: planos aprobados para fabricación, acuses de recibo de los pedidos de compra de componentes críticos, registros de inspección y una fecha de ensayo confirmada. Estos elementos no garantizan la finalización, pero permiten comprobar si el plan avanza. Las fotografías por sí solas rara vez demuestran el porcentaje de avance o que el equipo esté listo para su envío.
Una subestación compacta puede simplificar la entrega, pero aumenta las necesidades de coordinación
En parques industriales, edificios comerciales o proyectos de energía renovable, una solución integrada de fábrica puede reducir el número de conjuntos que deben coordinarse en la obra. La subestación compacta de tipo europeo de Jinshida Electric integra las funciones de transformación y distribución de alta y baja tensión en una disposición coordinada, con medición y compensación de potencia reactiva disponibles según la configuración del proyecto.
El rango de potencia indicado para el transformador es de 100 kVA a 2500 kVA, con configuraciones de 50 Hz o 60 Hz. Las opciones de material para la envolvente incluyen chapa de acero, panel compuesto, acero inoxidable y tablero de cemento. Estas opciones se adaptan a distintas aplicaciones, pero no deben considerarse alternativas intercambiables con plazos de fabricación o prestaciones ambientales idénticos.
En un puerto costero, conviene revisar con antelación la protección contra la corrosión y la selección de materiales. En una instalación comercial con espacio limitado, pueden ser más determinantes la superficie ocupada, las puertas de acceso, la ventilación y la entrada de cables. Los requisitos ambientales especiales pueden añadir trabajo de ingeniería y adquisición; determine su impacto en el calendario antes de aceptar un compromiso de entrega.
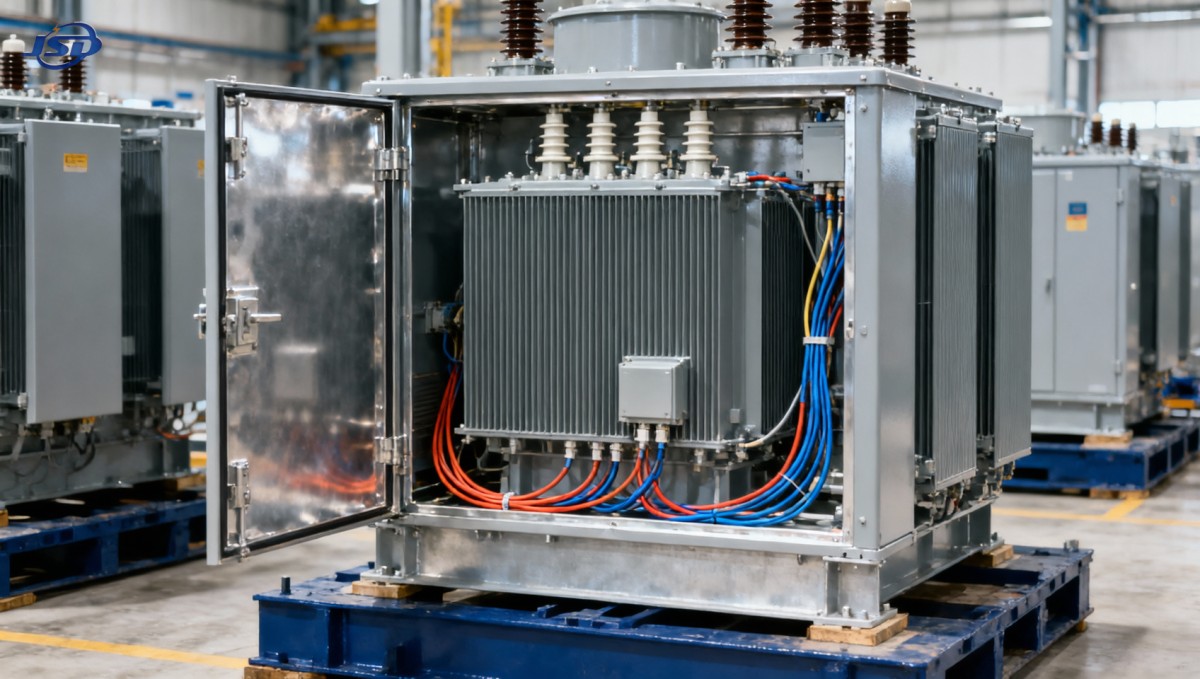
La disyuntiva es sencilla: una mayor integración en fábrica puede reducir las interfaces en obra, pero exige cerrar más interfaces antes de comenzar la fabricación. Confirme el grado de protección exacto de la envolvente y su alcance, junto con la disipación del calor y las condiciones de funcionamiento. No dé por sentado que la clasificación de un componente se aplica al conjunto completo ni que todos los valores máximos del catálogo están disponibles en una misma configuración.
Proteja el plazo de pruebas en lugar de usarlo como margen del calendario
Cuando la producción se retrasa, las pruebas pueden convertirse en el siguiente objetivo de compresión. Es una mala estrategia de recuperación. Las pruebas de aceptación en fábrica permiten al comprador verificar los requisitos acordados antes de que resulte costoso devolver o modificar el equipo.
Acuerde el plan de inspección y pruebas antes de que la producción esté muy avanzada. Defina las normas y ediciones aplicables, las pruebas de rutina, las pruebas de tipo o adicionales que se requieran, los puntos de inspección con presencia del cliente, los criterios de aceptación y la documentación exigida. IEC 60076 es pertinente para los transformadores de potencia; los equipos de maniobra y los conjuntos de baja tensión están sujetos a otras normas, incluidas las partes aplicables de IEC 62271 e IEC 61439. Los requisitos concretos dependen del equipo y del destino.
Una lista de normas no demuestra el cumplimiento. Pregunte qué documentos cubren el diseño, las características nominales y el alcance ofrecidos. Del mismo modo, un certificado de gestión de calidad no sustituye las pruebas del producto ni los requisitos de aprobación locales.
Reserve con antelación la asistencia de los testigos, ya sea en las instalaciones o mediante un procedimiento remoto acordado. Incluya tiempo para revisar los informes, aplicar medidas correctivas y repetir las pruebas cuando sea necesario. Defina qué elementos pendientes impiden la liberación y quién autoriza el envío. De lo contrario, una unidad técnicamente terminada puede permanecer en la fábrica mientras los equipos comerciales y de ingeniería debaten su aceptación.
Compruebe si la obra puede recibir lo que la fábrica termina
La planificación del transporte debe comenzar con dimensiones y pesos preliminares, y finalizarse con los datos de envío aprobados. Confirme los puntos de izado, la información del centro de gravedad, el embalaje, la responsabilidad de descarga y cualquier restricción de transporte. Una envolvente compacta puede simplificar el montaje en obra y, aun así, plantear dificultades de izado o acceso.
Compruebe que la zona de recepción, los cimientos, las posiciones de los anclajes, las zanjas para cables y el acceso de la grúa coincidan con los planos aprobados. Si se retrasan los trabajos en obra, acuerde con el fabricante las condiciones de almacenamiento en lugar de dejar el equipo en un entorno inadecuado. Después de las pruebas de aceptación en fábrica, sigue siendo necesario protegerlo de la humedad, la contaminación y los daños por manipulación.
La documentación de envío necesita su propio plazo. Las listas de embalaje, las facturas, los documentos de transporte, los informes de pruebas, los manuales y la documentación específica del destino deben prepararse de acuerdo con el alcance acordado. La falta de documentos puede retrasar el despacho de aduanas o la puesta en servicio, aunque el equipo esté listo.
Elija al proveedor cuyo calendario pueda gestionar
Compare todas las fábricas de transformadores para subestaciones eléctricas con los mismos criterios: alcance técnico, evento que activa el plazo de entrega, premisas de aprobación, obligaciones de ensayo, punto de entrega y responsabilidades en obra. Una oferta más breve con exclusiones puede dejar a su equipo con más riesgos de coordinación que un calendario más largo y claramente respaldado.
Jinshida Electric Power Technology Co., Ltd. se centra en la I+D, la fabricación y la aplicación de equipos de transmisión y distribución de energía para proyectos de redes eléctricas, industria, energías renovables e infraestructuras. Su equipo técnico, sus procesos de fabricación y su enfoque de gestión de calidad sientan las bases para una coordinación temprana. En un pedido específico, estas capacidades deben traducirse en interfaces aprobadas, acuerdos de inspección, responsabilidades asignadas y hitos con fecha; no deben considerarse una garantía de un plazo de entrega determinado.
Antes de realizar el pedido, envíe al proveedor la fecha requerida de puesta en servicio, el diagrama unifilar, las especificaciones del equipo, las condiciones de la obra y los requisitos de aprobación. Solicite un calendario planificado hacia atrás que identifique las dependencias críticas y las opciones de recuperación. Si se propone acelerar el proceso, pregunte exactamente qué actividad cambiará y si el plan revisado mantiene los requisitos de inspección y aceptación.
La pregunta decisiva no es simplemente si la fábrica afirma que puede entregar. Es si ambos equipos tienen claro qué debe ocurrir, quién debe actuar y cuándo un hito incumplido empieza a poner en riesgo la puesta en servicio. Esa es la diferencia entre una fecha prometida y un plan de entrega que realmente puede utilizar.
Últimas noticias
- 00
0000-00
¿Puede su proveedor de transformadores de potencia suministrar pasatapas de repuesto? - 00
0000-00
Cómo comparar la capitalización de pérdidas entre fabricantes de transformadores de potencia - 00
0000-00
Cómo afectan las restricciones de las rutas de transporte al suministro de transformadores de potencia
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.