





Uma fábrica de transformadores para subestações pode cumprir o cronograma de entrega do seu projeto?
Uma fábrica de transformadores para subestações consegue cumprir o prazo de entrega do seu projeto?
A fábrica de transformadores para subestações elétricas consegue acompanhar o cronograma do seu projeto sem comprometer a qualidade? Para os gerentes de projeto, a entrega no prazo depende de mais do que uma data de expedição prometida. Aprovações de projeto, disponibilidade de materiais, capacidade de produção, testes e logística influenciam quando o equipamento chega ao local — e quando pode efetivamente ser energizado.
Um fornecedor que oferece o menor prazo de entrega não necessariamente oferece o menor risco ao cronograma. A melhor escolha é um fabricante que consiga explicar o que está incluído no compromisso de entrega, demonstrar como o pedido avançará pela produção e identificar as decisões que precisam ser tomadas pela sua equipe de engenharia. Esses detalhes são mais importantes do que uma resposta confiante à pergunta: “Vocês conseguem entregar no prazo?”
Comece pela data de energização, não pela data de expedição
“Entrega” pode significar pronto para retirada, entregue à transportadora, descarregado no local do projeto ou instalado e pronto para comissionamento. São marcos diferentes. Antes de comparar fornecedores, defina o ponto de entrega contratual, o Incoterm aplicável e o local nomeado, bem como quem é responsável por cada atividade após a liberação da fábrica.
Planeje retroativamente a partir da data de energização necessária. Reserve tempo para inspeção de recebimento, posicionamento, terminação de cabos, verificações de proteção, testes no local e eventuais requisitos de aceitação da concessionária. Em seguida, considere o transporte, o desembaraço aduaneiro, quando aplicável, a embalagem, os testes de aceitação em fábrica, a fabricação, a aquisição de materiais e a aprovação dos desenhos. Algumas atividades podem ocorrer em paralelo; outras, não.
Esse exercício costuma revelar que a verdadeira restrição não é a montagem do transformador. Pode ser um arranjo de entrada de cabos ainda não definido, uma análise da concessionária ou a disponibilidade de um guindaste e de uma rota de acesso. Uma fábrica não consegue recuperar o tempo perdido fora de seu escopo se essas dependências não forem identificadas com antecedência.
Pergunte quando começa o prazo de entrega cotado. A emissão do pedido de compra, o recebimento de um pagamento antecipado, a aprovação dos desenhos e o congelamento da especificação técnica não são marcos iniciais equivalentes. Registre explicitamente o evento que inicia a contagem e as premissas que o sustentam.
Defina as interfaces que podem interromper a produção
A potência nominal de um transformador não constitui uma especificação de fabricação completa. Tensões nominais, frequência, grupo vetorial, impedância, requisitos de comutação de derivações, sistema de refrigeração, perdas, requisitos de isolamento e condições de instalação afetam o projeto. Algumas escolhas também influenciam a proteção a montante, os níveis de curto-circuito e a compatibilidade com os equipamentos a jusante.
Para uma subestação compacta, o escopo de aprovação é mais amplo. O fabricante precisa de definições acordadas para os arranjos de alta e baixa tensão, requisitos de medição, interfaces de proteção, conexões de aterramento, acesso aos cabos, dimensões do invólucro e espaços para manutenção. Uma alteração aparentemente pequena nos alimentadores de saída pode afetar o quadro de baixa tensão, os barramentos, o layout do invólucro e os desenhos de produção.
Separe as decisões que precisam ser definidas antes da aquisição daquelas que podem permanecer em aberto temporariamente. O projeto dos enrolamentos e a seleção dos principais equipamentos de manobra geralmente exigem um acordo mais cedo do que as etiquetas ou certos detalhes de acabamento. O fornecedor deve identificar esses limites, em vez de tratar todos os itens pendentes como igualmente urgentes.
Designe uma pessoa para consolidar os comentários sobre os desenhos recebidos de consultores, empreiteiros, equipes de operação e da concessionária. Instruções conflitantes enviadas por canais separados geram ciclos de revisão. Um registro controlado de comentários, com responsáveis e datas de resposta necessárias, costuma ser mais útil do que reuniões frequentes sem decisões registradas.
Peça evidências que sustentem o compromisso de produção
Uma visita à fábrica pode demonstrar a capacidade de fabricação, mas não comprova que há capacidade disponível para o seu pedido. A prontidão para entrega depende da carga de trabalho atual, dos recursos alocados, dos componentes adquiridos e do acesso às instalações de teste. Peça um plano de marcos específico para o pedido, em vez de uma declaração genérica sobre a produção anual.
As perguntas a seguir ajudam a distinguir um compromisso fundamentado de uma estimativa otimista:
- Quais componentes já estão disponíveis e quais dependem de datas de entrega confirmadas pelos fornecedores?
- O espaço na programação de fabricação está reservado ou a reserva depende da aprovação técnica?
- Quais operações ou instalações compartilhadas podem se tornar gargalos para esta configuração?
- Quem fabrica o transformador, os equipamentos de manobra, o invólucro e os conjuntos de controle, e quem coordena seus cronogramas?
- O que acontece se um componente recebido não passar na inspeção ou se uma unidade acabada precisar de retrabalho?
A terceirização não é automaticamente um ponto fraco. Ela se torna um risco quando as responsabilidades não estão claras ou as datas dos subcontratados não são integradas ao cronograma principal. Um fornecedor competente deve manter o controle da qualidade das interfaces, dos critérios de aceitação e do processo de escalonamento, mesmo quando alguns componentes são fornecidos por fabricantes especializados.
Procure evidências datadas nos pontos de controle acordados: desenhos liberados, confirmações de pedidos de compra para componentes críticos, registros de inspeção e uma data de teste confirmada. Isso não garante a conclusão, mas mostra se o plano está avançando. Fotos, por si só, raramente comprovam o percentual de conclusão ou a prontidão para expedição.
Uma subestação compacta pode simplificar a entrega, mas aumenta as necessidades de coordenação
Para parques industriais, edifícios comerciais ou projetos de energia renovável, um conjunto integrado de fábrica pode reduzir o número de conjuntos que precisam ser coordenados no local. A Subestação Compacta do Tipo Europeu da Jinshida Electric reúne as funções do transformador e da distribuição de alta e baixa tensão em um arranjo coordenado, com medição e compensação de potência reativa disponíveis conforme a configuração do projeto.
A faixa de potência indicada para os transformadores é de 100 kVA a 2500 kVA, com configurações de 50 Hz ou 60 Hz. As opções de material do invólucro incluem chapa de aço, painel composto, aço inoxidável e placa de cimento. Essas opções atendem a diferentes aplicações, mas não devem ser consideradas alternativas intercambiáveis com prazos de fabricação ou desempenho ambiental idênticos.
Em um porto costeiro, a proteção contra corrosão e a seleção de materiais merecem uma análise antecipada. Em um local comercial com espaço limitado, a área ocupada, as portas de acesso, a ventilação e a entrada dos cabos podem ser mais determinantes. Requisitos ambientais especiais podem exigir trabalho adicional de engenharia e aquisição; avalie o impacto no cronograma antes de aceitar um compromisso de entrega.
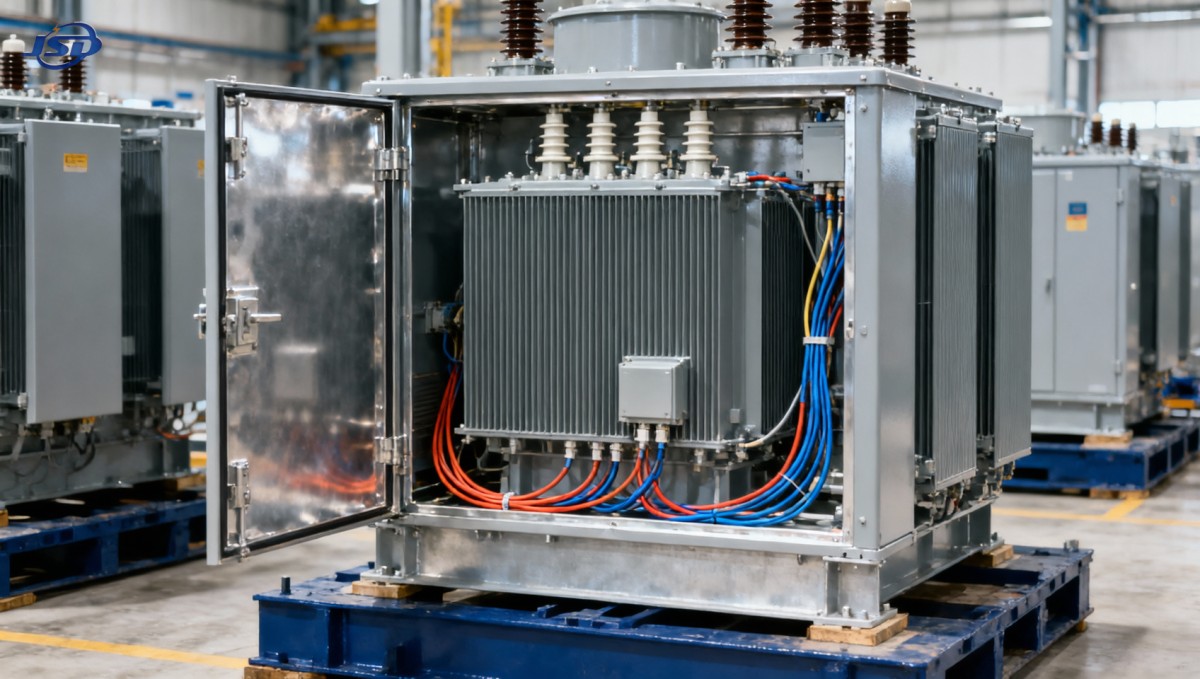
A compensação é simples: uma maior integração na fábrica pode reduzir as interfaces no local, mas exige que mais interfaces sejam definidas antes da fabricação. Confirme a classificação exata de proteção do invólucro e seu escopo, além da dissipação de calor e das condições operacionais. Não presuma que a classificação de um componente se aplique ao conjunto completo, nem que todo valor máximo de catálogo esteja disponível em uma única configuração.
Proteja o período de testes em vez de usá-lo como folga no cronograma
Quando a produção atrasa, os testes podem se tornar o próximo alvo de redução de prazo. Essa é uma estratégia de recuperação inadequada. Os testes de aceitação em fábrica permitem que o comprador verifique os requisitos acordados antes que se torne caro devolver ou modificar o equipamento.
Acorde o plano de inspeção e testes antes que a produção esteja muito avançada. Defina as normas e edições aplicáveis, os ensaios de rotina, eventuais comprovações de ensaios de tipo ou ensaios adicionais, os pontos de inspeção com testemunho, os critérios de aceitação e os requisitos de documentação. A IEC 60076 é relevante para transformadores de potência; os equipamentos de manobra e os conjuntos de baixa tensão estão sujeitos a outras normas, incluindo as partes aplicáveis da IEC 62271 e da IEC 61439. Os requisitos exatos dependem do equipamento e do destino.
Uma lista de normas não comprova conformidade. Pergunte quais documentos abrangem o projeto, as características nominais e o escopo oferecidos. Da mesma forma, um certificado de sistema de gestão da qualidade não substitui as evidências de ensaios do produto nem os requisitos de aprovação locais.
Reserve com antecedência a participação de testemunhas, seja no local ou por meio de um procedimento remoto acordado. Inclua tempo para análise dos relatórios, ações corretivas e novos testes, se necessário. Defina quais itens da lista de pendências impedem a liberação e quem autoriza a expedição. Caso contrário, uma unidade tecnicamente concluída pode permanecer na fábrica enquanto as equipes comercial e de engenharia discutem a aceitação.
Verifique se o local pode receber o que a fábrica concluiu
O planejamento do transporte deve começar com dimensões e pesos preliminares e ser finalizado com dados de expedição aprovados. Confirme os pontos de içamento, os dados do centro de gravidade, os métodos de embalagem, a responsabilidade pelo descarregamento e quaisquer restrições de transporte. Um invólucro compacto pode simplificar a montagem no local e, ainda assim, apresentar dificuldades de içamento ou acesso.
Confira a área de recebimento, a fundação, as posições das ancoragens, as valas para cabos e o acesso para guindastes em relação aos desenhos aprovados. Se as obras no local atrasarem, estabeleça com o fabricante os requisitos de armazenamento, em vez de deixar o equipamento em condições inadequadas. Mesmo após a aceitação em fábrica, continua sendo necessário protegê-lo contra umidade, contaminação e danos de manuseio.
A documentação de expedição precisa ter um prazo próprio. Listas de embalagem, faturas, documentos de transporte, relatórios de ensaio, manuais e documentos específicos do destino devem ser preparados de acordo com o escopo acordado. A falta de documentos pode atrasar o desembaraço ou o comissionamento mesmo quando o equipamento está pronto.
Escolha o fornecedor cujo cronograma você pode gerenciar
Compare cada fábrica de transformadores para subestações elétricas com base nos mesmos critérios: escopo técnico, marco inicial do prazo de entrega, premissas de aprovação, obrigações de teste, ponto de entrega e responsabilidades no local. Uma proposta com prazo mais curto e exclusões pode deixar sua equipe responsável por mais riscos de coordenação do que um cronograma mais longo, mas claramente fundamentado.
A Jinshida Electric Power Technology Co., Ltd. concentra-se em pesquisa e desenvolvimento, fabricação e aplicação de equipamentos de transmissão e distribuição de energia para projetos de redes elétricas, indústria, energia renovável e infraestrutura. Sua equipe técnica, seus processos de fabricação e sua abordagem de gestão da qualidade oferecem uma base para a coordenação antecipada. Em um pedido específico, essas capacidades devem ser convertidas em interfaces aprovadas, procedimentos de inspeção, responsabilidades designadas e marcos datados — não devem ser consideradas garantia de um prazo de entrega específico.
Antes de fazer o pedido, envie ao fornecedor a data de energização necessária, o diagrama unifilar, a especificação dos equipamentos, as condições do local e os requisitos de aprovação. Solicite um cronograma planejado de trás para frente que identifique dependências críticas e opções de recuperação. Se for proposta uma aceleração, pergunte exatamente qual atividade será alterada e se o plano revisado preserva os requisitos de inspeção e aceitação.
A pergunta decisiva não é simplesmente se a fábrica afirma que consegue entregar. É se ambas as equipes conseguem identificar o que precisa acontecer, quem deve agir e quando um marco perdido começa a ameaçar o comissionamento. Essa é a diferença entre uma data prometida e um plano de entrega que você pode usar.
Últimas notícias
- 00
0000-00
Seu fornecedor de transformadores de potência pode fornecer buchas de reposição? - 00
0000-00
Como comparar a capitalização das perdas entre fabricantes de transformadores de potência - 00
0000-00
Como as restrições das rotas de transporte afetam o fornecimento de transformadores de potência
0000-00
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje
A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.