





Une usine de transformateurs de poste peut-elle respecter le calendrier de livraison de votre projet ?
Une usine de transformateurs pour postes électriques peut-elle respecter le calendrier de livraison de votre projet ?
Votre usine de transformateurs pour postes électriques peut-elle suivre le calendrier de votre projet sans compromettre la qualité ? Pour les chefs de projet, une livraison dans les délais dépend de bien plus qu’une date d’expédition annoncée. Les approbations de conception, la disponibilité des matériaux, la capacité de production, les essais et la logistique influent tous sur la date d’arrivée des équipements sur site, et sur le moment où ils peuvent réellement être mis sous tension.
Un fournisseur qui annonce le délai le plus court n’offre pas nécessairement le risque le plus faible pour le calendrier. Le meilleur choix est un fabricant capable d’expliquer ce que comprend son engagement de livraison, de montrer comment la commande progressera dans le processus de production et d’identifier les décisions que votre équipe d’ingénierie doit prendre. Ces éléments comptent davantage qu’une réponse assurée à la question « Pouvez-vous livrer à temps ? »
Partez de la date de mise sous tension, et non de la date d’expédition
Le terme « livraison » peut désigner la mise à disposition pour enlèvement, la remise au transporteur, le déchargement sur le site du projet ou l’installation et la préparation à la mise en service. Il s’agit de jalons différents. Avant de comparer les fournisseurs, définissez le point de livraison contractuel, l’Incoterm applicable et le lieu désigné, ainsi que la partie responsable de chaque opération après la sortie d’usine.
Établissez le calendrier à rebours à partir de la date requise de mise sous tension. Prévoyez le temps nécessaire pour l’inspection à réception, la mise en place, le raccordement des câbles, les vérifications des protections, les essais sur site et toute exigence d’acceptation du gestionnaire de réseau. Tenez ensuite compte du transport, du dédouanement le cas échéant, de l’emballage, des essais de réception en usine, de la fabrication, de l’approvisionnement en matériaux et de l’approbation des plans. Certaines activités peuvent se dérouler en parallèle ; d’autres non.
Cet exercice révèle souvent que la véritable contrainte n’est pas l’assemblage du transformateur. Il peut s’agir d’une configuration de l’entrée des câbles qui n’est pas encore arrêtée, d’un examen par le gestionnaire de réseau ou de la disponibilité d’une grue et d’un itinéraire d’accès. Une usine ne peut pas rattraper le temps perdu en dehors de son périmètre si ces dépendances ne sont pas identifiées suffisamment tôt.
Demandez à partir de quel moment commence le délai annoncé. La passation du bon de commande, la réception d’un acompte, l’approbation des plans et le gel de la spécification technique ne sont pas des points de départ équivalents. Précisez explicitement le déclencheur, ainsi que les hypothèses sur lesquelles il repose.
Verrouillez les interfaces susceptibles de bloquer la production
La puissance assignée d’un transformateur ne constitue pas une spécification de fabrication complète. Les tensions assignées, la fréquence, le groupe de couplage, l’impédance, les exigences relatives aux prises de réglage, le mode de refroidissement, les pertes, les exigences d’isolation et les conditions d’installation influent tous sur la conception. Certains choix ont également une incidence sur les protections en amont, les niveaux de défaut et la compatibilité avec les équipements en aval.
Pour un poste préfabriqué, le périmètre d’approbation est plus large. Le fabricant doit disposer d’accords sur les configurations haute et basse tension, les exigences de comptage, les interfaces de protection, les raccordements de mise à la terre, l’accès aux câbles, les dimensions de l’enveloppe et les dégagements nécessaires à la maintenance. Une modification apparemment mineure des départs peut avoir des conséquences sur le tableau basse tension, les jeux de barres, l’agencement de l’enveloppe et les plans de production.
Distinguez les décisions à arrêter avant l’approvisionnement de celles qui peuvent rester ouvertes temporairement. La conception des enroulements et le choix des principaux appareillages nécessitent généralement un accord plus précoce que les étiquettes ou certains détails de finition. Le fournisseur doit identifier ces limites au lieu de considérer chaque point en suspens comme également urgent.
Désignez une personne chargée de centraliser les commentaires sur les plans des consultants, des entrepreneurs, des équipes d’exploitation et du gestionnaire de réseau. Des instructions contradictoires transmises par des canaux distincts entraînent des cycles de révision. Un registre des commentaires maîtrisé, indiquant les responsables et les dates de réponse requises, est souvent plus utile que des réunions fréquentes sans décisions consignées.
Demandez des preuves à l’appui des engagements de production
Une visite d’usine peut démontrer les capacités de fabrication, mais elle ne prouve pas qu’une capacité est disponible pour votre commande. La capacité à livrer dépend de la charge de travail actuelle, des ressources affectées, des composants achetés et de l’accès aux installations d’essai. Demandez un plan de jalons propre à la commande plutôt qu’une déclaration générale sur la production annuelle.
Les questions suivantes permettent de distinguer un engagement étayé d’une estimation optimiste :
- Quels composants sont déjà disponibles et pour lesquels faut-il encore obtenir des dates de livraison confirmées des fournisseurs ?
- Le créneau de fabrication est-il réservé ou sa réservation dépend-elle de l’approbation technique ?
- Quelles opérations ou installations partagées pourraient devenir des goulots d’étranglement pour cette configuration ?
- Qui fabrique le transformateur, l’appareillage, l’enveloppe et les ensembles de commande, et qui coordonne leurs calendriers ?
- Que se passe-t-il si un composant réceptionné échoue à l’inspection ou si une unité terminée nécessite une reprise ?
La sous-traitance n’est pas automatiquement un point faible. Elle devient un risque lorsque les responsabilités ne sont pas claires ou que les dates des sous-traitants ne sont pas intégrées au calendrier principal. Un fournisseur compétent doit garder la maîtrise de la qualité des interfaces, des critères d’acceptation et de l’escalade, même lorsque certains composants proviennent de fabricants spécialisés.
Recherchez des éléments datés aux jalons convenus : plans approuvés pour fabrication, accusés de réception des commandes des composants critiques, rapports d’inspection et créneau d’essai confirmé. Ces éléments ne garantissent pas l’achèvement, mais indiquent si le plan progresse. Les photographies seules permettent rarement d’établir le pourcentage d’avancement ou l’état de préparation à l’expédition.
Un poste compact peut simplifier la livraison, mais modifie la charge de coordination
Pour les parcs industriels, les bâtiments commerciaux ou les projets d’énergies renouvelables, un ensemble intégré en usine peut réduire le nombre d’assemblages à coordonner sur site. Le poste compact de type européen de Jinshida Electric regroupe les fonctions de transformation et de distribution haute/basse tension dans une configuration coordonnée, avec des options de comptage et de compensation de la puissance réactive selon la configuration du projet.
La plage de puissance indiquée pour les transformateurs est de 100 kVA à 2500 kVA, avec des configurations de 50 Hz ou 60 Hz. Les matériaux d’enveloppe disponibles comprennent la tôle d’acier, les panneaux composites, l’acier inoxydable et les panneaux de ciment. Ces options conviennent à différentes applications, mais elles ne doivent pas être considérées comme interchangeables, avec des délais de fabrication ou des performances environnementales identiques.
Pour un port côtier, la protection contre la corrosion et le choix des matériaux doivent être examinés tôt. Pour un site commercial aux contraintes d’espace, l’encombrement, les portes d’accès, la ventilation et l’arrivée des câbles peuvent être plus déterminants. Des exigences environnementales particulières peuvent entraîner des travaux d’ingénierie et d’approvisionnement supplémentaires ; évaluez leur incidence sur le calendrier avant d’accepter un engagement de livraison.
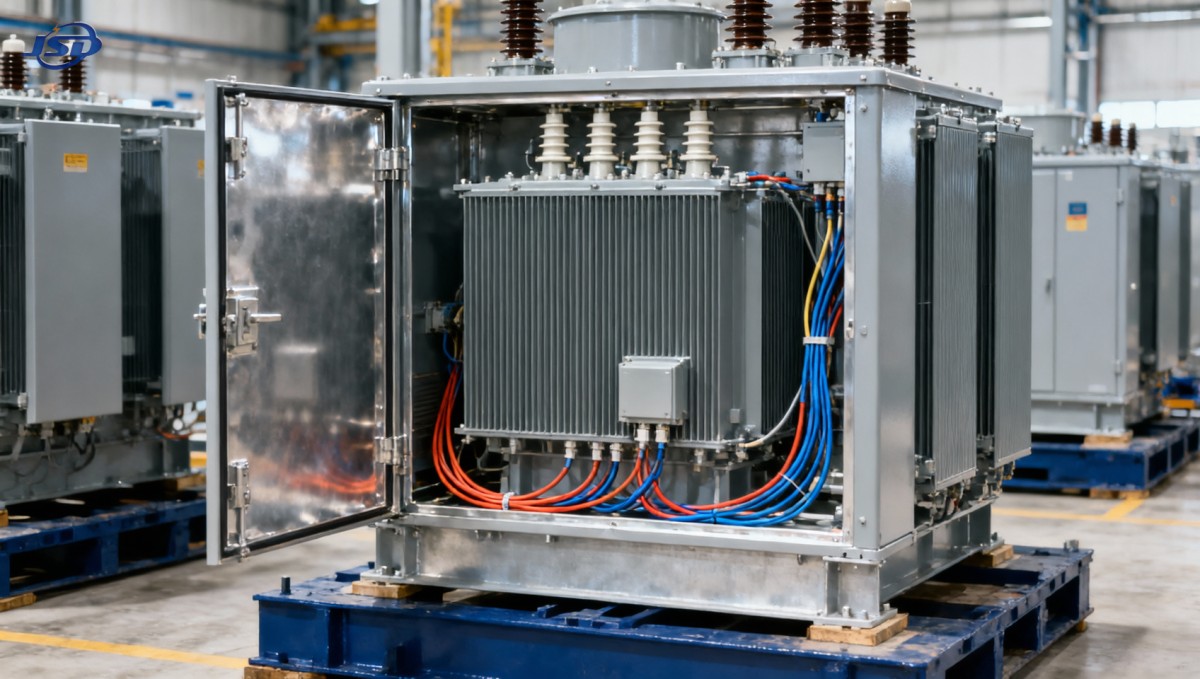
Le compromis est simple : une intégration plus poussée en usine peut réduire le nombre d’interfaces sur site, mais exige de régler davantage d’interfaces avant le lancement de la fabrication. Confirmez le degré de protection exact de l’enveloppe et son périmètre, ainsi que la dissipation thermique et les conditions de fonctionnement. Ne supposez pas qu’un indice attribué à un composant s’applique à l’ensemble complet, ni que toutes les valeurs maximales du catalogue sont disponibles dans une même configuration.
Protégez la période d’essais au lieu de la considérer comme une marge de calendrier
Lorsque la production prend du retard, les essais peuvent devenir la prochaine étape que l’on cherche à raccourcir. C’est une mauvaise stratégie de rattrapage. Les essais de réception en usine permettent à l’acheteur de vérifier les exigences convenues avant que le retour ou la modification des équipements ne devienne coûteux.
Convenez du plan d’inspection et d’essais bien avant la fin de la production. Définissez les normes et éditions applicables, les essais de routine, les justificatifs d’essais de type ou les essais supplémentaires requis, les points d’inspection avec présence du client, les critères d’acceptation et les documents exigés. La norme IEC 60076 concerne les transformateurs de puissance ; les appareillages et ensembles basse tension relèvent d’autres normes, notamment les parties applicables des normes IEC 62271 et IEC 61439. Les exigences exactes dépendent des équipements et de leur destination.
Une liste de normes ne constitue pas une preuve de conformité. Demandez quels documents couvrent la conception, les caractéristiques assignées et le périmètre de l’offre. De même, un certificat de système de management de la qualité ne remplace ni les preuves d’essais du produit ni les exigences d’approbation locales.
Réservez tôt la présence des témoins, sur site ou selon un dispositif à distance convenu. Prévoyez du temps pour l’examen des rapports, les actions correctives et, si nécessaire, la répétition des essais. Définissez les points de la liste de réserves qui empêchent la libération, ainsi que la personne autorisée à approuver l’expédition. Sinon, une unité techniquement achevée peut rester à l’usine pendant que les équipes commerciales et techniques débattent de son acceptation.
Vérifiez que le site peut réceptionner ce que l’usine a terminé
La planification du transport doit commencer à partir des dimensions et des poids préliminaires, puis être finalisée à l’aide des données d’expédition approuvées. Confirmez les points de levage, les informations sur le centre de gravité, les dispositions d’emballage, la responsabilité du déchargement et les éventuelles restrictions de transport. Une enveloppe compacte peut simplifier le montage sur site tout en posant des difficultés de levage ou d’accès.
Vérifiez la zone de réception, les fondations, la position des ancrages, les tranchées de câbles et l’accès des grues par rapport aux plans approuvés. Si les travaux sur site sont retardés, définissez les conditions de stockage avec le fabricant plutôt que de laisser les équipements dans un environnement inadapté. Après la réception en usine, il reste nécessaire de protéger les équipements contre l’humidité, la contamination et les dommages liés à la manutention.
La documentation d’expédition doit faire l’objet d’une échéance propre. Les listes de colisage, factures, documents de transport, rapports d’essais, manuels et documents propres à la destination doivent être préparés conformément au périmètre convenu. Des documents manquants peuvent retarder le dédouanement ou la mise en service, même lorsque le matériel est prêt.
Choisissez le fournisseur dont vous pouvez maîtriser le calendrier
Comparez chaque usine de transformateurs pour postes électriques selon les mêmes critères : périmètre technique, déclencheur du délai, hypothèses d’approbation, obligations d’essais, point de livraison et responsabilités sur site. Une offre plus courte assortie d’exclusions peut faire peser sur votre équipe davantage de risques de coordination qu’un calendrier plus long, clairement étayé.
Jinshida Electric Power Technology Co., Ltd. se consacre à la R&D, à la fabrication et à la mise en application d’équipements de transport et de distribution d’électricité pour les réseaux, l’industrie, les énergies renouvelables et les projets d’infrastructure. Son équipe technique, ses processus de fabrication et son approche de la gestion de la qualité constituent une base pour une coordination précoce. Pour une commande spécifique, ces capacités doivent se traduire par des interfaces approuvées, des modalités d’inspection, des responsabilités nominatives et des jalons datés ; elles ne doivent pas être considérées comme une garantie d’un délai particulier.
Avant de passer commande, transmettez au fournisseur la date requise de mise sous tension, le schéma unifilaire, la spécification des équipements, les conditions du site et les exigences d’approbation. Demandez un calendrier établi à rebours qui identifie les dépendances critiques et les possibilités de rattrapage. Si une accélération est proposée, demandez précisément quelle activité sera modifiée et si le calendrier révisé préserve les exigences d’inspection et d’acceptation.
La question déterminante n’est pas simplement de savoir si l’usine affirme pouvoir livrer. Il faut savoir si les deux équipes peuvent identifier ce qui doit être fait, qui doit agir et à quel moment un jalon manqué commence à menacer la mise en service. C’est ce qui distingue une date promise d’un plan de livraison réellement exploitable.
Dernières actualités
- 00
0000-00
Votre fournisseur de transformateurs de puissance peut-il fournir des traversées de remplacement ? - 00
0000-00
Comment comparer la capitalisation des pertes entre les fabricants de transformateurs de puissance - 00
0000-00
Comment les restrictions des itinéraires de transport affectent l’approvisionnement en transformateurs de puissance
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.