





Pruebas de aceptación en fábrica de transformadores de subestación: puntos de inspección que deben acordarse
Un transformador puede estar listo para su despacho mientras el equipo de inspección del comprador aún pregunta si era necesario presenciar una prueba dieléctrica, si la medición de pérdidas utilizó la temperatura de referencia correcta o si una desviación sin resolver impide autorizar la entrega. Estas discrepancias pueden retrasar el envío o permitir que el equipo salga sin pruebas de aceptación suficientes. La solución es acordar el plan de inspección y pruebas antes de que comiencen las pruebas, no después de que la fábrica emita su informe.
Al trabajar con una fábrica de transformadores para subestaciones eléctricas, definaqué actividades requieren asistencia, cuáles no pueden continuar sin autorización, qué se considera aprobado y quién puede autorizar la entrega. Las pruebas de rutina deben documentarse para cada transformador según lo exija la norma aplicable. Las pruebas de calentamiento, de impulso y otras pruebas especificadas requieren decisiones independientes sobre su aplicabilidad, la presencia de testigos y la aceptación de las pruebas de diseño existentes como evidencia.
Establezca los criterios de aceptación antes de programar una visita de inspección
La especificación de compra, los planos aprobados, los datos técnicos garantizados y las normas seleccionadas deben conformar una base de aceptación coherente. Registre las ediciones de las normas en el plan de inspección y pruebas (ITP), junto con el orden de precedencia contractual. Un informe que indique únicamente «probado según IEC» no es suficiente: no identifica los requisitos aplicables, las condiciones de prueba ni las desviaciones acordadas.
Para los transformadores de potencia sumergidos en líquido, las referencias pertinentes suelen incluir IEC 60076-1 para los requisitos generales, IEC 60076-2 para el calentamiento e IEC 60076-3 para los niveles de aislamiento y las pruebas dieléctricas. Los proyectos que empleen el marco de IEEE pueden especificar IEEE C57.12.00 e IEEE C57.12.90, cuando sean aplicables al transformador en cuestión. Estos marcos no deben combinarse de forma selectiva sin una justificación técnica aprobada.
La clasificación de las pruebas también es importante. En la terminología de IEC, las pruebas de rutina, de tipo y especiales cumplen propósitos diferentes; la terminología y los requisitos de IEEE deben interpretarse dentro de su propio marco. El alcance de las pruebas dieléctricas depende del nivel de aislamiento, las características de los devanados y la norma aplicable, no simplemente de que el comprador denomine al transformador equipo de «distribución» o de «subestación».
Un certificado de gestión de calidad no sustituye las pruebas de aceptación del transformador. Del mismo modo, las marcas de conformidad o los certificados de terceros deben verificarse en cuanto a su alcance real, el organismo emisor y su relación con el diseño ofrecido. No demuestran automáticamente que la unidad identificada por número de serie haya superado la FAT contractual.
Distinga entre la asistencia y la autorización para continuar
La ambigüedad más importante del ITP suele ser el significado de «presenciar». Defina explícitamente en el contrato cada categoría de intervención:
- Punto de parada obligatoria: el trabajo no debe avanzar más allá de la etapa identificada sin la autorización por escrito de la parte designada.
- Punto de inspección con presencia: el comprador tiene la oportunidad de asistir. Solo se permite continuar sin su presencia conforme a las reglas acordadas de notificación y renuncia.
- Punto de revisión: se presentan registros especificados para su evaluación; el ITP indica si se requiere aprobación antes de continuar con el trabajo.
- Supervisión: observación de actividades seleccionadas sin detener automáticamente la secuencia de fabricación.
Para cada punto, identifique al inspector responsable, el plazo de notificación, los requisitos de presentación y la autoridad facultada para eximir la asistencia. Acuerde cómo se notificarán las pruebas reprogramadas y si se acepta la inspección remota. Una visita a la que no se haya podido asistir no debe interpretarse como una renuncia tácita, salvo que el contrato lo permita expresamente.
La asistencia remota también requiere medidas prácticas: pantallas de instrumentos legibles, confirmación de la identidad del transformador, acceso a las lecturas en tiempo real y un registro que vincule las actividades observadas con el informe. Ver un video del área de pruebas no equivale a revisar mediciones trazables.
Una matriz de inspección que facilite las decisiones de liberación
La matriz siguiente es un punto de partida para la negociación, no un programa de pruebas obligatorio y universal. Adáptela al diseño del transformador, la norma aplicable y las consecuencias de un fallo. Las pruebas especificadas siguen siendo obligatorias aunque el comprador decida no presenciarlas.
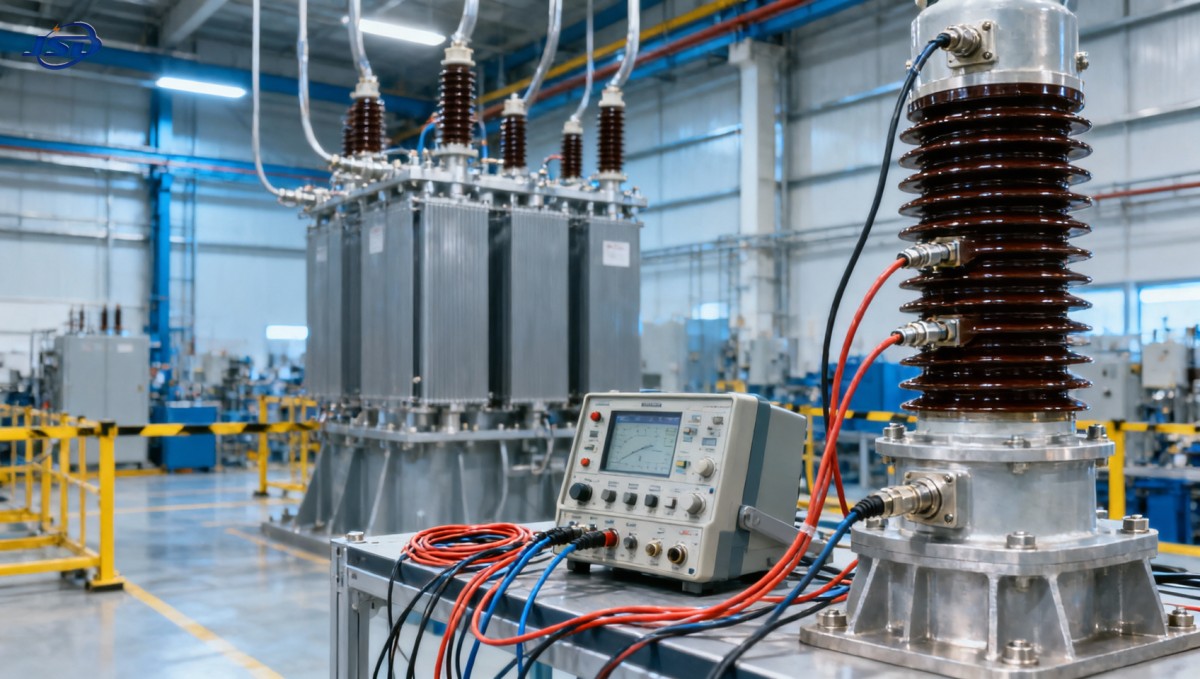
Incluya la presencia de un inspector en las etapas en que la observación aporte información difícil de obtener únicamente a partir del informe final. Algunos ejemplos son confirmar la disposición de las conexiones, observar la secuencia de una prueba dieléctrica y verificar cómo se gestionan las lecturas anómalas. En las pruebas térmicas prolongadas, puede ser más útil asistir a la preparación, la evaluación de la estabilización y las mediciones finales que exigir una presencia continua.
Defina las mediciones, no solo los nombres de las pruebas
Verificación de la relación de transformación, la resistencia y las conexiones
Un resultado de relación de transformación solo es significativo cuando se conocen la posición de la toma probada, las conexiones de los terminales y la relación esperada. Acuerde qué posiciones se medirán y cómo se verificarán el desplazamiento de fase y las marcas de los terminales. No deduzca la relación esperada únicamente a partir de las tensiones nominales cuando las conexiones de los devanados afecten la medición.
Los registros de resistencia de los devanados deben identificar los terminales medidos, la posición de la toma, la temperatura del devanado y el método de estabilización. Las diferencias entre fases o los cambios inesperados entre tomas requieren una investigación en función del diseño y de las condiciones de medición. Comparar lecturas tomadas a distintas temperaturas sin corrección puede indicar erróneamente la existencia de un defecto. El procedimiento también debe contemplar la desmagnetización cuando el magnetismo residual pueda afectar las mediciones posteriores.
Pérdidas e impedancia de cortocircuito
Las garantías de pérdidas son una fuente frecuente de disputas de aceptación porque el valor medido y el valor contractual de comparación pueden diferir. Acuerde la temperatura de referencia, el método de corrección, la precisión de los instrumentos y el tratamiento de la incertidumbre de medición antes de las pruebas. Aplique únicamente las tolerancias permitidas por la norma y el contrato aplicables; no introduzca posteriormente un «margen de fábrica» general.
Las mediciones en vacío deben realizarse con la tensión y la frecuencia especificadas, controlando las condiciones de la forma de onda de alimentación según corresponda. Las mediciones de pérdidas en carga y de impedancia requieren registros trazables de corriente, temperatura y conexiones. El informe debe incluir suficientes datos de base para reproducir las correcciones, en lugar de presentar únicamente un valor final de «aprobado».
Una declaración de eficiencia no es un criterio adecuado para aceptar las pérdidas. La eficiencia depende de la carga y del factor de potencia. Cuando se apliquen requisitos de rendimiento energético, especifique directamente los límites pertinentes de pérdidas en vacío y en carga, así como las condiciones de evaluación.
Pruebas dieléctricas y límites de seguridad
Antes de presenciar las pruebas dieléctricas, confirme las pruebas requeridas de tensión aplicada, tensión inducida, impulso y descargas parciales para el diseño de aislamiento y la especificación específicos. No todos los transformadores requieren la misma combinación. Determine los niveles, las duraciones, el tratamiento de los terminales, la secuencia y los criterios de aceptación a partir de los requisitos aplicables.
Cuando sean obligatorios, los informes de impulso deben incluir las formas de onda registradas pertinentes y su evaluación. Las mediciones de descargas parciales requieren una configuración de medición y una evaluación del ruido de fondo acordadas. Las lecturas de resistencia de aislamiento pueden aportar información complementaria útil, pero no sustituyen las pruebas de rigidez dieléctrica especificadas.
Los inspectores deben permanecer fuera de las zonas de prueba controladas. El personal de pruebas autorizado de la fábrica debe controlar la energización, el aislamiento, la descarga y la puesta a tierra. Acuerde la sesión informativa, los procedimientos de emergencia y el método de comunicación antes de las pruebas. La presencia del comprador no le transfiere el control operativo del área de pruebas de alta tensión.
Adapte las verificaciones térmicas y del líquido al diseño suministrado
Las pruebas de calentamiento deben representar la disposición de refrigeración y el diseño acordados. Cuando el contrato permita utilizar un informe de ensayo de tipo existente, confirme que corresponda a la potencia nominal, las pérdidas, la construcción de los devanados, el equipo de refrigeración y el líquido aislante del transformador suministrado. La aceptación de dicho informe debe acordarse antes de la FAT, no cuando el inspector descubra que no se ha programado ninguna prueba térmica.
Para una configuración como eltransformador de distribución de potencia sumergido en aceite de 15 kV/0,4 kV, el pedido debe especificar la capacidad seleccionada, la tensión de baja tensión, la disposición de las tomas y el líquido aislante. La gama disponible incluye varias capacidades y opciones de tensión secundaria, por lo que una descripción genérica del producto no permite establecer los límites de aceptación de una unidad específica.
Cuando se seleccione aceite vegetal FR3, confirme que el diseño térmico aprobado, el procedimiento de llenado, las pruebas del líquido y la documentación justificativa correspondan a ese líquido. Especifique las condiciones de muestreo y los límites aplicables, en lugar de copiar los criterios para aceite mineral sin comprobar su idoneidad.
La capacidad de sobrecarga de corta duración no debe considerarse como permiso para superar los límites de aceptación de carga nominal durante una FAT ordinaria. La evaluación requiere acordar la base de carga, las condiciones ambientales, la carga previa y los límites térmicos. La temperatura del aceite por sí sola no determina la temperatura del punto caliente de los devanados ni la aceptabilidad del envejecimiento del aislamiento.
Mantenga visibles las desviaciones hasta su cierre formal
Un resultado anómalo debe dar lugar a una investigación controlada, no a repetir las pruebas hasta obtener una cifra aprobatoria. Conserve la lectura original y registre la causa sospechada, la acción correctiva y la autorización para repetir la prueba. Distinga entre un problema de medición y un defecto del transformador: ambos requieren pruebas, pero sus medidas correctivas y consecuencias son diferentes.
- Registre la desviación: identifique el número de serie, la prueba, el requisito, el resultado observado y los documentos afectados.
- Evalúe sus consecuencias: determine si puede afectar la integridad del aislamiento, las pérdidas garantizadas, el rendimiento térmico, los accesorios u otros resultados.
- Apruebe la acción correctiva: identifique las reparaciones, los ajustes, las sustituciones o los cambios de procedimiento necesarios, así como las etapas de inspección requeridas.
- Defina el alcance de la repetición de pruebas: repita la actividad fallida y cualquier otra prueba que exijan la intervención, la norma o el contrato.
- Cierre mediante una aceptación autorizada: conserve las pruebas originales y revisadas junto con una resolución firmada.
Una reparación de componentes activos o del aislamiento puede invalidar más pruebas que la sustitución de un accesorio externo. Por tanto, el alcance de las pruebas repetidas debe reflejar lo que se modificó, no limitarse a reproducir la última medición fallida. La aceptación «tal como está» requiere la autorización de la autoridad de ingeniería designada por el comprador cuando se vean afectados los requisitos contractuales de rendimiento o seguridad.
Establezca la autorización de despacho como una aprobación independiente
Superar la última prueba presenciada no autoriza automáticamente el despacho. La retención para la liberación debe abarcar el informe completo identificado por número de serie, las desviaciones aprobadas, las referencias de calibración, la verificación de la placa de características, los registros de accesorios y las condiciones de envío acordadas. Si se requieren pruebas de muestreo del líquido o de fugas después del montaje final, esos registros también deben estar disponibles antes de la liberación.
La inspección previa al despacho debe verificar los elementos de sujeción para el transporte, los pasatapas y accesorios, las medidas de conservación, el estado o nivel del líquido, según corresponda, y cualquier sistema de control de impactos especificado en el contrato. La FAT establece la aceptación en fábrica bajo condiciones definidas; no demuestra que el transporte no haya causado daños ni que las conexiones en el emplazamiento sean correctas.
La autorización firmada debe indicar con precisión qué se aprueba: la aceptación de las pruebas de la FAT, el permiso de envío y cualquier obligación pendiente. La inspección y la puesta en servicio en el emplazamiento son actividades independientes. Una desviación de seguridad crítica o contractual aún sin resolver no debe ocultarse en una lista de pendientes únicamente para mantener la fecha de despacho.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.