





Auditorias de fábrica de transformadores trifásicos: controlos de enrolamento, secagem e ensaios
Um transformador pode ser aprovado nos ensaios elétricos finais, enquanto seus registros de fabricação ainda revelam manuseio não controlado do isolamento, reparos nos enrolamentos sem documentação ou verificação inadequada da secagem. Durante uma auditoria de fábrica de transformadores elétricos trifásicos, essas lacunas são importantes porque um resultado de ensaio satisfatório não comprova a confiabilidade do isolamento a longo prazo — e um relatório de ensaio completo não prova que a área de ensaio é segura.
A auditoria mais eficaz acompanha um transformador identificável desde os desenhos aprovados e os materiais recebidos até o enrolamento, o processamento do isolamento, a secagem, a montagem e os ensaios finais. Compare as práticas reais no chão de fábrica com os procedimentos controlados e, em seguida, verifique se os limites de aceitação, os registros de medição e as decisões de liberação são rastreáveis. Comece pela precisão do enrolamento, pelo controle da umidade e pelas medidas de segurança da área de ensaio, em vez de considerar os certificados evidência suficiente.
Defina os critérios de aceitação antes de iniciar a produção
Solicite a especificação de compra, os desenhos aprovados, o plano de inspeção e ensaios, as normas aplicáveis e quaisquer desvios acordados. Determine se a unidade é imersa em líquido, de resina moldada ou outro projeto a seco. O sistema de isolamento determina quais controles de fabricação são relevantes; os registros de secagem da celulose de um transformador imerso em líquido não podem simplesmente substituir os controles de cura de uma unidade de resina moldada.
Para projetos que adotam requisitos IEC, a série IEC 60076 fornece a principal estrutura normativa para transformadores, com as partes aplicáveis selecionadas de acordo com a construção e o escopo dos ensaios. A IEC 60076-11 trata de transformadores a seco. Quando se aplicam requisitos IEEE, as normas IEEE C57.12.00 e C57.12.90 são pertinentes a equipamentos imersos em líquido, enquanto equipamentos a seco seguem outros documentos aplicáveis. Confirme as edições e os requisitos contratuais, em vez de misturar critérios de aceitação de sistemas diferentes.
Um certificado de sistema de gestão da qualidade descreve o escopo de um sistema de gestão, não a conformidade de cada transformador. Verifique sua validade, o local de fabricação abrangido e as atividades incluídas, mas avalie a conformidade do produto com base nos documentos de projeto, nas evidências do processo e nos resultados dos ensaios. As evidências de ensaios de tipo também precisam ter uma relação documentada com o projeto fornecido; um relatório referente a uma configuração de isolamento ou potência nominal significativamente diferente pode não comprovar sua aplicabilidade.
- Defina os pontos de liberação: Identifique as inspeções exigidas antes de ocultar os enrolamentos, fechar o tanque, moldar a resina ou expedir o equipamento.
- Separe as categorias de ensaios: Determine quais ensaios de rotina se aplicam a cada unidade e quais ensaios de tipo ou especiais exigem evidências representativas ou acordo contratual.
- Registre as responsabilidades: Confirme quem pode aprovar desvios, aceitar retrabalho, testemunhar ensaios e autorizar a expedição.
Acompanhe a identificação dos materiais até a estação de enrolamento
Selecione uma unidade em produção e rastreie seu número de série até os registros dos condutores, do isolamento e dos materiais do núcleo. A identificação dos materiais deve ser mantida durante o corte, a divisão e a transferência entre estações de trabalho. Um certificado de recebimento é uma evidência fraca se não for possível vinculá-lo ao condutor efetivamente instalado na máquina de enrolamento.
Compare as dimensões do condutor, a espessura do isolamento e as especificações dos materiais com a lista de materiais aprovada. No caso de papel e papelão prensado, inspecione as condições de armazenamento, a integridade das embalagens e o controle da exposição, quando exigido pelo processo. Procure materiais abertos junto a operações de limpeza úmida, transferências externas sem controle ou sobras não identificadas devolvidas ao estoque. Essas condições geram incerteza, mesmo quando as inspeções de recebimento foram aceitáveis.
Na máquina de enrolamento, verifique em conjunto a revisão atual do desenho e o registro de configuração. O número de espiras, o sentido do enrolamento, as posições das derivações, a disposição dos condutores, o posicionamento do isolamento e os dutos de refrigeração devem corresponder ao projeto. As configurações da máquina são evidências de apoio, não provas: os contadores podem ser zerados, os operadores podem alterar a tensão e os reparos podem modificar a geometria sem que isso seja atualizado na ficha de produção.
Inspecione controles que o ensaio final de relação de transformação não substitui
Um ensaio de relação de transformação pode ajudar a identificar problemas de conexão ou de número de espiras, mas não confirma todos os detalhes locais do isolamento nem as condições dos suportes mecânicos. Analise como a fábrica controla a tensão dos condutores, os raios de curvatura, o isolamento dos cruzamentos, os espaçadores, o isolamento das extremidades e as dimensões axiais. Uma geometria irregular do enrolamento pode afetar os canais de refrigeração e o comportamento mecânico diante das forças de curto-circuito.
Peça para ver um registro preenchido de inspeção em processo antes que o enrolamento fique inacessível. Ele deve identificar as características inspecionadas, os critérios de aceitação, o operador ou inspetor e a decisão tomada para qualquer defeito. Registros como “verificado”, sem dimensões ou critérios definidos, oferecem poucas evidências para características críticas.
A preparação das juntas merece atenção específica. Independentemente de o processo utilizar brasagem, soldagem ou outro método aprovado, verifique o controle do procedimento, a qualificação dos operadores quando especificada, a restauração do isolamento e a inspeção. Juntas retrabalhadas ou isolamento danificado dos condutores devem seguir um procedimento de reparo aprovado, em vez de serem aceitos apenas porque a continuidade elétrica permanece intacta.
Os registros de secagem devem comprovar um ponto final controlado
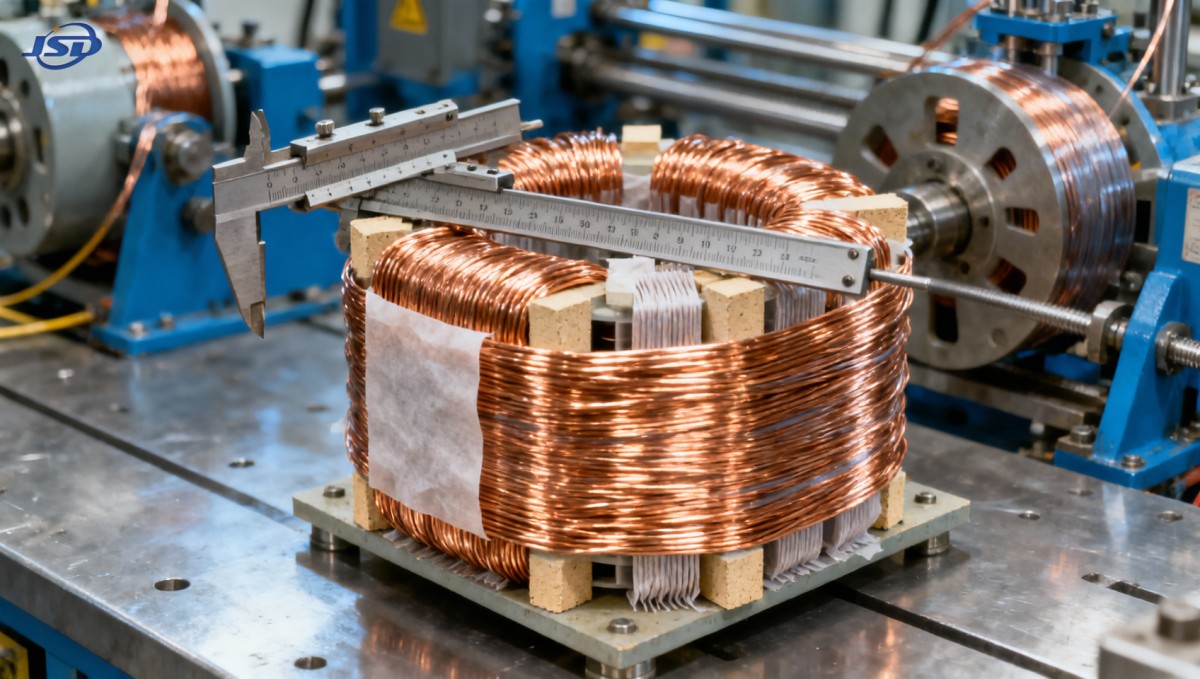
Em transformadores imersos em líquido com isolamento celulósico, a umidade residual pode prejudicar o desempenho dielétrico e acelerar o envelhecimento do isolamento. A questão da auditoria não é simplesmente saber se existe uma estufa de secagem ou uma unidade de vácuo. É verificar se o ciclo aprovado é adequado à massa de isolamento, à geometria do conjunto e ao método de processamento — e se cada carga atingiu um ponto final definido.
Solicite os históricos reais dos ciclos, não apenas a receita padrão. Examine a identificação da carga, os locais de medição da temperatura, o tempo de aquecimento, as condições de vácuo, quando aplicáveis, as interrupções e as evidências do ponto final. Dependendo do processo, a avaliação do ponto final pode envolver tendências de extração de umidade, medição de condensado, comportamento da pressão, amostras de isolamento ou outros indicadores validados. Nenhum indicador isolado deve ser considerado universalmente suficiente.
Diferencie as leituras da câmara das condições no interior do conjunto de isolamento. O fato de a câmara atingir o valor de referência não significa necessariamente que a seção mais espessa do isolamento tenha atingido a temperatura exigida. Verifique o posicionamento dos sensores e como a fábrica validou o processo para cargas de diferentes tamanhos. Os medidores de vácuo e os instrumentos de temperatura também precisam estar calibrados para suas respectivas faixas de operação.
Após a secagem, inspecione o percurso de transferência até a etapa de colocação no tanque e enchimento. Condições controladas de espera, limites de tempo de exposição, proteção com ar seco ou nitrogênio, quando especificada, e respostas documentadas a atrasos ajudam a evitar a reabsorção de umidade. Para unidades imersas em líquido, o manuseio do óleo, a filtragem, o enchimento sob vácuo e as verificações pertinentes da qualidade do óleo devem estar vinculados ao mesmo registro de liberação.
Para enrolamentos de resina moldada, examine, em vez disso, a preparação da resina, o armazenamento dos componentes, as proporções de mistura, a desgaseificação, as condições de moldagem e os registros do ciclo de cura. Confirme como o fabricante detecta e trata vazios, fissuras ou cura incompleta. Esses controles têm o mesmo objetivo de preservar a integridade do isolamento, mas exigem uma cadeia de evidências diferente.
Associe os ensaios finais ao transformador real
Antes de analisar os resultados, confira a placa de identificação, o diagrama de ligação aprovado, o número de série, a configuração das derivações e a identificação da folha de ensaio. Mesmo um relatório tecnicamente plausível é inaceitável se pertencer a outra unidade ou a uma configuração de ligação diferente. O software de ensaio deve preservar as leituras brutas e identificar correções, novos ensaios e revisões do relatório.
Analise o conjunto de ensaios de rotina aplicável, que normalmente inclui resistência dos enrolamentos, relação de tensões e deslocamento de fase, perdas, impedância e ensaios dielétricos especificados. O conjunto exato depende da construção do transformador e dos requisitos aplicáveis. As medições de resistência de isolamento podem contribuir para a avaliação, mas não substituem os ensaios dielétricos exigidos nem constituem um critério universal de aceitação da umidade.
Para medições de resistência e perdas, verifique as temperaturas registradas e o método de correção exigido pela norma aplicável. Em medições trifásicas, confirme se as conexões e a identificação das fases seguem o procedimento de ensaio aprovado. Investigue diferenças entre fases que não tenham explicação, em vez de aceitar um único campo “aprovado” gerado pelo software.
Os ensaios dielétricos exigem a configuração de ensaio, a tensão, a duração, a sequência e a interpretação corretas para o projeto. Os ensaios de tensão aplicada, tensão induzida, impulso e descargas parciais não são intercambiáveis. Alguns dependem do nível de isolamento, da categoria do equipamento ou do escopo de ensaio acordado; a fábrica deve explicar por que cada ensaio foi incluído ou excluído.
Verifique a adequação do sistema de medição, além da situação da calibração. Entre os aspectos pertinentes estão a faixa e a resolução dos instrumentos, a incerteza, o desempenho dos transformadores de corrente e de tensão e a medição de potência com baixo fator de potência. Quando um resultado estiver próximo do limite de aceitação, solicite a regra de decisão acordada e uma análise técnica, em vez de arredondá-lo para que pareça conforme.
Audite a área de ensaio como um local de trabalho com energia perigosa
Um transformador bem documentado ainda pode ser ensaiado em uma instalação insegura. Observe a área de ensaio a partir de uma posição autorizada e verifique se as pessoas não podem entrar inadvertidamente em uma zona energizada. Barreiras, controle de acesso, indicadores de advertência, intertravamentos quando exigidos, isolamento de emergência e autoridade definida para energização devem funcionar como um sistema integrado.
Verifique se há uma sequência controlada que abranja isolamento, conexão, verificações antes da energização, ensaio, desenergização, descarga, verificação e aterramento antes do acesso. Uma alimentação desligada não comprova que a energia armazenada foi dissipada. O procedimento deve abordar as fontes reais de energia perigosa, incluindo os equipamentos de ensaio conectados e os efeitos induzidos ou capacitivos.
- Confirme que as alterações nas conexões ocorram somente conforme o procedimento aprovado de isolamento seguro.
- Verifique os registros de inspeção dos cabos de aterramento, dispositivos de descarga, cabos e barreiras de proteção.
- Analise como as pontes de intertravamento são autorizadas e registradas, e como se evita que se tornem uma prática rotineira.
- Verifique se os procedimentos de emergência e o treinamento são adequados aos riscos elétricos do local e aos requisitos locais.
Quando pertinente, estenda a análise de segurança à produção: manuseio de bobinas, dispositivos de elevação, acesso a estufas, vasos de vácuo, trabalhos a quente, produtos químicos de resina e operações com óleo. Acompanhar um ensaio não justifica entrar em uma zona de exclusão. As condições inseguras devem ser corrigidas antes que a demonstração prossiga.
As interfaces de energia renovável acrescentam questões de projeto, não isenções
Quando um transformador é conectado a um sistema de armazenamento em baterias ou a um conversor de potência, a conformidade de fabricação deve ser avaliada em função da aplicação prevista. O Sistema de armazenamento de energia em contêiner com refrigeração a ar de 500kW/1MWh, por exemplo, especifica um PCS de 500 kW e uma saída trifásica de quatro fios de 400 V AC, com operação a 50 Hz ou 60 Hz. Esses detalhes de interface ajudam a definir uma especificação de transformador; não comprovam que um transformador específico esteja incluído ou seja adequado.
Antes de aceitar o projeto do transformador associado, confirme os requisitos de potência aparente, os harmônicos do conversor, os arranjos de aterramento e neutro, a relação de tensões, a frequência, a coordenação da proteção e as condições do local. Não selecione a potência em kVA do transformador com base apenas nos 500 kW. Obtenha a faixa de operação do conversor e use-a para determinar o regime térmico e elétrico que a fabricação e os ensaios devem atender.
Encerre as constatações com evidências vinculadas à liberação para expedição
Classifique as constatações de acordo com seu impacto na segurança, na conformidade e na rastreabilidade. A falta de comprovação de que uma unidade concluiu o ciclo de secagem é diferente de um erro administrativo com uma cadeia de evidências intacta. Uma área de ensaio dielétrico sem controle exige ação operacional imediata; uma instrução de trabalho obsoleta exige uma avaliação das unidades fabricadas sob essa instrução.
Cada constatação significativa deve identificar o equipamento afetado, o requisito não atendido, a ação de contenção, a ação corretiva e a verificação necessária para encerramento. Se houver retrabalho, defina as inspeções ou os ensaios necessários após sua execução e mantenha o registro original da falha. Repetir um ensaio até obter aprovação não é uma disposição adequada, a menos que o mecanismo da falha tenha sido investigado e a ação corretiva justificada.
A liberação para expedição deve depender da resolução das constatações críticas para aceitação e de uma análise autorizada do registro completo de fabricação. Quando houver incerteza quanto às evidências de secagem, à qualidade de enrolamentos ocultos ou à aplicabilidade dos ensaios de projeto, exija uma decisão técnica documentada antes da aceitação — não uma garantia sem respaldo de que os ensaios finais cobrem essa lacuna.
Últimas notícias
- 00
0000-00
O que significa o aumento dos gases dissolvidos em um transformador de 110 kV - 00
0000-00
Como localizar a origem de um vazamento de óleo em um transformador de 500 kVA - 00
0000-00
Quantos carregadores para veículos elétricos um transformador de 1000 kVA pode suportar realisticamente?
0000-00
Contacte-nos

Solicite um orçamento
Independentemente de você precisar de orientação geral ou de suporte específico, teremos prazer em ajudar.
Envie sua consulta hoje
A Jinshida Electric continua comprometida em contribuir para o desenvolvimento energético global por meio de uma fabricação profissional e de um serviço superior.