





Audits d’usines de transformateurs triphasés : contrôles du bobinage, du séchage et des essais
Un transformateur peut réussir les essais électriques finaux alors que ses dossiers de fabrication révèlent encore une maîtrise insuffisante de la manipulation des isolants, des réparations d’enroulements non documentées ou une vérification inadéquate du séchage. Lors d’un audit d’usine de transformateurs électriques triphasés, ces lacunes sont importantes : un résultat d’essai satisfaisant ne garantit pas la fiabilité à long terme de l’isolation, et un rapport d’essai complet ne prouve pas que la zone d’essai est sûre.
L’audit le plus rigoureux suit un transformateur identifiable, depuis les plans approuvés et les matériaux entrants jusqu’au bobinage, au traitement de l’isolation, au séchage, à l’assemblage et aux essais finaux. Comparez les pratiques réelles en atelier aux procédures contrôlées, puis vérifiez la traçabilité des limites d’acceptation, des relevés de mesure et des décisions de libération. Commencez par l’exactitude du bobinage, la maîtrise de l’humidité et les mesures de sécurité de la zone d’essai, plutôt que de considérer les certificats comme des preuves suffisantes.
Définir les critères d’acceptation avant d’entrer en production
Demandez la spécification d’achat, les plans approuvés, le plan d’inspection et d’essais, les normes applicables et toute dérogation convenue. Déterminez s’il s’agit d’un appareil à huile, à résine coulée ou d’un autre transformateur de type sec. Le système d’isolation détermine les contrôles de fabrication pertinents ; les dossiers de séchage de la cellulose d’un transformateur à huile ne peuvent pas être simplement substitués aux contrôles de polymérisation d’un appareil à résine coulée.
Pour les projets soumis aux exigences IEC, la série IEC 60076 constitue le principal référentiel applicable aux transformateurs, les parties pertinentes étant sélectionnées en fonction de la construction et de la portée des essais. La norme IEC 60076-11 concerne les transformateurs de type sec. Lorsque les exigences IEEE s’appliquent, les normes IEEE C57.12.00 et C57.12.90 concernent les appareils à huile, tandis que les appareils de type sec relèvent d’autres documents applicables. Vérifiez les éditions et exigences contractuelles au lieu de mélanger des critères d’acceptation issus de référentiels distincts.
Un certificat de management de la qualité décrit le périmètre d’un système de management, et non la conformité de chaque transformateur. Vérifiez sa validité, le site de fabrication couvert et les activités concernées, mais évaluez la conformité du produit à partir des documents de conception, des preuves de procédé et des résultats d’essais. Les preuves d’essais de type doivent également présenter un lien documenté avec la conception fournie ; un rapport portant sur une configuration d’isolation ou une puissance nominale sensiblement différente peut ne pas être applicable.
- Définissez les points de libération : identifiez les inspections requises avant que le bobinage ne soit masqué, la cuve fermée, la résine coulée ou l’appareil expédié.
- Distinction des catégories d’essais : déterminez quels essais individuels s’appliquent à chaque appareil et quels essais de type ou spéciaux nécessitent des preuves représentatives ou un accord contractuel.
- Consignez les responsabilités : confirmez qui peut approuver les dérogations, accepter les reprises, assister aux essais et autoriser l’expédition.
Suivre l’identification des matériaux jusqu’au poste de bobinage
Sélectionnez une unité en cours de production et remontez, à partir de son numéro de série, jusqu’aux dossiers des conducteurs, des isolants et des matériaux du circuit magnétique. L’identification des matériaux doit être conservée lors de la découpe, du refendage et du transfert entre postes de travail. Un certificat d’entrée constitue une preuve insuffisante si le conducteur effectivement chargé dans la bobineuse ne peut pas lui être rattaché.
Comparez les dimensions des conducteurs, l’épaisseur de l’isolation et les spécifications des matériaux avec la nomenclature approuvée. Pour le papier et le carton pressé, vérifiez les conditions de stockage, l’intégrité des emballages et, lorsque le procédé l’exige, le suivi de l’exposition. Repérez les matériaux ouverts à proximité d’opérations de nettoyage humide, les transferts extérieurs non maîtrisés ou les chutes non identifiées remises en stock. Ces situations créent une incertitude, même lorsque les contrôles à réception étaient acceptables.
À la bobineuse, vérifiez ensemble la révision du plan en vigueur et le dossier de réglage. Le nombre de spires, le sens d’enroulement, les positions des prises, la disposition des conducteurs, le placement de l’isolation et les canaux de refroidissement doivent correspondre à la conception. Les réglages de la machine constituent des éléments de preuve complémentaires, mais non une preuve en soi : les compteurs peuvent être remis à zéro, les opérateurs peuvent modifier la tension et les réparations peuvent changer la géométrie sans mise à jour du dossier de suivi.
Inspecter les contrôles que l’essai de rapport de transformation final ne peut remplacer
Un essai de rapport de transformation peut aider à détecter des problèmes de connexion ou de nombre de spires, mais il ne confirme pas chaque détail local de l’isolation ni l’état des supports mécaniques. Examinez la manière dont l’usine maîtrise la tension des conducteurs, les rayons de courbure, l’isolation des croisements, les entretoises, l’isolation d’extrémité et les dimensions axiales. Une géométrie de bobinage irrégulière peut affecter les passages de refroidissement et le comportement mécanique sous l’effet des forces de court-circuit.
Demandez à consulter un dossier d’inspection en cours de fabrication rempli avant que le bobinage ne devienne inaccessible. Il doit préciser les caractéristiques inspectées, les critères d’acceptation, l’opérateur ou l’inspecteur et le traitement des défauts éventuels. Des mentions telles que « vérifié », sans dimensions ni critères définis, apportent peu de preuves pour les caractéristiques critiques.
La préparation des jonctions mérite une attention particulière. Que le procédé fasse appel au brasage, au soudage ou à une autre méthode approuvée, vérifiez la maîtrise de la procédure, la qualification des opérateurs lorsqu’elle est spécifiée, le rétablissement de l’isolation et l’inspection. Les jonctions reprises ou les isolants de conducteurs endommagés doivent faire l’objet d’une procédure de réparation approuvée, plutôt que d’être acceptés au seul motif que la continuité électrique est préservée.
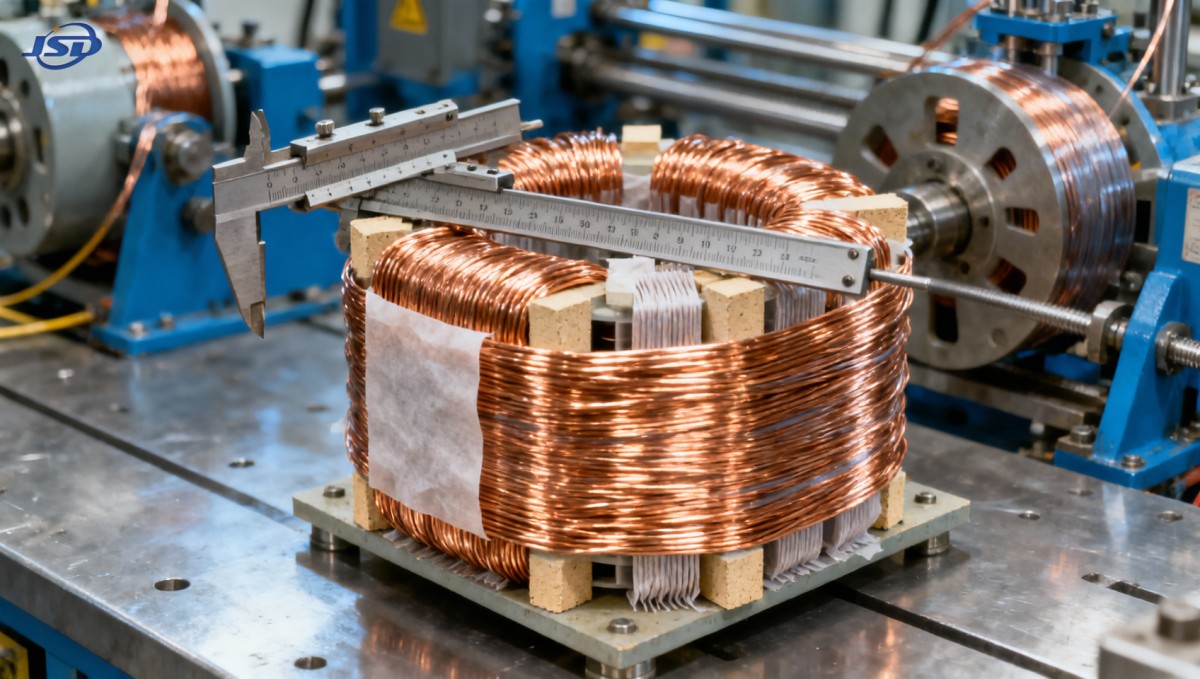
Les dossiers de séchage doivent démontrer que le point final du procédé est maîtrisé
Pour les transformateurs à huile isolés à la cellulose, l’humidité résiduelle peut altérer les performances diélectriques et accélérer le vieillissement de l’isolation. La question d’audit ne consiste pas simplement à vérifier l’existence d’une étuve ou d’une installation de mise sous vide. Il faut déterminer si le cycle approuvé convient à la masse isolante, à la géométrie de l’assemblage et à la méthode de traitement, et si chaque charge a atteint un point final défini.
Demandez les historiques réels des cycles, et non uniquement la recette standard. Examinez l’identification des charges, les emplacements de mesure de la température, la durée de chauffage, les conditions de vide le cas échéant, les interruptions et les preuves du point final. Selon le procédé, l’évaluation du point final peut s’appuyer sur les tendances d’extraction de l’humidité, la mesure des condensats, le comportement de la pression, des échantillons d’isolation ou d’autres indicateurs validés. Aucun indicateur isolé ne doit être considéré comme universellement suffisant.
Distinguez les relevés de la chambre des conditions à l’intérieur de l’assemblage isolant. Le fait que la chambre atteigne sa consigne ne signifie pas nécessairement que la partie la plus épaisse de l’isolation a atteint la température requise. Vérifiez le positionnement des capteurs et la manière dont l’usine a validé son procédé pour différentes tailles de charge. Les vacuomètres et les instruments de température doivent également être étalonnés pour des plages de fonctionnement adaptées.
Après le séchage, inspectez le parcours de transfert jusqu’à la mise en cuve et au remplissage. Des conditions de maintien contrôlées, des limites de durée d’exposition, une protection par air sec ou azote lorsqu’elle est spécifiée, ainsi que des réponses documentées aux retards contribuent à éviter la réabsorption d’humidité. Pour les appareils à huile, la manutention de l’huile, la filtration, le remplissage sous vide et les contrôles pertinents de la qualité de l’huile doivent être liés au même dossier de libération.
Pour les bobinages à résine coulée, examinez plutôt la préparation de la résine, le stockage des composants, les proportions de mélange, le dégazage, les conditions de coulée et les dossiers du cycle de polymérisation. Vérifiez comment le fabricant détecte et traite les vides, les fissures ou une polymérisation incomplète. Ces contrôles visent le même objectif d’intégrité de l’isolation, mais nécessitent une chaîne de preuves différente.
Faire correspondre les essais finaux au transformateur concerné
Avant d’examiner les résultats, vérifiez la concordance entre la plaque signalétique, le schéma de connexion approuvé, le numéro de série, la configuration des prises et l’identification figurant sur la fiche d’essai. Un rapport techniquement plausible reste inacceptable s’il concerne un autre appareil ou une configuration de connexion différente. Le logiciel d’essai doit conserver les relevés bruts et identifier les corrections, les nouveaux essais et les révisions du rapport.
Examinez l’ensemble des essais individuels applicables, qui comprend généralement la résistance des enroulements, le rapport de tension et le déphasage, les pertes, l’impédance et les essais diélectriques spécifiés. La composition exacte dépend de la construction du transformateur et des exigences applicables. Les mesures de résistance d’isolement peuvent contribuer à l’évaluation, mais elles ne remplacent pas les essais diélectriques requis et ne constituent pas un critère universel d’acceptation de l’humidité.
Pour les mesures de résistance et de pertes, vérifiez les températures consignées et la méthode de correction exigée par la norme applicable. Pour les mesures triphasées, confirmez que les connexions et l’identification des phases respectent la procédure d’essai approuvée. Examinez les différences inexpliquées entre phases au lieu d’accepter un simple champ « réussi » généré par le logiciel.
Les essais diélectriques exigent une configuration d’essai, une tension, une durée, une séquence et une interprétation adaptées à la conception. Les essais de tension appliquée, de tension induite, d’impulsion et de décharges partielles ne sont pas interchangeables. Certains dépendent du niveau d’isolement, de la catégorie de l’appareil ou de la portée convenue des essais ; l’usine doit expliquer pourquoi chaque essai est inclus ou exclu.
Vérifiez l’adéquation du système de mesure ainsi que son statut d’étalonnage. Les points pertinents comprennent la plage et la résolution des instruments, l’incertitude, les performances des transformateurs de courant et de tension, ainsi que la mesure de puissance à faible facteur de puissance. Lorsqu’un résultat est proche d’une limite d’acceptation, demandez la règle de décision convenue et un examen technique, au lieu de l’arrondir pour le rendre conforme.
Auditer la zone d’essai en tant que poste de travail exposé aux énergies dangereuses
Un transformateur bien documenté peut malgré tout être testé dans une installation dangereuse. Observez la zone d’essai depuis un emplacement autorisé et vérifiez que le personnel ne peut pas pénétrer accidentellement dans une zone sous tension. Les barrières, le contrôle d’accès, les indicateurs d’avertissement, les verrouillages lorsque ceux-ci sont requis, l’isolement d’urgence et la désignation des personnes autorisées à mettre sous tension doivent fonctionner comme un système coordonné.
Recherchez une séquence maîtrisée couvrant l’isolement, le raccordement, les vérifications avant mise sous tension, les essais, la mise hors tension, la décharge, la vérification et la mise à la terre avant tout accès. Une alimentation coupée ne prouve pas que l’énergie stockée a été dissipée. La procédure doit prendre en compte les sources réelles d’énergie dangereuse, notamment les équipements d’essai raccordés et les effets induits ou capacitifs.
- Confirmez que les changements de raccordement ne sont effectués que conformément à la procédure approuvée de mise en sécurité.
- Vérifiez les dossiers d’inspection des conducteurs de mise à la terre, des dispositifs de décharge, des câbles et des barrières de protection.
- Examinez la manière dont les neutralisations de verrouillage sont autorisées, consignées et empêchées de devenir une pratique courante.
- Vérifiez que les dispositifs d’urgence et la formation sont adaptés aux risques électriques du site et aux exigences locales.
Étendez, le cas échéant, l’examen de sécurité à la production : manutention des bobines, dispositifs de levage, accès aux étuves, appareils à vide, travaux à chaud, produits chimiques utilisés avec la résine et opérations liées à l’huile. Assister à un essai ne justifie pas de pénétrer dans une zone d’exclusion. Toute situation dangereuse doit être corrigée avant la poursuite de la démonstration.
Les interfaces liées aux énergies renouvelables soulèvent des questions de conception, sans exemption
Lorsqu’un transformateur est raccordé à un système de stockage par batterie ou à un convertisseur de puissance, la conformité de fabrication doit être évaluée par rapport au régime de fonctionnement prévu. LeSystème de stockage d’énergie en conteneur à refroidissement par air de 500kW/1MWh, par exemple, spécifie un PCS de 500 kW et une sortie 400 V AC triphasée à quatre fils, fonctionnant à 50 Hz ou 60 Hz. Ces caractéristiques d’interface aident à définir une spécification de transformateur ; elles ne prouvent pas qu’un transformateur donné est inclus ou adapté.
Avant d’accepter la conception du transformateur associé, confirmez les exigences de puissance apparente, les harmoniques du convertisseur, les configurations de mise à la terre et du neutre, le rapport de tension, la fréquence, la coordination des protections et les conditions du site. Ne choisissez pas la puissance en kVA du transformateur sur la seule base des 500 kW. Obtenez l’enveloppe de fonctionnement du convertisseur et utilisez-la pour établir les contraintes thermiques et électriques auxquelles la fabrication et les essais doivent répondre.
Clore les constats à l’aide de preuves liées à la libération pour expédition
Classez les constats selon leurs conséquences sur la sécurité, la conformité et la traçabilité. L’absence de preuve qu’un appareil a effectué son cycle de séchage diffère d’une erreur administrative alors que la chaîne de preuves est intacte. Une zone d’essai diélectrique non maîtrisée exige une action opérationnelle immédiate ; une instruction de travail obsolète nécessite d’évaluer quels appareils ont été produits sous son application.
Chaque constat important doit préciser l’équipement concerné, l’exigence non satisfaite, l’action de confinement, l’action corrective et la vérification nécessaire à sa clôture. En cas de reprise, définissez les inspections ou essais requis par la suite et conservez le dossier initial de défaillance. Répéter un essai jusqu’à ce qu’il soit réussi ne constitue pas un traitement adéquat, sauf si le mécanisme de défaillance a été étudié et que l’action corrective est justifiée.
La libération pour expédition doit dépendre de la résolution des constats critiques pour l’acceptation et d’un examen autorisé du dossier de fabrication complet. Si les preuves de séchage, la qualité d’un bobinage masqué ou l’applicabilité des essais de conception restent incertaines, exigez une décision technique documentée avant l’acceptation, et non une assurance non étayée selon laquelle les essais finaux compensent ces lacunes.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.