





Auditorías de fábrica de transformadores trifásicos: controles de bobinado, secado y pruebas
Un transformador puede superar las pruebas eléctricas finales y, aun así, sus registros de fabricación revelar una manipulación no controlada del aislamiento, reparaciones de devanados sin documentar o una verificación inadecuada del secado. Durante una auditoría de fábrica de transformadores trifásicos, estas deficiencias son importantes porque un resultado satisfactorio de las pruebas no demuestra la fiabilidad del aislamiento a largo plazo, y un informe de pruebas completo tampoco demuestra que la zona de ensayo sea segura.
La auditoría más rigurosa sigue un transformador identificable desde los planos aprobados y los materiales recibidos hasta el devanado, el procesamiento del aislamiento, el secado, el montaje y las pruebas finales. Compare las prácticas reales en planta con los procedimientos controlados y, a continuación, verifique que los límites de aceptación, los registros de medición y las decisiones de liberación sean trazables. Comience por la precisión del devanado, el control de la humedad y las medidas de seguridad de la zona de ensayo, en lugar de considerar que los certificados bastan como prueba.
Establezca los criterios de aceptación antes de entrar en producción
Solicite la especificación de compra, los planos aprobados, el plan de inspección y ensayos, las normas aplicables y cualquier desviación acordada. Determine si la unidad es de tipo sumergido en líquido, de resina moldeada u otro diseño de tipo seco. El sistema de aislamiento determina qué controles de fabricación son pertinentes; los registros de secado de celulosa de un transformador sumergido en líquido no pueden sustituir sin más a los controles de curado de una unidad de resina moldeada.
En los proyectos que utilizan requisitos IEC, la serie IEC 60076 proporciona el marco principal para transformadores, con las partes aplicables seleccionadas según la construcción y el alcance de los ensayos. IEC 60076-11 aborda los transformadores de tipo seco. Cuando se apliquen requisitos IEEE, IEEE C57.12.00 y C57.12.90 son pertinentes para equipos sumergidos en líquido, mientras que los equipos de tipo seco se rigen por otros documentos aplicables. Confirme las ediciones y los requisitos contractuales en lugar de mezclar criterios de aceptación de sistemas distintos.
Un certificado de gestión de calidad describe el alcance de un sistema de gestión, no la conformidad de cada transformador. Verifique su vigencia, el centro de fabricación y las actividades cubiertas, pero evalúe la conformidad del producto mediante documentos de diseño, pruebas del proceso y resultados de ensayo. La evidencia de ensayos de tipo también debe guardar una relación documentada con el diseño suministrado; un informe correspondiente a una disposición de aislamiento o una potencia nominal sustancialmente distinta puede no demostrar que sea aplicable.
- Defina los puntos de liberación: Identifique las inspecciones necesarias antes de ocultar los devanados, cerrar el tanque, colar la resina o enviar el producto.
- Separe las categorías de ensayos: Establezca qué ensayos de rutina se aplican a cada unidad y qué ensayos de tipo o especiales requieren evidencia representativa o un acuerdo contractual.
- Registre las responsabilidades: Confirme quién puede aprobar desviaciones, aceptar trabajos de reparación, presenciar ensayos y autorizar el envío.
Siga la identificación de los materiales hasta el puesto de devanado
Seleccione una unidad disponible en producción y rastree su número de serie hasta los registros del conductor, el aislamiento y los materiales del núcleo. La identificación de los materiales debe conservarse durante el corte, la división y el traslado entre puestos de trabajo. Un certificado de recepción aporta pruebas insuficientes si no es posible vincular a él el conductor cargado realmente en la máquina de devanado.
Compare las dimensiones del conductor, el espesor del aislamiento y las especificaciones de los materiales con la lista de materiales aprobada. En el caso del papel y el cartón prensado, inspeccione las condiciones de almacenamiento, la integridad del embalaje y el seguimiento de la exposición cuando lo exija el proceso. Busque materiales abiertos junto a operaciones de limpieza con agua, traslados al exterior sin control o sobrantes sin identificar devueltos al almacén. Estas condiciones generan incertidumbre, aunque las inspecciones de recepción hayan sido satisfactorias.
En la máquina de devanado, compruebe conjuntamente la revisión vigente del plano y el registro de preparación. El número de espiras, el sentido del devanado, las posiciones de las tomas, la disposición del conductor, la colocación del aislamiento y los conductos de refrigeración deben coincidir con el diseño. Los ajustes de la máquina son pruebas de apoyo, no una demostración: los contadores pueden reiniciarse, los operarios pueden modificar la tensión y las reparaciones pueden alterar la geometría sin actualizar la hoja de seguimiento.
Inspeccione los controles que las pruebas finales de relación de transformación no pueden sustituir
Una prueba de relación de transformación puede ayudar a detectar problemas de conexión o del número de espiras, pero no confirma todos los detalles locales del aislamiento ni las condiciones de los soportes mecánicos. Revise cómo controla la fábrica la tensión del conductor, los radios de curvatura, el aislamiento de los cruces, los espaciadores, el aislamiento de los extremos y las dimensiones axiales. Una geometría irregular del devanado puede afectar los conductos de refrigeración y el comportamiento mecánico frente a las fuerzas de cortocircuito.
Solicite ver un registro de inspección durante el proceso, completado antes de que el devanado quede inaccesible. Debe identificar las características inspeccionadas, los criterios de aceptación, el operario o inspector y la resolución de cualquier defecto. Anotaciones como «comprobado» sin dimensiones ni criterios definidos aportan pocas pruebas sobre características críticas.
La preparación de las uniones merece atención por separado. Tanto si el proceso utiliza soldadura fuerte, soldadura por fusión u otro método aprobado, verifique el control del procedimiento, la cualificación del operario cuando se especifique, la restauración del aislamiento y la inspección. Las uniones reparadas o el aislamiento dañado del conductor deben seguir un procedimiento de reparación aprobado; no deben aceptarse únicamente porque se mantenga la continuidad eléctrica.
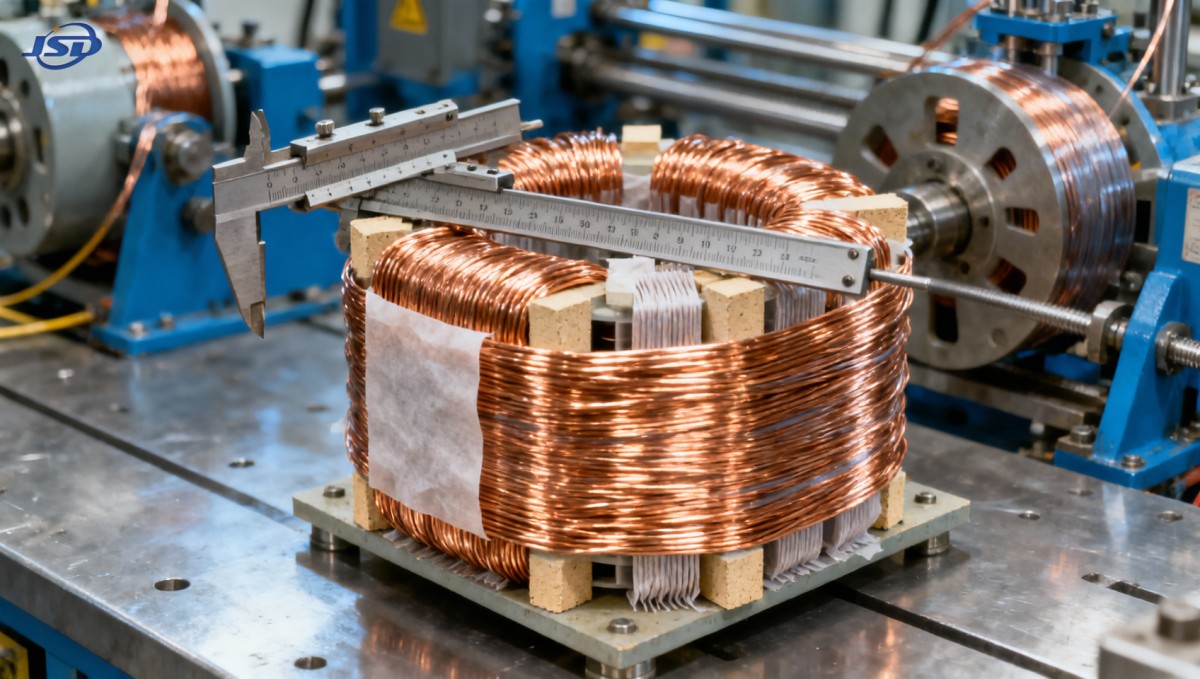
Los registros de secado deben demostrar que se alcanzó un punto final controlado
En los transformadores sumergidos en líquido con aislamiento de celulosa, la humedad residual puede perjudicar el rendimiento dieléctrico y acelerar el envejecimiento del aislamiento. La pregunta de auditoría no es simplemente si existe una estufa de secado o una planta de vacío. Hay que determinar si el ciclo aprobado es adecuado para la masa de aislamiento, la geometría del conjunto y el método de procesamiento, y si cada carga alcanzó un punto final definido.
Solicite los historiales reales de los ciclos, no solo la receta estándar. Revise la identificación de la carga, los puntos de medición de temperatura, la duración del calentamiento, las condiciones de vacío cuando corresponda, las interrupciones y las pruebas del punto final. Según el proceso, la evaluación del punto final puede incluir tendencias de extracción de humedad, medición del condensado, comportamiento de la presión, muestras de aislamiento u otros indicadores validados. Ningún indicador único debe considerarse suficiente en todos los casos.
Distinga entre las lecturas de la cámara y las condiciones en el interior del conjunto aislante. Que la cámara alcance su consigna no significa necesariamente que la sección más gruesa del aislamiento haya alcanzado la temperatura requerida. Compruebe la ubicación de los sensores y cómo validó la fábrica su proceso para distintos tamaños de carga. Los vacuómetros y los instrumentos de temperatura también deben contar con una calibración adecuada a sus rangos de funcionamiento.
Después del secado, inspeccione la ruta de traslado hasta las etapas de montaje en tanque y llenado. Las condiciones controladas de almacenamiento, los límites de tiempo de exposición, la protección con aire seco o nitrógeno cuando se especifique y las respuestas documentadas a los retrasos ayudan a evitar la reabsorción de humedad. En las unidades sumergidas en líquido, la manipulación del aceite, la filtración, el llenado al vacío y las comprobaciones pertinentes de la calidad del aceite deben quedar vinculados al mismo registro de liberación.
En los devanados de resina moldeada, examine en su lugar la preparación de la resina, el almacenamiento de los componentes, las proporciones de mezcla, la desgasificación, las condiciones de colada y los registros del ciclo de curado. Confirme cómo detecta y resuelve el fabricante la presencia de huecos, grietas o un curado incompleto. Estos controles persiguen el mismo objetivo de integridad del aislamiento, pero requieren una cadena de pruebas distinta.
Adapte las pruebas finales al transformador real
Antes de revisar los resultados, concilie la placa de características, el diagrama de conexiones aprobado, el número de serie, la configuración de tomas y la identificación de la hoja de ensayos. Un informe técnicamente plausible sigue siendo inaceptable si corresponde a otra unidad o a una configuración de conexión distinta. El software de ensayo debe conservar las lecturas originales e identificar las correcciones, las repeticiones de ensayos y las revisiones del informe.
Revise el conjunto de ensayos de rutina aplicables, que normalmente incluye la resistencia de los devanados, la relación de tensión y el desfase, las pérdidas, la impedancia y los ensayos dieléctricos especificados. El conjunto exacto depende de la construcción del transformador y de los requisitos aplicables. Las mediciones de resistencia de aislamiento pueden servir de apoyo a la evaluación, pero no sustituyen los ensayos dieléctricos exigidos ni constituyen un criterio universal de aceptación de la humedad.
En las mediciones de resistencia y pérdidas, compruebe las temperaturas registradas y el método de corrección exigido por la norma aplicable. En las mediciones trifásicas, confirme que las conexiones y la identificación de fases se ajusten al procedimiento de ensayo aprobado. Investigue las diferencias de fase inexplicadas en lugar de aceptar un único campo «aprobado» generado por el software.
Los ensayos dieléctricos requieren una configuración de ensayo, tensión, duración, secuencia e interpretación correctas para el diseño. Los ensayos de tensión aplicada, tensión inducida, impulso y descargas parciales no son intercambiables. Algunos dependen del nivel de aislamiento, la categoría del equipo o el alcance acordado de los ensayos; la fábrica debe explicar por qué incluye o excluye cada ensayo.
Compruebe también la idoneidad del sistema de medición, además del estado de calibración. Entre los aspectos pertinentes se incluyen el rango y la resolución de los instrumentos, la incertidumbre, el rendimiento de los transformadores de corriente y tensión y la medición de potencia con un factor de potencia bajo. Cuando un resultado esté cerca de un límite de aceptación, solicite la regla de decisión acordada y una revisión técnica, en lugar de redondearlo para que cumpla.
Audite la zona de ensayos como un lugar de trabajo con energías peligrosas
Un transformador bien documentado aún puede ensayarse en una instalación insegura. Observe la zona de ensayos desde un puesto autorizado y verifique que el personal no pueda entrar inadvertidamente en una zona energizada. Las barreras, el control de acceso, los indicadores de advertencia, los enclavamientos cuando se exijan, el aislamiento de emergencia y la autoridad definida para energizar deben funcionar como un sistema coordinado.
Busque una secuencia controlada que abarque el aislamiento, la conexión, las comprobaciones previas a la energización, los ensayos, la desenergización, la descarga, la verificación y la puesta a tierra antes de permitir el acceso. Una fuente de alimentación desconectada no demuestra que se haya disipado la energía almacenada. El procedimiento debe contemplar las fuentes reales de energía peligrosa, incluidos los equipos de ensayo conectados y los efectos inducidos o capacitivos.
- Confirme que los cambios de conexión se realicen únicamente conforme al procedimiento aprobado de aislamiento seguro.
- Compruebe los registros de inspección de los cables de puesta a tierra, los dispositivos de descarga, los cables y las barreras de protección.
- Revise cómo se autorizan y registran los puentes de enclavamientos y cómo se evita que se conviertan en una práctica habitual.
- Verifique que las medidas de emergencia y la formación sean adecuadas para los peligros eléctricos del centro y los requisitos locales.
Cuando corresponda, amplíe la revisión de seguridad a la producción: manipulación de bobinas, dispositivos de elevación, acceso a hornos, recipientes de vacío, trabajos en caliente, productos químicos de resina y operaciones con aceite. Presenciar un ensayo no justifica entrar en una zona de exclusión. Las condiciones inseguras deben corregirse antes de continuar con la demostración.
Las interfaces de energía renovable añaden cuestiones de diseño, no exenciones
Cuando un transformador se conecta a un sistema de almacenamiento en baterías o a un convertidor de potencia, la conformidad de fabricación debe evaluarse en función del servicio previsto. El sistema de almacenamiento de energía en contenedor con refrigeración por aire de 500 kW/1 MWh, por ejemplo, especifica un PCS de 500 kW y una salida trifásica de cuatro hilos de 400 V AC, con funcionamiento a 50 Hz o 60 Hz. Estos detalles de interfaz ayudan a definir una especificación del transformador, pero no demuestran que un transformador concreto esté incluido o sea adecuado.
Antes de aceptar el diseño del transformador asociado, confirme los requisitos de potencia aparente, los armónicos del convertidor, las configuraciones de puesta a tierra y neutro, la relación de tensión, la frecuencia, la coordinación de protecciones y las condiciones del emplazamiento. No seleccione la potencia en kVA del transformador basándose únicamente en los 500 kW. Obtenga el rango de funcionamiento del convertidor y utilícelo para establecer el régimen térmico y eléctrico que la fabricación y los ensayos deben respaldar.
Cierre las observaciones con pruebas vinculadas a la autorización de envío
Clasifique las observaciones según su efecto sobre la seguridad, la conformidad y la trazabilidad. La falta de pruebas de que una unidad completó el ciclo de secado es distinta de un error administrativo con una cadena de evidencias intacta. Una zona de ensayos dieléctricos sin control requiere medidas operativas inmediatas; una instrucción de trabajo obsoleta exige evaluar qué unidades se fabricaron mientras estaba en vigor.
Cada observación significativa debe identificar el equipo afectado, el requisito incumplido, la medida de contención, la acción correctiva y la verificación necesaria para cerrarla. Si se realizan reparaciones, defina las inspecciones o pruebas posteriores necesarias y conserve el registro original del fallo. Repetir un ensayo hasta que se apruebe no constituye una resolución adecuada, a menos que se haya investigado el mecanismo del fallo y justificado la acción correctiva.
La autorización de envío debe depender de la resolución de las observaciones críticas para la aceptación y de una revisión autorizada del expediente de fabricación completo. Si sigue habiendo incertidumbre sobre las pruebas de secado, la calidad de los devanados ocultos o la aplicabilidad de los ensayos de diseño, exija una resolución de ingeniería documentada antes de la aceptación, en lugar de una garantía sin fundamento de que las pruebas finales subsanan la deficiencia.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.