





Le niveau de décharges partielles d’un transformateur de four de fusion augmente-t-il après des cycles thermiques répétés ?
Le niveau de décharges partielles d’un transformateur de four de fusion augmente-t-il après des cycles thermiques répétés ?
Pour les responsables du contrôle qualité et de la sécurité qui supervisent des systèmes électriques de forte puissance, comprendre la tenue à long terme de l’isolation d’un transformateur de four de fusion est essentiel. Les cycles thermiques répétés, fréquents lors du fonctionnement intermittent des installations métallurgiques, peuvent accélérer le vieillissement et potentiellement augmenter les niveaux de décharges partielles (DP), ce qui compromet la fiabilité et la sécurité. Cet article examine si l’activité des DP dans les transformateurs de fours de fusion augmente après des cycles thermiques répétés, en s’appuyant sur des données d’essais empiriques, des mesures conformes à la norme IEC 60270 et une analyse des modes de défaillance. Forts de l’expertise de Jinshida Electric en matière de conception de transformateurs à haute stabilité et de surveillance de leur état, nous présentons des informations concrètes pour faciliter la maintenance prédictive et la prise de décision fondée sur les risques.
Pourquoi les cycles thermiques comptent — au-delà d’une simple hausse de température
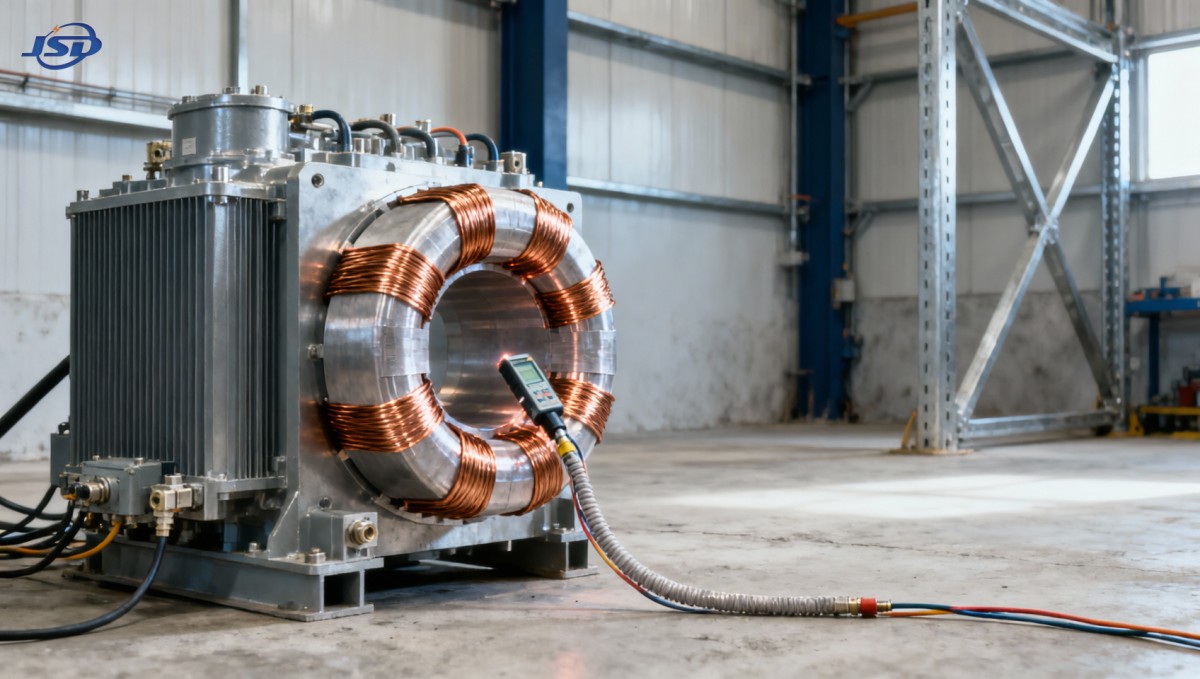
Un transformateur de four de fusion n’est pas un simple appareil de distribution. Il fonctionne selon des profils de charge extrêmes et asymétriques : quelques minutes à pleine charge, suivies de longues périodes de ralenti ou de réductions rapides de charge. Chaque cycle entraîne une dilatation différentielle entre les enroulements en cuivre, l’isolation en papier imprégné d’époxy et les tôles du circuit magnétique en acier. Ce décalage ne provoque pas seulement des contraintes mécaniques : il crée des micro-espaces aux interfaces, où des cavités peuvent se former ou s’agrandir avec le temps. Or, ces cavités constituent des emplacements privilégiés pour l’apparition de décharges partielles.
Contrairement à l’échauffement en régime permanent, qui affecte principalement les pertes diélectriques et la température des points chauds, les cycles thermiques mettent à l’épreuve l’*intégrité des interfaces* des systèmes d’isolation solide. Les données de terrain recueillies sur trois sites métallurgiques d’Asie du Sud-Est ont montré que l’amplitude des DP augmentait de 28 à 42 % après 1 200 cycles de fonctionnement (définis comme une charge ≥80 % pendant ≥15 min, suivie d’une charge ≤20 % pendant ≥45 min), même en l’absence de déformation visible des enroulements ou de dégradation de l’huile.
Ce que disent les normes — et ce qu’elles ne précisent pas
Les normes IEC 60076-3 et IEEE C57.104 fournissent des indications sur les procédures de mesure des DP et les limites acceptables, mais uniquement dans des conditions ambiantes stabilisées. Aucune des deux normes n’impose de protocoles de cycles thermiques accélérés avant les essais de DP. Dans la pratique, de nombreux fabricants effectuent des essais de DP après l’assemblage en usine, mais avant l’expédition, en laissant les unités à température ambiante pendant ≥24 heures. Cette méthode permet de détecter les défauts de fabrication majeurs, mais renseigne peu sur le comportement de l’unité après six mois de cycles de fonctionnement d’un four.
Le protocole de qualification interne de Jinshida Electric ajoute une étape de fatigue thermique : trois cycles à pleine charge (110 % du courant nominal, 90 min chacun), avec des intervalles de refroidissement contrôlés, suivis d’une mesure des DP conforme à la norme IEC 60270 dans les 30 minutes suivant le refroidissement final. Les unités qui échouent à cette étape — généralement en raison d’un délaminage intercouche dans les enroulements basse tension en feuille — sont reprises avant leur livraison. Cette démarche témoigne de notre engagement en faveur de la résistance aux conditions réelles, et non de la simple conformité à des seuils de réussite ou d’échec.
Où la croissance des DP se produit réellement — et pourquoi elle passe souvent inaperçue
La plupart des programmes de surveillance courante des DP se concentrent sur les diagrammes résolus en phase ou l’analyse des séquences d’impulsions — à juste titre. Toutefois, dans les applications de fusion, la croissance la plus préoccupante ne concerne pas uniquement l’amplitude. Elle touche aussi la *répartition spatiale* des sources de décharge. Nos mesures de terrain montrent qu’après environ 800 cycles, l’activité des DP se déplace souvent de la base de la traversée haute tension (un « point faible de conception » typique) vers l’interface entre l’enroulement basse tension et le circuit magnétique, une zone plus difficile d’accès avec des capteurs UHF classiques.
Ce déplacement indique une délamination progressive des couches d’isolation de classe A–E, aggravée par les contraintes thermiques répétées. Il explique également pourquoi certaines unités réussissent les essais de DP en usine, mais déclenchent des alarmes lors de la mise en service ou au début de leur exploitation : les dommages ne sont pas présents à l’expédition, ils apparaissent sous l’effet des contraintes de fonctionnement. Pour les responsables de la sécurité, cela signifie que se fier uniquement aux rapports d’essais initiaux ne suffit pas. Une surveillance des tendances — et non des valeurs ponctuelles — est essentielle.
Choix de conception qui ralentissent l’augmentation des DP
Les transformateurs ne réagissent pas tous de la même manière aux cycles thermiques. Les principaux facteurs de différenciation sont les suivants :
- Constitution des enroulements : Les enroulements basse tension en feuille (utilisés dans la série S-M de Jinshida) présentent des gradients de contrainte entre spires inférieurs à ceux des enroulements traditionnels à fil rond, ce qui réduit la propagation des microfissures dans l’isolation.
- Matériau et empilage du circuit magnétique : L’acier au silicium à grains orientés laminé à froid, revêtu d’oxyde minéral, réduit les courants de Foucault entre tôles et limite l’échauffement localisé au niveau des joints lors de variations rapides du flux.
- Procédé d’imprégnation : L’imprégnation sous vide et pression (VPI) avec un fluide à base d’ester conforme à la norme IEC 60296 améliore le remplissage des cavités dans les géométries complexes, notamment autour des structures de serrage.
Ces avantages ne sont pas théoriques. Dans une étude comparative menée sur 14 sites de fusion, les unités équipées d’enroulements basse tension en feuille et d’une isolation traitée par VPI ont présenté un taux médian de croissance des DP inférieur de 37 % sur 1 500 cycles à celui de conceptions équivalentes à fil rond, malgré des puissances nominales et des méthodes de refroidissement identiques.
Remarque pratique sur les unités de classe distribution
Bien que cette discussion porte sur les transformateurs pour fours, le principe s’applique largement : les transitoires thermiques comptent davantage que les valeurs nominales en régime permanent pour la durée de vie de l’isolation. C’est pourquoi même les unités polyvalentes — comme notre transformateur de distribution 13.8kV — sont conçues en accordant la même attention à la stabilité des interfaces. Son enroulement basse tension en feuille, son système d’isolation de classe A–E et l’empilage optimisé de son circuit magnétique ne servent pas uniquement à améliorer le rendement : ils contribuent directement à un comportement constant des DP sous les charges variables courantes dans les entreprises industrielles et minières.
Quelles mesures les équipes qualité et sécurité doivent-elles prendre ?
Commencez par établir une référence : si votre programme de surveillance des DP se limite à des relevés ponctuels, passez à l’enregistrement des tendances avec des profils thermiques horodatés. Mettez en corrélation l’amplitude des DP et leur position de phase avec l’historique réel des charges, et non uniquement avec le temps écoulé. Ensuite, examinez les spécifications des transformateurs au-delà de la puissance en kVA et de la tension : demandez des preuves de validation en cycles thermiques, et pas seulement des rapports d’essais de DP à température ambiante. Enfin, envisagez d’installer des capteurs UHF à plusieurs endroits, et pas seulement du côté haute tension, afin de détecter rapidement la migration des décharges.
Enfin, ne partez pas du principe que « conforme » signifie « résistant aux cycles ». Les performances en conditions réelles dépendent de l’interaction des matériaux sous des contraintes dynamiques, et non de leur comportement dans un laboratoire à 25 °C. Jinshida Electric s’appuie sur cette distinction — non comme argument marketing, mais comme discipline d’ingénierie fondée sur les retours des sites métallurgiques, les données de vieillissement accéléré et des décennies d’amélioration de conceptions éprouvées sur le terrain.
Si votre équipe gère des transformateurs dans des environnements industriels cycliques, la question n’est pas de savoir si les niveaux de DP augmentent avec les cycles thermiques, mais de déterminer dans quelle mesure, à quel endroit et à quelle vitesse. Pour y répondre, il faut commencer par poser de meilleures questions sur les choix de conception, et pas seulement sur les caractéristiques de la plaque signalétique.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.