





¿Aumenta el nivel de descargas parciales del transformador del horno de fundición tras ciclos térmicos repetidos?
¿Aumenta el nivel de descargas parciales de un transformador para horno de fundición tras ciclos térmicos repetidos?
Para el personal de control de calidad y seguridad responsable de sistemas eléctricos de alta potencia, comprender la integridad del aislamiento a largo plazo de un transformador para horno de fundición es fundamental. Los ciclos térmicos repetidos —habituales durante el funcionamiento intermitente en plantas metalúrgicas— pueden acelerar el envejecimiento y elevar potencialmente los niveles de descargas parciales (DP), lo que compromete la fiabilidad y la seguridad. Este artículo investiga si la actividad de DP en los transformadores para hornos de fundición aumenta tras ciclos térmicos repetidos, basándose en datos de pruebas empíricas, mediciones conformes con IEC 60270 y análisis de modos de falla. Con el respaldo de la experiencia de Jinshida Electric en diseño de transformadores de alta estabilidad y monitoreo de condición, ofrecemos información práctica para respaldar el mantenimiento predictivo y la toma de decisiones basada en riesgos.
Por qué importan los ciclos térmicos: más allá del simple aumento de temperatura
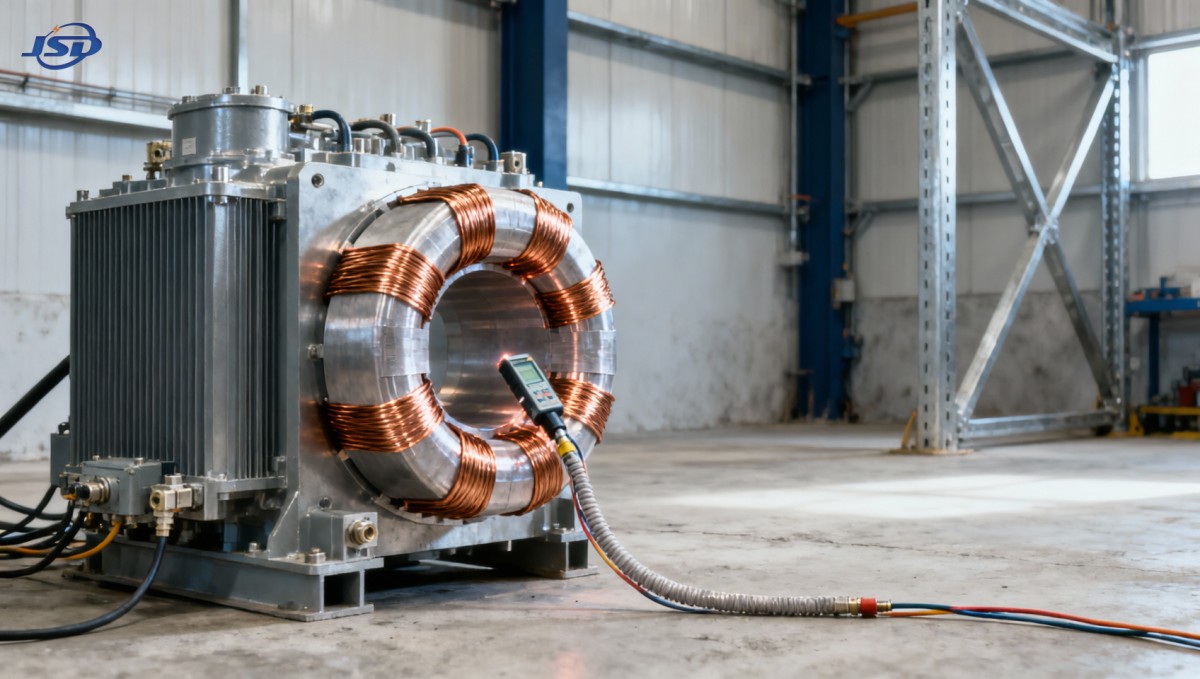
Un transformador para horno de fundición no es una unidad de distribución cualquiera. Funciona con perfiles de carga extremos y asimétricos: minutos a plena carga, seguidos de periodos prolongados en reposo o reducciones rápidas de carga. Cada ciclo provoca una expansión diferencial entre los devanados de cobre, el aislamiento de papel impregnado con resina epoxi y las laminaciones del núcleo de acero. Esta discrepancia no solo causa tensión mecánica: también genera microhuecos en las interfaces, donde pueden formarse o agrandarse cavidades con el tiempo. ¿Y esas cavidades? Son lugares propicios para el inicio de descargas parciales.
A diferencia del aumento térmico en estado estacionario, que afecta principalmente las pérdidas dieléctricas y la temperatura del punto caliente, los ciclos térmicos ponen a prueba la *integridad de las interfaces* de los sistemas de aislamiento sólido. Los datos de campo de tres plantas metalúrgicas del sudeste asiático mostraron que la magnitud de las DP aumentó entre un 28 y un 42 % tras 1.200 ciclos de operación (definidos como ≥80 % de carga durante ≥15 min, seguidos de ≤20 % de carga durante ≥45 min), incluso cuando no se detectaron deformaciones visibles de los devanados ni degradación del aceite.
Qué dicen las normas — y qué no especifican
IEC 60076-3 e IEEE C57.104 ofrecen orientación sobre los procedimientos de medición de DP y los límites aceptables, pero solo en condiciones ambientales estabilizadas. Ninguna de las dos normas exige protocolos de ciclos térmicos acelerados antes de las pruebas de DP. En la práctica, muchos fabricantes realizan pruebas de DP después del montaje en fábrica, pero antes del envío, con las unidades mantenidas a temperatura ambiente durante ≥24 horas. Esto resulta útil para detectar defectos de fabricación importantes, pero dice poco sobre el comportamiento de esa misma unidad tras seis meses de ciclos en un horno.
El protocolo interno de calificación de Jinshida Electric añade una etapa de fatiga térmica: tres ciclos a plena carga (110 % de la corriente nominal, 90 min cada uno) con intervalos de enfriamiento controlados, seguidos de una medición de DP conforme con IEC 60270 dentro de los 30 minutos posteriores al enfriamiento final. Las unidades que no superan esta etapa —normalmente debido a la delaminación entre capas en los devanados de lámina de baja tensión— se reacondicionan antes de su entrega. Esto refleja nuestro compromiso con la resistencia en condiciones reales, no solo con los criterios de aprobación o rechazo exigidos para cumplir las normas.
Dónde se produce realmente el aumento de las DP — y por qué suele pasar desapercibido
La mayoría de los sistemas de monitoreo rutinario de DP se centran en patrones resueltos por fase o en el análisis de secuencias de impulsos, y con razón. Sin embargo, en aplicaciones de fundición, el aumento más preocupante no se limita a la amplitud. Se manifiesta en la *distribución espacial* de las fuentes de descarga. Nuestras mediciones de campo muestran que, después de ~800 ciclos, la actividad de DP suele desplazarse desde la base del aislador de alta tensión (un «punto débil de diseño» habitual) hasta la interfaz entre el devanado de baja tensión y el núcleo, una zona más difícil de inspeccionar con sensores UHF convencionales.
Este desplazamiento indica una delaminación progresiva de las capas de aislamiento de grado A–E, agravada por la deformación térmica repetida. También explica por qué algunas unidades superan las pruebas de DP en fábrica, pero activan alarmas durante la puesta en servicio o al poco tiempo de entrar en operación: el daño no está presente en el momento del envío, sino que aparece bajo tensión operativa. Para los responsables de seguridad, esto significa que basarse únicamente en los informes de las pruebas iniciales no es suficiente. Es esencial realizar un monitoreo de tendencias, no limitarse a valores puntuales.
Decisiones de diseño que ralentizan el aumento de las DP
No todos los transformadores responden igual a los ciclos térmicos. Entre los principales factores diferenciadores se incluyen:
- Construcción de los devanados: Las secciones de baja tensión devanadas con lámina (como las de la serie S-M de Jinshida) presentan gradientes de tensión entre espiras más bajos que los devanados tradicionales de hilo redondo, lo que reduce la propagación de microfisuras en el aislamiento.
- Material y apilamiento del núcleo: El acero al silicio de grano orientado, laminado en frío y con recubrimiento de óxido mineral, minimiza las corrientes parásitas entre láminas y limita el calentamiento localizado en las uniones durante los cambios rápidos de flujo magnético.
- Proceso de impregnación: La impregnación al vacío y presión (VPI) con fluido de base éster conforme con IEC 60296 mejora el llenado de cavidades en geometrías complejas, especialmente alrededor de las estructuras de sujeción.
No se trata de ventajas teóricas. En un estudio comparativo realizado en 14 plantas de fundición, las unidades con secciones de baja tensión devanadas con lámina y aislamiento tratado mediante VPI mostraron tasas medianas de aumento de DP un 37 % menores a lo largo de 1.500 ciclos que los diseños equivalentes con devanados de hilo redondo, pese a tener la misma potencia nominal y los mismos métodos de refrigeración.
Una nota práctica sobre las unidades de distribución
Aunque este análisis se centra en transformadores para hornos, el principio es aplicable en general: para la vida útil del aislamiento, los transitorios térmicos importan más que los valores nominales en estado estacionario. Por eso, incluso las unidades de uso general, como nuestro transformador de distribución de 13,8 kV, están diseñadas con una atención similar a la estabilidad de las interfaces. Su devanado de baja tensión de lámina, su sistema de aislamiento de grado A–E y el apilamiento optimizado del núcleo no solo mejoran la eficiencia: también contribuyen directamente a un comportamiento constante de las DP con cargas variables, habituales en empresas industriales y mineras.
¿Qué deben hacer ahora los equipos de calidad y seguridad?
Empiecen por establecer una referencia: si su programa de monitoreo de DP solo registra mediciones puntuales, amplíenlo para registrar tendencias con perfiles térmicos con marca de tiempo. Correlacionen la magnitud de las DP y su posición de fase con el historial real de carga, no solo con el tiempo transcurrido. En segundo lugar, revisen las especificaciones del transformador más allá de los kVA y la tensión: soliciten pruebas de validación de ciclos térmicos, no solo informes de pruebas de DP en condiciones ambientales. En tercer lugar, consideren instalar sensores UHF en varias ubicaciones, no solo en el lado de alta tensión, para detectar a tiempo el desplazamiento de las descargas.
Y, por último, no den por sentado que «conforme a las normas» significa «resistente a los ciclos». El rendimiento en condiciones reales depende de cómo interactúan los materiales bajo esfuerzos dinámicos, no de su comportamiento en un laboratorio a 25 °C. Jinshida Electric se guía por esta diferencia, no como una afirmación de marketing, sino como una disciplina de ingeniería basada en la experiencia de plantas metalúrgicas, datos de envejecimiento acelerado y décadas de perfeccionamiento de diseños verificados en campo.
Si su equipo gestiona transformadores en entornos industriales cíclicos, la cuestión no es si los niveles de DP aumentan con los ciclos térmicos, sino cuánto, dónde y con qué rapidez. La respuesta comienza por plantear mejores preguntas sobre la intención de diseño, no solo sobre las especificaciones de placa.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.