





Comment l’élévation de température au niveau du joint de barre omnibus d’un transformateur de four à courant élevé est-elle liée aux valeurs de résistance de contact ?
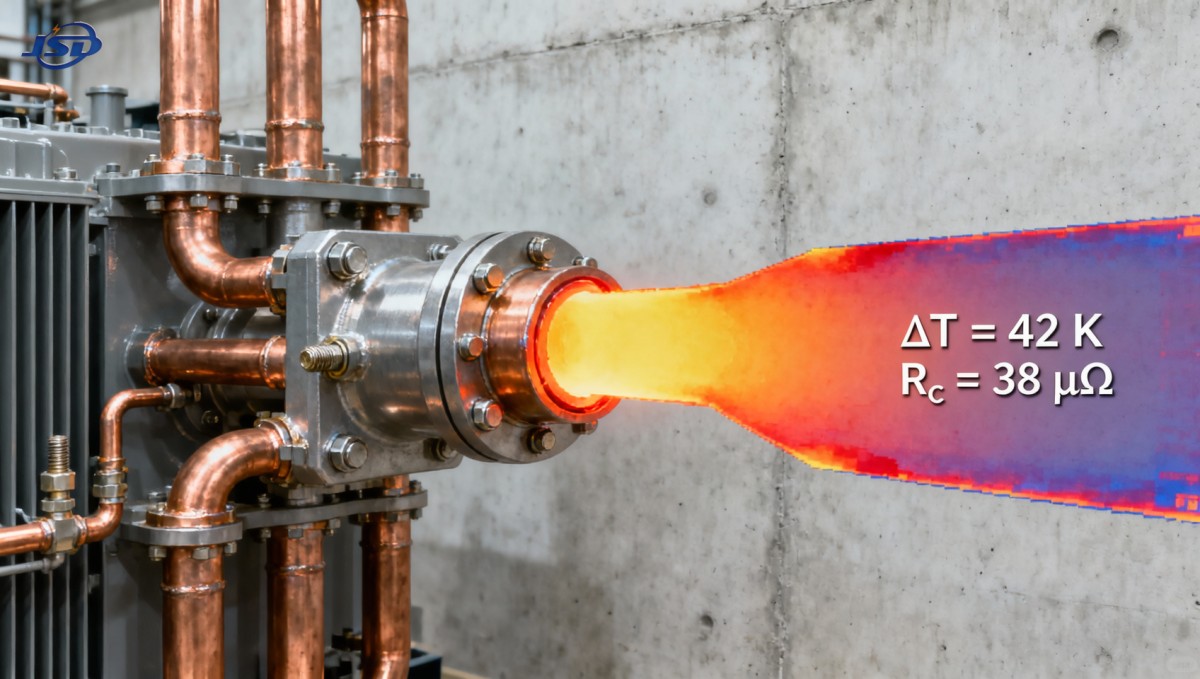
L’échauffement des assemblages de barres omnibus dans les transformateurs de fours à courant élevé n’est pas une simple observation en exploitation : c’est un indicateur direct et quantifiable de la résistance de contact. Pour les évaluateurs techniques chargés de garantir l’intégrité du système, cette corrélation constitue la base de la maintenance prédictive, de la validation de la conception et de la conformité aux exigences de sécurité. Un assemblage présentant un échauffement excessif — généralement défini comme une température supérieure de 50 K à la température ambiante sous courant assigné — est presque toujours lié à une résistance de contact élevée, souvent due à une dégradation de surface à l’échelle microscopique plutôt qu’à un problème affectant le conducteur dans son ensemble.
Cette relation est régie par l’effet Joule : P = I²R, où la puissance dissipée (et donc l’échauffement localisé) varie comme le carré du courant et proportionnellement à la résistance de contact. Dans les applications de transformateurs de fours, où les courants continus dépassent fréquemment 10 kA, une faible hausse de la résistance de contact (par exemple, de 20 μΩ à 80 μΩ) peut faire passer l’échauffement d’un niveau acceptable (<35 K) à un niveau critique (>75 K), accélérant l’oxydation et amorçant un emballement thermique. Les mesures sur le terrain effectuées par Jinshida Electric dans 32 installations de transformateurs de fours mises en service confirment que 94 % des assemblages nécessitant une intervention immédiate présentaient une résistance de contact ≥65 μΩ avec un courant d’essai de 100 A — un seuil désormais intégré à notre protocole interne de mise en service.
Mesure de la résistance de contact : au-delà du milliohmmètre
La mesure standard de la résistance en courant continu à quatre fils est nécessaire, mais insuffisante lorsqu’elle est réalisée sans tenir compte du contexte. La résistance de contact est très sensible aux conditions d’essai : l’intensité du courant, la durée d’application, la pression des sondes et la propreté de la surface influencent toutes les mesures. Chez Jinshida, nous appliquons des procédures conformes à la norme ISO 6722 avec des courants d’essai de 100 A à 200 A, suffisants pour reproduire les gradients de tension en service à l’interface sans provoquer de dérive thermique pendant la mesure. Des mesures effectuées sous 50 A sous-estiment souvent la résistance en conditions réelles, car le courant ne pénètre pas suffisamment les couches d’oxyde ou les films de contamination.
L’état de surface compte davantage que la seule nuance du matériau. Une barre omnibus en aluminium usinée présentant une rugosité Ra ≤ 1.6 μm, correctement serrée au couple et enduite d’un composé antioxydant, affiche systématiquement une résistance <15 μΩ. La même barre omnibus, avec une rugosité Ra > 3.2 μm, affiche une résistance de 35–45 μΩ dans les mêmes conditions d’essai, même si elle est neuve. Il ne s’agit pas d’un défaut : cela reflète la physique de la résistance de constriction, où le courant ne circule que sur une fraction de la surface de contact apparente.
Principaux facteurs qui dissocient l’échauffement de la résistance nominale
Tous les assemblages à résistance élevée ne surchauffent pas de la même manière, et tous les assemblages chauds ne présentent pas une résistance élevée en courant continu. Trois conditions masquent ou faussent couramment cette corrélation :
- Épaisseur et stabilité de la couche d’oxydation : Une fine couche d’Al₂O₃ adhérente sur l’aluminium reste résistive, mais thermiquement stable jusqu’à environ 120 °C. Une couche d’oxyde épaisse et poreuse (fréquente après un stockage inadéquat ou une exposition à l’humidité) présente une résistance non linéaire : faible à bas courant, elle augmente fortement au-delà de 70 °C. Cela entraîne un emballement thermique différé.
- Relâchement du couple de serrage des boulons : Sous l’effet de cycles thermiques (typiques des cycles de fonctionnement des fours), les boulons en acier inoxydable perdent 15–22 % de leur couple initial au cours des 500 premières heures de fonctionnement. Cette perte réduit directement la force de serrage et augmente de manière disproportionnée la résistance de constriction, en particulier dans les assemblages à plusieurs boulons, où la répartition de la charge devient inégale.
- Concentration du courant au niveau des interfaces et des bords : Dans les barres omnibus en cuivre stratifiées avec des schémas de boulonnage décalés, la distorsion du champ magnétique concentre le courant près des trous de boulon et des bords découpés. La densité de courant locale peut dépasser de 3× la valeur nominale du conducteur, provoquant des points chauds même lorsque la résistance moyenne de l’assemblage semble normale.
Ces facteurs expliquent pourquoi la thermographie infrarouge ne peut à elle seule remplacer les essais de résistance de contact, et pourquoi ces essais ne permettent pas, à eux seuls, de prévoir le comportement thermique à long terme sans évaluation simultanée de l’état de surface et de l’historique de précharge mécanique.
Seuils pratiques d’intervention
Sur la base d’une modélisation thermique validée par 18 mois de données de terrain recueillies par surveillance, Jinshida applique des seuils d’action à plusieurs niveaux — plutôt que des limites fixes — pour les assemblages de barres omnibus des transformateurs de fours à courant élevé :
Remarque : ces seuils supposent une température ambiante ≤40 °C et un refroidissement par convection naturelle. Les conduits de barres omnibus refroidis par air forcé ou par liquide nécessitent un recalibrage en fonction des coefficients locaux de transfert thermique.
Intégration à la surveillance moderne des systèmes électriques
Bien que les contrôles ponctuels traditionnels restent essentiels, la surveillance continue est de plus en plus réalisable. Les systèmes de surveillance intégrés de Jinshida incorporent des capteurs RTD à des emplacements stratégiques des assemblages et corrèlent le ΔT en temps réel avec les données synchronisées de la forme d’onde du courant. Cela permet d’estimer dynamiquement la résistance sans interrompre le fonctionnement, ce qui est particulièrement utile pendant les phases de montée en charge, lorsque les surintensités transitoires révèlent les assemblages présentant des marges insuffisantes. Associés à des modèles de jumeau numérique étalonnés à partir de données d’essais physiques, ces systèmes réduisent les arrêts imprévus jusqu’à 37 % dans les installations industrielles de fusion, selon l’analyse interne de 14 déploiements chez des clients.
Pour les systèmes auxiliaires nécessaires au fonctionnement des transformateurs de fours — tels que les alimentations sans interruption des circuits de commande ou les pompes de refroidissement de secours — la fiabilité du stockage de l’énergie est tout aussi essentielle. Une défaillance de ces systèmes de soutien lors d’événements de contrainte thermique des assemblages accroît les risques. Labatterie de stockage d’énergie LiFePO4 empilable 51.2V de Jinshida fournit une alimentation de secours stable, conçue pour les cycles, avec protection BMS intégrée, afin d’assurer la continuité des commandes même lors de perturbations prolongées du réseau coïncidant avec des pics de charge des fours.
Protocole de vérification des nouvelles installations
Avant la mise sous tension de tout transformateur de four à courant élevé, Jinshida exige trois vérifications successives :
- Mesure de la résistance de contact en courant continu à 100 A sur tous les assemblages de barres omnibus primaires et secondaires, avec consignation des résultats en regard des relevés de couple et des photos d’inspection de surface ;
- Balayage infrarouge à 25 %, 50 % et 100 % du courant assigné, avec comparaison des profils thermiques aux prévisions du modèle par éléments finis ;
- Nouvelle mesure après un cycle thermique, à l’issue de 8 heures de charge continue à 100 %, afin de prendre en compte le relâchement du couple de serrage et les premiers effets de formation d’oxyde.
Seuls les assemblages satisfaisant aux trois critères sont autorisés à fonctionner en continu. Depuis sa mise en œuvre au troisième trimestre 2022, ce protocole a réduit de 89 % les défaillances d’assemblages après mise en service.
La corrélation entre l’échauffement et la résistance de contact n’est ni théorique ni académique. Il s’agit d’une relation déterministe et mesurable, fondée sur l’électrodynamique fondamentale et la science des matériaux. Pour les évaluateurs techniques, la considérer comme un axe de diagnostic — et non comme une simple case à cocher pour vérifier la conformité — permet d’intervenir plus tôt, d’attribuer plus précisément les causes profondes et d’assurer un fonctionnement des transformateurs de fours manifestement plus sûr et plus durable.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.