





Les transformateurs immergés dans l’huile peuvent-ils réduire les coûts sur l’ensemble du cycle de vie dans les installations industrielles à forte charge ?
Les transformateurs immergés dans l’huile peuvent-ils réduire les coûts sur le cycle de vie dans les installations industrielles à forte charge ?
Pour une installation industrielle à forte charge, le choix d’un transformateur se résume rarement à son prix d’achat. Un transformateur alimente des lignes de production, des compresseurs, des fours, des pompes, des systèmes de données et, de plus en plus, des moyens de production d’énergie renouvelable sur site. S’il fonctionne à une température trop élevée, s’il est sous-dimensionné pour le cycle de service réel ou s’il ne peut pas supporter des variations de charge répétées, le coût se manifeste ailleurs : heures de fonctionnement perdues, réparations d’urgence, pertes accrues, durée de vie réduite de l’isolation et extensions de capacité complexes.
Untransformateur immergé dans l’huile peut réduire le coût du cycle de vie dans cet environnement, mais pas automatiquement. Sa valeur provient de sa capacité à gérer la chaleur, les charges continues et la maintenabilité sur de nombreuses années. La véritable question d’approvisionnement n’est pas de savoir si la technologie immergée dans l’huile est « meilleure » en général. Il s’agit de déterminer si la conception thermique, les pertes, le système d’isolation, le dispositif de refroidissement et le plan de maintenance du transformateur correspondent au profil électrique réel de l’usine.
Cette distinction est importante. Une installation avec une charge de procédé stable et quasi continue présente un problème de transformateur différent de celui d’un site soumis à des démarrages de moteurs brefs mais sévères, à des équipements à arc électrique, à une injection photovoltaïque ou à un système de batteries qui se charge la nuit et se décharge pendant les périodes de pointe tarifaire. Ne considérer que les kVA indiqués sur la plaque signalétique est l’un des raccourcis les plus coûteux qu’un acheteur puisse prendre.
Pourquoi les performances thermiques ont-elles un impact aussi important sur les coûts ?
Dans une unité classique remplie d’huile, l’huile isolante assure simultanément deux fonctions : elle fournit une isolation diélectrique et évacue la chaleur du noyau et des enroulements vers les radiateurs ou d’autres équipements de refroidissement. C’est pourquoi les transformateurs immergés dans l’huile restent courants dans les postes des services publics et les installations industrielles exigeantes. Un bon transfert thermique aide à limiter les températures excessives des enroulements lors de conditions de charge soutenues.
La chaleur n’est pas simplement une contrainte d’exploitation. Elle affecte le vieillissement de l’isolation. L’isolation en papier et la qualité de l’huile doivent toutes deux être préservées si l’on attend d’un transformateur qu’il fournisse un service fiable à long terme. Lorsqu’une unité fonctionne de manière répétée au-delà des conditions prévues par sa conception, la dégradation de l’isolation peut s’accélérer. Cela peut ne pas entraîner de défaillance immédiate, ce qui explique précisément pourquoi ce point est souvent négligé lors de l’approvisionnement. Le transformateur peut sembler acceptable lors de la mise en service, mais devenir une charge de maintenance des années plus tôt que prévu.
Pour les sites à forte charge, l’avantage économique d’un refroidissement efficace provient généralement de l’évitement de plusieurs coûts mineurs plutôt que d’une économie spectaculaire unique. Des températures de fonctionnement plus basses peuvent favoriser une durée de vie plus longue de l’isolation ; des températures stables peuvent réduire les contraintes liées aux surcharges récurrentes ; et un transformateur disposant de marges de refroidissement appropriées peut reporter le besoin d’un remplacement ou d’une unité en parallèle. La question de savoir si ces avantages compensent un coût initial plus élevé dépend de la durée de charge, de la température ambiante, du prix de l’énergie, de l’exposition aux arrêts et de la tolérance de l’installation aux interruptions de production.
L’expression « forte charge » mérite également d’être examinée avec attention. Une usine peut déclarer une demande de pointe qui ne dure que quelques minutes, tandis qu’une autre peut fonctionner au-delà de 80 % de la capacité du transformateur pendant la majeure partie de la journée. Ces conditions ne sont pas équivalentes. Les équipes d’approvisionnement devraient demander des données de charge par intervalle lorsqu’elles sont disponibles, couvrant idéalement la production normale, les extrêmes saisonniers, l’extension planifiée et les modes de fonctionnement anormaux. Un seul chiffre de demande de pointe ne révèle pas la charge thermique réelle du transformateur.
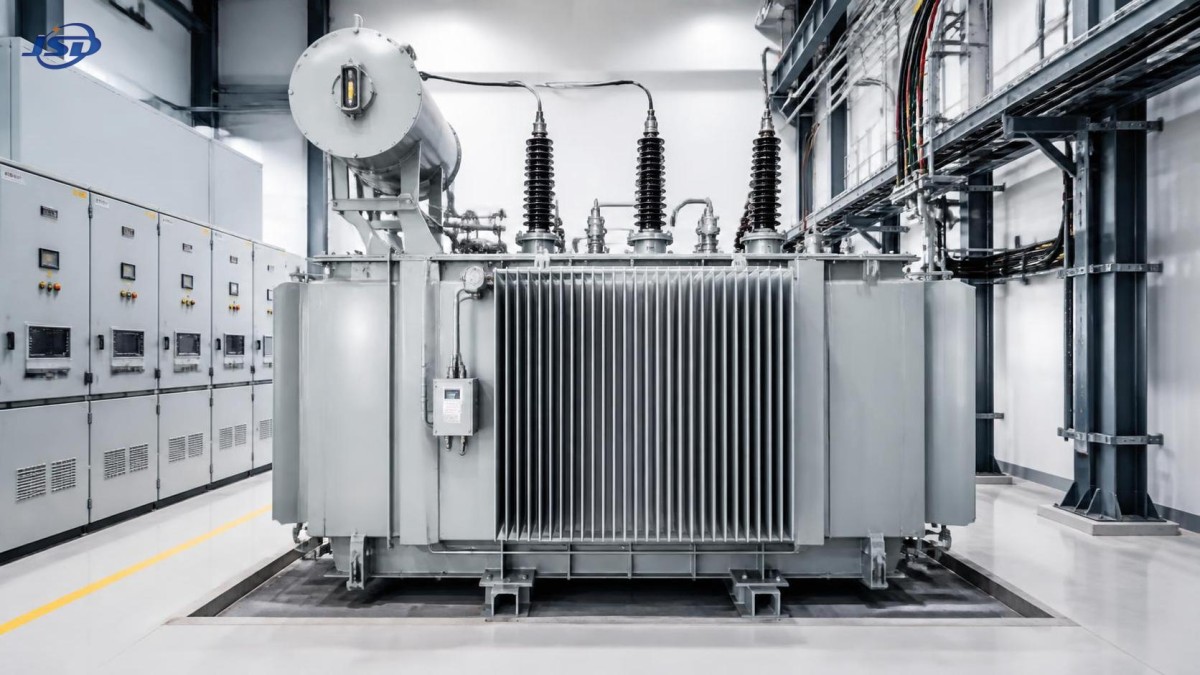
Le coût du cycle de vie va au-delà du rendement du transformateur
Les pertes d’énergie constituent un élément légitime à prendre en compte, en particulier lorsque le transformateur reste sous tension 24 heures sur 24. Les pertes à vide se produisent dès que l’unité est sous tension, tandis que les pertes en charge augmentent avec l’intensité du courant. Une conception à faibles pertes peut exiger un prix initial plus élevé, tout en étant économiquement justifiée lorsque le coût de l’électricité, les heures de fonctionnement et le niveau de charge sont élevés. Le calcul doit se fonder sur le profil d’exploitation attendu, et non sur une affirmation générique concernant le rendement.
Toutefois, les pertes du transformateur ne constituent qu’une partie de l’équation. Dans l’industrie lourde, les conséquences financières d’un arrêt imprévu peuvent dépasser plusieurs années d’économies progressives liées aux pertes. C’est pourquoi les acheteurs expérimentés examinent le coût du cycle de vie sous plusieurs angles : coût d’acquisition et d’installation, pertes d’énergie, inspection de routine et analyses d’huile, disponibilité des pièces de rechange, risque d’arrêt, réparabilité, mesures de protection environnementale et gestion de fin de vie.
Les équipements remplis d’huile nécessitent une maintenance rigoureuse. L’état de l’huile ne doit pas être considéré comme un élément secondaire. Des essais périodiques peuvent aider à identifier l’humidité, la dégradation diélectrique, les variations d’acidité, les gaz dissous ou la contamination avant que le problème ne devienne grave. L’étendue et la fréquence appropriées des essais dépendent de la criticité du transformateur, de sa classe de tension, de sa charge, de son âge et des pratiques locales. Un transformateur d’entrepôt faiblement chargé et un transformateur de procédé chargé en continu ne devraient pas nécessairement bénéficier de la même stratégie de surveillance.
Cette obligation de maintenance est parfois présentée comme un inconvénient par rapport aux alternatives de type sec. Cela peut être le cas, en particulier lorsque l’accès au site est limité ou que l’exploitant ne dispose pas d’un partenaire de maintenance compétent. Mais pour un transformateur industriel majeur, une analyse d’huile planifiée et une intervention basée sur l’état sont souvent préférables à la découverte d’une dégradation uniquement après des alarmes thermiques, des défauts d’isolation ou des arrêts forcés. La question du coût n’est pas « maintenance ou absence de maintenance ». Il s’agit de maintenance planifiée contre risque non maîtrisé.
Les erreurs courantes dans les décisions d’achat
La première erreur consiste à définir la capacité uniquement à partir de la demande moyenne actuelle. De nouveaux variateurs, de futures lignes de production, des équipements de procédé électrifiés et la correction de la puissance réactive peuvent modifier le profil de charge. Le surdimensionnement sans analyse n’est pas non plus idéal, car il peut entraîner des coûts d’investissement inutiles et des pertes à vide plus élevées. La bonne approche consiste à examiner la croissance de charge en parallèle avec la capacité de surcharge admissible du transformateur, sa classe de refroidissement, les conditions ambiantes et la philosophie de redondance.
Un autre point faible consiste à ignorer la nature de la charge. Les harmoniques générées par les variateurs de fréquence, les redresseurs, les postes de soudage et d’autres équipements non linéaires peuvent entraîner un échauffement supplémentaire. Les démarrages et arrêts fréquents peuvent provoquer des cycles thermiques. Les courants de démarrage élevés des gros moteurs peuvent causer des chutes de tension et des contraintes mécaniques. Ces conditions n’excluent pas automatiquement un transformateur immergé dans l’huile, mais elles doivent être communiquées lors de la conception. Un fournisseur ne peut pas recommander de manière pertinente l’impédance, la configuration des enroulements, la plage de prises, les dispositions de refroidissement ou les accessoires à partir des seuls kVA.
La sécurité incendie et les contraintes d’installation doivent également être traitées dès le début. Comme l’huile isolante minérale est combustible, les projets peuvent nécessiter des distances de séparation spécifiques, des mesures de confinement, des dispositifs de protection incendie ou des solutions alternatives telles que des fluides moins inflammables, selon la juridiction et l’implantation du site. Les exigences diffèrent selon le pays, l’assureur et le type d’installation. Il est imprudent de supposer qu’une conception de poste familière peut être simplement reproduite dans une usine chimique, un hall de fabrication intérieur ou un site urbain densément développé.
Enfin, les acheteurs comparent parfois les devis sans s’assurer qu’ils couvrent le même périmètre. Un prix peut sembler attractif jusqu’à ce que l’équipe projet identifie des omissions telles que les dispositifs de protection, les équipements de raccordement, les boîtes à câbles, les radiateurs, les exigences relatives au changeur de prises en charge, les interfaces de surveillance, les limitations de transport, l’assemblage sur site, le remplissage d’huile, l’assistance aux essais ou les pièces de rechange. Une matrice d’offres techniquement comparable est plus utile qu’une courte liste de prix de transformateurs.
Questions permettant de révéler le coût réel de possession
Avant de sélectionner une unité, il est utile de poser quelques questions directes au fabricant et à l’équipe d’ingénierie interne :
- À quoi ressemble le profil de charge mesuré ou estimé sur 24 heures, y compris la durée des pointes et les conditions ambiantes saisonnières ?
- Quelles pertes à vide et en charge sont proposées, et comment ces pertes seront-elles évaluées par rapport aux heures annuelles de fonctionnement de l’installation et au coût de l’électricité ?
- Les harmoniques, les cycles de charge rapides, les démarrages de gros moteurs ou les futurs ajouts de capacité font-ils partie du service attendu ?
- Quelle configuration de refroidissement est proposée, et quelle marge de fonctionnement reste-t-il si la température ambiante augmente ou si la production s’étend ?
- Quelles dispositions relatives à l’inspection, à l’échantillonnage d’huile, aux alarmes et à l’accès pour la maintenance sont incluses dès le départ ?
- Le fournisseur peut-il fournir une documentation claire sur les essais en usine, des plans et une recommandation pratique de pièces de rechange pour la configuration installée ?
Ces questions révèlent souvent si une proposition est conçue pour l’installation ou simplement adaptée à partir d’une puissance nominale standard. Ni la normalisation ni l’ingénierie sur mesure ne sont intrinsèquement meilleures. Les conceptions standard peuvent améliorer la fiabilité des délais de livraison et simplifier le service. La personnalisation se justifie lorsque les exigences de charge, d’environnement ou d’intégration l’imposent réellement.
La gestion de la charge peut protéger l’investissement dans le transformateur
Dans certaines installations, la stratégie de transformateur la plus économique ne consiste pas à installer une unité beaucoup plus grande. Elle consiste à réduire la durée et la sévérité des charges de pointe. Le stockage d’énergie peut être pertinent dans ce cas, notamment pour les sites confrontés à des frais de puissance, à la variabilité photovoltaïque, à des raccordements au réseau limités ou à un besoin d’alimentation de secours de courte durée.
Par exemple, un système de batteries conteneurisé peut être programmé pour absorber l’énergie pendant les périodes de faible demande et la restituer lors de certaines pointes, réduisant ainsi les contraintes sur les actifs de distribution en amont lorsque les commandes et la coordination des protections sont correctement conçues. Lesystème de stockage d’énergie conteneurisé à refroidissement par air de 500 kW/1 MWh de Jinshida Electric combine des batteries LiFePO4, un PCS de 500 kW, un BMS, un EMS en option, un refroidissement par air et des options de protection incendie dans un conteneur standard de 20 pieds. Il est conçu pour les applications commerciales et industrielles telles que l’écrêtement des pointes, le stockage d’énergie photovoltaïque, l’alimentation de secours et les micro-réseaux.
Cela ne signifie pas que le stockage doit être utilisé comme substitut à un dimensionnement correct du transformateur. Un système de batteries a ses propres considérations en matière de cycle de service, de protection, de sécurité incendie, de maintenance et de finances. Toutefois, lorsque des événements de pointe courts conduisent à une décision de transformateur autrement surdimensionné, la modélisation conjointe de la charge du transformateur et de l’exploitation du stockage peut produire un plan d’investissement plus équilibré. L’essentiel est d’évaluer l’ensemble du système électrique plutôt que d’acheter chaque actif de manière isolée.
La capacité du fournisseur compte après le bon de commande
Un transformateur peut présenter de bonnes spécifications générales et pourtant devenir un actif difficile à gérer si les plans sont fournis tardivement, si les accessoires sont mal adaptés, si les dossiers qualité sont incomplets ou si les questions de service ne peuvent pas être résolues rapidement. Pour les acheteurs industriels, la rigueur de fabrication fait donc partie de la maîtrise du coût du cycle de vie. Elle influe sur la cohérence des matériaux, de l’assemblage, des essais, de la documentation, de la préparation au transport et de la capacité à assurer le support de l’équipement après sa mise en service.
Jinshida Electric Power Technology Co., Ltd. se concentre sur la recherche, la fabrication et l’application d’équipements de transmission et de distribution électrique destinés aux projets de réseaux électriques, industriels, d’énergies nouvelles et d’infrastructures. En pratique, une relation utile avec un fournisseur doit aller au-delà de la fourniture d’une puissance nominale de transformateur. Elle doit inclure l’examen des conditions d’application, la confirmation des interfaces techniques, le maintien d’une gestion rigoureuse de la qualité et l’aide à l’équipe projet pour prendre des décisions qui restent pertinentes une fois que l’installation fonctionne sous charge réelle.
Un transformateur immergé dans l’huile peut représenter un choix à coût de cycle de vie inférieur pour un service industriel à forte charge lorsque sa capacité thermique, ses pertes, sa protection, sa maintenabilité et les contraintes du site sont considérées comme un ensemble. Le meilleur résultat d’approvisionnement n’est généralement ni le devis initial le plus bas ni la puissance nominale en kVA la plus élevée. C’est l’unité capable de supporter de manière fiable le service attendu, d’être surveillée et entretenue sans difficulté, et d’offrir à l’installation une voie crédible de croissance.
Dernières actualités
- 00
0000-00
Essais de réception des transformateurs de poste installés dans des parcs solaires - 00
0000-00
Conception de transformateurs de poste pour centrales solaires avec des charges CC-CA élevées - 00
0000-00
Éléments à inclure dans un cahier des charges d’appel d’offres pour un transformateur de poste électrique de parc éolien
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.