





Quels sont les facteurs qui influencent les délais de livraison des fabricants de transformateurs de distribution électrique
Cela devient généralement urgent au pire moment possible. Une équipe de projet a coordonné les équipes d'installation, les travaux de génie civil sont presque terminés et les dates de mise sous tension font déjà l'objet de discussions. Puis une question élémentaire commence à poser problème : pourquoi le délai de livraison des fabricants de transformateurs de distribution électrique est-il plus long que prévu, ou pourquoi continue-t-il d'évoluer ? Pour toute personne chargée de coordonner les achats d'équipements, ce retard est rarement isolé. Il peut affecter le séquencement des appareillages de commutation, la préparation du site, les plans d'alimentation temporaire, le calendrier budgétaire et même les rapports internes.
Une erreur courante consiste à considérer le délai d'approvisionnement comme un chiffre fixe imprimé sur un devis. En pratique, il ressemble davantage à l'extrémité visible de plusieurs éléments évolutifs. Si vous comparez des fournisseurs, préparez un appel d'offres ou cherchez à comprendre le comportement actuel du marché, il est utile de savoir quelles variables influencent réellement le calendrier. Il est ainsi plus facile d'évaluer si une date est réaliste, si une spécification entraîne un retard évitable et dans quelle mesure l'acheteur peut encore influencer le résultat.
Le délai d'approvisionnement ne dépend pas uniquement de l'usine
Lorsque les acheteurs s'informent pour la première fois sur les délais, la réponse semble souvent simple : la production commence après la confirmation de la commande, puis viennent les essais et l'expédition. Mais cette séquence bien ordonnée dissimule le fait que le délai d'approvisionnement commence beaucoup plus tôt. Il dépend du degré d'achèvement des documents techniques, du nombre de clarifications de conception nécessaires, de la nécessité de matériaux spéciaux et de la manière dont le fabricant répartit les créneaux de production entre plusieurs commandes.
C'est pourquoi deux transformateurs présentant des caractéristiques nominales similaires peuvent ne pas progresser à la même vitesse dans l'usine. L'un peut utiliser des pratiques de conception standard et des configurations d'accessoires courantes. L'autre peut nécessiter plusieurs cycles d'examen technique en raison d'exigences liées à l'altitude, au refroidissement, au type de boîtier, à l'environnement d'installation ou aux attentes du distributeur local. Le temps de fabrication réel peut ne représenter qu'une partie de l'attente totale.
La disponibilité des matières premières influence toujours les délais de livraison
Parmi les facteurs qui influencent le plus fortement les délais figurent les matériaux qui ne peuvent pas être facilement remplacés à court terme. L'acier électrique, les conducteurs en cuivre ou en aluminium, les matériaux isolants, les traversées, les changeurs de prises et certains accessoires de protection peuvent tous affecter le calendrier. Même lorsqu'un fabricant de transformateurs applique une bonne discipline de production, les délais ont tendance à s'allonger lorsqu'un intrant essentiel est limité, en particulier lorsque de nombreux projets achètent simultanément.
Pour les acheteurs, le point important n'est pas de demander uniquement : « Quel est votre délai d'approvisionnement ? » Une conversation plus utile serait : « Quels composants sont standard dans votre plan de production actuel et quels éléments sont susceptibles de prolonger la livraison ? » Cette question révèle souvent davantage que la date mise en avant sur un devis.
Les conditions du marché sont également importantes. À certaines périodes, les fabricants peuvent disposer de stocks stables de matériaux essentiels, tout en faisant face à de longs délais pour des accessoires spécialisés. À d'autres moments, le goulot d'étranglement peut concerner l'approvisionnement en conducteurs ou la logistique des composants importés. C'est l'une des raisons pour lesquelles les acheteurs expérimentés comparent généralement non seulement le délai total, mais aussi les hypothèses qui le sous-tendent.
Les spécifications techniques peuvent ajouter discrètement plusieurs semaines
L'une des causes de retard les plus sous-estimées est la complexité des spécifications. Beaucoup supposent qu'une fois la puissance nominale et la classe de tension connues, le reste relève de la routine. En réalité, chaque caractéristique non standard peut entraîner des étapes supplémentaires d'ingénierie et d'approvisionnement. Il peut s'agir d'exigences inhabituelles en matière d'impédance, de configurations de protection personnalisées, de dispositions spécifiques des bornes, de restrictions concernant le bruit, de revêtements spéciaux, de considérations sismiques, de contraintes liées au fonctionnement en parallèle ou de conditions propres au site, telles qu'une température ambiante élevée ou une atmosphère corrosive.
Aucune de ces exigences n'est incorrecte. Le problème est qu'elles sont souvent introduites tardivement, après que les discussions commerciales ont déjà fixé les attentes. Lorsque le dossier technique évolue après l'établissement du devis ou après la passation de la commande, le délai d'approvisionnement peut être modifié même si le fournisseur agit de manière responsable.
Cela est particulièrement pertinent lors de l'évaluation d'une catégorie de produits courante telle qu'un transformateur de distribution électrique immergé dans l'huile 20 kV/0,4 kV. Sur le papier, cette catégorie peut sembler simple. Pourtant, des détails tels que le groupe vectoriel, les exigences en matière de pertes, la configuration du caisson de câbles, les accessoires de protection et les conditions d'installation peuvent encore déterminer si l'unité s'intègre dans un flux de production standard ou nécessite une préparation supplémentaire.
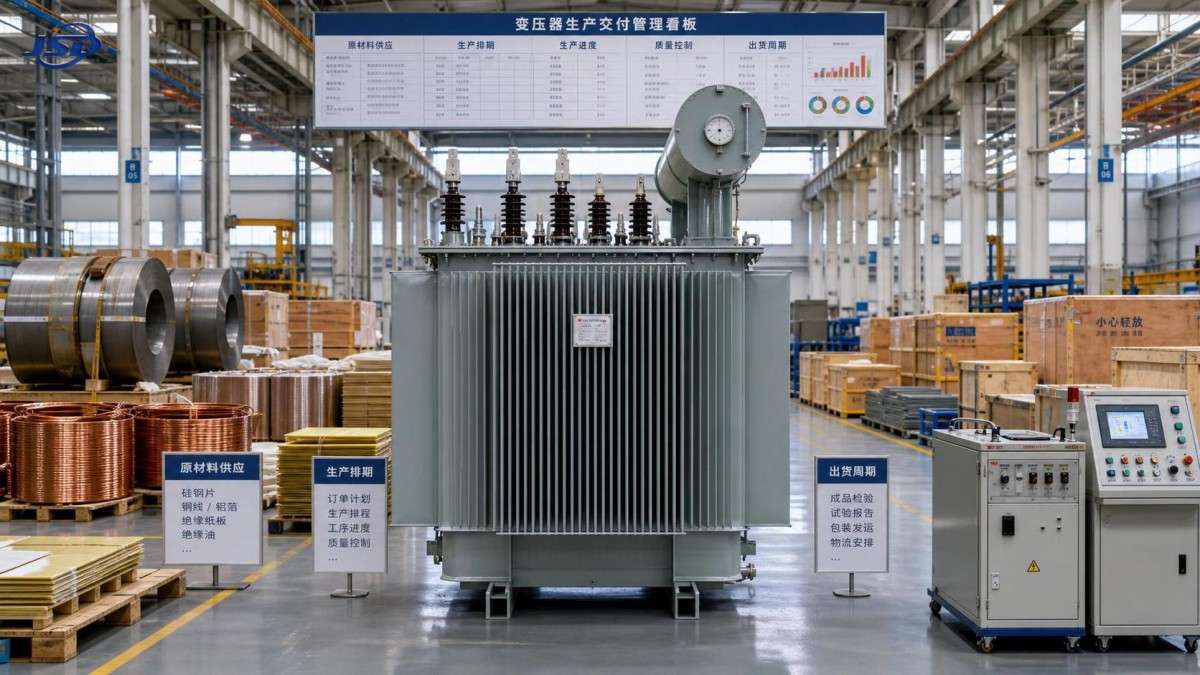
La charge de l'usine compte souvent davantage que la taille du site de production
Les acheteurs supposent parfois qu'une installation plus grande signifie toujours une attente plus courte. Ce n'est pas nécessairement vrai. Ce qui compte, c'est la manière dont les commandes en cours sont réparties entre le bobinage, l'assemblage du circuit magnétique, la fabrication de la cuve, le séchage, les essais et la finition. Un fabricant peut disposer d'une forte capacité globale tout en rencontrant un engorgement à une étape critique. Un autre peut avoir une activité plus petite, mais maintenir une planification plus fluide grâce à une composition de commandes mieux équilibrée.
C'est là que le fait de poser les bonnes questions devient important. Plutôt que de se fier à des déclarations générales sur la production annuelle ou la superficie de l'atelier, il est souvent plus utile de demander si la puissance nominale et la configuration requises correspondent aux routines de production actuelles. Certains fabricants de transformateurs de distribution électrique sont particulièrement efficaces avec les conceptions répétitives et les classes de tension courantes. D'autres peuvent être mieux adaptés aux fabrications personnalisées, mais avec des délais d'approvisionnement proportionnellement plus longs.
En termes de tendances, cela signifie que le marché n'évolue pas dans une seule direction pour tous les produits en même temps. La pression sur les livraisons peut être inégale. Les unités standard peuvent rester faciles à gérer tandis que les projets personnalisés ralentissent. L'inverse peut également se produire si la demande en grandes quantités de produits standard augmente soudainement dans les secteurs des services publics ou de l'industrie.
Les cycles d'approbation technique constituent un goulot d'étranglement caché
Tous les retards ne proviennent pas de la fabrication. Un temps considérable peut être perdu avant même que la production soit autorisée à commencer. Si les plans, les indications de plaque signalétique, les listes d'accessoires ou la disposition des bornes doivent être approuvés par le client, même de petites lacunes dans la communication peuvent bloquer le processus. Un e-mail resté sans réponse ou une demande de révision peu claire peut entraîner plusieurs jours de dérive, et des cycles répétés peuvent prolonger le délai bien davantage.
Cela se produit souvent lorsque les services achats, ingénierie et chantier ne travaillent pas à partir du même ensemble final d'exigences. Le fournisseur soumet des documents fondés sur une interprétation, l'utilisateur les examine selon une autre, puis la commande est suspendue pendant que chacun revérifie des éléments de base qui auraient dû être réglés plus tôt.
Une manière pratique de réduire ce risque consiste à figer les points techniques essentiels avant d'attendre une date de livraison ferme. Si un projet hésite encore entre plusieurs méthodes d'installation, options de protection ou orientations de câbles, il est plus prudent de considérer les premiers délais d'approvisionnement comme provisoires.
Les essais et le contrôle qualité font partie du calendrier, ils ne constituent pas une étape supplémentaire
Lorsque le calendrier du projet est serré, on peut être tenté de considérer les essais comme une formalité finale pouvant être accélérée. Cette hypothèse crée des problèmes. Les essais de routine, la préparation de l'inspection, la vérification des documents et les contrôles de conditionnement ne sont pas des ajouts facultatifs si l'objectif est d'assurer une livraison fiable. Ils sont intégrés au calendrier pour une raison précise.
Les acheteurs sérieux préfèrent généralement la clarté sur ce point. Si un fabricant propose un délai très court, il est raisonnable de demander comment sont séquencés la validation de la conception, la production, les essais et l'expédition. Il ne s'agit pas de mettre inutilement le fournisseur au défi, mais de comprendre si la date correspond à un processus maîtrisé ou à une estimation dans le meilleur des cas.
Sur le marché actuel, un signe utile est la cohérence. Les fabricants qui expliquent clairement leur processus d'essai et de mise en livraison sont souvent plus faciles à gérer que ceux qui se contentent de répéter une promesse de livraison attrayante. Un délai court indiqué sur un devis a peu de valeur s'il est régulièrement modifié après la confirmation de la commande.
Les conditions d'expédition peuvent modifier la date réelle d'arrivée
Même une fois l'unité terminée, le processus de livraison n'est pas achevé. La méthode de conditionnement, l'itinéraire de transport, la disponibilité des ports, les restrictions du transport terrestre et la préparation des documents peuvent tous influencer la date à laquelle le transformateur arrive effectivement sur le site. Cela est particulièrement important pour les unités de grande taille, les destinations éloignées ou les projets soumis à des créneaux d'accès stricts.
Pour cette raison, les acheteurs doivent distinguer l'achèvement de la fabrication du délai de livraison sur site lorsqu'ils comparent les offres. Certains fournisseurs établissent leurs devis sur la base d'une livraison départ usine, tandis que les équipes internes du projet peuvent raisonner en termes d'arrivée et de remise. Ce décalage entraîne par la suite des frustrations, même si l'usine a terminé l'unité dans les délais.
Lorsque le calendrier du projet est sensible, il est souvent utile de clarifier rapidement les hypothèses logistiques : mode d'expédition, périmètre du conditionnement, dossier documentaire et éventuelles contraintes de transport local susceptibles d'affecter le dernier trajet.
Les tendances actuelles des achats font remonter les questions de délai d'approvisionnement en amont
Une évolution notable du marché est que le délai d'approvisionnement n'est plus considéré comme un détail à régler vers la fin de la sélection des fournisseurs. Il est devenu un élément de la présélection initiale. Les acheteurs cherchent de plus en plus à distinguer plus tôt les configurations standard des configurations personnalisées, à réserver plus rapidement des créneaux de production et à réduire les modifications de spécifications à un stade avancé.
Cette tendance est logique. À mesure que les calendriers des projets se resserrent et que la coordination entre les différents lots d'équipements devient plus complexe, un acheteur tire souvent davantage profit d'un calendrier réaliste et stable que d'un calendrier optimiste qui sera ensuite modifié. C'est également pourquoi de nombreuses équipes d'approvisionnement demandent désormais davantage de détails sur les hypothèses de conception, les délais des accessoires et les étapes d'approbation au stade de l'établissement du devis.
Une autre tendance du marché est la préférence pour les produits qui correspondent à des plages d'application éprouvées sans personnalisation inutile. Par exemple, si une exigence de projet peut être satisfaite avec une approche de configuration standard plutôt qu'avec une solution fortement modifiée, cela offre généralement davantage de flexibilité dans la planification de la production. Une catégorie de produits courante telle que le transformateur de distribution électrique immergé dans l'huile 20 kV/0,4 kV peut être fabriquée de manière plus prévisible lorsque le périmètre technique reste aligné sur les pratiques de fabrication courantes.
Lorsqu'une date indiquée sur un devis semble trop belle, mieux vaut attendre avant de l'accepter
Il est compréhensible de privilégier le délai d'approvisionnement le plus court lorsque la pression sur le projet est forte. Toutefois, un calendrier très agressif mérite un examen plus attentif. La date repose-t-elle sur des matériaux standard déjà disponibles ? Suppose-t-elle l'approbation immédiate de tous les plans ? Certains accessoires sont-ils exclus ou laissés « à confirmer » ? Le transport est-il inclus dans le calendrier ou traité séparément ?
Ces questions ne témoignent pas d'un manque de confiance. Elles visent à réduire les surprises évitables. Dans de nombreuses situations d'achat, le meilleur choix n'est pas le fournisseur qui donne la réponse initiale la plus rapide, mais celui dont le calendrier est le plus facile à vérifier.
C'est également là que les comparaisons deviennent plus utiles lorsqu'elles sont structurées autour d'un même périmètre. Si un devis suppose des bornes standard tandis qu'un autre prévoit une configuration personnalisée, les délais d'approvisionnement ne sont pas directement comparables. Sans harmonisation du périmètre, le marché peut sembler plus incohérent qu'il ne l'est réellement.
Ce qui aide généralement les acheteurs à réduire les retards sans imposer de pression excessive à l'usine
En pratique, la maîtrise des délais s'améliore souvent lorsque l'acheteur se concentre sur quelques actions précises. La première consiste à préparer un dossier technique plus clair avant de demander des dates définitives. La deuxième est de limiter les modifications de conception après le lancement de la commande, sauf si elles sont réellement nécessaires. La troisième consiste à confirmer rapidement les responsabilités en matière d'approbation, afin que les documents ne restent pas en attente entre les services.
Il est également utile de discuter de solutions de remplacement uniquement lorsqu'elles sont techniquement acceptables. Si un accessoire demandé entraîne un retard important, une discussion pratique sur des options équivalentes peut faire gagner du temps. Il en va de même pour les préférences esthétiques ou les personnalisations non essentielles qui ajoutent du travail sans réelle valeur opérationnelle.
L'habitude la plus utile consiste peut-être à demander aux fabricants de transformateurs de distribution électrique non seulement une promesse de livraison, mais aussi la logique qui la justifie. Une fois que vous savez si le principal facteur de blocage concerne les matériaux, l'ingénierie, la capacité, les essais ou l'expédition, le calendrier devient plus facile à gérer. Certains facteurs peuvent être améliorés grâce à des décisions prises plus tôt. D'autres doivent simplement être reconnus et pris en compte dans la planification.
Pour les acheteurs qui suivent les tendances du marché, c'est le principal enseignement : les délais d'approvisionnement sont déterminés par une chaîne de décisions, de contraintes et d'approbations, et non par la seule production de l'usine. Plus cette chaîne est clairement comprise au début, moins elle risque de créer des difficultés plus tard, lorsque le projet peut le moins se le permettre.
Dernières actualités
- 00
0000-00
Évaluation du coût du cycle de vie des modernisations de transformateurs de poste haute capacité - 00
0000-00
Comment les pertes des transformateurs affectent le rendement énergétique des projets de centrales solaires - 00
0000-00
Quand un transformateur haute tension a-t-il besoin d’un régleur en charge ?
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.