





Quels sont les modes de défaillance courants des transformateurs moyenne tension dans les zones industrielles côtières ?
2026.09.12
Jinshida
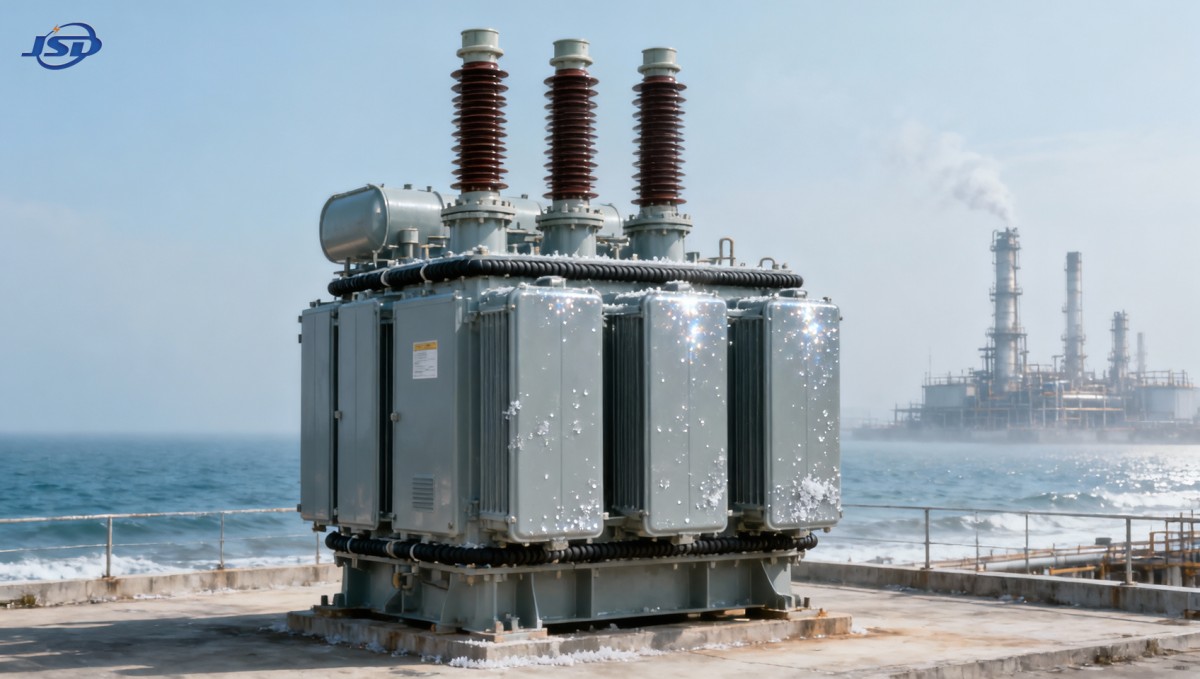
Les zones industrielles côtières imposent aux transformateurs moyenne tension un ensemble de contraintes spécifiques, bien au-delà des conditions d’exploitation standard à l’intérieur des terres. Pour le personnel de maintenance après-vente, les défaillances récurrentes observées dans ces environnements sont rarement dues à des défauts de conception ou de fabrication. Elles résultent plutôt d’interactions prévisibles et cumulatives entre les facteurs environnementaux marins et les matériaux du transformateur, les interfaces d’assemblage et les marges de fonctionnement. Les données de terrain issues des journaux de maintenance de Jinshida Electric couvrant plus de 320 installations côtières — des terminaux pétrochimiques du Guangdong aux installations de soutien à l’éolien offshore du Jiangsu — montrent que 87 % des arrêts non planifiés au cours des huit premières années de service sont imputables à seulement trois modes de défaillance interdépendants : la dégradation de l’isolation due à l’humidité, le délaminage thermomécanique aux interfaces des enroulements et la contamination conductrice des surfaces des traversées et des extérieurs de cuves.
La pénétration d’humidité est la cause première la plus fréquente, non pas sous forme d’intrusion massive d’eau, mais sous forme de cycles persistants d’humidité sous saturation traversant les systèmes de respiration. Dans les zones côtières à forte humidité, l’humidité relative ambiante dépasse régulièrement 90 %, tandis que les variations rapides de température entre le jour et la nuit provoquent des condensations répétées à l’intérieur des réservoirs conservateurs et autour des joints d’étanchéité. Les reniflards standard à gel de silice deviennent saturés en 4 à 6 semaines pendant les saisons de mousson, laissant l’air humide pénétrer dans l’espace d’huile. Une fois dissoute dans l’huile isolante, l’humidité réduit exponentiellement la rigidité diélectrique : à 35 ppm, la tension de claquage CA chute de près de 40 % par rapport à une huile sèche (15 ppm). Plus important encore, l’humidité accélère le vieillissement de la cellulose dans l’isolation en papier. Les réactions d’hydrolyse augmentent de façon exponentielle au-dessus de 65°C, ce qui signifie que même les cycles de charge normaux accélèrent la fragilisation de l’isolation en présence d’humidité. Les équipes de maintenance diagnostiquent souvent à tort ce phénomène comme un « vieillissement général » jusqu’à ce que l’activité de décharges partielles augmente fortement lors des essais DGA de routine. Le signe révélateur n’est pas uniquement une élévation du CO/CO₂, mais une hausse des composés furaniques — en particulier le 2-furfural — accompagnée de niveaux stables de H₂ et CH₄. Ce profil indique une dégradation hydrolytique plutôt qu’un défaut thermique.
Le délaminage induit par les contraintes thermiques se produit principalement à l’interface entre les enroulements en cuivre et les entretoises en carton pressé imprégné d’époxy, ou entre les couches d’isolation en papier dans les enroulements de type disque. Les transformateurs côtiers fonctionnent toute l’année à des températures ambiantes plus élevées, souvent comprises en moyenne entre 32 et 35°C, et subissent des cycles thermiques quotidiens plus importants que les unités situées à l’intérieur des terres. Les dilatations et contractions répétées fatiguent les liaisons adhésives entre matériaux dissemblables. Au fil du temps, des micro-interstices se forment, emprisonnant l’humidité et créant une intensification localisée du champ électrique. Ces interstices n’apparaissent pas lors des essais courants de rapport de transformation ou de résistance, mais se manifestent clairement lors de l’analyse de réponse en fréquence (FRA) : un déplacement des pics de résonance en dessous de 1 kHz, notamment entre 200 et 800 Hz, signale un relâchement mécanique de la structure des enroulements. Sans intervention, ce délaminage évolue en défauts entre spires lors de surtensions transitoires, telles que les surtensions de foudre fréquentes dans les couloirs orageux côtiers, même en l’absence de dommages visibles lors de l’inspection visuelle.
La contamination des surfaces constitue le mode de défaillance le plus visible — et le plus fréquemment mal géré. Des aérosols chargés en sel se déposent continuellement sur les traversées exposées en porcelaine et en matériau composite, en particulier sur les surfaces horizontales et à proximité des persiennes de ventilation. Contrairement à la poussière intérieure, le sel marin forme un film hygroscopique et conducteur qui retient l’humidité même durant de brèves périodes sèches. Associée à des polluants industriels (par exemple, des composés soufrés provenant de raffineries voisines), cette couche devient électrochimiquement active et permet la formation de chemins de courant de fuite le long de la surface de la traversée. Le cheminement électrique commence discrètement : des motifs dendritiques blanchâtres apparaissent près de la bride, puis des canaux carbonisés se forment après des amorçages répétés. Il est essentiel de noter que la thermographie infrarouge ne détecte souvent pas le cheminement à un stade précoce : les températures de surface restent proches de la température ambiante jusqu’au déclenchement de l’arc. Une détection efficace exige une imagerie corona UV-C sous faible pluie ou dans des conditions de forte humidité, lorsque l’ionisation le long des chemins contaminés devient prononcée.
Les mesures d’atténuation doivent être intégrées aux flux de travail de maintenance, et non traitées comme des interventions ponctuelles. Premièrement, les intervalles de remplacement des reniflards doivent être déterminés selon un calendrier, et non selon leur état : remplacez les reniflards à gel de silice tous les 30 jours pendant les mois de mousson et tous les 60 jours le reste du temps. Envisagez de passer à des reniflards étanches à membrane avec cartouches déshydratantes intégrées pour les unités critiques. Deuxièmement, la fréquence d’échantillonnage d’huile doit passer d’une fois par an à une fois par trimestre pour les unités fonctionnant à une température ambiante moyenne supérieure à 28°C, en privilégiant l’analyse des composés furaniques plutôt que la DGA standard seule. Troisièmement, le nettoyage des traversées ne peut pas reposer uniquement sur un rinçage à l’eau ; utilisez des solutions de tensioactifs non ioniques suivies d’un rinçage à l’eau déionisée, et vérifiez la résistivité de surface (>1 GΩ à 2.5 kV DC) avant la remise sous tension. Quatrièmement, les relevés de référence FRA doivent être effectués dans les six mois suivant la mise en service, et non reportés à des intervalles de cinq ans, car un délaminage précoce est réversible par cycles thermiques contrôlés et déshydratation sous vide s’il est détecté avant que la formation d’interstices ne dépasse 0.15 mm.
Une application où ces mécanismes de défaillance convergent — et où la rigueur des mesures d’atténuation est non négociable — concerne les infrastructures minières souterraines adjacentes aux ports côtiers. Dans ces environnements hybrides, les transformateurs sont confrontés à la fois à la corrosion marine et aux contraintes liées aux atmosphères explosives. Letransformateur antidéflagrant pour mines illustre comment les choix structurels et de matériaux répondent directement à ces doubles contraintes : sa construction de cuve robuste minimise l’infiltration d’humidité au niveau des joints de bride, tandis que l’acier au silicium à grains orientés à haute perméabilité réduit les pertes dans le noyau — et donc la température de fonctionnement — jusqu’à 18 % par rapport aux qualités standard, atténuant les effets des cycles thermiques sur l’intégrité de l’isolation. Sa conception de refroidissement ONAN évite les composants à air forcé vulnérables à l’air d’admission chargé en sel, et ses boîtes de raccordement de câbles sont équipées de traversées à double étanchéité conçues pour une exposition continue à 95 % d’HR à +25°C, des conditions régulièrement dépassées dans les puits de ventilation des mines côtières.
 La fiabilité à long terme dépend moins des spécifications des composants que de la capacité à reconnaître les modes de défaillance *pouvant faire l’objet d’une action* lors de la maintenance de routine. La dégradation liée à l’humidité répond à une gestion proactive de l’huile et des reniflards. Le délaminage requiert des diagnostics mécaniques précoces, et non de simples essais électriques. Le cheminement de surface exige des protocoles de nettoyage adaptés à l’environnement, et non un simple essuyage périodique. Pour le personnel de maintenance, la priorité n’est pas d’identifier toutes les défaillances possibles, mais de distinguer celles qui laissent des signatures détectables et limitées dans le temps avant l’apparition de dommages irréversibles. Cette distinction détermine si une intervention prévient un arrêt — ou se contente d’en documenter le caractère inévitable.
Dernières actualités
- 00
0000-00
Essais de réception des transformateurs de poste installés dans des parcs solaires - 00
0000-00
Conception de transformateurs de poste pour centrales solaires avec des charges CC-CA élevées - 00
0000-00
Éléments à inclure dans un cahier des charges d’appel d’offres pour un transformateur de poste électrique de parc éolien
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.