





¿Cuáles son los modos de fallo comunes de los transformadores de media tensión en zonas industriales costeras?
2026.09.12
Jinshida
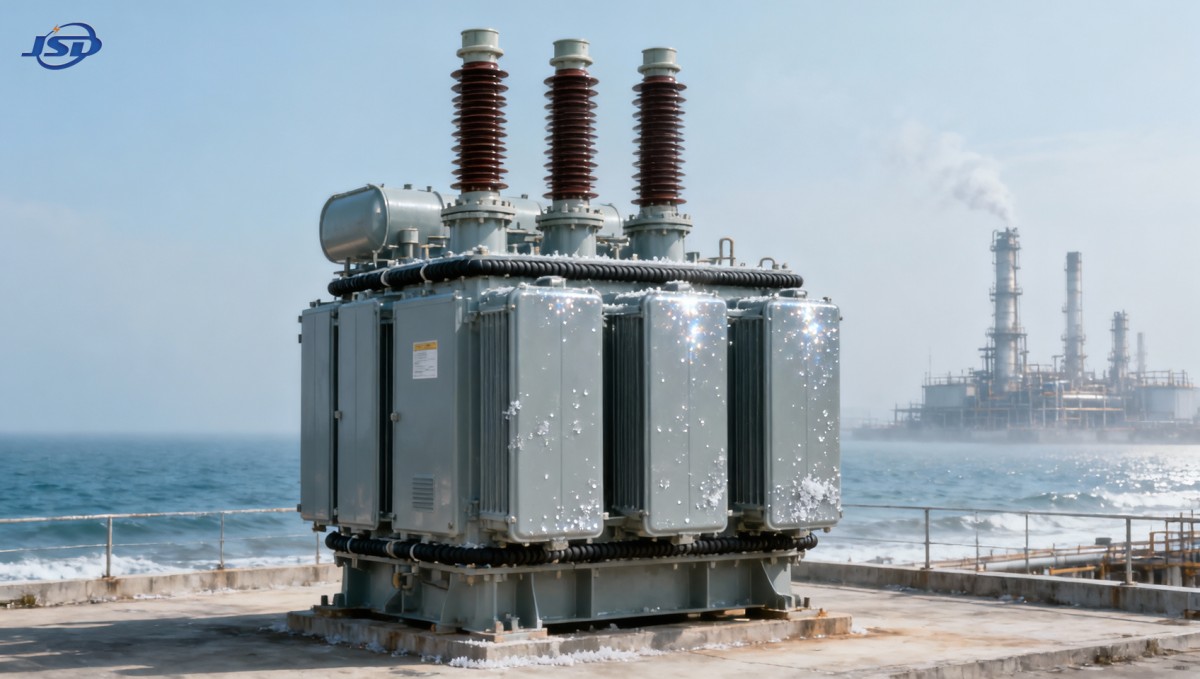
Las zonas industriales costeras imponen un conjunto particular de exigencias a los transformadores de media tensión, mucho más allá de las condiciones normales de operación en el interior. Para el personal de mantenimiento posventa, las fallas recurrentes observadas en estos entornos rara vez se deben a defectos de diseño o fabricación. En cambio, se originan en interacciones predecibles y acumulativas entre los factores ambientales marinos y los materiales del transformador, las interfaces de ensamblaje y los márgenes operativos. Los datos de campo de los registros de servicio de Jinshida Electric en más de 320 instalaciones costeras, desde terminales petroquímicas en Guangdong hasta instalaciones de apoyo a parques eólicos marinos en Jiangsu, muestran que el 87% de las interrupciones no planificadas durante los primeros ocho años de servicio se debe a solo tres modos de falla interrelacionados: degradación del aislamiento causada por la humedad, delaminación termomecánica en las interfaces de los devanados y contaminación superficial conductora en boquillas y exteriores de tanques.
La entrada de humedad es la causa raíz más frecuente, no como intrusión masiva de agua, sino como ciclos persistentes de humedad por debajo de la saturación a través de los sistemas de respiración. En las zonas costeras de alta humedad, la humedad relativa ambiental supera regularmente el 90%, y los rápidos cambios diarios de temperatura provocan condensación repetida dentro de los tanques conservadores y alrededor de las uniones con juntas. Los respiradores estándar de gel de sílice se saturan en un plazo de 4–6 semanas durante las temporadas monzónicas, permitiendo la entrada de aire húmedo al espacio de aceite. Una vez disuelta en el aceite aislante, la humedad reduce exponencialmente la rigidez dieléctrica: a 35 ppm, la tensión de ruptura de CA cae casi un 40% en comparación con el aceite seco (15 ppm). Más críticamente, la humedad acelera el envejecimiento de la celulosa en el aislamiento de papel. Las reacciones de hidrólisis aumentan exponencialmente por encima de 65°C, lo que significa que incluso los ciclos de carga normales aceleran la fragilización del aislamiento cuando hay humedad presente. Los equipos de mantenimiento suelen diagnosticar erróneamente esto como «envejecimiento general» hasta que la actividad de descargas parciales aumenta durante las pruebas rutinarias de DGA. La señal reveladora no es únicamente un CO/CO₂ elevado, sino el aumento de compuestos furánicos, especialmente 2-furfural, junto con niveles estables de H₂ y CH₄. Este patrón indica degradación hidrolítica en lugar de una falla térmica.
La delaminación inducida por tensión térmica ocurre principalmente en la interfaz entre los devanados de cobre y los separadores de cartón prensado impregnados de epoxi, o entre las capas de aislamiento de papel en devanados de tipo disco. Los transformadores costeros operan bajo temperaturas ambiente más elevadas durante todo el año, con promedios frecuentes de 32–35°C, y experimentan ciclos térmicos diarios mayores que las unidades del interior. La expansión y contracción repetidas fatigan las uniones adhesivas entre materiales disímiles. Con el tiempo se forman microespacios que atrapan humedad y generan una intensificación localizada del campo eléctrico. Estos espacios no aparecen en las pruebas rutinarias de relación de transformación o resistencia, pero se manifiestan claramente en el análisis de respuesta en frecuencia (FRA): un desplazamiento de los picos de resonancia por debajo de 1 kHz, particularmente entre 200–800 Hz, indica aflojamiento mecánico en la estructura del devanado. Si no se corrige, dicha delaminación evoluciona hacia fallas entre espiras bajo eventos de sobretensión transitoria, como las sobretensiones por rayos comunes en los corredores costeros de tormentas eléctricas, incluso cuando no hay daños visibles durante la inspección visual.
La contaminación superficial representa el modo de falla más visible y el que se gestiona incorrectamente con mayor frecuencia. Los aerosoles cargados de sal se depositan continuamente sobre las boquillas expuestas de porcelana y materiales compuestos, especialmente en superficies horizontales y cerca de las rejillas de ventilación. A diferencia del polvo del interior, la sal marina forma una película higroscópica y conductora que retiene la humedad incluso durante breves períodos secos. Cuando se combina con contaminantes industriales (p. ej., compuestos de azufre de refinerías cercanas), esta capa se vuelve electroquímicamente activa, permitiendo trayectorias de corriente de fuga a lo largo de la superficie de la boquilla. El tracking comienza de forma sutil: patrones dendríticos blanquecinos cerca de la brida, seguidos de canales carbonizados tras eventos repetidos de descarga disruptiva. Es fundamental señalar que la termografía infrarroja a menudo no detecta el tracking en etapa inicial: las temperaturas superficiales se mantienen cercanas a la ambiental hasta que se inicia el arco eléctrico. La detección eficaz requiere imágenes de corona UV-C durante lluvias ligeras o condiciones de alta humedad, cuando la ionización a lo largo de las trayectorias contaminadas se vuelve pronunciada.
La mitigación debe integrarse en los flujos de trabajo de mantenimiento, no tratarse como intervenciones aisladas. En primer lugar, los intervalos de sustitución de respiradores deben basarse en el calendario, no en la condición: sustituya los respiradores de gel de sílice cada 30 días durante los meses monzónicos y cada 60 días en los demás períodos. Considere actualizar a respiradores sellados de tipo membrana con cartuchos desecantes integrados para las unidades críticas. En segundo lugar, la frecuencia de muestreo de aceite debe aumentar de anual a trimestral para las unidades que operan por encima de una temperatura ambiente media de 28°C, priorizando el análisis de compuestos furánicos por encima de la DGA estándar por sí sola. En tercer lugar, la limpieza de boquillas no puede depender únicamente del enjuague con agua; utilice soluciones de tensioactivos no iónicos seguidas de un enjuague con agua desionizada, y verifique la resistividad superficial (>1 GΩ a 2.5 kV DC) antes de volver a energizar. En cuarto lugar, las exploraciones de referencia FRA deben realizarse dentro de los seis meses posteriores a la puesta en servicio, y no aplazarse a intervalos de cinco años, ya que la delaminación temprana es reversible mediante ciclos térmicos controlados y deshidratación al vacío si se detecta antes de que la formación de espacios supere 0.15 mm.
Una aplicación en la que estos mecanismos de falla convergen, y en la que el rigor de la mitigación no es negociable, es la infraestructura de minería subterránea adyacente a puertos costeros. En dichos entornos híbridos, los transformadores se enfrentan tanto a la corrosión marina como a restricciones de atmósferas explosivas. ElTransformador Antideflagrante para Minería ejemplifica cómo las decisiones estructurales y de materiales abordan directamente estas dos exigencias: su robusta construcción de tanque minimiza la infiltración de humedad en las uniones de brida, mientras que el acero al silicio de grano orientado de alta permeabilidad reduce las pérdidas del núcleo y, por tanto, la temperatura de funcionamiento en hasta un 18% en comparación con los grados estándar, mitigando los efectos de los ciclos térmicos sobre la integridad del aislamiento. Su diseño de refrigeración ONAN evita componentes de aire forzado vulnerables al aire de admisión cargado de sal, y sus cajas de conexión de cables cuentan con boquillas de doble sellado clasificadas para exposición continua a 95% RH a +25°C, condiciones que se superan habitualmente en los pozos de ventilación de minas costeras.
 La fiabilidad a largo plazo depende menos de la especificación de los componentes que de reconocer qué modos de falla son *accionables* durante el mantenimiento rutinario. La degradación relacionada con la humedad responde a una gestión proactiva del aceite y de los respiradores. La delaminación requiere diagnósticos mecánicos tempranos, no solo pruebas eléctricas. El tracking superficial exige protocolos de limpieza adaptados al entorno, no simplemente una limpieza periódica. Para el personal de mantenimiento, la prioridad no es identificar todas las fallas posibles, sino distinguir cuáles dejan señales detectables y limitadas en el tiempo antes de que se produzcan daños irreversibles. Esa distinción determina si una intervención evita una interrupción o simplemente documenta su inevitabilidad.
Últimas noticias
- 00
0000-00
Pruebas de aceptación para transformadores de subestación instalados en plantas solares - 00
0000-00
Diseño de transformadores de subestación para plantas solares con altas cargas de CC a CA - 00
0000-00
Qué incluir en una especificación de licitación para un transformador de subestación de parque eólico
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.