





Comment le facteur d’ondulation d’un transformateur-redresseur industriel influence-t-il le taux de décomposition de l’électrolyte dans le raffinage du zinc ?
Comment le facteur d’ondulation des transformateurs-redresseurs industriels influence les résultats de l’affinage du zinc
Si vous avez déjà vu une cathode de zinc se décoller de manière irrégulière, constaté une hausse du brouillard acide dans votre salle d’électrolyse ou observé une baisse du rendement en courant sans cause apparente, votretransformateur-redresseur industriel vous signale peut-être quelque chose d’important. Non pas au moyen d’alarmes ou de codes d’erreur, mais par son facteur d’ondulation : cette composante alternative discrète et persistante qui se superpose à une sortie censée fournir un courant continu pur.
L’ondulation n’est pas qu’un chiffre sur une fiche technique. Dans l’affinage du zinc, c’est une énergie cinétique mal dirigée : une énergie qui ne dépose pas de métal, mais entraîne des réactions parasites. Les opérateurs ne voient que rarement l’ondulation directement. Ils en constatent les effets : croissance plus lente des cathodes, consommation d’énergie plus élevée par tonne et cycles de nettoyage des cellules plus fréquents. C’est pourquoi comprendre l’influence du facteur d’ondulation sur la vitesse de décomposition de l’électrolyte n’est pas une question théorique, mais une mesure d’hygiène opérationnelle.
Pourquoi l’ondulation compte davantage que la seule stabilité de la tension
La plupart des systèmes redresseurs sont conçus pour assurer la régulation de la tension et la capacité de surcharge. Mais en électroextraction, la fidélité de la forme d’onde du courant compte autant que son intensité. Le dépôt de zinc est très sensible à la densité de courant instantanée. Même de faibles composantes alternatives superposées provoquent des pics locaux de surtension à la surface de la cathode, suffisants pour déclencher un dégagement d’hydrogène en parallèle de la réduction de Zn²⁺.
Les bulles d’hydrogène ne réduisent pas seulement le rendement en courant : elles perturbent physiquement la couche de zinc en formation, entraînant une croissance dendritique, une mauvaise adhérence et un risque accru de courts-circuits. Pire encore, elles accélèrent la décomposition des sulfates et favorisent le dégagement d’oxygène à l’anode, ce qui augmente la formation de brouillard acide et accélère la corrosion des anodes au plomb-argent. Les données de terrain recueillies dans trois installations de production de zinc montrent une corrélation constante : lorsque le facteur d’ondulation dépasse 3.5%, la note moyenne de qualité des cathodes baisse d’un grade (selon ASTM B689) et la consommation d’acide augmente de 4–7% par an.
Il ne s’agit pas de rechercher une perfection théorique. Il s’agit de reconnaître que l’ondulation s’amplifie dans des conditions réelles, en particulier lors de transitoires de charge, lorsque le réseau présente de nombreuses harmoniques ou lorsque des transformateurs vieillissants fonctionnent près de leurs limites thermiques. Un transformateur spécifié pour une ondulation de 2.5% à pleine charge peut facilement produire une ondulation >5% à 60% de charge si la saturation du noyau ou la résonance des enroulements n’a pas été prise en compte lors de la conception.
Origine de l’ondulation et limites des conceptions « standard »
L’ondulation apparaît à l’intersection du flux magnétique, de la géométrie des enroulements et des harmoniques de commutation. Les transformateurs-redresseurs industriels conventionnels privilégient souvent le coût et l’encombrement au détriment de la pureté de la forme d’onde. Parmi les oublis courants :
- utiliser de l’acier au silicium à grains orientés standard sans tenir compte de la répartition du flux harmonique ;
- adopter un entrelacement uniforme des enroulements sans équilibrage d’impédance propre à chaque phase ;
- ignorer les effets des capacités parasites entre les enroulements HT et BT aux fréquences harmoniques élevées (5th, 7th, 11th) ;
- compter uniquement sur le filtrage en aval au lieu de réduire l’ondulation à la source.
Résultat ? Un transformateur qui satisfait aux essais en usine, mais peine à fonctionner sous les charges dynamiques de l’installation, surtout lorsqu’il est associé à des redresseurs modernes à base d’IGBT qui injectent un spectre harmonique riche dans le système.
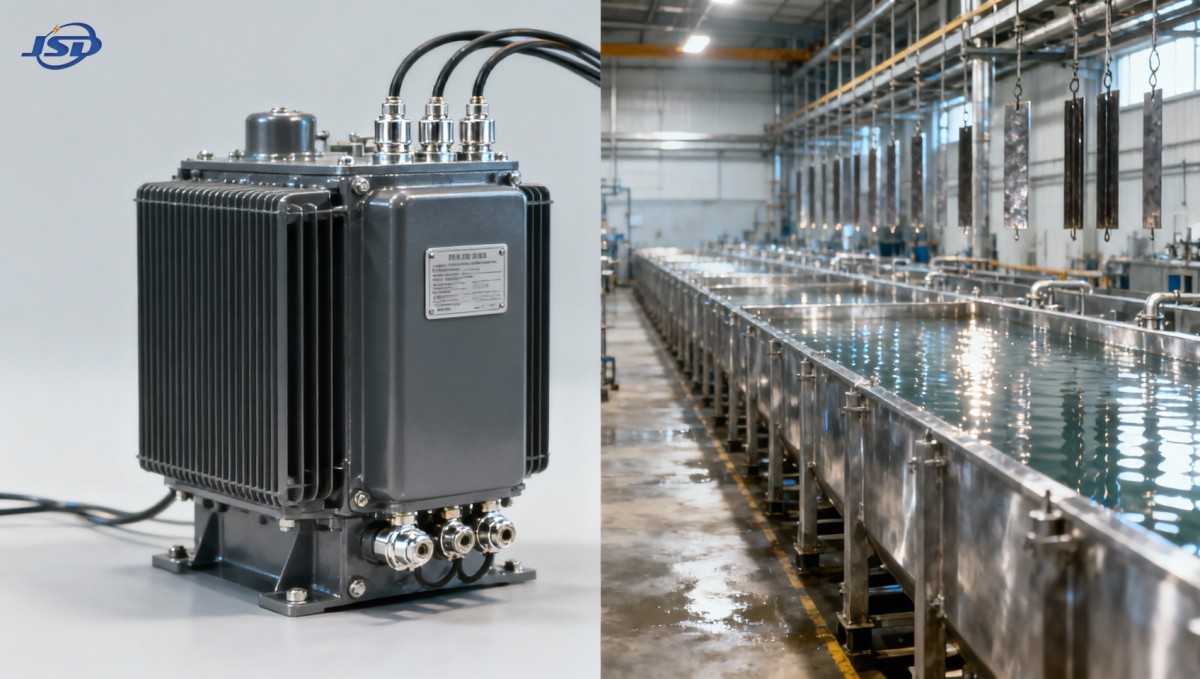
À quoi ressemble une maîtrise de l’ondulation en conditions réelles
Chez Jinshida Electric, nous considérons l’ondulation non comme une simple spécification résiduelle, mais comme une variable de conception. Le développement de nostransformateurs-redresseurs industriels commence par une modélisation électromagnétique couvrant la plage de 2–25 kHz, et non uniquement 50/60 Hz. L’empilage des tôles du noyau est optimisé afin de minimiser les pertes harmoniques. Les configurations d’enroulement font appel à un entrelacement asymétrique et à un blindage électrostatique pour supprimer le bruit de mode commun. Et, point essentiel, nous validons les performances en simulant des cycles de charge, et pas seulement en régime permanent.
Cette attention se traduit par des performances concrètes sur le terrain. Un client du nord-ouest de la Chine a signalé une ondulation stable inférieure à 2.1%, même lors de variations rapides de charge de 20–80%, sans filtres harmoniques supplémentaires. Un autre a constaté une baisse d’environ 30% des émissions de brouillard acide après avoir remplacé ses anciens équipements, en corrélation étroite avec la réduction mesurée de l’ondulation, passée de 4.8% à 1.9%. Il ne s’agit pas de résultats de laboratoire, mais de changements dans le rythme des opérations quotidiennes.
Rien de tout cela ne nécessite de matériaux exotiques ou de topologies non éprouvées. Il s’agit d’appliquer l’ingénierie avec rigueur : savoir quels paramètres font réellement la différence dans les environnements électrolytiques et lesquels ne sont avantageux que sur le papier.
Remarque sur la qualité de l’énergie à l’échelle du système
L’ondulation n’existe pas isolément. Elle interagit avec les équipements en amont et en aval, en particulier lorsque le réseau de distribution moyenne tension alimente plusieurs bancs de redresseurs. Dans les installations qui ajoutent une production photovoltaïque ou du stockage par batteries, les fluctuations de tension et l’injection d’harmoniques par les onduleurs peuvent aggraver l’instabilité liée à l’ondulation.
C’est pourquoi une infrastructure électrique robuste est importante au-delà du seul transformateur-redresseur. Par exemple, notreposte de transformation sur socle de type américain est conçu pour ces environnements hybrides : il fournit une entrée stable de 2.4–34.5 kV avec un rendement >99%, une enveloppe classée IP54 et une compatibilité avec le liquide de refroidissement biodégradable FR3 (taux de biodégradation supérieur à 95%). Sa conception contribue à maintenir un profil de tension stable en amont des transformateurs-redresseurs, notamment dans les installations de production décentralisée, telles que les raffineries de zinc équipées de systèmes solaires, ou dans les sites nécessitant une alimentation de secours critique, comme les hôpitaux et les centres de données.
Mesures pratiques à prendre dès aujourd’hui
Vous n’avez pas besoin de tout remplacer demain, mais vous devez disposer d’une bonne visibilité. Commencez par les mesures suivantes :
- mesurez l’ondulation sur le bus CC, et pas seulement au secondaire du transformateur. Utilisez un appareil de mesure à valeur efficace vraie capable de relever les harmoniques jusqu’à 5 kHz ;
- mettez en corrélation les relevés d’ondulation avec les registres d’inspection des cathodes. Recherchez des tendances : l’ondulation augmente-t-elle avant l’apparition de cloques ? Présente-t-elle des pics lors de certains changements d’équipe ou cycles de pompage ?
- examinez les caractéristiques de la plaque signalétique du transformateur : pas seulement la puissance nominale en kVA et la tension, mais aussi l’ondulation garantie pour les points de charge et les températures ambiantes spécifiés ;
- lors de l’évaluation de nouveaux équipements, demandez les courbes de pertes harmoniques, et pas seulement les pertes à vide et en pleine charge.
N’oubliez pas : le facteur d’ondulation n’est pas statique. Il se dégrade avec le vieillissement de l’isolation, le desserrage des connexions et la contamination du noyau. Une inspection thermographique annuelle des traversées du transformateur et des conduits de refroidissement permet de détecter les premiers signes de déséquilibre avant que l’ondulation n’augmente.
En conclusion : l’ondulation est un signal de diagnostic, pas une simple spécification
Considérer l’ondulation comme un paramètre passif, c’est passer à côté de son utilité. Surveillée en parallèle de la morphologie des cathodes, de la consommation d’acide et de l’énergie consommée par tonne, elle devient l’un des indicateurs les plus révélateurs de l’état d’un système d’affinage du zinc. Elle reflète le degré d’adéquation réel de votre chaîne de conversion de puissance, du raccordement au réseau jusqu’à l’interface avec les électrodes.
Jinshida Electric fabrique des transformateurs-redresseurs industriels adaptés à cette réalité : non pas aux conditions idéales d’un laboratoire, mais aux installations de production de zinc chaudes et humides, exposées à de fortes harmoniques et à des charges variables. Notre approche associe une conception magnétique de précision, une validation en conditions réelles et une connaissance approfondie des procédés, car la stabilité du courant continu ne consiste pas à éliminer l’ondulation. Il s’agit de connaître précisément le niveau que votre procédé peut tolérer et de concevoir le système pour rester en toute sécurité dans cette plage.
Si vos mesures d’ondulation dépassent régulièrement 3%, ou si vous prévoyez une modernisation du redresseur parallèlement à la modernisation du réseau ou à l’intégration d’énergies renouvelables, il est logique d’examiner les performances du transformateur en matière d’ondulation : non pas comme une spécification isolée, mais comme un élément de votre stratégie de stabilité de l’électrolyte.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.