





Le choix du cuivre ou de l’aluminium pour les enroulements secondaires d’un transformateur redresseur d’électrolyse doit-il être basé sur la densité de courant ?
Lors de la conception d’un transformateur-redresseur pour électrolyse — élément essentiel des procédés de production d’aluminium, de chlore et d’autres produits électrochimiques — le choix du cuivre ou de l’aluminium pour les enroulements secondaires a une incidence directe sur les performances thermiques, le rendement et la fiabilité à long terme. Cet article examine l’influence des exigences de densité de courant, de l’effet de peau, de la résistance mécanique et du coût sur le cycle de vie sur le choix du matériau pour les enroulements secondaires à courant élevé et basse tension.
La densité de courant n’est pas un critère suffisant à elle seule
Bien que la densité de courant (A/mm²) soit souvent citée comme principal critère de dimensionnement des conducteurs, son utilisation isolée peut induire en erreur lorsqu’il s’agit des enroulements secondaires des transformateurs-redresseurs pour électrolyse. Ces enroulements fonctionnent généralement à des tensions inférieures à 100 V et avec des courants supérieurs à 50 kA : dans ces conditions, l’intensité admissible dépend moins de la résistivité globale que de la répartition du courant en surface, de l’efficacité des interfaces de refroidissement et de la stabilité mécanique face aux forces électromagnétiques. À titre d’exemple, à 60 Hz, la profondeur de peau est d’environ 8,5 mm dans le cuivre et de 10,7 mm dans l’aluminium. En sortie de redresseur, en courant continu ou quasi continu, l’effet de peau disparaît ; toutefois, les harmoniques produites par le redressement à thyristors ou à IGBT introduisent des harmoniques de rang 5, 7 et 11 importantes. Dans ces conditions, la résistance efficace en courant alternatif augmente de manière disproportionnée dans l’aluminium en raison de sa conductivité plus faible (≈61 % IACS contre 100 % IACS pour le cuivre), ce qui accentue l’échauffement localisé au niveau des soudures et des interfaces de jeux de barres, où les différences de dilatation thermique accélèrent également la fatigue.
Résistance mécanique aux efforts de court-circuit
Les transformateurs pour électrolyse subissent de fortes contraintes transitoires en cas de défaut du redresseur ou d’échec de la commutation. La force électrodynamique de pointe est proportionnelle àI². Or, si l’aluminium présente une résistance à la traction plus faible (environ 90 MPa pour l’alliage 1350 recuit, contre environ 220 MPa pour le cuivre ETP recuit doux), son coefficient de dilatation thermique plus élevé (23,1 × 10⁻⁶/K contre 16,5 × 10⁻⁶/K) accroît les contraintes aux points de serrage et aux connexions des bornes. Les cycles thermiques répétés — courants lors des montées en charge des installations — provoquent un micros glissement au niveau des jonctions cuivre-aluminium, sauf si le placage de l’interface (par exemple à l’étain ou à l’argent) et le couple de serrage des boulons sont spécifiés avec rigueur. Les données de terrain recueillies sur plusieurs années dans des installations chlore-alcali montrent que les enroulements secondaires en aluminium présentent une fréquence de formation de points chauds 2,3 fois supérieure (élévation de température de plus de 120 °C au-dessus de l’ambiante) au niveau des régleurs en charge et des liaisons de neutre, par rapport à des conceptions équivalentes en cuivre, même lorsque la densité de courant initiale est identique, à 1,8 A/mm².
Limites des interfaces thermiques
Dans les enroulements basse tension, le refroidissement repose largement sur la conduction à travers les couches d’isolation et le contact avec les supports structurels. La conductivité thermique plus faible de l’aluminium (237 W/m·K contre 401 W/m·K pour le cuivre) réduit l’efficacité du transfert thermique à travers les barrières en époxy-mica ou le carton pressé imprégné de résine. Cet aspect devient déterminant lorsque le refroidissement par air forcé est limité par l’espace disponible ou les contraintes acoustiques, comme dans les installations de modernisation réalisées dans des salles de cellules d’électrolyse existantes. Les thermographies d’unités en service confirment que les enroulements en aluminium présentent des gradients axiaux de température plus marqués : +18 K/m contre +11 K/m pour leurs équivalents en cuivre, dans des conditions de charge identiques à 110 % de la charge nominale.
Répartition des pertes et coût sur le cycle de vie
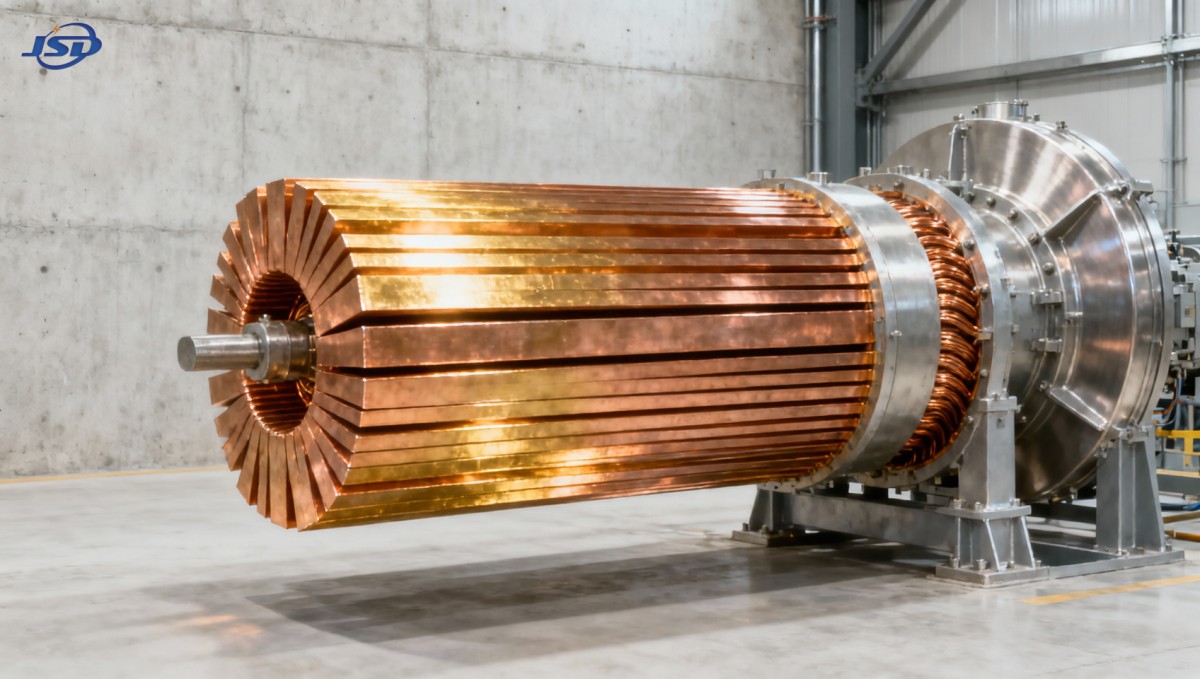
Dans les transformateurs-redresseurs pour électrolyse, les pertes en charge représentent la majeure partie des pertes énergétiques totales en raison de la très basse tension secondaire et du courant élevé. Un appareil de 120 MVA fonctionnant avec un rendement de 95 % génère environ 6 MW de pertes résistives en continu. Le remplacement du cuivre par l’aluminium augmente la résistance en courant continu d’environ 64 %, ce qui accroît les pertes en charge de base d’environ 1,1 MW par an — soit une consommation supplémentaire d’environ 9,6 GWh/an pour 8 760 heures de fonctionnement. Si l’aluminium coûte moins cher en matière première, le surcoût se traduit non seulement en kWh, mais aussi par un vieillissement accéléré de l’isolation : la norme IEEE C57.91-2019 indique que chaque dépassement de 6 K de la température nominale du point chaud réduit de moitié la durée de vie de l’isolation. Les propriétés thermiques et électriques supérieures du cuivre permettent ainsi d’espacer de 3 à 5 ans les opérations de rebobinage dans les applications à fonctionnement continu.
Cas où l’aluminium peut se justifier
L’aluminium reste une option viable lorsque certaines contraintes spécifiques priment sur les seuls critères de performance : (1) itinéraires de transport soumis à des limites de poids, par exemple pour les fonderies d’aluminium éloignées alimentées par l’hydroélectricité, où la capacité des grues limite la masse de l’appareil ; (2) infrastructures existantes équipées de jeux de barres en aluminium, nécessitant une compatibilité directe ; (3) cycles de service courts (<6 heures/jour) avec un temps de récupération thermique suffisant. Même dans ces cas, certains ajustements de conception sont indispensables : la section doit être augmentée d’au moins 1,65× pour conserver une résistance en courant continu équivalente ; la pression de serrage doit être accrue de 25 à 30 % afin de limiter la corrosion de fretting ; et toutes les transitions doivent utiliser des cosses bimétalliques avec un composé antioxydant, installées avec un couple contrôlé.
Pour les applications générales de distribution, où la fiabilité, la sécurité incendie et la réduction de la maintenance sont prioritaires — comme dans les postes électriques urbains ou les centres d’alimentation industriels — le transformateur de distribution triphasé sec à résine moulée 11 kV utilise des enroulements en bande et en feuille de cuivre afin de garantir des pertes inférieures aux limites de la norme IEC 60076-1 sur toute sa plage de 30 à 2 500 kVA. Son système d’isolation en époxy moulé sous vide élimine les risques d’incendie liés à l’huile tout en assurant une stabilité thermique jusqu’à 155 °C. Il permet une surcharge continue de 120 % avec refroidissement par air forcé, une caractéristique particulièrement utile lors de situations critiques sur le réseau, où les profils de charge des usines d’électrolyse peuvent évoluer de manière imprévue.
La régularité de fabrication compte davantage que le seul choix du matériau
Le choix du matériau ne peut compenser une tension d’enroulement irrégulière, une imprégnation inégale de la résine ou un espacement insuffisant de l’isolation entre les couches. Dans les enroulements en cuivre, de légères variations d’épaisseur de bande ou des bavures sur les bords provoquent une intensification localisée du champ aux angles vifs, un problème particulièrement important dans les bobines basse tension, où la tension entre spires est faible, mais où les saillies concentrent les contraintes diélectriques. Plus malléable, l’aluminium est davantage susceptible de se déformer lors de la manutention des bobines et de l’insertion du noyau, ce qui augmente le risque d’endommagement de l’isolation avant le durcissement. Le contrôle des procédés de Jinshida Electric pour les enroulements basse tension en feuille de cuivre comprend une surveillance automatisée de la tension et un collage par préimprégné époxy durci par infrarouge, garantissant l’intégrité d’une isolation sans vides, même pour des tensions secondaires de 0,4 kV. Cette précision atténue précisément les risques qui font paraître l’aluminium avantageux sur le papier, mais coûteux en pratique.
En résumé, le cuivre est vivement recommandé pour les enroulements secondaires des transformateurs-redresseurs pour électrolyse lorsque la densité de courant dépasse 1,4 A/mm², que le facteur de charge annuel dépasse 70 % ou que la température ambiante dépasse 40 °C. L’aluminium exige un déclassement rigoureux, un maintien mécanique renforcé et une modélisation des pertes tenant compte des harmoniques, et pas seulement un nouveau calcul fondé sur la résistivité. Le choix ne dépend pas du coût du matériau au kilogramme, mais du comportement de chaque métal face aux contraintes combinées d’un courant élevé, des cycles thermiques, des forces électromagnétiques et de l’interaction à long terme avec l’isolation.
Dernières actualités
- 00
0000-00
Ce que signifie l’augmentation des gaz dissous dans un transformateur de 110 kV - 00
0000-00
Comment localiser l’origine d’une fuite d’huile sur un transformateur de 500 kVA - 00
0000-00
Combien de bornes de recharge pour véhicules électriques un transformateur de 1 000 kVA peut-il réalistement alimenter ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.