





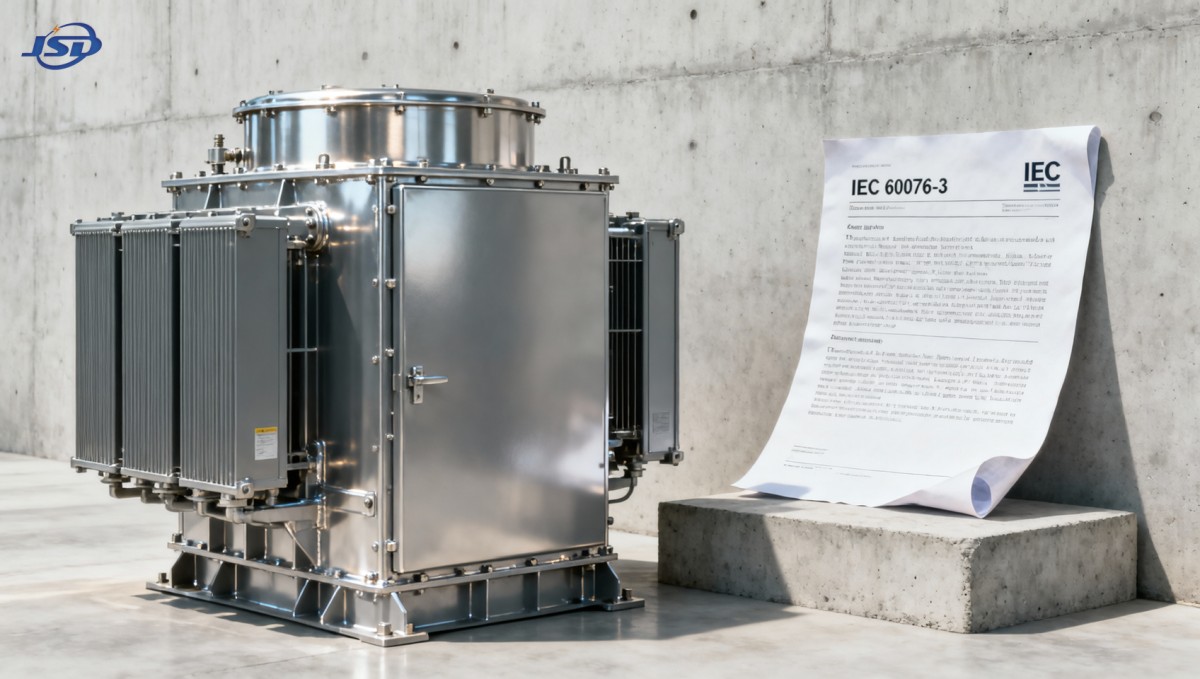
La conception de la cuve d’un transformateur de distribution immergé dans l’huile de 35 kV répond-elle aux exigences de résistance mécanique en cas de court-circuit de la norme IEC 60076-3 ?
Garantir l’intégrité mécanique en cas de court-circuit est essentiel pour la sécurité des transformateurs de distribution immergés dans l’huile de 35 kV et la fiabilité du réseau. Cet article évalue si les pratiques standard de conception des cuves sont conformes aux exigences de résistance mécanique de la norme IEC 60076-3, en particulier pour les responsables du contrôle qualité et de la sécurité chargés de la certification, de l’inspection et de l’atténuation des risques. À partir de notre expérience en ingénierie de la fabrication de transformateurs à haute fiabilité, nous analysons les méthodes de validation structurelle, les erreurs de conception courantes et les données d’essais en conditions réelles afin d’éclairer les décisions de conformité sur la base de preuves.
IEC 60076-3 : exigences fondamentales en matière de résistance mécanique pour la conception des cuves
La norme IEC 60076-3 définit les critères de résistance mécanique que les cuves de transformateur doivent respecter lors de courts-circuits soudains. Contrairement aux essais thermiques ou diélectriques, cette norme porte exclusivement sur les contraintes mécaniques dynamiques — les forces électromagnétiques transitoires qui agissent sur les enroulements, les conducteurs et les supports structurels — et sur leur transmission aux parois de la cuve, aux brides et aux structures de montage. Pour un transformateur de distribution immergé dans l’huile de 35 kV, le courant de court-circuit de crête peut atteindre 25–40 kA (selon l’impédance du réseau), générant des forces de compression radiale et de flambage axial qui se propagent de l’ensemble noyau/enroulements vers la cuve. La cuve doit elle-même résister à la fois à la déformation vers l’intérieur provoquée par l’effondrement sous vide lors d’un déplacement rapide de l’huile et au gonflement vers l’extérieur causé par les impulsions de pression induites par le mouvement des enroulements.
La norme prévoit deux principales voies de vérification : le calcul analytique et les essais de type physiques. La vérification analytique exige une analyse par éléments finis (FEA) de l’ensemble de la structure de la cuve, notamment l’espacement des raidisseurs, l’épaisseur des tôles, le comportement à la compression des joints et la répartition de la précharge des boulons, avec des conditions aux limites reflétant les contraintes de montage réelles. Les essais physiques nécessitent une simulation de court-circuit à pleine échelle à l’aide d’un générateur d’impulsions dédié ; des jauges de contrainte, des capteurs de déplacement et une imagerie à grande vitesse permettent de mesurer les déformations localisées dans les zones critiques : angles de la cuve, cadres de trappe d’accès, supports de montage des radiateurs et plaques de support des traversées.
Pourquoi une géométrie de cuve standardisée ne suffit pas à elle seule
De nombreux fabricants utilisent des dimensions de cuve génériques tirées de conceptions anciennes ou de modèles de catalogue — par exemple, des tôles latérales de 8 mm avec des raidisseurs verticaux de 120 mm × 10 mm espacés de 300 mm — pour tous les appareils de 35 kV jusqu’à 2500 kVA. Bien que ces configurations puissent réussir les essais hydrostatiques de routine (selon IEC 60076-1), elles ne satisfont souvent pas aux exigences de transmission des charges dynamiques de l’IEC 60076-3. Les principaux oublis sont les suivants :
- Ignorer l’effet d’amplification de l’inertie de la colonne d’huile lors du déplacement rapide des enroulements, en particulier dans les cuves plus hautes, où la masse d’huile contribue de manière significative aux charges latérales ;
- Considérer les soudures entre les brides et la cuve comme des assemblages parfaitement rigides, alors que les soudures d’angle réelles présentent une souplesse rotationnelle mesurable sous l’effet d’un couple impulsionnel ;
- Supposer une limite d’élasticité uniforme du matériau sur toute la surface des tôles d’acier laminées, sans tenir compte de l’écrouissage à froid près des bords découpés ni des zones affectées thermiquement par le soudage ;
- Utiliser des valeurs nominales de couple de serrage des boulons sans vérifier le maintien de la force de serrage après des cycles thermiques ou une exposition aux vibrations pendant le transport et l’installation.
Ces hypothèses ont des conséquences particulièrement importantes lorsque les transformateurs fonctionnent dans des systèmes d’énergie solaire décentralisés, où les courants de défaut intermittents et les formes d’onde riches en harmoniques augmentent la fatigue mécanique cumulée. Dans de telles applications, un transformateur élévateur pour centrales photovoltaïques de 35kV/0.69kV doit conserver son intégrité structurelle non seulement lors de défauts côté réseau, mais aussi lors de défaillances du bus continu côté onduleur, qui provoquent des surtensions de courant asymétriques.
Variables liées aux matériaux et à la fabrication qui influent directement sur la conformité
Le choix de la nuance d’acier joue un rôle déterminant — non seulement en raison de la résistance à la traction ultime, mais surtout du rapport entre la limite d’élasticité et la résistance à la traction, ainsi que de l’exposant d’écrouissage. Le S355JO (limite d’élasticité d’environ 355 MPa) offre une meilleure ductilité que le S235JR sous charge d’impact, réduisant ainsi le risque de rupture fragile aux angles soudés. Toutefois, sa limite d’élasticité plus élevée accroît les contraintes résiduelles après le formage, ce qui impose des procédures strictes de détensionnement après soudage. L’uniformité de l’épaisseur des tôles est tout aussi essentielle : une tolérance de ±0.3 mm est acceptable pour une pression statique, mais une tolérance de ±0.15 mm est nécessaire pour la conformité à l’IEC 60076-3, car un amincissement localisé sous 7.2 mm dans une tôle d’épaisseur nominale de 8 mm peut amorcer la formation d’une rotule plastique sous l’effet de moments de flexion impulsionnels.
La séquence de fabrication compte également. Le soudage des raidisseurs avant l’assemblage final de la cuve introduit des contraintes internes qui se redistribuent lors de l’usinage ultérieur des trous de montage, modifiant ainsi la matrice de rigidité effective utilisée dans les modèles FEA. De même, la peinture appliquée avant les essais emprisonne de l’hydrogène aux interfaces soudées, réduisant la ténacité à la rupture. Les bonnes pratiques imposent un contrôle non destructif (CND) de toutes les soudures à pleine pénétration par inspection ultrasonore *avant* le traitement de surface final ; les reprises ne doivent être effectuées qu’avec des électrodes préchauffées à faible teneur en hydrogène.
Écarts de validation entre les calculs et la réalité
La plupart des modèles FEA supposent des conditions aux limites idéalisées : des plaques de base parfaitement rigides, un jeu nul au niveau des oreilles de levage et des propriétés de matériau isotropes. En pratique, un tassement des fondations — même inférieur au millimètre — désolidarise le cadre inférieur de la cuve des supports supposés fixes, décalant les fréquences propres et les modes de résonance. Des mesures sur site effectuées sur des appareils de 35 kV montrent que les amplitudes de déformation mesurées au niveau des supports de radiateur dépassent de 18–27 % les valeurs calculées lorsque les pieds de la cuve reposent sur des dalles de béton irrégulières. Cet écart invalide de nombreuses simulations « conformes » si elles ne sont pas validées à l’aide de données mesurées sur la réponse modale.
Le contexte d’exploitation, un facteur déterminant de la conformité
La conformité n’est pas absolue : elle dépend du contexte d’application. Un transformateur de distribution immergé dans l’huile de 35 kV installé à l’intérieur, dans un environnement à température ambiante contrôlée et faiblement exposé aux séismes, ne subit pas les mêmes contraintes mécaniques qu’un appareil installé à l’extérieur dans une région côtière, exposé aux vents chargés de sel et à de fréquents transitoires induits par la foudre. La corrosion qui attaque le pied des soudures des raidisseurs réduit le module de résistance de la section au fil du temps ; un appareil qui réussit les essais de type initiaux peut ne plus respecter les marges de l’IEC 60076-3 après 8–10 ans de service si la maintenance néglige l’inspection visuelle des zones exposées à la corrosion. De même, le remplacement des radiateurs par des unités non OEM modifie la répartition des masses et les caractéristiques d’amortissement, ce qui peut déplacer les fréquences de résonance vers des plages excitées par les composantes harmoniques des onduleurs d’énergies renouvelables.
Intégration de la conception au-delà de la cuve
La résistance de la cuve ne peut être dissociée de la conception des supports d’enroulement. Les forces axiales dues aux courts-circuits sont transmises à la cuve par les structures de serrage supérieure et inférieure. Si les brides de serrage de la culasse supérieure reposent uniquement sur des rondelles élastiques, sans écrous autobloquants, la perte de précharge pendant la dilatation thermique permet un déplacement axial progressif, qui amplifie les vibrations de la paroi de la cuve. De même, une rigidité insuffisante du support des conducteurs permet leur fouettement, générant des charges d’impact secondaires sur les brides des traversées qui se propagent aux sections adjacentes de la cuve. Ces interactions impliquent que la vérification de la conformité de la cuve doit inclure une analyse FEA électromagnétique et structurelle couplée, et non une modélisation de la cuve isolée.
Pour les centrales photovoltaïques à l’échelle des services publics qui nécessitent une interconnexion robuste au réseau, la résilience mécanique contribue directement à la résistance à long terme aux harmoniques et à la stabilité de fonctionnement malgré les fluctuations des profils de production. Les appareils dont la conformité à l’IEC 60076-3 est vérifiée présentent moins de cas d’extrusion de joints, moins de fuites d’huile après des défauts répétés et une étanchéité maintenue au fil des cycles thermiques — autant de facteurs qui prolongent la durée de vie et réduisent les coûts de maintenance sur l’ensemble du cycle de vie.
En résumé, une géométrie de cuve standard pour les transformateurs de distribution immergés dans l’huile de 35 kV ne garantit pas automatiquement la conformité aux exigences de l’IEC 60076-3. Celle-ci repose sur une validation intégrée couvrant les spécifications des matériaux, la maîtrise de la fabrication, le réalisme des conditions aux limites dans les simulations et les facteurs d’exploitation propres à chaque application. Se fier uniquement à la conformité dimensionnelle ou aux pratiques historiques introduit un risque non quantifié. Une vérification rigoureuse tenant compte du contexte reste essentielle, non pas comme une simple formalité de certification, mais comme une exigence fondamentale pour assurer une intégrité mécanique durable.
Dernières actualités
- 00
0000-00
Comment les règles d’efficacité du DOE américain affectent les fabricants de transformateurs de distribution - 00
0000-00
Comment la qualification sismique des transformateurs sur socle de type américain affecte-t-elle leur installation sur les réseaux des services publics en Californie ? - 00
0000-00
Les essais de conformité CEM des postes compacts européens avec transformateur incluent-ils les émissions conduites jusqu’à 30 MHz ?
0000-00
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui
Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.