





¿El diseño del tanque de un transformador de distribución sumergido en aceite de 35 kV cumple los requisitos de resistencia mecánica ante cortocircuitos de la norma IEC 60076-3?
Garantizar la integridad mecánica en condiciones de cortocircuito es fundamental para la seguridad de los transformadores de distribución sumergidos en aceite de 35 kV y la fiabilidad de la red eléctrica. Este artículo evalúa si las prácticas estándar de diseño de tanques cumplen los requisitos de resistencia mecánica de IEC 60076-3, especialmente en lo que respecta al control de calidad y al personal de seguridad responsable de la certificación, la inspección y la mitigación de riesgos. Basándonos en la experiencia de ingeniería en la fabricación de transformadores de alta fiabilidad, analizamos los métodos de validación estructural, los errores habituales de diseño y los datos de pruebas en condiciones reales para respaldar decisiones de conformidad fundamentadas en pruebas.
IEC 60076-3: requisitos fundamentales de resistencia mecánica para el diseño de tanques
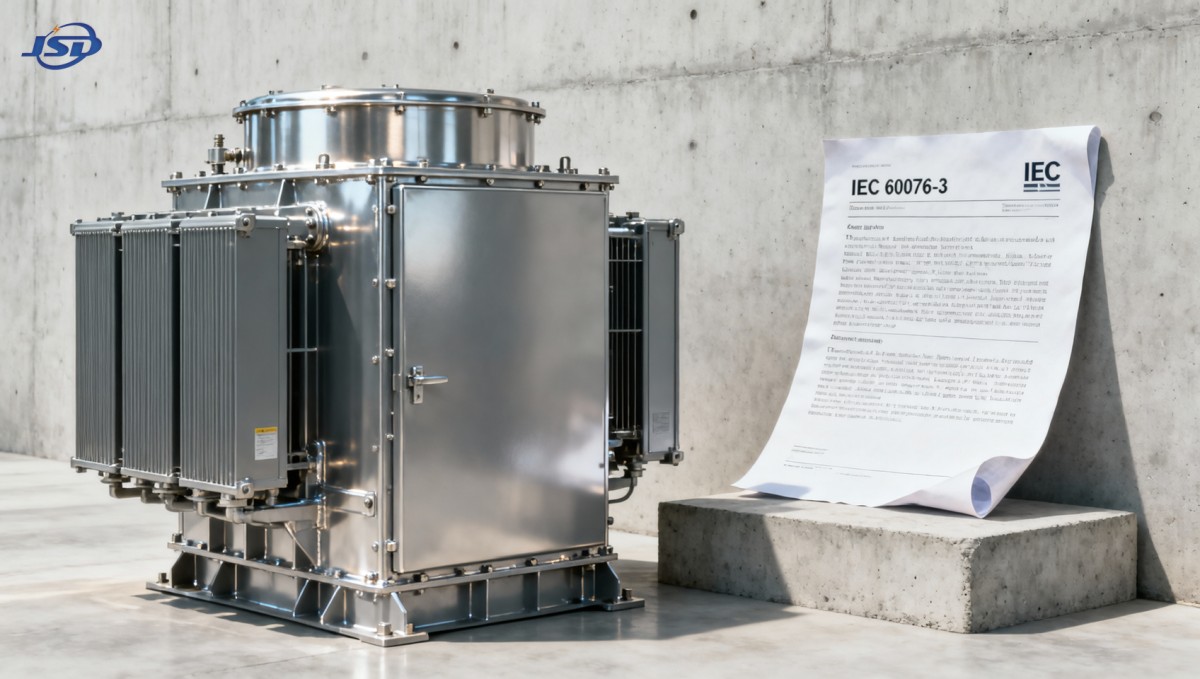
IEC 60076-3 especifica los criterios de resistencia mecánica que deben soportar los tanques de los transformadores durante eventos de cortocircuito repentino. A diferencia de las pruebas térmicas o dieléctricas, esta norma se centra exclusivamente en el esfuerzo mecánico dinámico: las fuerzas electromagnéticas transitorias que actúan sobre los devanados, los conductores y los soportes estructurales, y su transmisión a las paredes del tanque, las bridas y las estructuras de montaje. En un transformador de distribución sumergido en aceite de 35 kV, la corriente máxima de cortocircuito puede alcanzar entre 25 y 40 kA (según la impedancia del sistema), generando fuerzas de compresión radial y pandeo axial que se propagan desde el conjunto del núcleo y los devanados hasta el tanque. El propio tanque debe resistir tanto la deformación hacia dentro causada por el colapso por vacío durante el desplazamiento rápido del aceite como la deformación hacia fuera causada por los pulsos de presión inducidos por el movimiento de los devanados.
La norma establece dos vías principales de verificación: el cálculo analítico y los ensayos de tipo físicos. La verificación analítica requiere un análisis por elementos finitos (FEA) de toda la estructura del tanque, incluidos el espaciamiento de los rigidizadores, el espesor de las placas, el comportamiento de compresión de las juntas y la distribución de la precarga de los pernos, con condiciones de contorno que reflejen las restricciones de montaje reales. Los ensayos físicos requieren una simulación de cortocircuito a escala real mediante un generador de impulsos específico, con galgas extensométricas, transductores de desplazamiento y cámaras de alta velocidad para registrar la deformación localizada en zonas críticas: las esquinas del tanque, los marcos de las bocas de hombre, los soportes de montaje de los radiadores y las placas de soporte de los pasatapas.
Por qué la geometría estándar del tanque por sí sola no es suficiente
Muchos fabricantes aplican dimensiones genéricas de tanque derivadas de diseños antiguos o plantillas de catálogo —por ejemplo, placas laterales de 8 mm con rigidizadores verticales de 120 mm × 10 mm espaciados a intervalos de 300 mm— a todas las unidades de 35 kV de hasta 2500 kVA. Aunque estas configuraciones pueden superar las pruebas rutinarias de presión hidrostática (según IEC 60076-1), a menudo no satisfacen los requisitos de transmisión de cargas dinámicas de IEC 60076-3. Entre las omisiones críticas se incluyen:
- No tener en cuenta el efecto de amplificación de la inercia de la columna de aceite durante el desplazamiento rápido de los devanados, especialmente en tanques más altos, donde la masa del aceite contribuye significativamente a la carga lateral;
- Considerar que las soldaduras entre la brida y el tanque son uniones completamente rígidas, cuando en condiciones reales las soldaduras de filete presentan una flexibilidad rotacional medible bajo un par pulsante;
- Suponer que las placas de acero laminado tienen un límite elástico uniforme, sin tener en cuenta el endurecimiento por trabajo en frío cerca de los bordes cortados ni las zonas afectadas por el calor de la soldadura;
- Utilizar valores nominales de par de apriete de los pernos sin verificar que la fuerza de apriete se mantenga tras los ciclos térmicos o la exposición a vibraciones durante el transporte y la instalación.
Estas suposiciones tienen consecuencias especialmente importantes cuando los transformadores funcionan en sistemas de energía solar distribuida, donde las corrientes de fallo intermitentes y las formas de onda ricas en armónicos aumentan la fatiga mecánica acumulada. En estas aplicaciones, un transformador elevador para centrales fotovoltaicas de 35 kV/0,69 kV debe mantener su integridad estructural no solo durante fallos en el lado de la red eléctrica, sino también durante fallos del enlace de CC del lado del inversor que provocan picos asimétricos de corriente.
Variables de los materiales y la fabricación que influyen directamente en la conformidad
La selección del grado de acero es decisiva: no solo importa la resistencia última a la tracción, sino, más importante aún, la relación entre el límite elástico y la resistencia a la tracción, así como el exponente de endurecimiento por deformación. El S355JO (límite elástico de ~355 MPa) ofrece mayor ductilidad que el S235JR bajo cargas de impacto, lo que reduce el riesgo de fractura frágil en las esquinas soldadas. Sin embargo, su mayor límite elástico aumenta las tensiones residuales tras el conformado, por lo que exige protocolos estrictos de alivio de tensiones después de la soldadura. La uniformidad del espesor de las placas es igual de importante: una tolerancia de ±0,3 mm puede ser aceptable para la presión estática, pero para cumplir IEC 60076-3 se requiere ±0,15 mm, ya que un adelgazamiento localizado por debajo de 7,2 mm en una placa de 8 mm de espesor nominal puede iniciar la formación de una rótula plástica bajo momentos flectores pulsantes.
La secuencia de fabricación también importa. Soldar los rigidizadores antes del montaje final del tanque introduce tensiones internas que se redistribuyen durante el mecanizado posterior de los orificios de montaje, alterando la matriz de rigidez efectiva utilizada en los modelos FEA. Del mismo modo, pintar antes de realizar las pruebas retiene hidrógeno en las interfaces de soldadura y reduce la tenacidad a la fractura. Las mejores prácticas exigen realizar ensayos no destructivos (NDT) de todas las soldaduras de penetración completa mediante inspección ultrasónica *antes* del tratamiento superficial final. Las reparaciones solo deben efectuarse con electrodos de bajo contenido de hidrógeno y precalentados.
Brechas de validación entre los cálculos y la realidad
La mayoría de los modelos FEA suponen condiciones de contorno idealizadas: placas base perfectamente rígidas, holgura nula en las orejetas de izado y propiedades isotrópicas del material. En la práctica, el asentamiento de la cimentación, incluso de menos de un milímetro, desacopla el bastidor inferior del tanque de los soportes que se suponían fijos, desplazando las frecuencias naturales y los modos de resonancia. Las mediciones de campo en unidades de 35 kV muestran que las amplitudes de deformación medidas en los soportes de los radiadores superan los valores calculados entre un 18 y un 27 % cuando los pies del tanque descansan sobre apoyos de hormigón irregulares. Esta discrepancia invalida muchas simulaciones que «cumplen» los requisitos si no se validan con datos medidos de respuesta modal.
El contexto operativo como factor determinante de la conformidad
La conformidad no es absoluta: depende del contexto de aplicación. Un transformador de distribución sumergido en aceite de 35 kV instalado en interiores, con temperatura ambiente controlada y exposición sísmica mínima, afronta exigencias mecánicas diferentes de las de uno instalado en exteriores en zonas costeras, expuesto a vientos cargados de sal y a transitorios frecuentes inducidos por rayos. La corrosión que socava los pies de las soldaduras de los rigidizadores reduce el módulo resistente de la sección efectiva con el tiempo; una unidad que supera los ensayos de tipo iniciales puede quedar fuera de los márgenes de IEC 60076-3 tras 8–10 años de servicio si el mantenimiento no incluye inspecciones visuales de las zonas propensas a la corrosión. Del mismo modo, sustituir los radiadores por unidades no OEM altera la distribución de masa y las características de amortiguamiento, lo que puede desplazar las frecuencias de resonancia a rangos excitados por el contenido armónico de los inversores de energías renovables.
Integración del diseño más allá del tanque
La resistencia del tanque no puede evaluarse al margen del diseño de los soportes de los devanados. Las fuerzas axiales de los cortocircuitos se transmiten al tanque a través de las estructuras de sujeción superior e inferior. Si las abrazaderas superiores del yugo se basan únicamente en arandelas elásticas sin tuercas de bloqueo, la pérdida de precarga durante la dilatación térmica permite un movimiento axial gradual, lo que aumenta la amplificación dinámica de las vibraciones de las paredes del tanque. Del mismo modo, una rigidez insuficiente de los soportes de los conductores permite que estos se agiten, generando cargas de impacto secundarias en las bridas de los pasatapas que se propagan a las secciones adyacentes del tanque. Estas interacciones implican que la verificación de la conformidad del tanque debe incluir un análisis FEA electromagnético-estructural acoplado, no un modelado aislado del tanque.
En las centrales fotovoltaicas a escala de servicios públicos que requieren una conexión robusta a la red eléctrica, la resiliencia mecánica contribuye directamente a la resistencia a largo plazo frente a los armónicos y al funcionamiento estable bajo perfiles de generación fluctuantes. Las unidades con conformidad verificada con IEC 60076-3 presentan una menor incidencia de extrusión de juntas, menos fugas de aceite tras eventos de fallo repetidos y una estanqueidad conservada a lo largo de los ciclos térmicos; en conjunto, estos factores prolongan la vida útil y reducen los costes de mantenimiento durante todo el ciclo de vida.
En resumen, la geometría estándar del tanque de los transformadores de distribución sumergidos en aceite de 35 kV no garantiza por sí sola el cumplimiento de los requisitos de IEC 60076-3. La conformidad depende de una validación integrada que abarque las especificaciones de los materiales, el control de la fabricación, la representatividad de las condiciones de contorno en las simulaciones y los factores operativos específicos de cada aplicación. Confiar únicamente en la conformidad dimensional o en precedentes históricos introduce riesgos no cuantificados. Una verificación rigurosa y adaptada al contexto sigue siendo esencial, no como una simple casilla de certificación, sino como requisito fundamental para mantener la integridad mecánica a largo plazo.
Últimas noticias
- 00
0000-00
Cómo afectan las normas de eficiencia del DOE de EE. UU. a los fabricantes de transformadores de distribución - 00
0000-00
¿Cómo afecta la calificación sísmica de los transformadores tipo pedestal estadounidenses a la instalación en las redes eléctricas de California? - 00
0000-00
¿Las pruebas de compatibilidad electromagnética (EMC) de los transformadores para subestaciones compactas europeos incluyen emisiones conducidas de hasta 30 MHz?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.