





Quels risques liés aux délais devez-vous vérifier dans une usine de groupes électrogènes diesel ?
Le délai de livraison est un risque de planning, et non un simple élément de devis
Une promesse de livraison d’une usine de groupes électrogènes diesel doit être considérée comme une chaîne d’engagements, et non comme un simple chiffre figurant sur un devis. Un fournisseur peut être en mesure d’assembler rapidement un groupe électrogène standard tout en subissant des retards concernant le moteur, l’alternateur, le contrôleur, le capotage, le créneau d’essai, les documents d’exportation ou la réservation du navire. Pour les équipes achats travaillant en fonction d’une date de mise en service, la question pertinente n’est pas simplement : « Quel est le délai de livraison en semaines ? » Elle est : « Quels événements doivent se produire avant que cette unité puisse quitter l’usine, et lesquels échappent au contrôle direct de l’usine ? »
Le risque est maximal lorsqu’un groupe électrogène est lié à un chemin critique : alimentation temporaire de chantier, système d’alimentation de secours d’un centre de données, arrêt d’une usine de procédé, remise d’une infrastructure ou site pour lequel les travaux de génie civil et les équipes d’installation électrique sont déjà planifiés. Une unité livrée en retard peut générer des coûts bien au-delà d’un transport accéléré. Elle peut immobiliser les installateurs, retarder la mise sous tension, prolonger l’utilisation de groupes électrogènes de location ou imposer une remise incomplète.
L’examen du délai de livraison doit donc commencer avant l’émission du bon de commande. L’acheteur a besoin d’un plan de production fondé sur des preuves, de points de gel technique clairement définis et de définitions contractuelles précisant ce que signifie réellement la « livraison ».
Distinguer le temps d’assemblage standard de la chaîne d’approvisionnement réelle
Le premier risque consiste à accepter le délai standard d’une usine comme s’il s’appliquait à la configuration exacte achetée. De nombreuses usines de groupes électrogènes diesel peuvent fabriquer des groupes ouverts courants dans des puissances usuelles selon des processus relativement prévisibles. Cela ne signifie pas que le même calendrier s’applique à une unité insonorisée, un ensemble conteneurisé, un alternateur haute tension, un système synchronisé à plusieurs groupes, un équipement de transfert automatique, une installation de carburant à distance ou un générateur fabriqué selon une spécification électrique propre au projet.
Demandez au fournisseur d’identifier les articles à long délai par modèle et configuration. Dans un ensemble de groupe électrogène, il s’agit généralement du moteur, de l’alternateur, du système de commande, du disjoncteur, de la configuration du radiateur, de l’enceinte acoustique, des composants du réservoir de carburant et des équipements spécialisés de protection électrique. La réponse doit distinguer les articles physiquement en stock, les articles réservés auprès d’un fournisseur et les articles qui ne seront commandés qu’après l’approbation des plans par l’acheteur ou le versement d’un acompte.
Cette distinction est importante, car le terme « disponible » est souvent employé de manière imprécise. Une usine peut disposer d’un moteur similaire dans son réseau d’approvisionnement, mais pas de la version exacte en matière d’émissions, de configuration du régulateur, de tension nominale ou de spécification d’accouplement requise pour la commande. De même, un alternateur disponible pour un ensemble standard de 400 V peut ne pas prendre en charge l’isolation, la boîte à bornes, le système d’excitation ou la configuration de sortie haute tension exigés.
- Demandez un état de la nomenclature des composants critiques plutôt qu’une déclaration générale indiquant que les matériaux sont disponibles.
- Demandez quels composants sont fabriqués en interne et lesquels sont achetés auprès de sources externes désignées.
- Exigez que l’usine indique la dernière date à laquelle chaque composant critique doit arriver afin de préserver la date d’expédition promise.
- Vérifiez si le calendrier proposé dépend de substitutions de composants et exigez des droits d’approbation écrits pour toute substitution.
L’approvisionnement en composants est particulièrement important lorsque la spécification désigne une marque précise de moteur ou d’alternateur. L’acheteur ne doit pas supposer qu’une offre de marque garantit une disponibilité immédiate. Le statut d’autorisation de l’usine, ses modalités d’allocation et son accès au modèle spécifié peuvent influencer sensiblement la certitude de livraison.
Les déclarations de capacité exigent une vérification des créneaux de production
La capacité de production totale d’une usine et sa capacité de production disponible sont deux choses différentes. Un fournisseur peut disposer de grands ateliers, de plusieurs baies d’assemblage et de chiffres de production annuelle impressionnants, tout en ne disposant d’aucun créneau réel pour la commande de l’acheteur pendant la période requise. L’assemblage peut également être terminé avant que la capacité d’essai, les travaux de capotage, la peinture, l’inspection et l’emballage ne deviennent des goulets d’étranglement.
Pour une commande sensible au calendrier du projet, demandez un planning jalonné qui commence par l’accusé de réception de la commande et se termine au point de remise convenu. Il doit indiquer la validation de l’ingénierie, l’achèvement des achats, l’inspection à réception, l’assemblage, la fabrication du capotage le cas échéant, les essais, l’inspection par l’acheteur, l’emballage, la documentation et l’enlèvement ou la livraison au port. Le planning n’a pas besoin de révéler chaque instruction de travail interne, mais il doit rendre les dépendances visibles.
Une question utile est : quel jalon déclenchera une escalade s’il glisse ? Si l’usine ne peut pas identifier un planning de fabrication maîtrisé ni désigner un interlocuteur de projet responsable, la date de livraison peut être une estimation plutôt qu’un engagement géré.
Les essais méritent une attention particulière. Un groupe électrogène peut être assemblé mécaniquement mais ne pas pouvoir être expédié parce qu’un essai sur banc de charge, un essai de synchronisation, un essai de protection ou une inspection en présence du client n’a pas été réalisé. Pour les ensembles comprenant plusieurs groupes électrogènes, les commandes de mise en parallèle et les performances de répartition de charge doivent être vérifiées en tant que système ; tester les unités une par une ne prouve pas que l’installation finale fonctionnera comme spécifié.
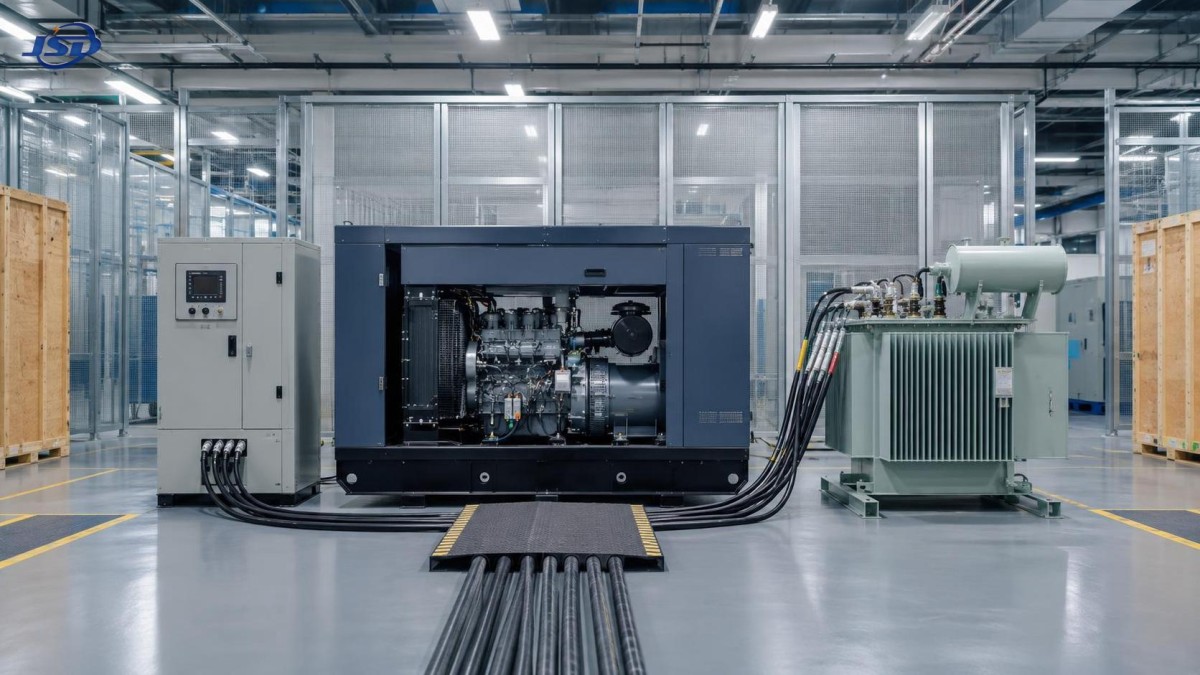
Les acheteurs doivent également confirmer si l’installation d’essai de l’usine peut traiter la puissance nominale et la tension de l’unité commandée. Si les essais doivent être sous-traités ou si une baie d’essai partagée est nécessaire, cela introduit une dépendance de planification distincte. Convenez dès le départ si l’usine fournira une procédure d’essai pour approbation, quels enregistrements seront fournis et comment un essai échoué ou incomplet affectera la date d’expédition.
La personnalisation engendre souvent le plus grand retard caché
La personnalisation fait normalement partie de l’approvisionnement industriel en groupes électrogènes, mais chaque demande personnalisée doit être traduite en conséquence pour l’ingénierie et la chaîne d’approvisionnement. Certaines modifications présentent peu de risques : une couleur de peinture, une langue d’étiquetage ou une préférence habituelle pour l’entrée de câbles. D’autres peuvent rouvrir les études de conception ou exiger des pièces qui ne sont pas utilisées dans l’ensemble standard de l’usine.
Les facteurs de retard courants comprennent une tension ou une fréquence non standard, un grand réservoir de carburant intégré au châssis de base, des limites sonores particulières, des configurations conteneurisées, des relais de protection supplémentaires, des protocoles de surveillance à distance, des spécifications inhabituelles de disjoncteurs, des exigences de température ambiante élevée, une protection marine ou anticorrosion et un cheminement d’échappement spécifique au site. Une demande d’équipement « équivalent » peut également créer un retard si le consultant de l’acheteur doit examiner chaque substitut proposé.
Le contrôle pratique est un gel technique. Avant que le fournisseur ne commence la production complète, confirmez l’agencement général approuvé, le schéma unifilaire, la philosophie de commande, les points d’interface, le sens des câbles, la configuration du carburant, la configuration acoustique et les documents requis. Le bon de commande doit indiquer ce qui constitue une modification après ce point, comment le planning révisé sera évalué et qui est autorisé à approuver la modification.
Ne laissez pas des commentaires techniques non résolus en dehors du plan de production. Un commentaire qui semble mineur à une équipe achats peut arrêter le câblage du panneau, la fabrication du capotage ou les essais finaux. L’usine doit signaler les éléments ouverts susceptibles d’affecter le chemin critique plutôt que de continuer à communiquer une date de livraison nominale.
Examiner l’interface électrique au-delà du générateur lui-même
Un groupe électrogène diesel est fréquemment acheté comme un élément d’un système électrique plus vaste. Du temps peut être perdu lorsque le générateur est prêt mais que l’équipement d’interface ne l’est pas : commutateurs de transfert automatique, tableaux de synchronisation, appareillage moyenne tension, transformateurs élévateurs, panneaux de protection, câbles ou systèmes de carburant installés sur site. Le lot d’approvisionnement doit identifier qui est responsable de chaque interface et si les équipements de différents fournisseurs ont des valeurs nominales, une logique de protection, des raccordements physiques et des jalons de livraison compatibles.
Cela est particulièrement pertinent pour les projets d’alimentation de secours moyenne tension ou de production distribuée. Un ensemble générateur peut nécessiter un équipement de transformation entre la sortie de l’alternateur et le réseau de distribution. Lorsque le projet nécessite également un transformateur de distribution à faibles pertes, une spécification telle que letransformateur en alliage amorphe SBH15 peut être envisagée pour les applications où l’efficacité en fonctionnement continu et le bruit constituent des facteurs de sélection des matériaux. Son calendrier d’approvisionnement, son rapport de tension, son groupe vectoriel, sa configuration de prises, les détails d’installation extérieure et les exigences IEC 60076 doivent être examinés parallèlement au calendrier du groupe électrogène. Considérer le transformateur comme un accessoire électrique ultérieur peut laisser un ensemble générateur complet en attente d’une interface réseau manquante.
Le même principe s’applique à l’intégration des commandes. Une usine peut livrer un générateur diesel conforme, mais un projet peut encore être retardé si la séquence de transfert automatique, les points de surveillance à distance, les verrouillages de disjoncteurs ou le schéma de synchronisation ne sont pas convenus entre les fournisseurs. Les achats doivent demander les plans d’interface suffisamment tôt afin de résoudre ces points avant le câblage des armoires et l’expédition des équipements.
Définir le moment où la « livraison » a eu lieu
Les litiges relatifs aux délais de livraison surviennent souvent parce que l’acheteur et le fournisseur utilisent des définitions différentes de la livraison. « Prêt en huit semaines » peut signifier que l’unité a terminé son assemblage. Cela peut signifier qu’elle est prête pour les essais de réception en usine. Cela peut signifier qu’elle est emballée et disponible pour enlèvement. Cela peut aussi être présenté comme une date d’arrivée estimée, même si le transport maritime, la manutention portuaire, le dédouanement et la livraison intérieure ne relèvent pas du calendrier de fabrication.
La commande doit utiliser une condition de livraison et un lieu précis. Par exemple, le jalon convenu peut être l’achèvement de la réception en usine, la disponibilité pour enlèvement à l’usine, la livraison à un port désigné ou l’arrivée sur un site de projet déterminé. Chacun implique une répartition des risques différente. Un fournisseur ne doit pas être considéré en retard en raison d’une perturbation du fret maritime si la condition convenue est départ usine, mais un acheteur ne doit pas non plus supposer que le site sera approvisionné lorsque le fournisseur n’a promis que la disponibilité à l’usine.
L’emballage d’exportation et la documentation requièrent la même attention. Les grands groupes électrogènes peuvent nécessiter des dispositions de levage particulières, une protection contre l’humidité, une planification des conteneurs, une manutention de cargaisons hors gabarit, des certificats, des listes de colisage, des documents d’origine, des manuels et des rapports d’inspection. Des erreurs dans ces domaines peuvent empêcher l’enlèvement ou le dédouanement même après l’achèvement de la fabrication.
Pour les équipements importés, demandez qui est responsable de la réservation du fret, si l’expédition exige une manutention spéciale, combien de temps prend normalement la préparation des documents dans le flux de travail convenu, et quand les dimensions et poids finaux d’expédition seront émis. Évitez de réserver des grues d’installation ou des créneaux de livraison uniquement sur la base d’une date provisoire d’achèvement en usine.
Utiliser des conditions commerciales favorisant une visibilité précoce
Le risque de délai de livraison ne peut pas être supprimé uniquement par des pénalités forfaitaires ou des clauses de retard de livraison. Ces dispositions peuvent procurer un levier ou une compensation, mais elles ne permettent pas de récupérer une fenêtre de mise en service manquée. Une structure commerciale plus utile est celle qui impose une visibilité précoce des risques et donne à l’acheteur des options pratiques avant que le retard ne devienne irréversible.
Envisagez d’exiger des rapports réguliers sur les jalons pour les commandes critiques, les rapports étant liés à des preuves objectives telles que les plans approuvés, les enregistrements d’arrivée des composants, l’achèvement de l’assemblage, la réservation des essais, les rapports d’essai et les photographies d’emballage. La fréquence doit correspondre à l’urgence du projet. Une mise à jour mensuelle peut suffire pour une commande de réapprovisionnement courante, tandis qu’un projet dont la fenêtre d’installation est étroite peut nécessiter des rapports plus fréquents à l’approche de l’expédition.
Les jalons de paiement doivent également être alignés sur des progrès significatifs. Des paiements importants effectués uniquement lors de la passation de commande et de l’achèvement nominal en usine offrent un contrôle limité si les essais, la documentation ou la préparation à l’expédition restent non résolus. Lorsque cela est commercialement approprié, retenez une partie du paiement jusqu’à ce que les conditions convenues d’inspection ou d’expédition soient satisfaites.
Il s’agit également d’une question de discipline d’approvisionnement : évitez de rendre le fournisseur responsable des retards causés par la lenteur des approbations de l’acheteur. Désignez un approbateur technique identifié, fixez des délais de réponse pour les plans et les soumissions, et regroupez les commentaires. Des révisions répétées et fragmentées constituent l’une des causes les plus évitables de décalage du calendrier dans les ensembles générateurs personnalisés.
Questions à poser à l’usine avant l’attribution
Une courte série de questions ciblées révèle souvent plus qu’un vaste questionnaire fournisseur :
- Quel est le jalon d’expédition confirmé et quel événement précis représente-t-il ?
- Quels sont les trois à cinq composants qui déterminent la date de livraison pour cette configuration ?
- Ces composants sont-ils en stock, alloués, commandés ou en attente d’approbation technique ?
- Quels créneaux de production et d’essai en usine ont été réservés pour cette commande ?
- Quelles approbations du client sont requises avant que les achats ou la fabrication puissent se poursuivre ?
- L’unité spécifiée peut-elle être testée dans les conditions nominales à l’usine, et quand le créneau d’essai est-il disponible ?
- Quels fournisseurs externes, organismes d’inspection, prestataires de fret ou ports pourraient affecter le calendrier ?
- Quelles preuves seront fournies à chaque jalon et qui informera l’acheteur d’un retard prévisionnel ?
Une usine crédible de groupes électrogènes diesel ne promettra pas toujours la date la plus courte. Elle doit toutefois être en mesure d’expliquer le calendrier avec suffisamment de détails pour que l’acheteur puisse voir où se situe le risque et ce qui peut être maîtrisé. Cette transparence est généralement plus précieuse qu’un délai de livraison agressif reposant sur des hypothèses non exprimées.
Pour les équipes achats, la décision consiste moins à trouver un fournisseur qui revendique une certitude qu’à sélectionner celui dont le plan de livraison peut supporter les variations normales. Lorsque le statut des composants, les approbations techniques, la capacité d’essai, les interfaces électriques et les responsabilités d’expédition sont visibles avant l’attribution, la date promise devient un élément que l’équipe de projet peut gérer plutôt qu’un simple espoir.
Dernières actualités
- 00
0000-00
Évaluation du coût du cycle de vie des modernisations de transformateurs de poste haute capacité - 00
0000-00
Comment les pertes des transformateurs affectent le rendement énergétique des projets de centrales solaires - 00
0000-00
Quand un transformateur haute tension a-t-il besoin d’un régleur en charge ?
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.