





¿Por qué un generador diésel silencioso sigue pareciendo ruidoso después de la instalación?
Muchos equipos de servicio se enfrentan a la misma queja después de la puesta en servicio: la unidad se vende e instala como un generador diésel silencioso, pero el cliente sigue diciendo que es «demasiado ruidoso». En la mayoría de los casos, esta queja no se debe a un único defecto evidente. Es el resultado de cómo se comporta el ruido después de la instalación, especialmente cuando las vías de vibración, la acústica del recinto, el trazado del escape y las condiciones de carga no se evaluaron como un sistema.
Para el personal de mantenimiento posventa, esto es importante porque el problema rara vez se resuelve sustituyendo la envolvente o discutiendo los valores de decibelios del catálogo. La verdadera tarea consiste en identificar qué tipo de ruido está oyendo el cliente, dónde se está amplificando y si la fuente es mecánica, aerodinámica, estructural u operativa. Una vez clara esta distinción, la acción correctiva resulta mucho más práctica.
El primer malentendido: «silencioso» no significa silencio en el lugar de instalación
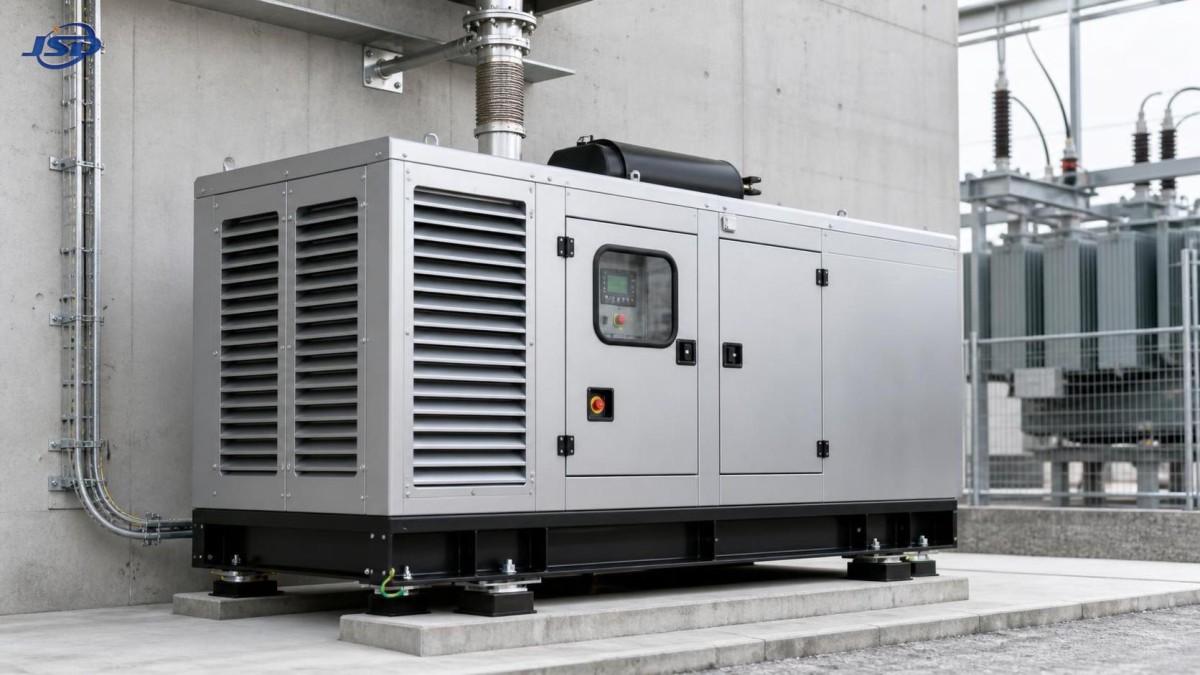
En los proyectos industriales, «silencioso» suele referirse a un grupo electrógeno equipado con una envolvente acústica, medidas de reducción del ruido de admisión y escape, y aislamiento antivibratorio diseñado para reducir el ruido percibido en comparación con un grupo de bastidor abierto. No significa que la máquina vaya a permanecer igualmente silenciosa en cualquier entorno de instalación.
Aquí es donde las expectativas suelen desviarse. Las condiciones de prueba en fábrica están controladas. Las condiciones del lugar de instalación no lo están. Una unidad que funciona de forma aceptable en el área de pruebas del fabricante puede seguir resultando intrusiva cuando se instala cerca de paredes reflectantes, estructuras ligeras de acero, zanjas para cables, esquinas de edificios o sistemas de escape mal diseñados. Por lo tanto, para los equipos de mantenimiento, la queja debe tratarse primero como un problema de rendimiento en el lugar de instalación, no únicamente como un problema del producto.
Lo que el cliente está oyendo realmente
Cuando un cliente dice que el generador es ruidoso, puede estar describiendo varios fenómenos diferentes:
- Retumbo de baja frecuencia transmitido a través del suelo o los cimientos
- Ruido agudo del escape en el extremo de descarga
- Ruido del ventilador o del flujo de aire alrededor de las rejillas y aberturas de ventilación
- Vibración de los paneles o resonancia de la envolvente
- Ruido intermitente durante cambios de carga, el arranque o la parada
- Ruido reflejado y amplificado por la sala, la pared o la disposición de la marquesina
Si estos fenómenos no se separan durante la inspección, los equipos suelen sustituir las piezas equivocadas. Un silenciador no resolverá las vibraciones transmitidas por la estructura. Un aislamiento adicional dentro de la marquesina no corregirá una conexión rígida del escape. Apretar los pernos puede reducir las vibraciones, pero no hará nada por la reflexión acústica en un pasillo de servicio estrecho.
La transferencia de vibraciones es una de las causas más comunes después de la instalación
En condiciones reales de campo, el «ruido» es con frecuencia un problema de vibración disfrazado de problema de ruido aéreo. El generador puede funcionar dentro de los límites previstos de ruido aéreo, mientras la vibración se transfiere a los cimientos, el bastidor base, la pared adyacente, las tuberías de combustible o la estructura de soporte de los cables. Una vez que esa energía llega al edificio, el propio edificio se convierte en un radiador acústico secundario.
Entre las causas habituales se incluyen soportes antivibratorios desgastados o seleccionados incorrectamente, superficies de montaje irregulares, problemas de planeidad de los cimientos, conexiones rígidas de tuberías y puntos de fijación que anulan el diseño de aislamiento. Una envolvente silenciosa no puede compensar una vía de vibración que haya convertido efectivamente la instalación en una caja de resonancia.
Para los equipos de mantenimiento, una comprobación práctica consiste en comparar el ruido percibido cerca de la envolvente con el ruido en las superficies estructurales próximas. Si una pared, una losa de suelo o un soporte metálico se percibe inusualmente «activo» durante el funcionamiento, la queja puede estar causada más por la vibración transmitida que por el ruido directo del motor.
Puntos de inspección que conviene comprobar en el lugar de instalación
- ¿Están presentes todos los aisladores de vibración, correctamente orientados y cargados de manera uniforme?
- ¿Se ha deformado la base tipo skid después de la instalación debido a una nivelación deficiente de los cimientos?
- ¿Las conexiones de combustible, escape o refrigeración incluyen tramos flexibles cuando es necesario?
- ¿Las bandejas de cables, los soportes de tuberías o las protecciones metálicas están tocando la envolvente o el bastidor?
- ¿Alguna modificación realizada en campo ha creado un puente rígido entre la máquina y el edificio?
Estas comprobaciones son básicas, pero resuelven muchas disputas más rápidamente que discutir sobre el certificado original de ruido de fábrica.
La disposición del escape puede hacer que una unidad silenciosa suene áspera
Otra razón frecuente por la que un grupo con reducción de ruido sigue pareciendo ruidoso es el sistema de escape situado fuera de la envolvente. En muchos proyectos, la atención se centra en la marquesina del generador, mientras que el trazado del escape se trata como un simple detalle de instalación. Esto es un error.
El ruido del escape cambia significativamente en función de la longitud y el diámetro de la tubería, la contrapresión, los codos, la dirección de terminación y la selección del silenciador. Un silenciador adecuado para una disposición puede funcionar mal en otra. Si la salida del escape apunta hacia una pared, un vial o un patio con superficie dura, el sonido reflejado puede crear la impresión de que el propio generador es mucho más ruidoso de lo esperado.
También existe una dimensión relacionada con el mantenimiento. Las fugas en las bridas, los fuelles agrietados, los soportes defectuosos, el deterioro interno del silenciador o la corrosión relacionada con la condensación pueden aumentar el ruido percibido con el tiempo. Un grupo que era aceptable en la entrega puede recibir quejas meses después porque el estado del sistema de escape ha cambiado, no porque se haya deteriorado la máquina principal.
Cuando se producen quejas repetidas, los equipos deben inspeccionar no solo el silenciador, sino todo el recorrido del escape, incluidos el espaciamiento de los soportes, la posibilidad de expansión y si la carga de la tubería se está transfiriendo de nuevo a la conexión del motor.
La acústica del lugar suele ser más importante de lo que esperan los compradores
En patios de transformadores, subestaciones, complejos industriales y salas de energía de respaldo, la acústica depende mucho del lugar. Las paredes de hormigón duro, los tejados de chapa metálica, los espacios reducidos entre equipos y las zonas de generadores parcialmente cerradas pueden reflejar y concentrar el sonido. Una unidad que presenta mediciones razonables en un espacio abierto puede parecer mucho más ruidosa en una instalación confinada o reflectante.
Esto es especialmente relevante en entornos con equipos diversos. Cuando los transformadores, los ventiladores de refrigeración, las salas de aparamenta y los grupos electrógenos diésel están ubicados cerca unos de otros, las personas no siempre distinguen una fuente de otra. Se puede culpar al generador de un entorno acústico total que en realidad está siendo reforzado por varios equipos funcionando simultáneamente.
Para los equipos de servicio, la pregunta útil no es simplemente «¿Qué nivel de ruido produce el generador?», sino «¿Cómo interactúa el generador con el espacio?». Una revisión práctica del lugar debe analizar:
- La distancia hasta las superficies reflectantes
- Si las aberturas de ventilación están orientadas hacia una pared o un pasillo
- La presencia de marquesinas de techo o huecos que atrapen el sonido
- Los equipos cercanos que enmascaran la fuente real
- Los periodos de funcionamiento en los que el ruido ambiental es menor y la unidad se vuelve más perceptible
En algunos proyectos, un cambio moderado en la dirección de descarga o un tratamiento acústico local produce mejores resultados que realizar modificaciones importantes dentro de la envolvente.
El ruido del flujo de aire de refrigeración se subestima fácilmente
Los equipos de mantenimiento suelen centrarse primero en el motor y el escape, pero el ruido del flujo de aire es otra fuente habitual de quejas de los clientes. En las unidades cerradas, los ventiladores del radiador, las rejillas de admisión, las aberturas de descarga y la resistencia de ventilación pueden generar un sonido de banda ancha muy perceptible, especialmente con cargas elevadas o temperaturas ambiente altas.
Si la ruta de ventilación está parcialmente obstruida, si se han añadido mallas posventa o cubiertas contra la intemperie, o si la unidad funciona en un entorno caluroso y polvoriento, la demanda del ventilador puede aumentar y, con ella, el ruido percibido. En ocasiones, la máquina no es «más ruidosa» porque presente una avería; es más ruidosa porque el sistema de refrigeración trabaja más intensamente en las condiciones reales del lugar que durante las pruebas de aceptación.
Esta es una de las razones por las que los ingenieros de servicio de las instalaciones eléctricas analizan cada vez más todo el entorno energético y térmico, en lugar de tratar cada equipo de forma aislada. En algunas instalaciones, los sistemas de almacenamiento y respaldo se planifican conjuntamente para reducir el tiempo de funcionamiento del generador durante los periodos sensibles. En ese contexto, una solución como 1MW/2MWh Liquid Cooling Container Energy Storage System puede entrar en la conversación, no como sustituto del diésel en todos los casos, sino como parte de una estrategia más amplia de reducción del ruido, desplazamiento de carga y resiliencia.
La condición de carga cambia el perfil de ruido
Un generador que suena aceptablemente con poca carga puede volverse excesivamente ruidoso a una potencia de salida elevada, durante cambios transitorios o cuando arrancan grandes cargas de motor. Por ello, los equipos posventa deben ser cautelosos y no inspeccionar únicamente en ralentí o sin carga. Es posible que esas condiciones no reproduzcan la queja del cliente ni el esfuerzo operativo real del sistema.
El ruido que aparece únicamente bajo carga puede estar relacionado con cambios en la velocidad del ventilador, el comportamiento de la combustión, el flujo de gases de escape, la resonancia estructural o la vibración de los accesorios. En algunos casos, una mala correspondencia de carga hace que el grupo funcione en un rango en el que la combustión es más irregular o la excitación mecánica resulta más perceptible. En otros, los equipos del proceso del cliente introducen variaciones rápidas de carga que no se tuvieron en cuenta durante la selección o la puesta en servicio.
Cuando estén disponibles, compare el momento en que aparece la queja con los registros de carga, las horas de funcionamiento y los historiales de mantenimiento. El patrón suele revelar si el problema está relacionado con la instalación, el desgaste o la aplicación.
El estado de mantenimiento sigue siendo importante, incluso en una unidad correctamente instalada
No todas las quejas por ruido posteriores a la instalación se deben al diseño o a las condiciones del lugar. Algunas son problemas de mantenimiento sencillos que se hacen más evidentes precisamente porque el cliente esperaba una unidad de bajo ruido.
Entre los ejemplos habituales se incluyen:
- Paneles, bisagras o conjuntos de cierre de la envolvente flojos
- Juntas de las puertas envejecidas y revestimiento acústico deteriorado
- Desgaste de los soportes del motor
- Desequilibrio del ventilador o contacto con la protección
- Restricción del filtro de aire que afecta a la combustión o al comportamiento del flujo de aire
- Puntos de fuga del escape después de los ciclos térmicos
- Holgura incorrecta de las válvulas u otro ruido mecánico relacionado con el motor【Pendiente de verificar la aplicabilidad al modelo específico】
En la práctica, lo importante es la secuencia. Comience con una inspección sencilla basada en el estado antes de proponer modificaciones importantes. Los equipos de servicio pierden credibilidad cuando recomiendan reconstruir acústicamente la instalación mientras persiste una holgura mecánica básica sin resolver.
Cómo estructurar un diagnóstico de campo útil
Un buen diagnóstico depende menos de una teoría avanzada que de separar las variables de forma disciplinada. Para el personal posventa, normalmente basta con un proceso repetible:
Este enfoque ayuda a evitar un error de servicio frecuente: tratar cada queja como un problema del silenciador. En realidad, la medida correctiva puede consistir en sustituir los soportes, corregir el soporte del escape, reparar la envolvente, mejorar la ruta del flujo de aire o aplicar un tratamiento acústico local alrededor de la instalación.
Qué conviene escalar y qué no
Algunas quejas merecen una escalada inmediata porque pueden indicar un riesgo para la fiabilidad además de un riesgo acústico. Entre ellas se incluyen nuevos impactos metálicos, cambios repentinos en el tono del escape, movimiento visible en las conexiones de las tuberías, vibraciones intensas percibidas a través de la base o una resonancia de los paneles que empeora rápidamente. No se trata de problemas estéticos; pueden indicar un fallo de montaje, fatiga de los soportes o deterioro mecánico.
Otras quejas son reales, pero deben gestionarse como problemas de expectativas y del entorno. Si el generador funciona con normalidad y el problema se debe principalmente a la reflexión acústica o a la sensibilidad del vecindario, la respuesta adecuada puede incluir modificaciones del lugar, ajustes del horario de funcionamiento o la incorporación de medidas de control del ruido fuera del paquete del generador.
Esta distinción es importante desde el punto de vista comercial. Cuando los equipos de servicio confunden un problema del lugar a nivel de sistema con un defecto del equipo, generan disputas evitables entre el propietario, el instalador y el fabricante.
Para los usuarios de equipos eléctricos, la lección general es pensar en el sistema
En los proyectos de transformadores y distribución eléctrica, los usuarios finales suelen evaluar cada equipo según sus datos de placa y el rendimiento indicado en el folleto, pero el rendimiento en campo depende de las interfaces. El ruido es uno de los ejemplos más claros. El generador, los cimientos, el recorrido del escape, la ruta de ventilación, las estructuras circundantes y el perfil operativo determinan conjuntamente la experiencia del cliente.
Por eso, los equipos de mantenimiento que comprenden los entornos de los equipos adyacentes suelen resolver estos casos con mayor rapidez. En instalaciones que incorporan nuevas cargas, sistemas de almacenamiento o configuraciones híbridas de respaldo, la conversación puede pasar de «¿Cómo hacemos que este grupo sea más silencioso?» a «¿Cómo reducimos las condiciones que lo obligan a funcionar en el patrón operativo más molesto?». En ese contexto, incluso una referencia de producto como 1MW/2MWh Liquid Cooling Container Energy Storage System puede ser relevante como parte de una estrategia energética a nivel de instalación, en lugar de como un artículo de venta independiente.
Cuando un generador diésel silencioso sigue pareciendo ruidoso después de la instalación, la respuesta práctica normalmente no está oculta en el catálogo. Se encuentra en el lugar de instalación, siguiendo la ruta real del ruido y comprobando si la instalación sigue cumpliendo las suposiciones en las que se basó originalmente el diseño de bajo ruido.
Últimas noticias
- 00
0000-00
Pruebas de aceptación para transformadores de subestación instalados en plantas solares - 00
0000-00
Diseño de transformadores de subestación para plantas solares con altas cargas de CC a CA - 00
0000-00
Qué incluir en una especificación de licitación para un transformador de subestación de parque eólico
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.