





¿Qué es el almacenamiento de energía industrial y dónde ofrece el mejor ROI?
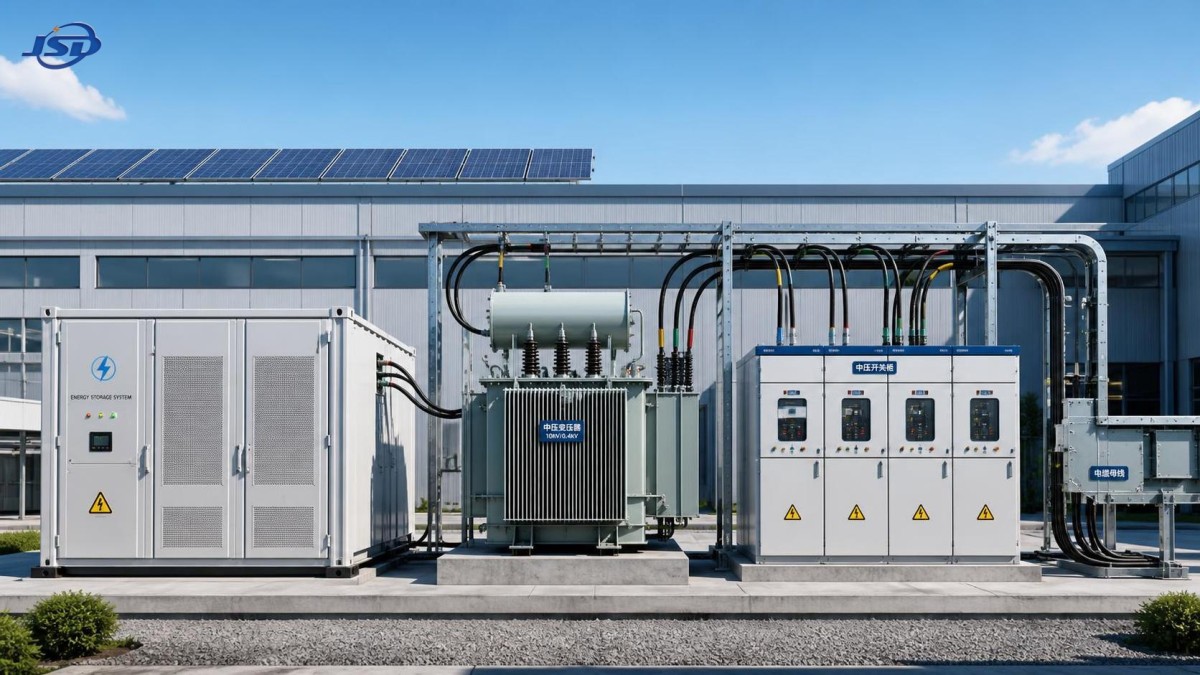
El almacenamiento energético industrial se refiere a sistemas de almacenamiento eléctrico basados en baterías o híbridos, instalados en fábricas, instalaciones logísticas, plantas de procesamiento, centros con un uso intensivo de datos y otras operaciones sensibles a la energía, para almacenar electricidad y liberarla cuando el perfil de carga, las condiciones de la red o el programa de producción hacen que dicha energía tenga un mayor valor. En términos prácticos, es un activo controlable situado entre el suministro de la red eléctrica, la generación in situ y las cargas industriales. Su valor no proviene únicamente de la batería. El rendimiento depende de la eficacia con la que el sistema de almacenamiento se adapte a los transformadores, convertidores, equipos de maniobra, ajustes de protección y perfil de carga real de la instalación.
Cuando se habla del ROI, el primer error suele ser tratar el almacenamiento energético industrial como un contenedor genérico de electricidad barata. Esta perspectiva ignora las limitaciones de ingeniería que determinan si un proyecto funciona bien o termina teniendo una capacidad infrautilizada. Un sistema de almacenamiento puede cargarse por la noche y descargarse durante los picos diurnos, pero ese ciclo sencillo solo captura una parte del valor. En muchos proyectos vinculados a transformadores, el argumento económico más sólido aparece cuando el almacenamiento también reduce los picos de demanda, respalda las condiciones inestables de los alimentadores, suaviza la producción renovable o pospone las ampliaciones de capacidad de los equipos de distribución aguas arriba.
Dónde suele generar valor el almacenamiento energético industrial
El mejor ROI suele aparecer cuando los costes de electricidad varían a lo largo del día, cuando los cargos por demanda son sensibles a picos breves o cuando las interrupciones del proceso implican un coste operativo real. Una instalación con un consumo uniforme y tarifas bajas estables aún puede instalar almacenamiento por razones de resiliencia, pero el rendimiento financiero suele ser más lento. En cambio, las instalaciones con grandes arranques de motores, cargas intermitentes de hornos, procesos electroquímicos, líneas de producción de respuesta rápida o elevados picos vespertinos pueden crear una ventana operativa más favorable.
Las instalaciones limitadas por la red son otra opción especialmente adecuada. Si una instalación necesita aumentar su capacidad de producción, pero el transformador de entrada, el acuerdo con el alimentador o la conexión a la subestación no pueden ampliarse rápidamente, el almacenamiento energético puede actuar como un amortiguador. Puede cubrir intervalos breves de alta carga sin obligar a redimensionar inmediatamente la conexión eléctrica. En estos casos, el coste evitado no se limita a una partida de la factura eléctrica. También puede incluir el aplazamiento de obras civiles, un menor tiempo de inactividad durante la programación de la ampliación y una menor alteración de las disposiciones existentes de barras colectoras y protecciones.
Los proyectos combinados con energía solar fotovoltaica también suelen ocupar una posición destacada, pero solo con el perfil de carga adecuado. Si la generación diurna ya coincide bien con el consumo, el almacenamiento puede aportar un valor incremental limitado. Si la producción solar supera el consumo del mediodía y el excedente se perdería por limitación de generación o se exportaría a una tarifa poco atractiva, el almacenamiento resulta más interesante. La batería convierte entonces un desajuste temporal en energía interna utilizable, especialmente cuando las cargas del turno de tarde, los sistemas de refrigeración o los procesos por lotes continúan después de que disminuye la producción solar.
Por qué la integración con el transformador modifica la economía del proyecto
En entornos industriales, el almacenamiento no funciona de forma aislada del sistema eléctrico. La configuración del transformador influye en la corriente de carga, la exposición a armónicos, la estabilidad de tensión y los márgenes térmicos. Un proyecto de almacenamiento conectado en baja tensión puede ser más fácil de instalar, pero también puede generar un flujo de corriente más elevado en los cables y barras colectoras existentes. Una conexión de media tensión puede reducir la corriente y mejorar el equilibrio del sistema, pero introduce requisitos más estrictos para la coordinación del aislamiento, la protección mediante relés, la medición y la secuencia de instalación.
La carga del transformador es importante porque muchos proyectos de almacenamiento se justifican por la reducción del riesgo de sobrecarga o de los picos coincidentes. Si el transformador ya funciona cerca de su límite térmico durante determinados turnos, una batería correctamente gestionada puede reducir el esfuerzo térmico del punto caliente y crear margen operativo. Sin embargo, si el programa de carga está mal diseñado, la batería puede simplemente trasladar el esfuerzo a otra parte del día. Por ello, los cálculos del ROI deben utilizar datos de carga por intervalos en lugar de totales mensuales de energía. Una batería que parece atractiva sobre el papel puede decepcionar si se carga durante periodos que ya someten al transformador a una elevada exigencia.
La calidad de la energía es otro elemento que suele pasarse por alto. Algunas cargas industriales, especialmente los sistemas de rectificación, los accionamientos de velocidad variable, las líneas de soldadura y las aplicaciones de corriente continua de alta potencia, pueden introducir armónicos y distorsión de la forma de onda. En estos entornos, los equipos de almacenamiento deben coordinarse con las etapas de conversión, los filtros y el tipo de transformador. Cuando intervienen procesos con una elevada presencia de rectificadores, un equipo de interfaz como un transformador especial de aislamiento y rectificación puede ser relevante dentro de la arquitectura eléctrica general, ya que el aislamiento, la adaptación de tensión y el comportamiento de la rectificación afectan a la estabilidad y utilidad del trayecto eléctrico.
Aplicaciones que suelen superar al simple recorte de picos
El recorte de picos es el caso de uso más conocido, pero no siempre es el más rentable. En algunas instalaciones, el mayor rendimiento se obtiene combinando varias funciones en una única estrategia de gestión. Una batería puede reducir el pico mensual, proporcionar continuidad durante perturbaciones breves, absorber fluctuaciones rápidas de las energías renovables y reducir el esfuerzo de ciclo de los generadores de respaldo. El valor combinado puede ser considerablemente superior al de un sistema que solo responde a las franjas tarifarias.
El soporte de corta duración para la continuidad del proceso merece especial atención. Determinadas líneas no necesitan horas de respaldo para proteger la producción. Necesitan segundos o minutos para superar una caída de tensión, transferir el suministro o evitar una parada no controlada. Cuando el coste de reiniciar los equipos, volver a calentar el material, recalibrar los instrumentos o desechar productos en proceso es elevado, un sistema de almacenamiento relativamente pequeño puede generar un valor económico desproporcionado. Estos proyectos suelen parecer modestos en términos energéticos, pero ofrecen una sólida protección operativa.
Otro escenario favorable es el soporte temporal de capacidad durante una ampliación por fases. Una planta que incorpora nuevos equipos puede enfrentarse a una brecha entre los plazos de producción y el calendario de ampliación de la compañía eléctrica. Instalar almacenamiento para cubrir los picos transitorios puede conservar la flexibilidad del programa. El rendimiento depende aquí de la secuencia del proyecto: el plazo de entrega de los transformadores, las ventanas de modificación de los equipos de maniobra, las limitaciones de la puesta en servicio y la posibilidad de reasignar posteriormente el activo de almacenamiento temporal a otro alimentador o modo operativo.
Qué reduce el ROI incluso cuando el concepto parece atractivo
El sobredimensionamiento es habitual. Una batería más grande puede parecer más segura porque promete un mayor tiempo de descarga, pero la capacidad excedente puede permanecer inactiva si la instalación solo experimenta picos breves y poco frecuentes. Esto provoca una baja utilización del activo y un periodo de amortización más largo. También se produce el problema contrario: una capacidad de potencia insuficiente. Algunos proyectos cuentan con suficiente energía en kilovatios-hora, pero no disponen de suficiente potencia del inversor en kilovatios para reducir el pico de demanda real. El resultado es un sistema que funciona eléctricamente, pero no alcanza el objetivo comercial.
Otro punto débil es la baja resolución de los datos. Los datos de facturación de quince minutos pueden ocultar picos de menos de un minuto que desencadenan problemas de proceso o cargos por demanda, dependiendo del método de medición local. El diseño del almacenamiento debe basarse en el comportamiento real por intervalos: curvas de carga del transformador, secuencias de arranque, funcionamiento simultáneo de motores, efectos de la temperatura ambiente y restricciones de carga. Si se ignoran estos detalles, el modelo de gestión puede volverse demasiado optimista.
La eficiencia de ida y vuelta también debe tratarse de forma realista. Las pérdidas no se producen únicamente en las celdas de la batería. También aparecen en los inversores, transformadores, sistemas HVAC, sistemas auxiliares de control y tendidos de cables. Una instalación de larga distancia entre el contenedor de baterías y el punto de conexión común puede añadir pérdidas importantes en los conductores y costes de instalación. Por eso, la disposición del emplazamiento, el recorrido de los cables y la disponibilidad de espacio interior o exterior no son detalles secundarios. Modifican tanto el CAPEX como el rendimiento utilizable.
Aspectos técnicos que deben analizarse desde el principio
Varios detalles de ingeniería influyen directamente en el resultado financiero:
- Química de la batería y control térmico. Las distintas químicas toleran de manera diferente los ciclos, las variaciones ambientales y las velocidades de carga. La elección adecuada depende de si el proyecto está impulsado por el arbitraje diario, los ciclos superficiales frecuentes o la reserva en espera.
- Compatibilidad del transformador. La impedancia del transformador existente, el rango de regulación de las tomas, el historial de sobrecargas y la antigüedad del aislamiento influyen en la facilidad con la que puede absorberse el nuevo perfil de carga y descarga.
- Coordinación de protecciones. El almacenamiento introduce un flujo de potencia bidireccional, que puede requerir revisiones de los ajustes de los relés, un análisis de la corriente de fallo y una lógica antiisla.
- Vía de instalación. El acceso para el transporte, la posición de la grúa, los requisitos de cimentación, la distancia de separación contra incendios y la disponibilidad de zanjas para cables pueden modificar el presupuesto del proyecto más de lo previsto.
- Jerarquía de control. Una batería controlada únicamente según los horarios tarifarios puede perder oportunidades que un EMS a nivel de planta podría aprovechar mediante la previsión de carga y una gestión consciente del estado del transformador.
La planificación del mantenimiento también afecta al ROI. El almacenamiento energético industrial suele describirse como de bajo mantenimiento, pero esto puede resultar engañoso. La batería puede necesitar una intervención rutinaria limitada, pero el sistema completo sigue dependiendo de los equipos de refrigeración, contactores, sensores, enlaces de comunicación, dispositivos de protección y una gestión periódica del firmware. En entornos polvorientos, corrosivos o de alta temperatura, la estanqueidad de la envolvente y la fiabilidad del HVAC se convierten en aspectos importantes del ciclo de vida. Una batería que no está disponible durante la franja de mayor coste de la instalación aporta poco valor, aunque el estado indicado en su placa de características parezca aceptable.
Riesgos de adquisición y entrega que modifican el valor del proyecto
La perspectiva comercial puede cambiar durante la adquisición. Los artículos con plazos de entrega prolongados pueden incluir los transformadores, los sistemas de conversión de potencia, los equipos de maniobra de media tensión y los paneles de protección, y no necesariamente los módulos de batería. Si la secuencia de entrega no está coordinada, la instalación puede recibir los contenedores antes de que la vía de interconexión esté preparada, lo que generaría complicaciones de almacenamiento y manipulación. Las limitaciones de las rutas de transporte, las restricciones locales para la elevación y la documentación aduanera de los equipos eléctricos también pueden afectar al calendario del proyecto.
Las lagunas en las especificaciones son otra fuente de erosión del ROI. Un documento de compra que solo indique la capacidad energética total y la duración de la descarga es incompleto para un uso industrial. También debe definir la potencia nominal dentro del rango de temperaturas de funcionamiento, el patrón de ciclos permitido, el tiempo de respuesta, los límites de armónicos, el protocolo de comunicación, la tensión de interfaz del transformador, los requisitos de protección contra la entrada de elementos en la envolvente y la lógica de gestión de fallos. Sin estos detalles, dos ofertas técnicamente conformes pueden ofrecer un rendimiento muy diferente una vez instaladas.
Las etapas de aceptación en fábrica y aceptación en el emplazamiento deben centrarse en el caso de uso previsto, no solo en la energización básica. Por ejemplo, si el sistema está destinado a reducir una sobrecarga de corta duración del transformador, la secuencia de prueba debe simular la rampa y el momento de gestión previstos. Si el proyecto depende del suavizado de la generación renovable, la lógica de control debe observarse bajo condiciones de entrada fluctuantes. Una puesta en servicio que solo demuestre que la batería puede cargarse y descargarse deja sin respuesta la cuestión económica más importante.
Dónde normalmente no aparecen los rendimientos más elevados
El almacenamiento energético industrial resulta menos atractivo cuando la carga ya es estable, las tarifas eléctricas son sencillas, la fiabilidad de la red es alta y no existe una presión de capacidad a corto plazo. También puede tener dificultades en instalaciones con poca visibilidad del control, donde los datos de carga reales están fragmentados entre departamentos y los programas operativos cambian sin previo aviso. El almacenamiento aún puede justificarse por razones de resiliencia o flexibilidad estratégica, pero en ese caso el argumento de inversión debe formularse en torno a esas funciones, en lugar de forzarlo dentro de una débil narrativa de reducción de costes energéticos.
También tiende a rendir por debajo de lo esperado cuando el sistema eléctrico circundante necesita correcciones previas. Si la instalación presenta problemas crónicos de calidad de energía, conductores subdimensionados, protecciones antiguas o una documentación deficiente de la carga del transformador, añadir almacenamiento puede ocultar los síntomas en lugar de resolver el problema limitante. En estos casos, la mejor secuencia puede ser primero poner en orden el sistema y después integrar el almacenamiento, una vez comprendida la red de referencia.
Una visión sólida del ROI del almacenamiento energético industrial se obtiene haciendo coincidir el perfil de almacenamiento con las dificultades operativas reales: picos inestables, cuellos de botella en los transformadores, desajustes de la generación renovable o procesos sensibles a las interrupciones. Cuando estas condiciones están presentes y la integración eléctrica se realiza con rigor, el proyecto tiene una vía más clara hacia el valor económico. Cuando están ausentes, el mismo equipo puede seguir siendo técnicamente impresionante, pero comercialmente ordinario.
Últimas noticias
- 00
0000-00
Evaluación del coste del ciclo de vida de las modernizaciones de transformadores de subestación de alta capacidad - 00
0000-00
Cómo afectan las pérdidas del transformador a la producción energética en proyectos de plantas de energía solar - 00
0000-00
¿Cuándo necesita un transformador de alta tensión un cambiador de tomas bajo carga?
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta

Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.