





Comment la poussière et les vibrations minières affectent la fiabilité des transformateurs de distribution
Comment la poussière minière et les vibrations affectent la fiabilité des transformateurs de distribution
Un transformateur de distribution sur un site minier fonctionne rarement dans les conditions propres et stables supposées lors d'un simple examen de la plaque signalétique. Il peut être installé à côté d'un concasseur, près d'un point de transfert de convoyeur, sur un châssis de sous-station mobile ou au bord d'une route de transport à ciel ouvert. De fines poussières minérales pénètrent dans chaque interstice disponible. Les vibrations se propagent à travers les structures en acier et les chemins de câbles. L'humidité, les variations de température et les fortes charges cycliques ajoutent des contraintes supplémentaires.
Pour les équipes chargées de la qualité et de la sécurité, la préoccupation ne consiste pas seulement à savoir si un transformateur peut être mis sous tension lors de la mise en service. La question la plus importante est de savoir s'il peut maintenir l'intégrité de l'isolation, des connexions stables, un refroidissement adéquat et la fiabilité des fonctions de protection après des mois ou des années d'exposition. La défaillance d'un transformateur de distribution destiné aux opérations minières peut arrêter les pompes, la ventilation, les systèmes de convoyage, les équipements de dénoyage, les lignes de traitement ou l'alimentation auxiliaire souterraine. Dans certaines situations, la conséquence immédiate pour la sécurité est plus grave que le coût de la réparation.
La poussière et les vibrations sont souvent considérées comme des problèmes de maintenance distincts. En pratique, elles interagissent. La poussière augmente la température de fonctionnement et peut favoriser le cheminement superficiel en présence d'humidité ; les vibrations desserrent progressivement les interfaces qui doivent maintenir les chemins de courant, les joints d'étanchéité et les assemblages internes en place. Un transformateur peut sembler acceptable lors d'une inspection visuelle rapide alors que ces mécanismes se développent déjà à l'intérieur.
La poussière n'est pas seulement un problème d'entretien
La poussière minière varie considérablement. La poussière de charbon, la poussière de roche contenant de la silice, les fines de minerais métalliques, la poussière cimentaire autour des usines de traitement et les matériaux chargés en sel près des mines côtières ne se comportent pas exactement de la même manière. Certaines sont très abrasives. Certaines retiennent l'humidité. Certaines peuvent devenir électriquement conductrices lorsqu'elles sont mélangées à de l'eau ou à des résidus de procédé. Le profil de poussière propre au site est important pour définir la protection de l'enveloppe, les intervalles de nettoyage et les priorités d'inspection.
Le premier effet visible est généralement l'obstruction du refroidissement. La poussière s'accumule sur les ailettes des radiateurs, les grilles de protection des ventilateurs, les échangeurs thermiques, les filtres des armoires et les circuits d'air de refroidissement. Sur une unité immergée dans l'huile, une dissipation thermique réduite peut augmenter les températures de l'huile et des enroulements sous la même charge. Sur les équipements de type sec, la poussière compactée autour des voies de ventilation peut être tout aussi problématique. Une température plus élevée accélère le vieillissement de l'isolation ; elle rend également une connexion limite ou un circuit surchargé moins tolérant.
Le risque moins évident est la contamination des surfaces isolantes. Les traversées, les terminaisons de câbles, les parafoudres et les compartiments de raccordement basse tension sont particulièrement exposés. Une couche sèche de poussière peut sembler inoffensive, mais en cas de condensation, d'infiltration de pluie, d'eau de lavage ou d'humidité de procédé, la surface peut devenir un chemin de fuite. Des cycles répétés d'humidification et de séchage peuvent entraîner un cheminement électrique, un échauffement local, des marques carbonisées ou un amorçage dans des conditions défavorables.
La poussière masque également les premiers signes d'alerte. Les suintements d'huile, les joints fissurés, la quincaillerie desserrée, les connexions de mise à la terre corrodées et les bornes décolorées sont plus difficiles à détecter lorsque la cuve du transformateur et l'armoire de commande sont uniformément sales. C'est l'une des raisons pour lesquelles le nettoyage doit être associé à l'inspection, et non considéré comme une activité esthétique réalisée après l'inspection.
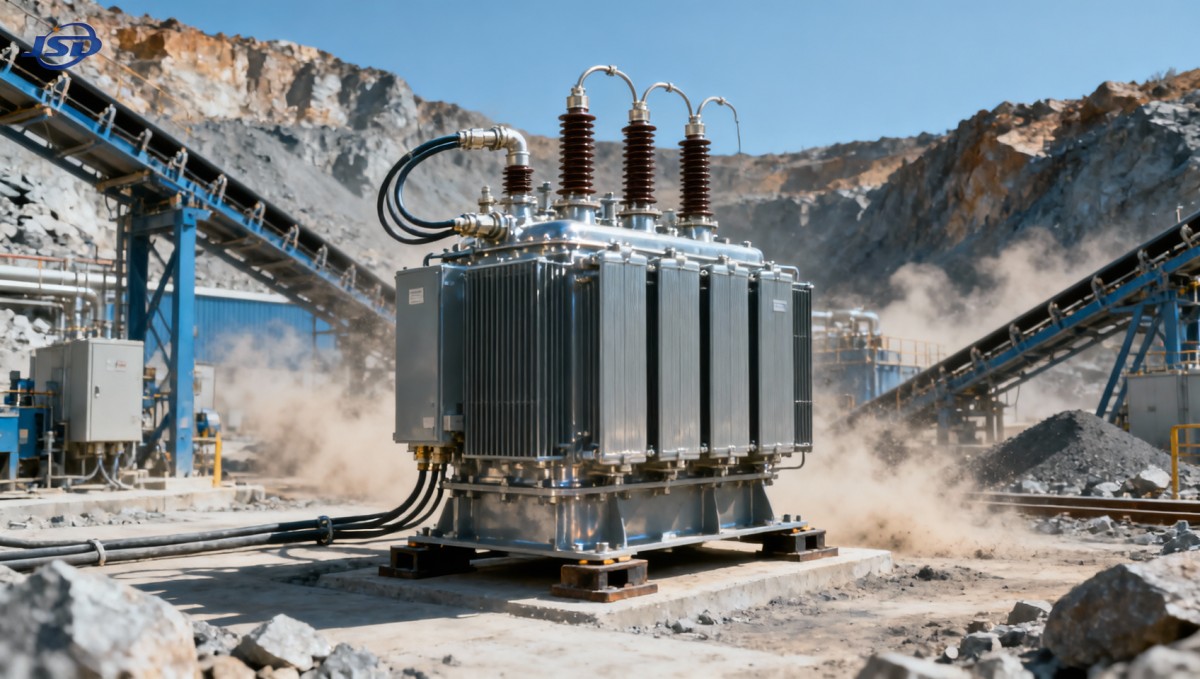
Comment les vibrations transforment de petits défauts en défaillances électriques
Les vibrations dans les installations minières ne sont pas toujours spectaculaires. Des vibrations continues de faible niveau provenant des concasseurs, broyeurs, cribles, pompes et convoyeurs peuvent être plus dommageables au fil du temps qu'un seul choc manifeste. Le transformateur lui-même produit des vibrations normales liées à la magnétostriction, mais les vibrations mécaniques externes ajoutent un autre chemin de charge à travers le socle, le châssis de base, les connexions de câbles et l'enveloppe.
Les jonctions électriques boulonnées constituent un point faible courant. La dilatation et la contraction thermiques agissent déjà contre le couple de serrage des connexions. Ajoutez les vibrations, et les cosses de borne, les jonctions de jeux de barres, les liaisons de neutre, les conducteurs de mise à la terre et le câblage de commande peuvent progressivement perdre la pression de contact nécessaire à une connexion à faible résistance. Il peut en résulter un échauffement localisé, une décoloration de l'isolation, des déclenchements intempestifs ou, à terme, un arc électrique. Une connexion desserrée est particulièrement dangereuse, car elle peut être difficile à détecter avant que les dommages thermiques ne deviennent importants.
Les mouvements mécaniques peuvent également affecter les presse-étoupes, les conduits flexibles, les bornes de relais, le câblage des compteurs, les ensembles de ventilateurs et les joints des portes d'armoire. Dans les sous-stations montées sur châssis ou conteneurisées, les vibrations doivent être évaluées comme un problème de système plutôt que comme un problème limité au transformateur. Un transformateur robuste installé sur une fondation inadéquate peut néanmoins subir des dommages aux auxiliaires ou des contraintes sur les terminaisons de câbles.
À l'intérieur de la cuve ou de l'enveloppe d'un transformateur de type sec, des vibrations sévères ou prolongées peuvent contribuer au déplacement des supports d'enroulement, au desserrage des serre-noyaux ou à des modifications du maintien mécanique des composants internes. Ces conditions nécessitent une évaluation professionnelle ; elles ne peuvent pas être confirmées par une inspection externe seule. Un bruit anormal, un nouveau profil de vibration, un comportement thermique inexpliqué ou des changements dans les tendances des essais électriques sont des raisons d'enquêter plutôt que de simplement resserrer les boulons externes et passer à autre chose.
Les points sur lesquels le contrôle qualité doit se concentrer avant l'installation
Le meilleur moment pour gérer les risques environnementaux est avant que le transformateur n'arrive à la mine. Les spécifications d'approvisionnement doivent décrire l'emplacement réel : distance par rapport aux zones de concassage et de criblage, charge de poussière probable, altitude, plage de température ambiante, exposition à l'humidité, accès pour le nettoyage, source de vibration attendue et installation prévue de l'unité à l'intérieur, à l'extérieur, sur un châssis ou dans une sous-station compacte.
Un transformateur extérieur à usage général peut convenir à certains sites miniers, mais pas à tous les emplacements d'une mine. Il existe une différence pratique entre une sous-station clôturée sur un sol stable et une unité placée à côté d'une tour de transfert. Les revues qualité doivent éviter d'accepter des formulations générales telles que « service industriel » sans vérifier comment la disposition de refroidissement, le compartiment des bornes, l'entrée de câbles, la méthode d'étanchéité, le système de peinture, la base de montage et les équipements auxiliaires répondent à l'environnement indiqué.
L'inspection de réception doit inclure davantage qu'un examen des documents. Inspectez les dispositifs de maintien pour le transport, les dommages dus au levage, l'état du revêtement extérieur, la compression des joints, l'état des traversées, la fixation des radiateurs et des ventilateurs, l'étanchéité du boîtier de raccordement et la continuité des connexions de mise à la terre. Pour les unités immergées dans l'huile, le niveau d'huile et tout signe visible de fuite méritent une attention avant la mise sous tension. Les relevés de couple pour les connexions primaires et secondaires accessibles ne sont utiles que si les valeurs de couple spécifiées et le processus d'inspection responsable sont clairement définis.
Des décisions d'installation qui réduisent la charge de maintenance future
Éloigner un transformateur d'une courte distance d'une source de poussière peut être plus efficace que d'ajouter ultérieurement plusieurs niveaux de maintenance. Lorsque la configuration le permet, évitez de placer les équipements de distribution directement sous le vent des points de transfert, des zones de déchargement des concasseurs ou des routes de transport non revêtues. Ne créez pas une enceinte protégée qui résout l'infiltration de poussière mais laisse une ventilation insuffisante ; la surchauffe ne ferait que remplacer la contamination.
La fondation doit être plane, rigide et conçue en fonction de la masse réelle de l'équipement et de l'environnement dynamique. Si les vibrations ne peuvent pas être évitées, évaluez l'ensemble de l'installation : base du transformateur, éléments antivibratoires s'ils sont spécifiés, matériel d'ancrage, sections de câbles flexibles, supports de conduits de barres et structures adjacentes. Un montage souple sans ingénierie appropriée peut créer du mouvement au lieu de le contrôler. De même, le maintien rigide des câbles peut transmettre les vibrations aux bornes.
La mise à la terre doit rester inspectable. Les sites miniers présentent souvent des conditions de sol corrosives, des équipements mobiles, des considérations liées au courant de défaut et des dispositions de liaison équipotentielle complexes. Une connexion de terre enterrée ou recouverte de poussière qui n'est jamais contrôlée ne constitue pas un dispositif de sécurité fiable. La conception et les essais de mise à la terre doivent respecter la conception électrique du projet et les exigences locales applicables.
Maintenance : utilisez les indicateurs d'état, pas seulement les dates du calendrier
Un programme d'inspection mensuel fixe est utile, mais ne suffit pas à lui seul. La fréquence de nettoyage et d'inspection doit augmenter pendant les périodes sèches de forte production, après des changements apportés aux équipements de traitement voisins et à la suite d'événements tels que des inondations, des activités de dynamitage, de fortes tempêtes ou des déclenchements anormaux. L'environnement d'exploitation peut évoluer plus rapidement que le plan de maintenance.
Une routine d'inspection pratique combine normalement des contrôles visuels et une surveillance ciblée de l'état. Recherchez les dépôts de poussière qui obstruent les surfaces de refroidissement, les nouvelles traces d'huile, les joints dégradés, la corrosion, les isolateurs fissurés, les presse-étoupes endommagés, la quincaillerie de support desserrée et les signes d'échauffement aux jonctions de câbles ou de jeux de barres. L'inspection infrarouge peut aider à identifier les écarts de température aux terminaisons accessibles et aux composants de refroidissement, mais les relevés doivent être interprétés dans des conditions de charge significatives. Une connexion froide sous faible charge ne prouve pas qu'elle restera fiable à la demande maximale.
Pour les transformateurs immergés dans l'huile, le plan de maintenance peut également inclure des analyses d'huile et des essais de diagnostic électrique sélectionnés en fonction de la criticité, de l'âge, de la charge et de l'état observé du transformateur. L'étendue appropriée des essais est une décision technique ; elle ne doit pas être copiée aveuglément d'un autre site. Pour les unités de type sec, l'attention porte souvent sur la propreté des enroulements, la ventilation, les surfaces isolantes, les capteurs de température, l'état de l'enveloppe ainsi que les signes de décharges partielles ou de surchauffe localisée, le cas échéant.
Une erreur récurrente consiste à utiliser de l'air comprimé sans discernement. Cela peut enfoncer la poussière plus profondément dans les commandes, endommager les composants délicats ou disperser des matières dangereuses. Les méthodes de nettoyage doivent convenir à la conception de l'équipement, à la procédure d'isolement, au type de poussière et aux règles de sécurité du site. Ne laissez jamais le nettoyage devenir une pratique informelle de travail sous tension.
La conception de protection doit correspondre à la réalité électrique de la mine
La fiabilité du transformateur est également influencée par ce qui se passe en amont et en aval. Les démarrages de grands moteurs, les variateurs de vitesse, les équipements de correction du facteur de puissance, les longues liaisons par câbles, les niveaux de défaut et les charges de procédé intermittentes peuvent affecter l'échauffement et les contraintes d'isolation. Les harmoniques et les variations de tension doivent être évaluées à partir du système plutôt que d'être écartées par hypothèse. Un transformateur mécaniquement bien protégé peut tout de même avoir une durée de vie réduite si son environnement de charge et de forme d'onde n'a pas été correctement pris en compte.
Cela est particulièrement pertinent lorsque les mines ajoutent de la production solaire pour réduire la consommation de diesel ou soutenir des systèmes électriques éloignés. Les principes de sélection du transformateur se recoupent, mais le service d'application est différent. Pour les projets photovoltaïques raccordés au réseau, untransformateur élévateur pour centrales photovoltaïques peut être configuré pour des tensions côté onduleur telles que 0.315kV, 0.4kV ou 0.69kV, et des niveaux côté réseau de 10kV, 20kV ou 35kV, selon la conception du projet. Un équipement construit conformément à l'IEC 60076 et spécifié avec un refroidissement adapté, une plage de prises, des enroulements en cuivre et la prise en compte des harmoniques peut être pertinent pour l'intégration des énergies renouvelables, mais il ne doit pas être considéré comme un substitut direct à un transformateur de distribution pour service minier sans examiner l'environnement du site et le profil de charge.
Un transformateur fiable commence par une question plus précise
Au lieu de demander un « transformateur robuste », demandez quelle poussière est présente, d'où proviennent les vibrations, comment l'unité sera refroidie et nettoyée, quelles charges sont critiques et comment les défauts seront détectés avant de devenir des interruptions. Ces réponses conduisent à de meilleures décisions concernant la disposition de l'enveloppe, le montage, la protection des bornes, l'accès pour l'inspection, la stratégie de pièces de rechange et la surveillance de l'état.
Jinshida Electric Power Technology Co., Ltd. aborde la fiabilité des équipements électriques au moyen d'une revue d'ingénierie, de processus de fabrication maîtrisés et d'une gestion de la qualité adaptée aux applications de transport et de distribution d'électricité. Pour les projets liés à l'exploitation minière, la discussion utile ne se limite pas à la puissance nominale et à la tension. Elle doit inclure l'installation physique, la capacité de maintenance, l'exposition environnementale et la conséquence réelle d'une défaillance du transformateur. C'est là que la poussière et les vibrations cessent d'être des conditions de fond pour devenir des données de conception qui peuvent être maîtrisées.
Dernières actualités
- 00
0000-00
Essais de réception des transformateurs de poste installés dans des parcs solaires - 00
0000-00
Conception de transformateurs de poste pour centrales solaires avec des charges CC-CA élevées - 00
0000-00
Éléments à inclure dans un cahier des charges d’appel d’offres pour un transformateur de poste électrique de parc éolien
Contactez-nous

Obtenir un devis
Que vous ayez besoin de conseils généraux ou d'une assistance spécifique, nous sommes heureux de vous aider.
Envoyez-nous votre demande dès aujourd'hui

Jinshida Electric reste déterminée à contribuer au développement énergétique mondial grâce à une fabrication professionnelle et à un service de qualité supérieure.