





¿Qué síntomas de una falla en el sistema de enfriamiento de un transformador para horno industrial preceden a un daño catastrófico en los devanados?
¿Qué síntomas de fallo de refrigeración de un transformador industrial para hornos preceden a daños catastróficos en los devanados?
Para los técnicos de mantenimiento responsables de líneas de fundición, hornos de arco o sistemas de calentamiento por inducción, un transformador industrial para hornos no es un equipo más: es el eje térmico y eléctrico de la producción. Cuando falla la refrigeración, el tiempo de inactividad no se mide en horas, sino en lotes perdidos, trabajos repetidos, investigaciones de seguridad y gastos de capital imprevistos. La clave —que a menudo se pasa por alto hasta que es demasiado tarde— es que los fallos catastróficos de los devanados rara vez se producen sin previo aviso. Los precede una serie de síntomas medibles, observables y, a menudo, reversibles. Este artículo deja de lado la teoría térmica general para centrarse en lo que se ve, se oye, se mide y se registra *sobre el terreno*, y en cómo interpretar esas señales antes de que la degradación del aislamiento llegue a un punto irreversible.
Aumento de la temperatura del punto caliente: la primera señal fiable
Los indicadores de temperatura del aceite y los termopares de los devanados son estándar, pero su valor no reside en las lecturas absolutas, sino en la desviación respecto a la línea de base bajo perfiles de carga idénticos. Un aumento constante de 8–10 °C en la temperatura del punto caliente (medida mediante sondas de fibra óptica instaladas cerca de la parte superior de los devanados de baja tensión) durante tres turnos consecutivos, sin cambios en las condiciones ambientales ni en la carga, es el indicador temprano más sólido de una refrigeración deficiente. No se trata de superar los límites indicados en la placa de características, sino de una *deriva*. En las unidades con refrigeración ONAN/AN —habituales en aplicaciones metalúrgicas—, esta deriva suele deberse a una obstrucción parcial del flujo de aceite (acumulación de lodos en los radiadores), a una menor estabilidad frente a la oxidación del aceite (número de acidez >0.1 mg KOH/g) o a bolsas de aire atrapadas en los enfriadores situados en puntos altos. Es fundamental que este síntoma aparece *antes* de que se activen las alarmas. Si el DCS muestra repetidamente alertas de «alta temperatura de devanado» solo durante los picos de carga, pero los datos de tendencias revelan un aumento constante incluso con una carga del 60 %, considérelo una degradación confirmada de la refrigeración, no un evento transitorio.
Comportamiento anómalo del flujo de aceite: no se trata solo de un «flujo bajo»
Los caudalímetros de los circuitos de aceite forzado (variantes AN u OFAF) suelen interpretarse mal. Una lectura dentro del rango nominal no garantiza una transferencia de calor eficaz. En su lugar, observe la *variabilidad*: caudales incoherentes entre bancos de radiadores paralelos o una caída del flujo superior al 15 % entre el arranque en frío y el funcionamiento estabilizado. Esa caída indica una obstrucción interna, normalmente causada por la acumulación de lodos oxidados en los conductos estrechos de aceite o en los cabezales de los tubos de refrigeración. Supervise también las diferencias de presión a través de los filtros de aceite y los enfriadores. Un aumento de delta-P de >25% respecto a los valores de puesta en servicio, especialmente si va acompañado de un aumento de la temperatura del aceite, indica directamente suciedad, no un fallo de la bomba. Nota: muchos transformadores para hornos funcionan de forma intermitente, lo que permite que los lodos se depositen durante los periodos de inactividad. Por ello, las anomalías de flujo son *más* pronunciadas durante el arranque que en funcionamiento estable.
Lecturas incoherentes de la resistencia de los devanados: señal de alerta de sobrecalentamiento localizado
Las pruebas de resistencia de CC son rutinarias, pero se aprovecha poco su capacidad de diagnóstico. Un cambio de >2% en el desequilibrio de resistencia entre fases (p. ej., RAB frente a RBC) a lo largo de seis meses, sin rebobinado ni ajuste del cambiador de tomas, indica con fuerza puntos calientes localizados que alteran la resistividad del cobre. Más reveladora aún es la *deriva direccional*: si RAB aumenta sistemáticamente mientras RBC se mantiene estable en varias pruebas, sospeche de una refrigeración desigual que afecta a una sección del devanado, a menudo debido a conductos obstruidos o deflectores de aceite desalineados. No es ruido. Es una prueba de que el esfuerzo térmico se concentra donde la refrigeración es más débil. En cargas alimentadas por rectificadores, los armónicos agravan este efecto, por lo que el desequilibrio de resistencia es un indicador temprano especialmente sensible.
Patrones de alarma que importan y los que no
Las alarmas de «temperatura alta del aceite» y «sobretemperatura del devanado» son previsibles durante los ciclos de servicio pesado. Lo importante es el *patrón*, no la frecuencia. Las alarmas persistentes de «fallo del ventilador de refrigeración» —incluso después de reiniciar el ventilador— que se repiten en un plazo de 48 horas sugieren problemas subyacentes: desgaste de los rodamientos del motor (que reduce el caudal de aire), desequilibrio de tensión en la alimentación de los ventiladores o errores en la lógica de control activados por señales de temperatura falsas. Más preocupante aún: las alarmas repetidas de «nivel bajo de aceite», seguidas de una recuperación rápida, suelen indicar expansión/contracción del aceite debido a ciclos térmicos *sin una respiración adecuada*, lo que provoca la entrada de humedad y acelera el envejecimiento del papel aislante. No son fallos aislados: son indicios a nivel de sistema que apuntan a una refrigeración ineficiente que está provocando el deterioro del aislamiento.
Por qué los devanados de cobre cambian el perfil de riesgo
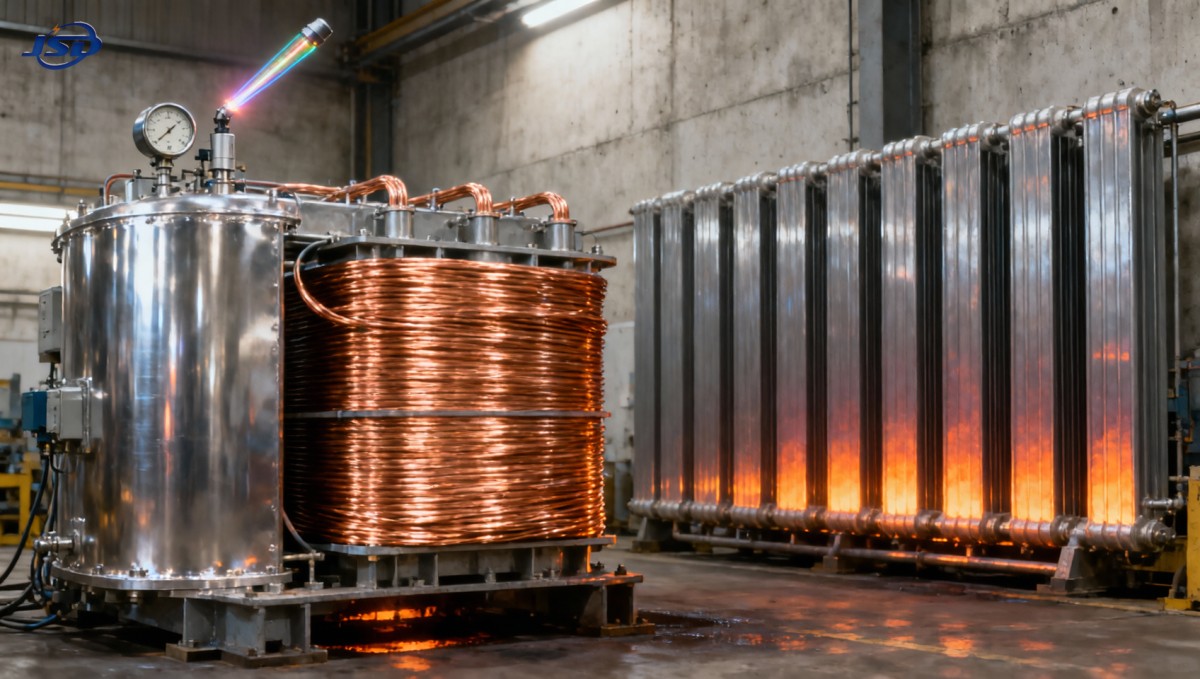
La conductividad térmica superior y la menor resistividad del cobre hacen que los transformadores para hornos funcionen a menor temperatura *con la misma potencia nominal en kVA*, pero también los hacen menos tolerantes a la degradación de la refrigeración. Una reducción del 5 % en el flujo de aceite provoca un aumento proporcionalmente mayor de la temperatura del punto caliente en unidades con devanados de cobre que en las de aluminio, porque la mayor densidad del cobre concentra el calor más rápidamente cuando falla la convección. Por eso, los modelos transformadores especiales de aislamiento y rectificador diseñados para la metalurgia y la electrólisis especifican devanados de cobre al 100 %: no solo por eficiencia, sino también para garantizar una respuesta térmica predecible y lineal, que facilite detectar y correlacionar las desviaciones tempranas. Su diseño incorpora una separación optimizada entre conductos y trayectorias de flujo de aceite calibradas para cargas intermitentes con picos elevados, lo que reduce la probabilidad de estancamiento localizado.
Cuándo intervenir y qué acciones detienen realmente el avance
No espere a que se alcancen los umbrales de alarma. Ante el primer indicio de un aumento sostenido de la temperatura del punto caliente (>5 °C por encima de la línea de base durante 2 semanas), inicie un protocolo de inspección específico:
- Verifique el estado del aceite: Analice la rigidez dieléctrica, el número de acidez y la tensión interfacial, no solo el contenido de humedad. El aceite oxidado pierde capacidad de refrigeración mucho antes de que disminuya la tensión de ruptura.
- Inspeccione las superficies de los radiadores: No busque solo residuos; compruebe también los *gradientes térmicos desiguales* mediante imágenes infrarrojas. Los puntos fríos indican tubos obstruidos; los puntos calientes indican que el aceite está evitando algunas secciones.
- Compruebe la distribución del flujo de aceite: Utilice sondas ultrasónicas de caudal en las entradas individuales de los radiadores. Si la variación supera ±10 %, limpie o sustituya los bancos afectados.
- Revise el historial de carga: Correlacione los picos de temperatura con el contenido armónico real, no solo con la corriente RMS. Las cargas con un THD alto aceleran la formación de puntos calientes en zonas con refrigeración deficiente.
Rara vez basta con lavar el aceite para resolver la causa raíz. La eliminación de lodos debe ir seguida de una verificación de las trayectorias de flujo y, si persiste el desequilibrio de resistencia, de un análisis térmico específico para localizar los puntos calientes incipientes antes de que comience la carbonización del aislamiento.
Conclusión para operaciones donde la continuidad del servicio es crítica
Los fallos catastróficos de los devanados de un transformador industrial para hornos casi siempre se deben a una detección deficiente, no al diseño. Los síntomas descritos aquí aparecen semanas, a veces meses, antes de que la pérdida de aislamiento se vuelva irreversible. Deben tratarse no como «anomalías menores», sino como pruebas directas de la acumulación de esfuerzo térmico en zonas donde la refrigeración está comprometida. La herramienta más valiosa no es un sensor nuevo, sino el seguimiento sistemático de las mediciones existentes frente a líneas de base verificadas, interpretadas teniendo en cuenta los patrones de carga reales de los hornos. Cuando la refrigeración se degrada, los devanados de cobre no fallan en silencio. Emiten señales claras, si se sabe reconocer las desviaciones.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.