





Estrategias de control de humedad para transformadores de subestación sumergidos en aceite
Estrategias de control de humedad para transformadores de subestación sumergidos en aceite
Un control eficaz de la humedad es fundamental para proteger el sistema de aislamiento, la fiabilidad y la vida útil de un transformador de subestación eléctrica sumergido en aceite. El agua rara vez es la única causa de un problema en un transformador, pero puede acelerar varios procesos dañinos al mismo tiempo: reducción de la rigidez dieléctrica del aceite, envejecimiento más rápido del aislamiento de celulosa, corrosión en zonas vulnerables y un mayor riesgo de descargas parciales en condiciones adversas. Para los equipos de mantenimiento, el reto práctico no consiste simplemente en detectar agua en una muestra de aceite. Consiste en determinar dónde se retiene la humedad, cómo entró, si está aumentando y si el transformador puede seguir funcionando de forma segura mientras se planifican las acciones correctivas.
Una muestra de aceite que parece seca no siempre significa que el transformador esté seco. La mayor parte de la humedad en una unidad envejecida puede estar retenida en el papel y el cartón prensado, en lugar de estar suspendida en el aceite. La temperatura del aceite, el historial de carga, las condiciones ambientales y las prácticas de muestreo pueden modificar el resultado aparente. Por ello, la gestión de la humedad debe tratarse como una disciplina de evaluación de condición, no como una tarea puntual de tratamiento de aceite.
Por qué el agua se convierte en un problema del sistema de aislamiento
El aceite aislante mineral y el aislamiento de celulosa trabajan conjuntamente. El aceite proporciona aislamiento dieléctrico y refrigeración, mientras que el papel y el cartón prensado mantienen la separación entre conductores y la resistencia mecánica. La celulosa es higroscópica: absorbe y retiene agua. Una vez que la humedad se establece en el aislamiento sólido, eliminarla resulta considerablemente más difícil que filtrar el agua libre del aceite.
La humedad también afecta al envejecimiento del aislamiento. El calor, el oxígeno, los ácidos y el agua interactúan durante la degradación de la celulosa. A medida que el papel se deteriora, pierde resistencia mecánica; esto es especialmente importante cuando un transformador experimenta fuerzas de cortocircuito pasante, maniobras de conmutación o vibraciones durante el transporte. Una unidad de purificación de aceite puede mejorar la limpieza del aceite, pero por sí sola no puede confirmar que el aislamiento de papel haya vuelto a una condición aceptable. Por lo tanto, las decisiones de mantenimiento deben considerar los resultados del aceite junto con el historial de temperatura, las tendencias de gases disueltos, la acidez, las pruebas dieléctricas y el régimen operativo de la unidad.
El riesgo suele ser estacional. Un transformador que parece estable durante un período seco y fresco puede mostrar un comportamiento de humedad diferente después de lluvias intensas, humedad elevada prolongada o un cambio a una carga mayor. Los cambios en la temperatura del aceite redistribuyen el agua entre el papel y el aceite. Una sola lectura sin contexto operativo puede resultar engañosa.
Por dónde suele entrar la humedad
Durante el servicio, el agua suele llegar a través de un número limitado de vías. El fallo del respiradero es común: el gel de sílice puede estar agotado, instalado incorrectamente, contaminado o eludido debido a tuberías y sellos dañados. Los defectos en la vejiga o el diafragma del conservador pueden permitir que el aire húmedo entre en contacto con el aceite. Las juntas con fugas, las tapas de inspección flojas, los accesorios corroídos y los sellos de pasatapas degradados son igualmente importantes, especialmente en transformadores exteriores expuestos a ciclos térmicos repetidos.
Las actividades de mantenimiento pueden introducir otra vía. Abrir un tanque en condiciones de humedad, utilizar mangueras sin acondicionar, almacenar aceite de reposición en recipientes mal sellados o dejar una unidad bajo protección de vacío durante un período demasiado corto puede añadir humedad antes de energizar el transformador. Para una unidad que ha sido desenergizada o abierta para trabajos internos, el plan de preservación debe definirse antes de comenzar el trabajo, no improvisarse durante el reensamblaje.
Por último, parte del agua se genera internamente a medida que el aislamiento envejece. Esto no indica necesariamente una fuga externa, pero sí significa que el secado repetido del aceite sin una evaluación más amplia del aislamiento puede limitarse a gestionar el síntoma. Un deterioro repentino de los indicadores relacionados con la humedad requiere investigar tanto la entrada de humedad como el envejecimiento acelerado.
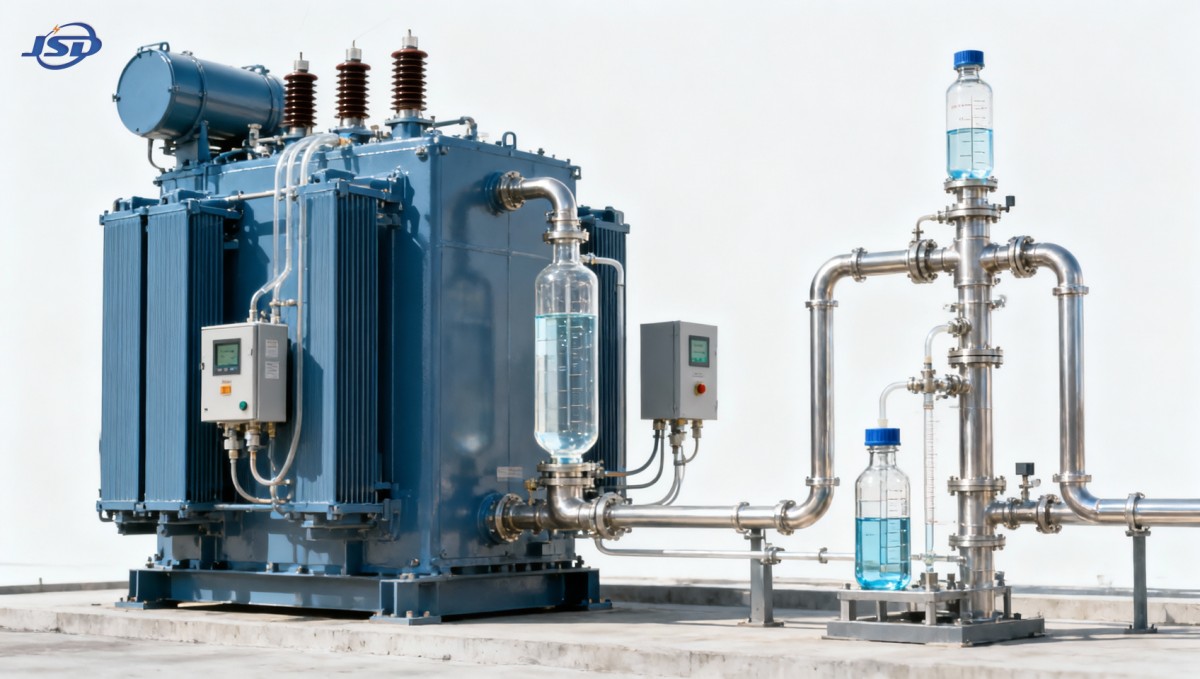
Establezca una rutina de monitorización basada en tendencias, no en cifras aisladas
Un programa de monitorización útil comienza con un muestreo repetible. Tome muestras de aceite desde la válvula correcta, utilice equipos de muestreo limpios y secos, evite la exposición innecesaria al aire ambiente y registre la temperatura del aceite, la carga del transformador, las condiciones ambientales y cualquier evento operativo reciente. Estos detalles hacen que las comparaciones posteriores sean mucho más fiables. Un resultado de agua de un transformador sometido a alta carga y con temperatura elevada del aceite no debe interpretarse de la misma manera que el resultado de una unidad fría con carga ligera.
La titulación Karl Fischer se utiliza ampliamente para medir el contenido de agua en el aceite. Es valiosa, pero su significado depende del sistema de aislamiento y de la temperatura. La saturación relativa o la actividad del agua pueden aportar un contexto útil porque indican cuán cerca puede estar el aceite de liberar agua libre. Cuando están disponibles, los sensores de humedad en línea pueden ayudar a identificar cambios entre muestras de laboratorio. Son más útiles cuando su tendencia se verifica frente a pruebas periódicas de laboratorio y condiciones operativas conocidas.
Para la planificación del mantenimiento, combine la información de humedad con los resultados rutinarios de calidad del aceite y diagnóstico. La tensión de ruptura dieléctrica puede indicar problemas de contaminación o agua, pero no es una estimación directa de la humedad del papel. La tensión interfacial y la acidez pueden aportar información sobre el envejecimiento del aceite. El análisis de gases disueltos puede revelar actividad de fallos térmicos o eléctricos que aumenta la urgencia de la intervención. El análisis de furano, cuando sea adecuado para el fluido aislante y el programa de mantenimiento, puede contribuir a la evaluación del envejecimiento de la celulosa. No se debe exigir a una sola prueba que proporcione todo el diagnóstico.
Señales que justifican una revisión más detallada
- Una tendencia sostenida al alza de la humedad bajo condiciones comparables de carga y temperatura.
- Cambios rápidos de saturación después de lluvias, episodios de humedad o mantenimiento del conservador.
- Fugas de aceite visibles, conductos de respiradero húmedos, gel de sílice agotado o evidencia de una vejiga de conservador dañada.
- Disminución del rendimiento dieléctrico combinada con aumento de acidez, partículas o un aspecto anormal del aceite.
- Un aumento de humedad acompañado de tendencias anormales de gases, temperaturas elevadas o un evento de fallo reciente.
Estas señales no requieren automáticamente una parada. Sin embargo, indican que el equipo debe verificar la calidad de la muestra, inspeccionar el sistema de sellado y respiración, revisar los registros históricos y determinar si la condición es estable, progresiva o está vinculada a un evento específico.
Adapte el método de secado a la condición real
La solución menos invasiva suele ser el punto de partida adecuado. Si el problema es una contaminación menor del aceite con un aislamiento por lo demás saludable, la deshidratación y filtración de aceite al vacío pueden restablecer una condición aceptable del aceite mientras se repara la fuente de entrada. Sin embargo, la humedad en el aislamiento de papel responde lentamente. Procesar repetidamente el aceite sin abordar el respiradero, el sello, la vejiga o el reservorio de humedad en la celulosa puede crear un ciclo de mejora de corta duración.
Para casos más graves, los equipos de mantenimiento pueden evaluar la circulación de aceite caliente bajo vacío, el secado en fase de vapor u otros procedimientos de secado controlado adecuados para el diseño del transformador y el plan de parada. Estos métodos requieren un control cuidadoso de la temperatura, el vacío, la manipulación del aceite y la condición del aislamiento. Un tratamiento excesivamente agresivo o una disciplina deficiente durante el reensamblaje pueden introducir otros riesgos. El procedimiento adecuado debe seguir las indicaciones del fabricante del transformador, la norma de mantenimiento del propietario del activo y los requisitos de seguridad aplicables.
Una secuencia de decisión sensata es: confirmar la medición; localizar o descartar una vía de entrada; evaluar la probabilidad de humedad en el aislamiento sólido; elegir un tratamiento acorde con la gravedad; y después verificar la mejora mediante muestras posteriores al tratamiento comparables y datos operativos. Un trabajo de secado exitoso no consiste únicamente en obtener un resultado de prueba más bajo inmediatamente después del procesamiento. Es obtener un resultado estable después de que el transformador vuelva a su régimen operativo normal.
Trabajo preventivo que tiene un efecto real
La mejor estrategia de control de humedad suele ser un conjunto disciplinado de pequeñas tareas. Inspeccione los respiraderos durante las rondas rutinarias y sustituya o regenere el desecante antes de que se agote por completo. Revise el sello de aceite, las conexiones de tuberías, los componentes del conservador, las válvulas del radiador y las interfaces de los pasatapas para detectar fugas. Confirme que los niveles de aceite sean adecuados para la temperatura de funcionamiento y que los componentes de protección del conservador funcionen según lo previsto. En ubicaciones costeras, tropicales, mineras o de alta humedad, es posible que los intervalos de inspección deban ajustarse a la exposición real del sitio en lugar de seguir un calendario genérico.
Durante la reposición de aceite o los trabajos de reparación, trate cada manguera, recipiente, bomba y conexión como parte del sistema de aislamiento. Los equipos secos y compatibles, así como la manipulación controlada del aceite, son requisitos básicos. Si debe abrirse un transformador, reduzca al mínimo el tiempo de exposición y evite realizar trabajos internos sensibles durante condiciones meteorológicas inadecuadas cuando sea posible. Documente la condición antes de la apertura, el método de preservación utilizado, los pasos de procesamiento del aceite y los resultados de las pruebas posteriores al trabajo. Unos buenos registros reducen las conjeturas cuando llegue la siguiente revisión de tendencias.
La gestión de la carga también es importante. La alta temperatura impulsa la redistribución de la humedad y acelera el envejecimiento del aislamiento. Esto no significa que un transformador nunca deba trabajar con carga elevada; significa que el personal de mantenimiento debe comprender si la carga elevada es ocasional, continua o se produce junto con una refrigeración degradada, alta temperatura ambiente o indicadores crecientes de humedad. La capacidad de refrigeración y los límites térmicos del transformador deben orientar esa evaluación.
Cuando una alternativa de tipo seco cambia la discusión sobre mantenimiento
Las unidades sumergidas en aceite siguen siendo adecuadas para muchas aplicaciones de subestación, especialmente donde son viables las instalaciones compactas de alta capacidad y las prácticas establecidas de mantenimiento de aceite. Sin embargo, algunos proyectos presentan un perfil de riesgo diferente. Las subestaciones interiores, los hospitales, los edificios comerciales, los centros de datos y determinadas instalaciones de energía renovable pueden dar mayor importancia al comportamiento frente al fuego, las restricciones ambientales y la evitación del mantenimiento del aislamiento líquido. En estas situaciones, puede considerarse un transformador de tipo seco como parte de una estrategia más amplia de equipos, en lugar de tomar una decisión de sustitución directa basada únicamente en preocupaciones por la humedad.
Por ejemplo, Jinshida Electric suministra elTransformador de distribución trifásico de tipo seco de resina fundida de 35 kV para aplicaciones que incluyen plantas industriales, edificios comerciales, hospitales, centros de datos, operaciones mineras y sistemas de energía renovable. La serie SCB12 se ofrece para aplicaciones de distribución de 35 kV a 0.4 kV dentro de un rango de capacidad indicado de 30–2500 kVA, con opciones de protección y control de temperatura y construcción con aislamiento de resina fundida. Su idoneidad sigue dependiendo del perfil de carga, la ventilación de la instalación, los requisitos contra incendios, la configuración de tensión, las normas locales y el modelo de mantenimiento del proyecto.
Esta comparación no debe ocultar el punto principal: un transformador de subestación eléctrica sumergido en aceite puede proporcionar un servicio prolongado y fiable cuando su aceite, aislamiento de celulosa, sistema de sellado y condiciones de refrigeración se gestionan como un sistema conectado. El control de humedad no sustituye al diagnóstico del transformador, y el diagnóstico no sustituye a la inspección práctica.
Un siguiente paso práctico para los equipos de mantenimiento
Cuando los resultados de humedad comiencen a variar, evite reaccionar únicamente al último valor de laboratorio. Revise las muestras anteriores, la temperatura y la carga en cada punto de muestreo, la exposición meteorológica reciente, el estado del respiradero, el historial de manipulación del aceite y cualquier cambio en las tendencias de gases o de calidad del aceite. Después, inspeccione los puntos probables de entrada antes de decidir si se justifican la filtración, la deshidratación en línea, una parada planificada o una evaluación más profunda del aislamiento.
Jinshida Electric Power Technology Co., Ltd. aborda el soporte para equipos eléctricos mediante capacidad técnica, procesos de fabricación controlados y una rigurosa gestión de calidad para aplicaciones de redes eléctricas, industria, nuevas energías e infraestructura. Para un transformador en operación, la discusión de mantenimiento más útil comienza con el registro real de condición: potencia nominal y diseño del transformador, historial de pruebas de aceite, régimen de carga, entorno, accesorios instalados y las normas que rigen el sitio. Estos hechos proporcionan una base sólida para elegir una acción de control de humedad que proteja la fiabilidad sin provocar una parada innecesaria.
Últimas noticias
- 00
0000-00
Qué significan los niveles crecientes de gases disueltos en un transformador de 110 kV - 00
0000-00
Cómo localizar el origen de una fuga de aceite en un transformador de 500 kVA - 00
0000-00
¿Cuántos cargadores para vehículos eléctricos puede soportar realmente un transformador de 1000 kVA?
0000-00
Póngase en contacto

Solicitar un presupuesto
Independientemente de si necesita asesoramiento general o asistencia específica, estaremos encantados de ayudarle.
Envíenos hoy su consulta
Jinshida Electric sigue comprometida con contribuir al desarrollo energético mundial mediante una fabricación profesional y un servicio superior.